Remonderdele-gehaltebeheer van materiaalgroep tot finale versending
Die kwaliteit van remonderdele kan nie net deur die finale voorkoms geverifieer word nie. Dimensionele akkuraatheid, wrywing-materiaal konsekwentheid, binding, rotorgeometrie, hardewarekonfigurasie en verpakking hang alles af van beheermaatreëls wat in verskillende stadiums van produksie toegepas word.
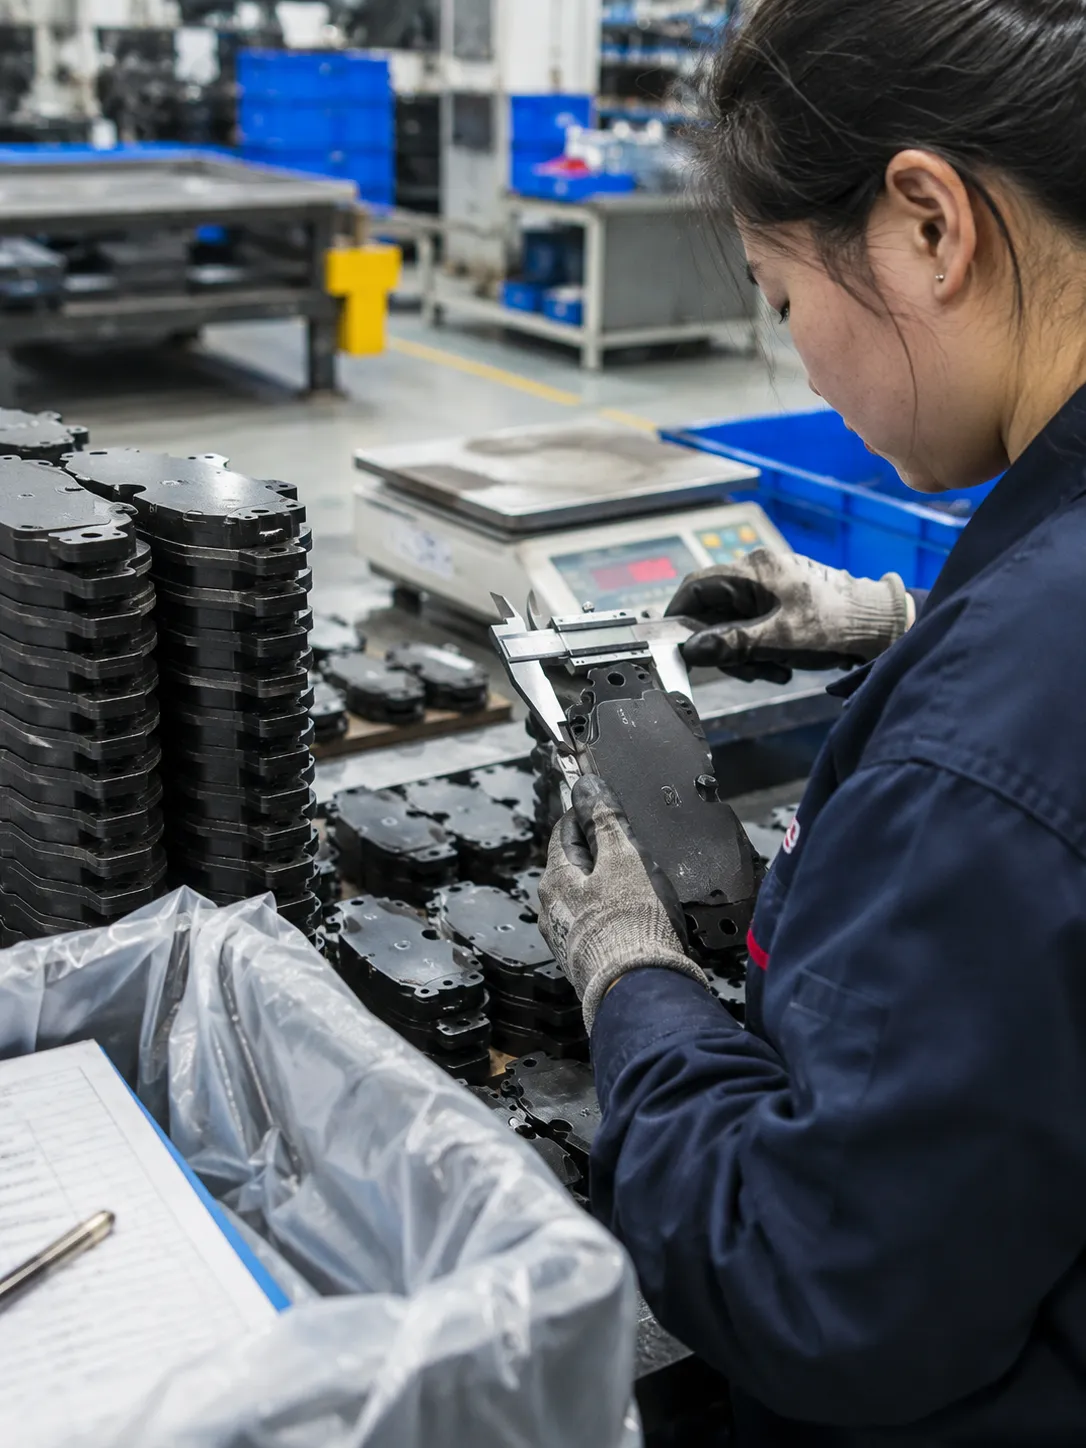
By Top Brake Parts volg ons gehaltebeheerproses remblokkies, remrotors en remskoene van inkomende materiale tot produksie, dimensionele inspeksie, toepaslike prestasietoetsing, finale verpakkingsinspeksie en bondelnaspeurbaarheid.
Vir B2B-bestellings kan bykomende inspeksievereistes voor produksie bevestig word volgens die produkverwysing, teikenmark, bestelhoeveelheid en kliëntkwaliteitsvereistes.
Gekalibreerde metrologietoetse
Presisie draaitafel inspeksie
Bondel- en lotrekords
Hoe ons remonderdele-gehaltebeheerstelsel werk
Gehaltebeheer is nie 'n enkele inspeksie wat na produksie uitgevoer word nie. Verskillende beheerpunte word in verskillende stadiums toegepas sodat materiaal-, produksie-, dimensionele-, monterings- en verpakkingsprobleme geïdentifiseer kan word voordat klaarprodukte vir versending vrygestel word.
1. Produkvereistes
Belyning teen ingenieurspesifikasies voor die toewysing van grondstowwe.
- • OE / FMSI / namark verwysingspassing
- • Ingenieurstekeninge en meetkunde
- • Wrywingsformule-toekenning
- • Steunplaat- en rotorspesifikasies
- • Hardeware, knippies, sensors en wiggies
- • Streepkode, verpakking en streeksmarkteiken
2. Produksiebeheer
Parametriese dissipline oor rou meng, pers, termiese behandeling en masjinering.
- • Identifikasie van grondstowwe
- • Vrystelling van produksielotnommer
- • Eerste-stuk verifikasie ondertekening
- • Intydse prosesparameteroudit
- • Dimensionele kontrole-roetines tydens proses
- • Oppervlaktoestand en persdefekte-registrasie
3. Produkverifikasie
Metrologie en meganiese fisiese toetsing op voltooide onderdele.
- • Presisie-afmetings en uitloop
- • Platheid, parallelisme en DTV-verifikasie
- • Hardewarepassing en penwringkragkontroles
- • Skuifsterkte en bindingsintegriteit
- • Samepersbaarheids- en wrywingsevaluering
- • Kantlasermerk en randkodes
4. Vrystelling en naspeurbaarheid
Eindverifikasie, strepieskodevalidering en argivering van QA-rekords.
- • Visuele afhandeling van die voltooide produk
- • Verpakking en binnekartonvalidering
- • Verifikasie van die skandering van die hoofkarton se strepieskode
- • Bestelhoeveelheid en etiketteringsoudit
- • Rekordbewaring op bondelvlak
- • Agterwaartse naspeurbaarheidsbinding
Inkomende Materiaal Inspeksie
Grondstowwe bepaal finale wrywingsgedrag, strukturele integriteit en geraaswerende werkverrigting. Geen bondel betree die meng- of stampvloer sonder inkomende inspeksie nie. Ons fabrieksbladsy wys hoe remblokkies gemaak word sodra die materiaal vrygestel word.
Inspeksie van Wrywingsmateriaal-grondstowwe
Verifikasieprotokol vir bindmiddels, vesels, wrywingsmodifiseerders en minerale vulstowwe.
Inspeksiekriteria vir die Inspeksie van Steunplaatstaal
Stempelafmetings, platheid en retensie-eienskappe op koolstofstaal-agterplate.
Inspeksie van vulplaat, klem, sensor en hardeware
Anti-vibrasie-hardeware, slytasiewaarskuwingsmeganika en elektroniese harnasvalidering.
Inkomende metrologieprotokol vir rugplaat — diktemeter gekalibreer teen gesertifiseerde verwysingstandaarde voor vrystelling van bondelstempel.
Rou materiaallotte in kwarantyn word met toesighouermagtiging gesluit onder 'n fisiese etiketprotokol.
Eerste-stuk verifikasie
Voordat deurlopende lynproduksie toegelaat word na 'n gereedskapverandering, formulewisseling of nuwe operateurskof, word 'n eerstestukoudit deur die aangewese kwaliteitskontrole-ingenieur uitgevoer.
Gemeet teen die 2D-tekening met digitale skuifpassers en hoogtemikrometer.
Wrywingsblokporositeit, eenvormige kleur, skoon rande sonder verkrummel of flits.
Steunplaat se stempelkode, oorvorm en suierklip-/klinknagelligging geverifieer.
Gleufmiddelposisie, gespesifiseerde diepte tot agterplaat en verifikasie van skuinshoek.
Behoud van kleefmiddel van onderplaatjie, veerspanning van die klem en spelingpassing nagegaan.
Leesbaarheid van randkode, bondelidentifikasie, vereiste markmerkings en toesighouer se handtekening.
Inspeksie tydens proses
Produksiekontinuïteit word beheer deur periodieke monsterneming dwarsdeur elke lopie. Operateurs en rondreisende kwaliteitsversekeringsinspekteurs kruiskontroleer kritieke afmetings om gereedskapslytasie vroegtydig vas te lê.
Algehele dikte en oorplaatwydte word elke 30 tot 60 minute in SPC-werkstasies aangeteken.
Deurlopende monitering vir termiese mikro-krake, randskyfies en deklaagblaarvorming.
Outomatiese alarms verifieer dat die persmatrystemperatuur- en druksensors binne die venster bly.
Onderdele beweeg slegs deur die vloer in strepieskode-geëtiketteerde draagbare wat lewendige produksieroeteblaaie dra.
Produkspesifieke kwaliteitsinspeksies
Remblokke, rotors en remskoene toon verskillende falingsmodusse. Inspeksiekriteria word aangepas vir die fisiese dinamika en meganiese koppelvlakke van elke remkomponentfamilie.
Remblokkie-inspeksiekriteria
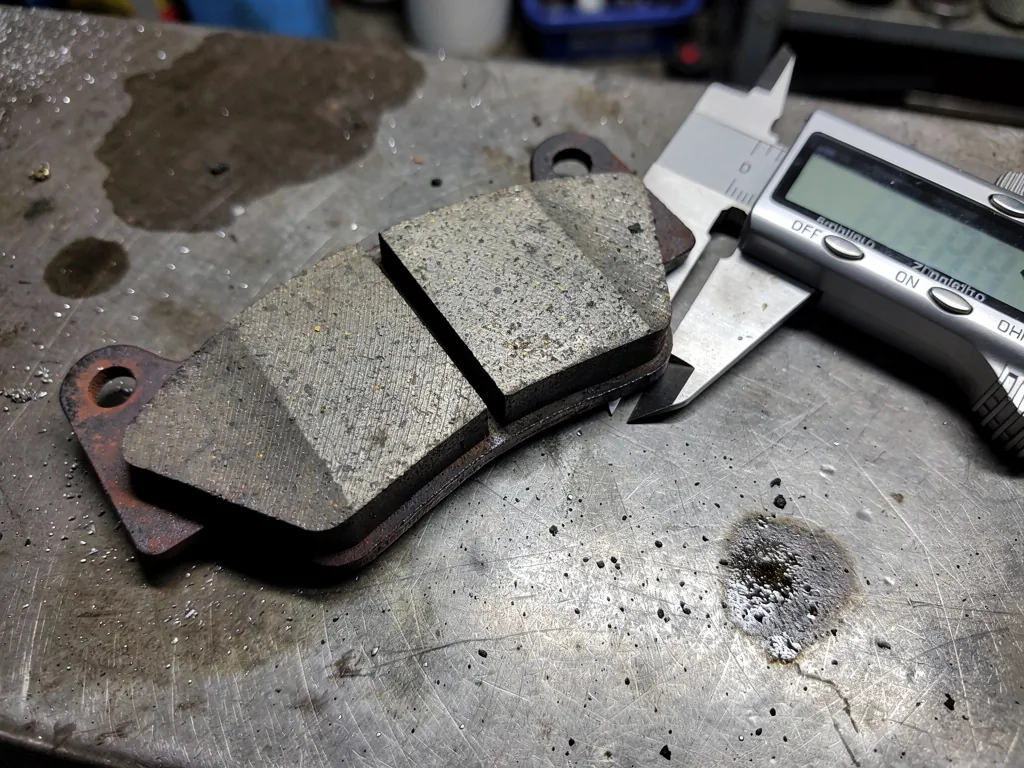
Algehele afmetings
Gemeet met gekalibreerde skuifpassers en mikrometers teen die goedgekeurde 2D-ingenieurstekening.
- • Totale dikte: per tekeninglimiete
- • Lengte en breedte: per tekeninglimiete
Steunplaatgeometrie
Geïnspekteer vir oorprofiel se platheid, pengatposisionering en klemspeling vir gladde skuifklap.
- • Platheid van die plaat geverifieer teen tekening
- • Ontbraamde rande en penspeling
Wrywingsoppervlaktoestand
Oppervlak geëvalueer vir eenvormige geslypte afwerking, skoon gleufsnitte sonder randrafeling en korrekte skuinshoeke.
- • Oppervlakafwerking volgens spesifikasie
- • Verifikasie van gleuf- en afskuinste profiel
Bindingstoestand
Adhesie tussen staalrugplaat en wrywingsmateriaalblok is geverifieer om delaminasie te voorkom.
- • Nul gaping by staal-wrywingsgrens
- • Geverifieerde skuifsterkte-integriteit
Vulstuk, slytasie-aanwyser en sensor
Geraasdempende vulplate, meganiese slytasie-aanwyserklemme en elektroniese slytasiesensor-harnasvalidering.
- • Sensor elektriese kontinuïteit nagegaan
- • Pasvorm en retensie van die onderplaatjie nagegaan
Produkrandmerk
Hoëkontras permanente lasergravering langs die rand van die kussing of die agterkant van die agterplaat.
- • Lotnommer, onderdeelverwysing, datumkode
- • Formuleringskode duidelik gemerk
Remrotor Inspeksie Kriteria
Skyfgeometrie, metallurgie, dinamiese balans en uitloopinspeksie. Hierdie kontroles is van toepassing op al ons vervangende remrotors.
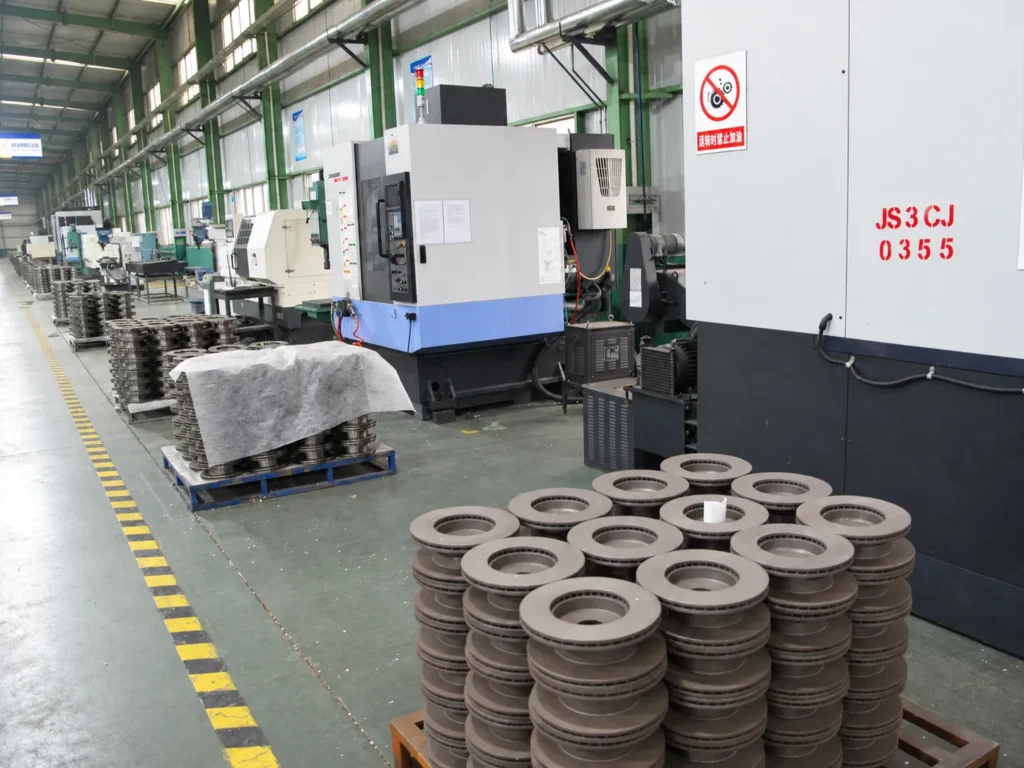
Buitenste deursnee, nominale dikte, totale hoogte, middelste boorpiloot en PCD-boutsirkel gekontroleer op presisie-bevestigingsmiddels.
Kruisgearseerde of fyn gedraaide oppervlakafwerking. Naafmonteringsvlak geïnspekteer vir golwing om gelyke as-sitplek te verseker.
Geventileerde rotors is geïnspekteer vir kernwanddikte-eenvormigheid, rigtinggewende vaankrommings en obstruksievrye lugkanale.
Roesvoorkomende oliefilm nagegaan en rotors dinamies gebalanseer volgens tekeningspesifikasies.
Laterale Uitloop teenoor Skyfdiktevariasie (DTV)
Remrotor-uitloopinspeksie meet die laterale sy-tot-sy aksiale afwyking van die wrywingsoppervlak terwyl die rotor 'n rotasie op 'n presisie-draaitafel voltooi.
Meet dikteverskille by verskeie omtrekpunte rondom die wrywingsvlak teen identiese radiusdieptes.
Die beheer van laterale uitloop en DTV voorkom rempedaalpulsering en stuurbewing.
Remskoen-inspeksiekriteria
Trommelremskoenradius, weblassterkte en voeringbindingsekuriteit. Dit geld vir elke stel agterste remskoene ons verskeep.
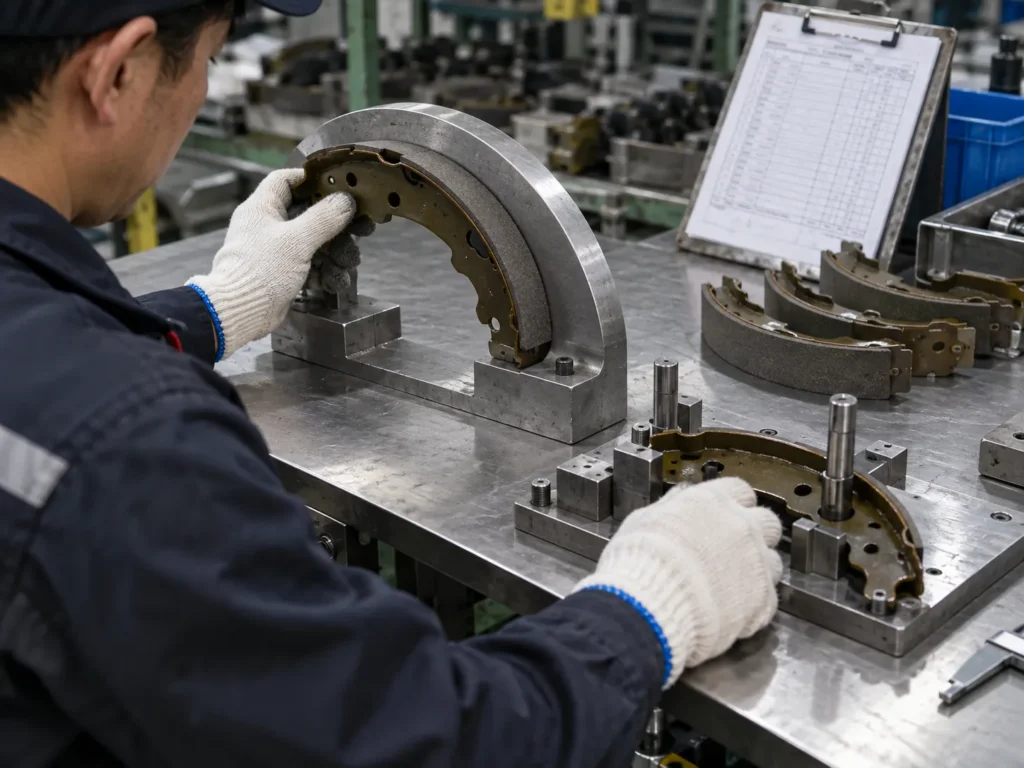
Krommingsradius gemeet teen hoofradiusprofielmeters om hak-en-toon-kontak binne remtrommels te voorkom.
Voeringsdikte oor die boog, randskuinshoek en oppervlakporositeit geverifieer teen dromkontakstandaarde.
Termoset-kleefmiddelskuiftoets of klinknael-klemwringkrag getoets vir nul skeiding onder tromskuifbelasting.
Houvaspengleuwe, webhefboommonteringspenne en ankerveergatsentrums nagegaan op Go / No-Go-bevestigingsmiddels.
Inspeksietoerusting en prestasietoetsing
Konsekwente gehalte vereis beide werksvloer-metrologie-instrumente vir dimensionele ooreenstemming en laboratoriumtoerusting vir meganiese en wrywingskwalifikasie.
Gekalibreerde digitale vernier vir lengte, breedte en wrywingsdikte.
Presisie-mikrometer vir skyfdiktevariasie (DTV) verifikasie.
Oppervlakplaathoogtemeter vir totale rotorhoed en plaat se traphoogte.
Magnetiese staandermeter wat radiale en laterale rotorvlak-uitloop meet.
Elektroniese skaal wat die gewig en massakonsekwentheid van die formulering verifieer.
Toegewyde gereedskapsjablone vir oorstut en monteringsvryhoogtes.
Inspeksie is nie dieselfde as prestasietoetsing nie
'n Remblokkie kan korrekte eksterne afmetings en 'n skoon randlaag hê terwyl dit steeds onder dinamiese vervaagtemperature faal. Dimensionele inspeksie vra: “"Is die produk volgens die vereiste geometrie vervaardig?"” Prestasietoetsing vra: “"Gedra dit hom veilig en konsekwent onder termiese, meganiese en vertragingslaste?"”
Uitgevoer op produksielopies om aanboutpassing, vryheid van remklauwbinding en meganiese uitruilbaarheid te ondersteun.
Uitgevoer per formulering kwalifikasie en bondelmonsterneming om skuifsterkte, wrywingskoëffisiënt en vervaagweerstand te verifieer — dieselfde toetse agter ons keramiek teenoor semi-metaal remblokkies vergelyking.
Laboratoriumtoetsing en materiaalvalidering
Gestandaardiseerde destruktiewe en nie-destruktiewe laboratoriumtoetse wat intern of met vennootlaboratoriums uitgevoer word.
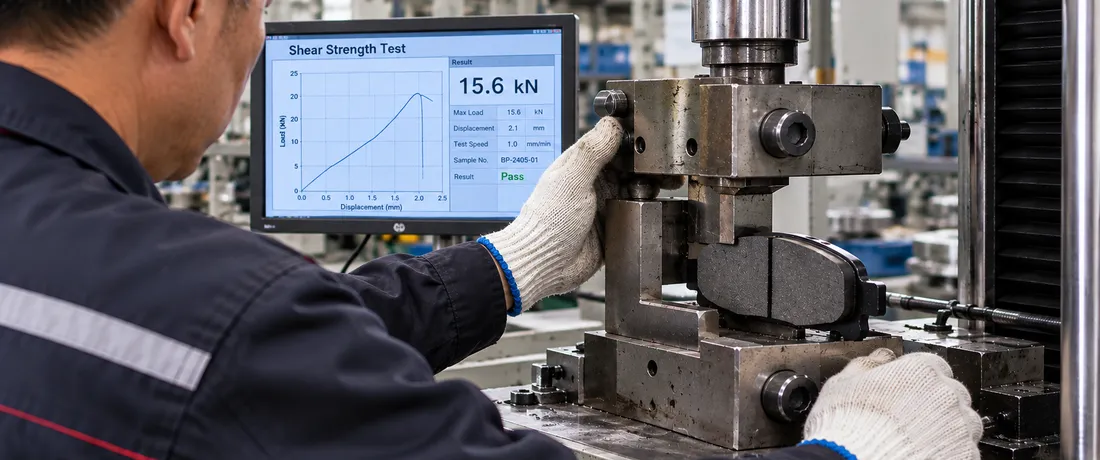
Skuifsterktetoetsing
Pas laterale skuifkrag toe om meganiese bindingsadhesie tussen wrywingsmateriaal en rugplaat te verifieer.
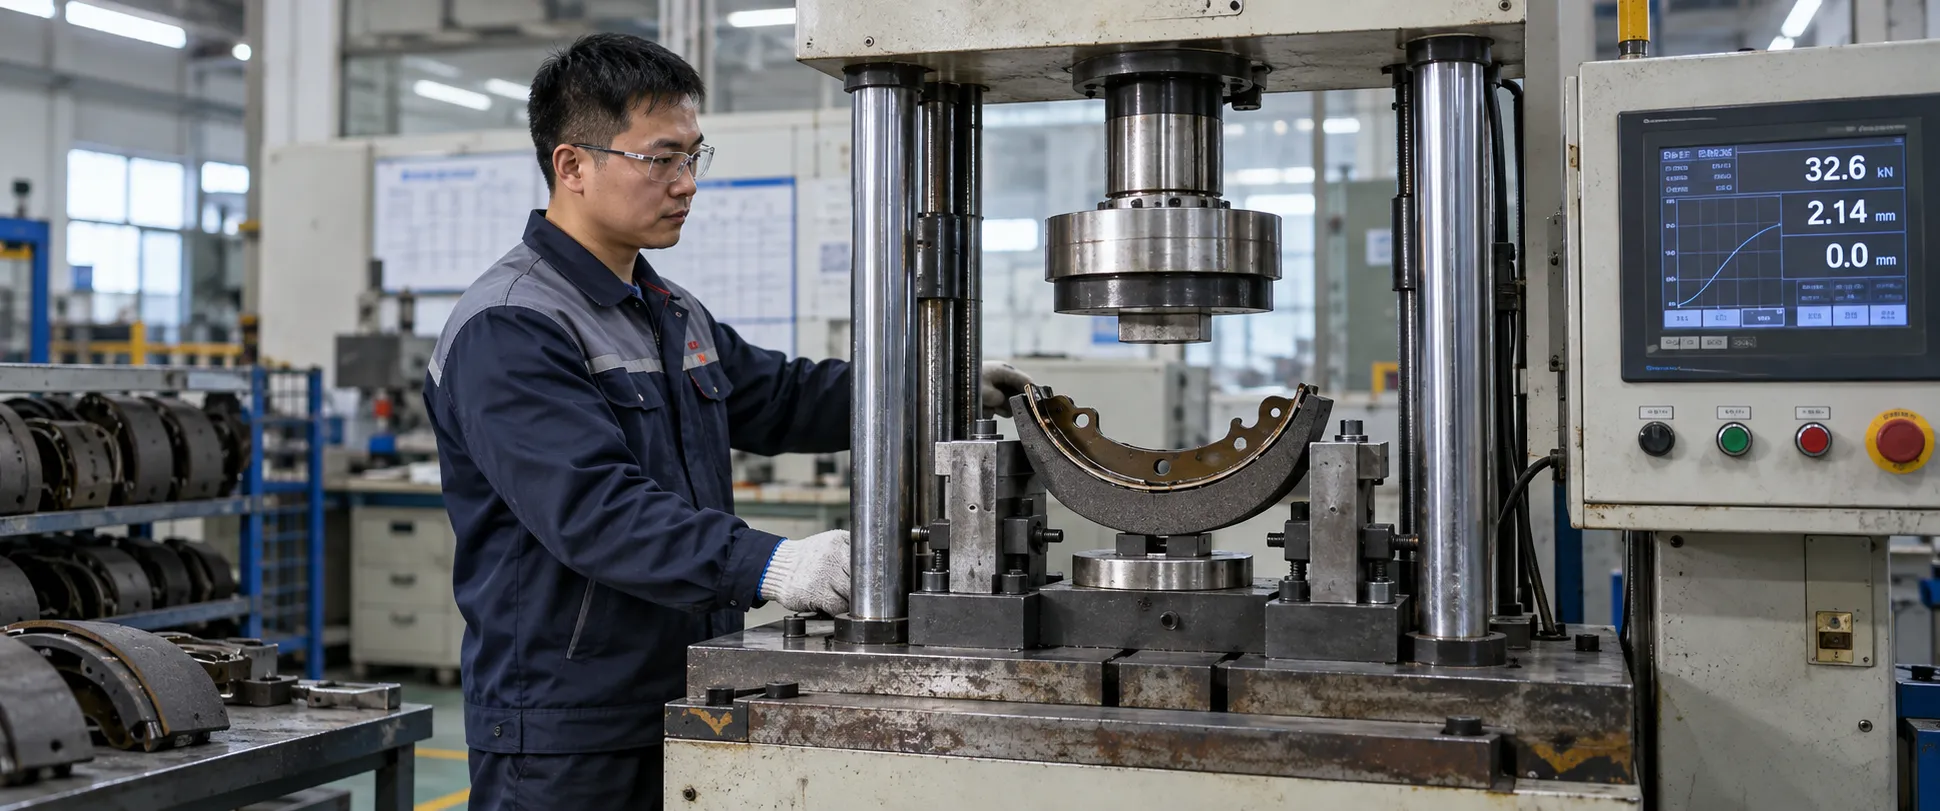
Saampersbaarheidstoetsing
Meet remblokkieverplasing onder hidrouliese druk by omgewings- en verhoogde temperature om pedaalstewigheid te verifieer.
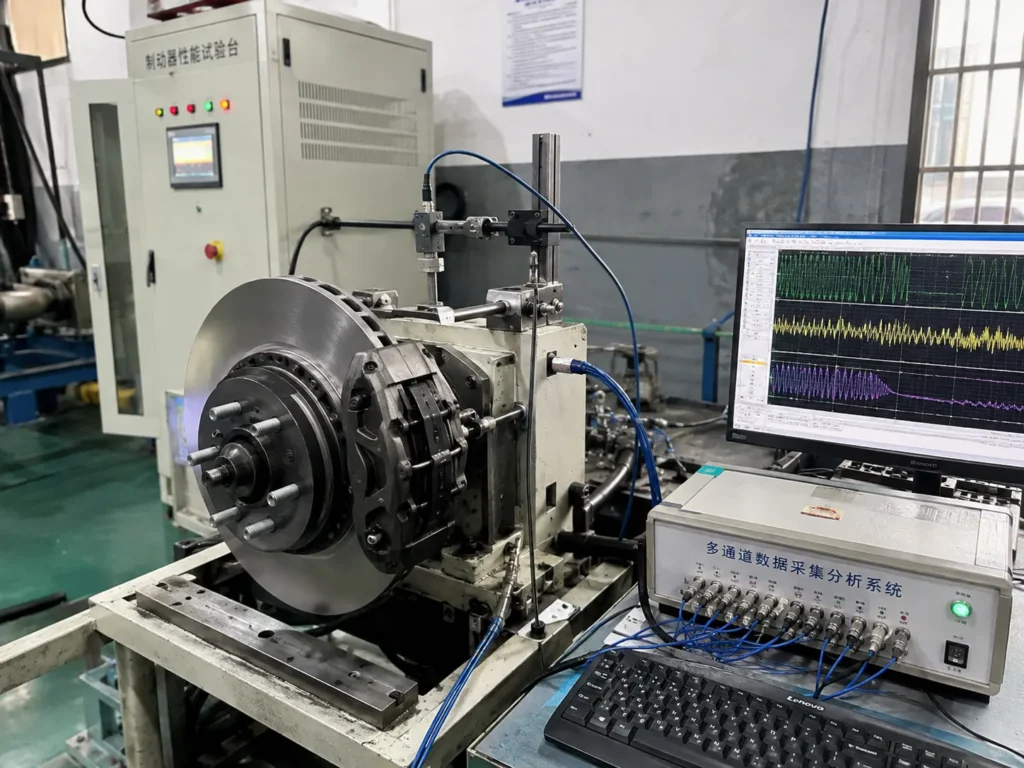
Wrywing- en slytasietoetsing
'n Wrywingskoëffisiënttoets op die remdinamometer evalueer wrywingsvlak, termiese vervaagweerstand tydens herhaalde stopsiklusse en materiaalslytempo's.
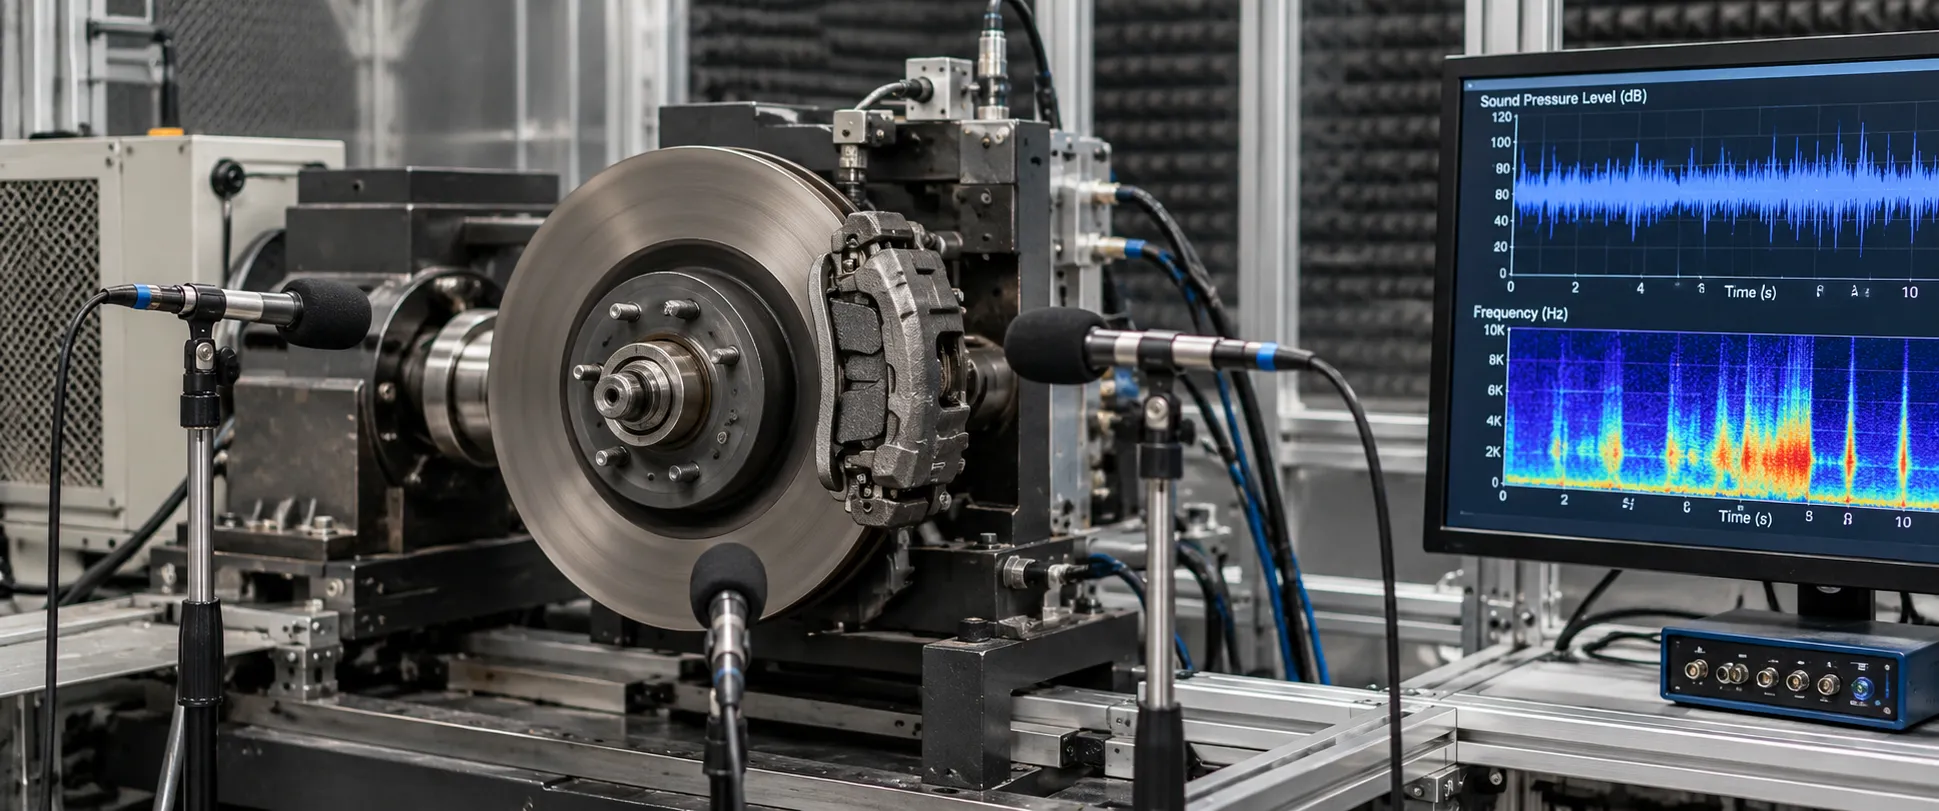
NVH-piep-evaluering
NVH-toetsing meet geraasgeneigdheid en anti-vibrasie-dempingdoeltreffendheid onder toetssiklusse.
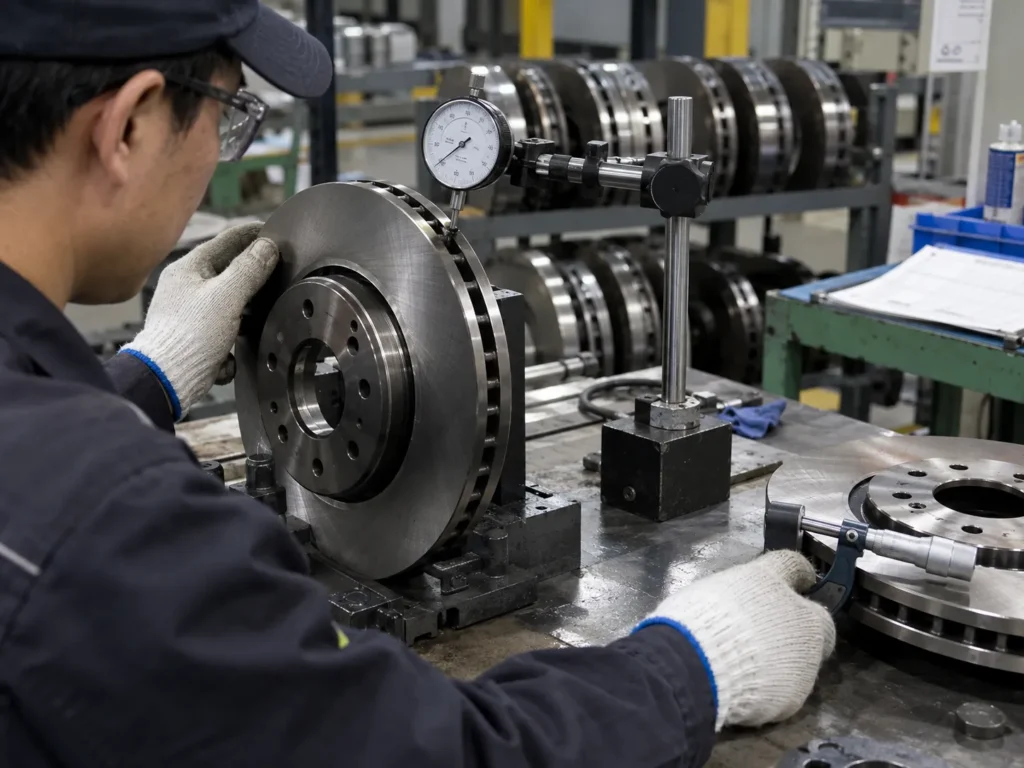
Rotoruitloop en DTV-meting
Rotasiebalansering en sondeverifikasie van skyfdiktevariasie oor 360 grade.
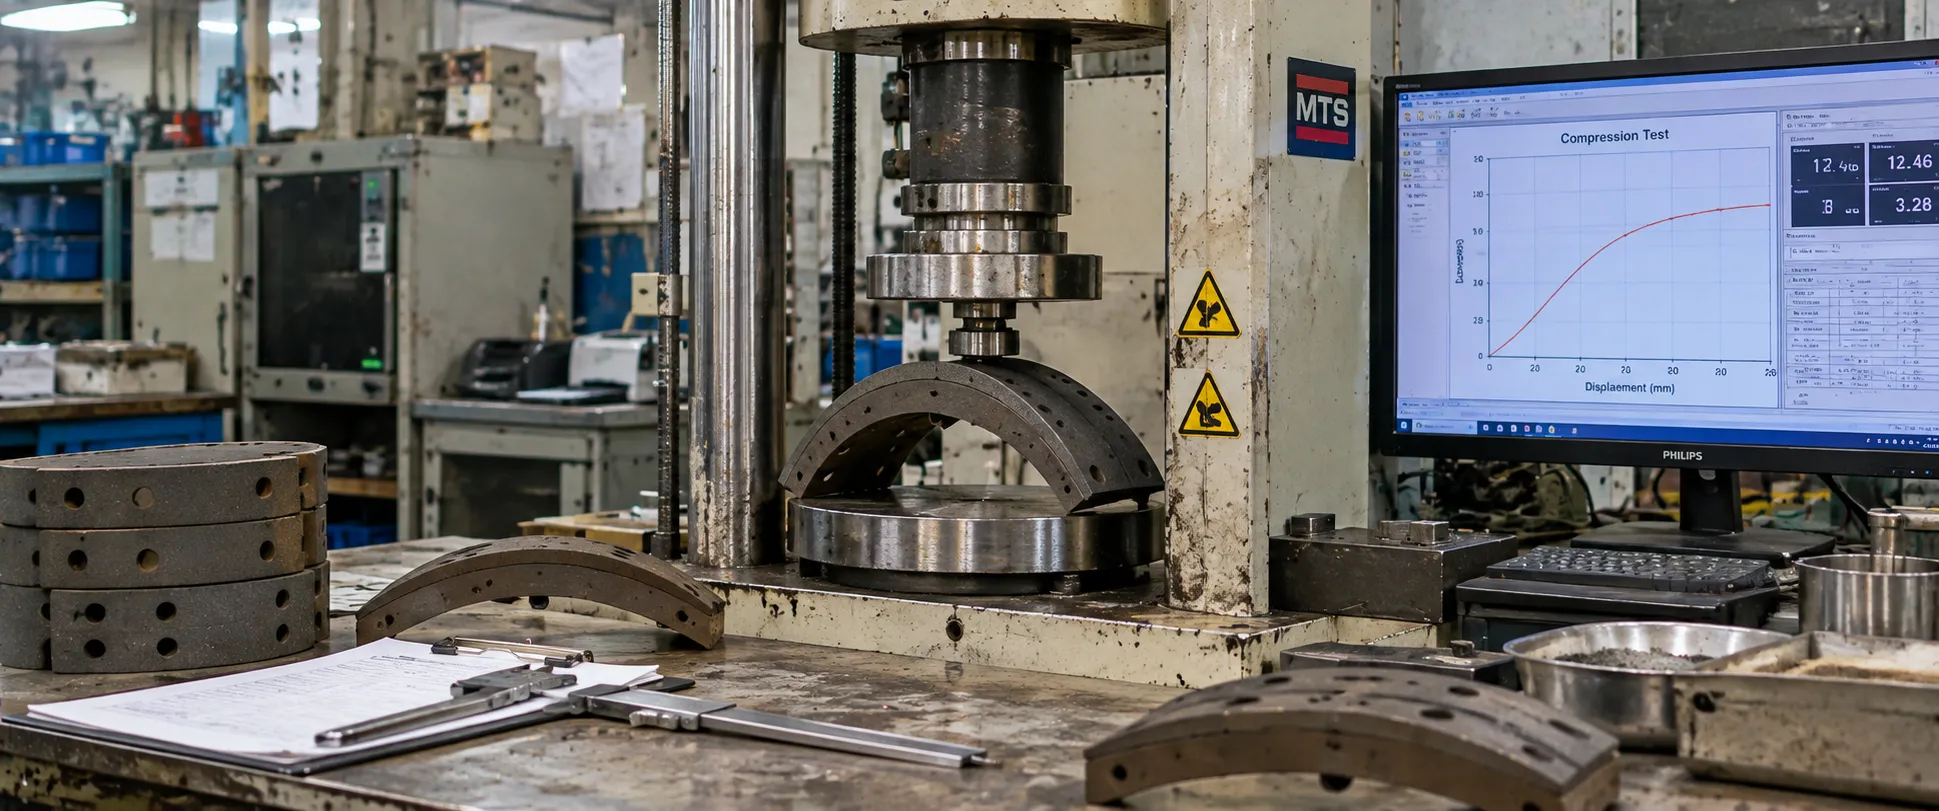
Fisiese en Materiële Eienskappe
Hardheidstoetsing, materiaaldigtheidverifikasie en mikrostrukturele inspeksie vir rotors en rugplate.
Finale Verpakking & Versendingsinspeksie
Gehaltebeheer strek tot uitvoerlogistiek. Vogindringing, geskuurde wrywingsoppervlakke of verkeerd geëtiketteerde hoofstrepieskodes kan weke se presisievervaardiging ongedaan maak.
Finale visuele kontrole voor die invoeging van die binneste karton.
- • Onderdeelnommer stem ooreen met lasermerk op die agterkant van die remblokkie / rotorhoed
- • Volledige hardeware-insluiting (skyfies, vere, slytasieklemme, slytasiesensors)
- • VCI-roeswerende papier of krimpfoliebeskerming ongeskonde
Strukturele oudit van binneste handelsmerkboks en hoofuitvoerkarton.
- • Korrekte binneboksontwerp (neutraal wit, kraftpapier of kliëntgemerk)
- • Swaar dubbelwandige geriffelde uitvoermeesterkarton
- • Hoë-treksterkte PP-bande wat die palletblok vasmaak
Stelselooreenstemming met kliënt se aankooporder en vrachtbrief.
- • 1D / 2D strepieskodeskandeerder verifikasie van EAN-13, UPC of Kode 128
- • Presiese stuktellingverifikasie per karton en per paletstrokie
- • Akkuraatheid van uitvoerversendingsmerk (hawe van binnekoms, bruto gewig, paletnommer)
Protokol vir naspeurbaarheid en eise op bondelvlak
Elke remonderdeel wat deur Top Brake Parts vervaardig word, is gekoppel aan 'n bondelnommer. In die geval van 'n kwaliteitsgeskil, laat ons rekords omgekeerde ondersoek terug na rou wrywingsharslotte en staalspoelverhittings toe.
Onderdeellasermerk en boksetiket met kliëntonderdeelnommer.
Spesifieke perslyn, skofspan en oonduithardingsbondellogboek.
QC-dimensionele kontrolekaarte, eerstestuk-ondertekening en metrologielogboeke.
Wrywing rou chemiese bondel-ID, harslot en rugplaat staalfabriek hitte.
Die voorbeeld hierbo illustreer die naspeurbaarheidstruktuur en verteenwoordig nie 'n spesifieke kliëntbestelling nie.
Inligting benodig vir 'n kwaliteitseis
In die geval van afwykings in pasvorm of veldwaarborgterugsendings, dien die volgende in sodat ons die omgekeerde opsoek in ons argief kan doen:
Verwysing na die beste remonderdele, FMSI, WVA of kliënt-SKU.
Lasergegraveerde lotnommer op die rand van die remblokkie of rotorrand.
Presiese eenheidsteltelling of kartonnommers in vraag.
Spesifieke simptome (byvoorbeeld remklauwpassing of geraasfrekwensie).
Duidelike foto's of video van die remklauwmeting van die installasie.
Voertuigmerk, model, jaar en remklauwhandelsmerk gemonteer.
Ondersoek se levertyd: aanvanklike oorsaakopsomming word binne 48 werksure terugbesorg.
Mislukte Inspeksie: 9-Stap Beskikkingswerkvloei
Nie-ooreenstemmende items word nooit weer in produksie ingesluit nie. Die 9-stap korrektiewe proses dek fisiese kwarantyn, ondersoek na oorsake en dokumentasie van korrektiewe aksies.
Abnormale toestand opgespoor
Operateur of QA bespeur dimensionele drywing, oppervlakkraak of persdrukafwyking.
Onmiddellike Stop of Hou
Die betrokke masjien, perssel of slyplyn word gestop om defekvermenigvuldiging te voorkom.
Identifiseer geaffekteerde bondel
Grenskontrole terug na die laaste verbygaande inspeksiekontrolepunt om die verdagte lothoeveelheid te definieer.
Skei verdagte produk af
Fisiese verwydering van die verdagte bondel na die kwarantyn-houarea.
QC Ingenieurswese Oorsig
'n Kwaliteitskontroleur en produksiebestuurder hersien die nie-ooreenstemming teenoor 2D-tekeningtoleransies.
Worteloorsaakanalise
5-Waarom analise en visgraatoudit: gereedskapslytasie? temperatuursensordrywing? operateurvariansie?
Produkbeskikkingsbesluit
Formele klassifikasie: herwerk (hermaal), herinspekteer (100% sorteer), of verwerp / geskrap.
Korrektiewe Aksie (CAPA)
Gereedskap herkalibreer of verander. Outomatiese sensorlimiete herstel om toekomstige voorvalle uit te sluit.
Rekord- en Opvolgoudit
Volledige nie-ooreenstemmingsverslag geargiveer in die stelsel met 30-dae verifikasiemonitering.
Produk- en Prosesveranderingsbeheer
Geen ongemagtigde wysigings aan materiale, gereedskap of verskaffers word toegelaat sodra produksiegoedkeuring verkry is nie.
- • Verandering van grondstofverskaffer of alternatiewe mineraalgrade
- • Wysigings aan wrywingsformuleresep of verandering van harsbindmiddel
- • Wysiging van die stempelgereedskap vir die rugplaat of verandering van die staalgraad
- • Anti-geraas shim verskaffer, kleefmiddel of demplaag veranderinge
- • Verskaffer van slytasie-aanwysers, hardeware- of elektroniese sensors
- • Pershardingstemperatuur, druksiklus of bakprofiel
- • Binneverpakking, vogversperrings of kartonspesifikasies
- Formele indiening van versoek om ingenieursverandering (ECR)
- Dimensionele verifikasie en vergelyking van toetsonderdele
- Proefmonsterproduksie onder beheerde parameters
- Laboratorium skuif-, wrywings- en saampersbaarheidsherkwalifikasie
- Interne monstergoedkeuring en argivering van hoofonderdele
- Voorafgaande kliëntkennisgewing en skriftelike bevestiging
Koper-spesifieke kwaliteitsvereistes
Invoerders, private handelsmerkeienaars en verspreiders handhaaf gereeld hul eie aanvaardingsstandaarde. Ons kan gespesialiseerde B2B-protokolle akkommodeer:
Spesiale toleransie-ooreenkomste oor sensitiewe oorspelingdimensies of persoonlike rotorhoedhoogtes.
Akkommodasie vir geakkrediteerde derdeparty- of kliënt-aangestelde inspeksie-ingenieurs.
Visuele verifikasiestelle wat onderdeelmerkies, binnebokse, krimpverpakking van palette en houerlaai dek.
Insluiting van ooreengekome bondelsertifikaat van ooreenstemming, materiaaltoetsverslae of inspeksielogboeke per kliëntkontrak.
Kwaliteitsdokumente vir B2B-bestellings en fabrieksbewyse
Verskepings kan met ondersteunende dokumentasie gepaardgaan. Ons handhaaf 'n oopdeur-benadering vir geskeduleerde fabriekskwaliteitsoudits en goedkeuring van houervrystelling.
Standaard Beskikbare Dokumentasiepakkette
Elektronies verstrek of saam met 'n houerversending verpak. Jy kan versoek toetsverslae vir u verwysings voordat u bestel.
Metingslogboeke van die skuifmaat en meter van eerste-stuk en in-proses-kontroles.
Dokumente wat verskepingskartonstrepieskodes met rou hars- en staalspoellotte assosieer.
Volgordefoto's van gepakte bokse, vasgegorde palette, houer seëlnommer en houer se binnekant.
Skuifsterktetoetsrekords, dinamometerwrywingskurwes en hardheidsverifikasieverslae.
Remblokkie Wrywingsdikte Metrologie
Digitale verniermeting van wrywingsmateriaaldiepte teen die agterplaatstaal.
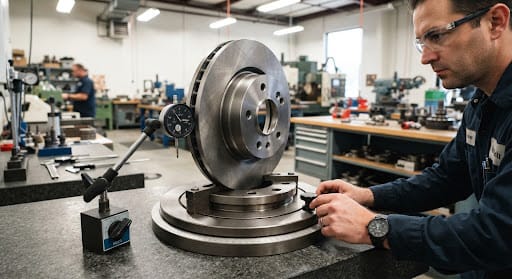
Inspeksie van laterale uitloop van geventileerde skyf
Rotasiewyser-aanwyser wat omtreksuitloop en DTV op die bewerkte wrywingsoppervlak meet.
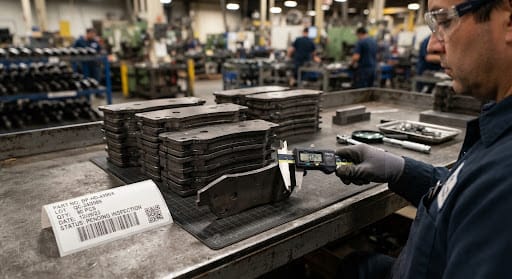
Swaargewig-agterplaat-bondelverifikasie
Verifikasie van die dikte van die rugplaat se remklauw teen 'n standaard maatblok voor produksiestempelvrystelling.
Vervaardigingskwaliteitstandaarde
Sertifiseringsomvang en geldigheid moet teen die betrokke sertifikaat gekontroleer word. Spesifieke dokumentasie en homologasiebesonderhede kan bevestig word op grond van u markvereistes.
Benodig u remonderdele met spesifieke kwaliteitsvereistes?
Stuur vir ons u OE-, FMSI- of naverkoopverwysingslys saam met u teikenmark, hoeveelheid, verpakkingsvereistes en inspeksievereistes. Ons kan produkooreenstemming, toepaslike kwaliteitsbeheervereistes, toetsbehoeftes en kwotasies voor produksie hersien.