Kiểm soát chất lượng phụ tùng phanh từ lô nguyên liệu đến khi giao hàng cuối cùng
Chất lượng của bộ phận phanh không thể chỉ được xác định bằng vẻ bề ngoài. Độ chính xác về kích thước, tính nhất quán của vật liệu ma sát, độ bám dính, hình dạng rôto, cấu hình phần cứng và bao bì đều phụ thuộc vào các biện pháp kiểm soát được áp dụng ở các giai đoạn sản xuất khác nhau.
Tại Top Brake Parts, quy trình kiểm soát chất lượng của chúng tôi theo sát toàn bộ quy trình sản xuất má phanh, đĩa phanh và guốc phanh, từ nguyên liệu đầu vào cho đến sản xuất, kiểm tra kích thước, kiểm tra hiệu năng, kiểm tra đóng gói cuối cùng và truy xuất nguồn gốc theo lô.
Đối với các đơn đặt hàng B2B, các yêu cầu kiểm tra bổ sung có thể được xác nhận trước khi sản xuất dựa trên mã sản phẩm, thị trường mục tiêu, số lượng đặt hàng và yêu cầu chất lượng của khách hàng.
Kiểm tra đo lường đã hiệu chuẩn
Kiểm tra bàn xoay chính xác
Hồ sơ lô hàng và mẻ
Hệ thống kiểm soát chất lượng phụ tùng phanh của chúng tôi hoạt động như thế nào?
Kiểm soát chất lượng không chỉ là một lần kiểm tra duy nhất sau khi sản xuất. Nhiều điểm kiểm soát khác nhau được áp dụng ở các giai đoạn khác nhau để có thể xác định các vấn đề về vật liệu, sản xuất, kích thước, lắp ráp và đóng gói trước khi sản phẩm hoàn thiện được xuất xưởng.
1. Yêu cầu sản phẩm
Kiểm tra sự phù hợp với các thông số kỹ thuật kỹ thuật trước khi phân bổ lô nguyên liệu thô.
- • So khớp tham chiếu OE / FMSI / hậu mãi
- • Bản vẽ kỹ thuật và hình học
- • Phân bổ công thức ma sát
- • Thông số kỹ thuật tấm đỡ và rôto
- • Phần cứng, kẹp, cảm biến và miếng đệm
- • Mã vạch, bao bì và mục tiêu thị trường khu vực
2. Kiểm soát sản xuất
Áp dụng các tham số một cách bài bản trong quá trình pha trộn nguyên liệu thô, ép, xử lý nhiệt và gia công cơ khí.
- • Nhận dạng lô nguyên liệu
- • Phát hành số lô sản xuất
- • Xác nhận kiểm tra sản phẩm đầu tiên
- • Kiểm tra thông số quy trình theo thời gian thực
- • Các quy trình kiểm tra kích thước trong quá trình sản xuất
- • Ghi chép tình trạng bề mặt và lỗi ép
3. Kiểm định sản phẩm
Đo lường và kiểm tra vật lý cơ học trên các bộ phận đã hoàn thiện.
- • Kích thước chính xác và độ lệch tâm
- • Độ phẳng, độ song song và xác minh DTV
- • Kiểm tra độ khít của phần cứng và mô-men xoắn của chốt
- • Độ bền cắt và tính toàn vẹn liên kết
- • Đánh giá khả năng nén và ma sát
- • Khắc laser cạnh và mã cạnh
4. Phát hành & Truy xuất nguồn gốc
Kiểm tra cuối dây chuyền, xác thực mã vạch và lưu trữ hồ sơ kiểm soát chất lượng.
- • Phê duyệt hình ảnh sản phẩm hoàn thiện
- • Kiểm tra bao bì và thùng carton bên trong
- • Xác minh quét mã vạch thùng carton chính
- • Kiểm tra số lượng đặt hàng và nhãn mác
- • Lưu trữ hồ sơ theo lô
- • Liên kết truy xuất ngược
Kiểm tra nguyên vật liệu đầu vào
Nguyên liệu thô quyết định đặc tính ma sát cuối cùng, độ bền cấu trúc và hiệu suất chống tiếng ồn. Không có lô hàng nào được đưa vào dây chuyền trộn hoặc dập mà không qua kiểm tra đầu vào. Trang web nhà máy của chúng tôi cho thấy điều đó. Cách sản xuất má phanh sau khi các tài liệu được phát hành.
Kiểm tra nguyên liệu thô vật liệu ma sát
Quy trình kiểm định chất kết dính, sợi, chất điều chỉnh ma sát và chất độn khoáng.
Tiêu chí kiểm tra thép tấm đỡ
Các đặc tính dập khuôn, độ phẳng và độ bám dính trên tấm lót bằng thép carbon.
Kiểm tra miếng đệm, kẹp, cảm biến và phần cứng
Các tính năng chống rung, cơ chế cảnh báo mài mòn và kiểm định điện tử cho dây đai an toàn.
Quy trình đo lường đầu vào tấm đỡ — máy đo độ dày được hiệu chuẩn so với các tiêu chuẩn tham chiếu được chứng nhận trước khi phát hành lô dập.
Các lô nguyên liệu thô bị cách ly được khóa theo quy trình gắn thẻ vật lý với sự cho phép của người giám sát.
Kiểm tra sản phẩm đầu tiên
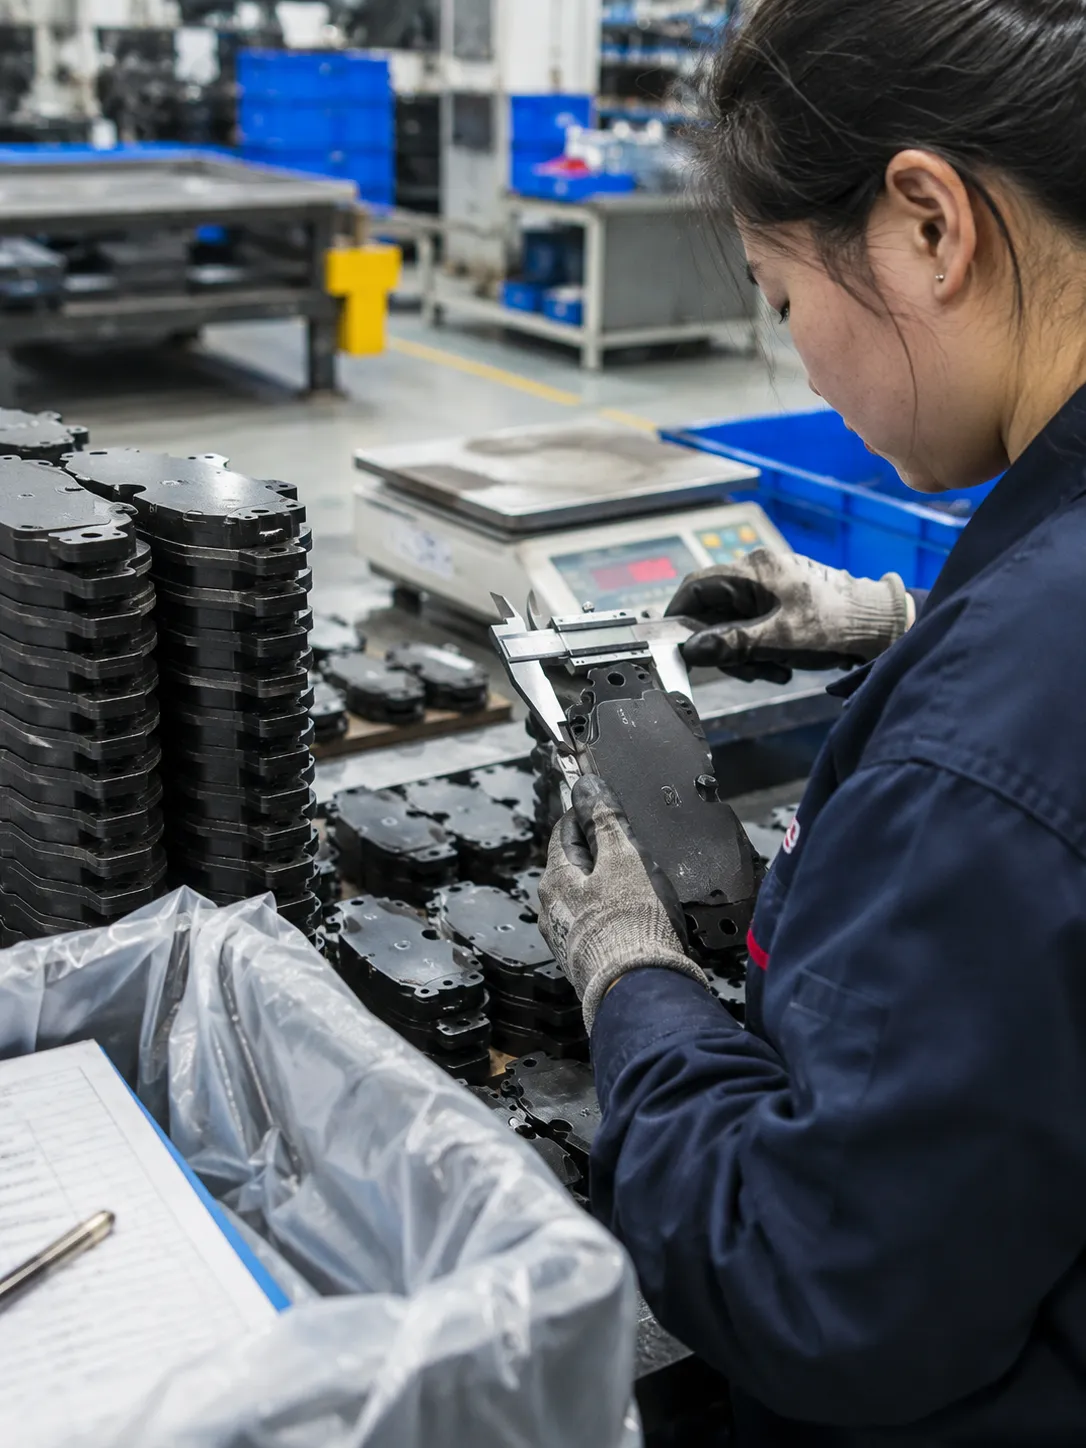
Trước khi cho phép sản xuất liên tục trên dây chuyền sau khi thay đổi dụng cụ, thay đổi công thức hoặc thay ca công nhân, kỹ sư kiểm soát chất lượng được chỉ định sẽ tiến hành kiểm tra sản phẩm đầu tiên.
Được đo đạc dựa trên bản vẽ 2D bằng thước kẹp điện tử và thước đo chiều cao.
Khối ma sát có độ xốp cao, màu sắc đồng nhất, các cạnh sắc nét không bị vỡ vụn hay tạo gờ.
Mã dập trên tấm đỡ, hình dạng tai và vị trí kẹp/đinh tán của piston đã được xác minh.
Xác minh vị trí tâm rãnh, độ sâu xác định đến tấm đỡ và góc vát cạnh.
Đã kiểm tra độ bám dính của miếng đệm, độ căng của lò xo kẹp và khe hở.
Độ rõ nét của mã cạnh, nhận dạng lô hàng, các ký hiệu thị trường bắt buộc và chữ ký xác nhận của người giám sát.
Kiểm tra trong quá trình sản xuất
Việc duy trì sản xuất được đảm bảo bằng cách lấy mẫu định kỳ trong suốt mỗi chu trình sản xuất. Các kỹ thuật viên vận hành và các thanh tra viên kiểm soát chất lượng lưu động kiểm tra chéo các kích thước quan trọng để phát hiện sớm sự hao mòn của dụng cụ.
Độ dày tổng thể và chiều rộng của tấm tai được ghi lại cứ sau 30 đến 60 phút vào các trạm làm việc SPC.
Giám sát liên tục các vết nứt nhỏ do nhiệt, sứt mẻ cạnh và phồng rộp lớp phủ.
Hệ thống báo động tự động xác nhận rằng các cảm biến nhiệt độ và áp suất khuôn ép luôn nằm trong phạm vi cho phép.
Các bộ phận chỉ được vận chuyển trong khu vực sản xuất thông qua các thùng chứa có dán mã vạch, trên đó có ghi lộ trình sản xuất thực tế.
Kiểm tra chất lượng sản phẩm cụ thể
Má phanh, đĩa phanh và guốc phanh có các kiểu hỏng hóc khác nhau. Tiêu chí kiểm tra được điều chỉnh phù hợp với động lực vật lý và giao diện cơ khí của từng nhóm linh kiện phanh.
Tiêu chí kiểm tra má phanh
Kích thước tổng thể
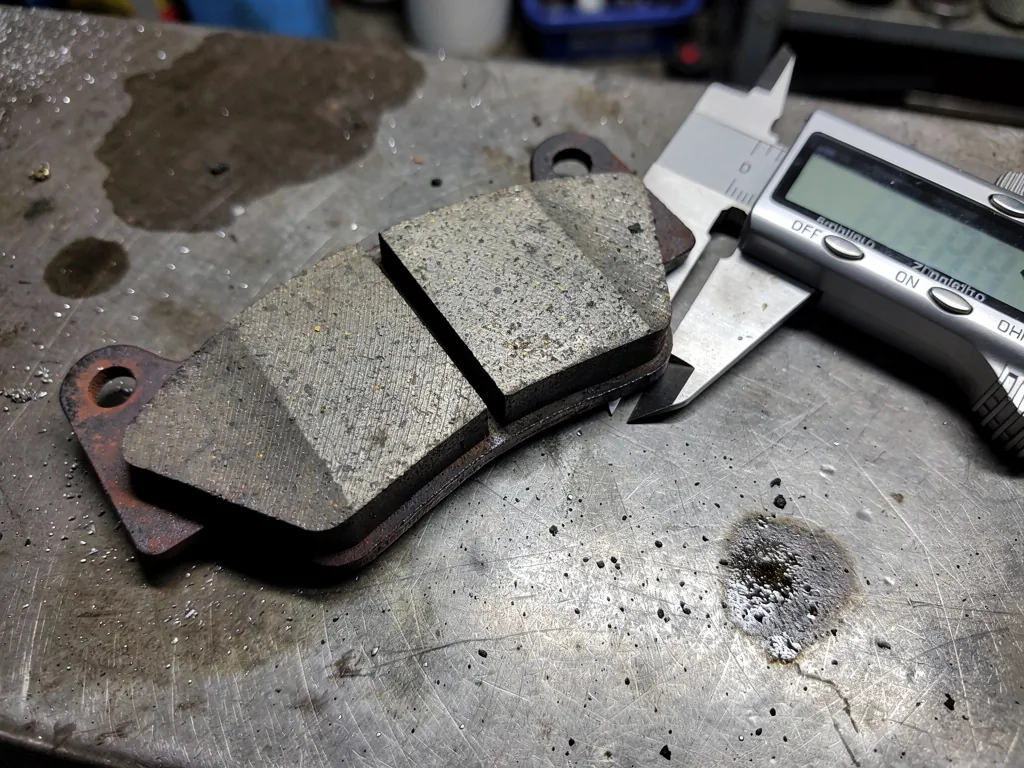
Được đo bằng thước kẹp và thước đo micromet đã hiệu chuẩn so với bản vẽ kỹ thuật 2D đã được phê duyệt.
- • Tổng độ dày: theo giới hạn bản vẽ
- • Chiều dài & chiều rộng: theo giới hạn bản vẽ
Hình dạng tấm đỡ
Đã kiểm tra độ phẳng của hình dạng tai, vị trí lỗ ghim và khe hở kẹp để đảm bảo kẹp trượt trơn tru.
- • Độ phẳng của tấm được kiểm tra so với bản vẽ.
- • Các cạnh được mài nhẵn và khe hở chốt
Điều kiện bề mặt ma sát
Bề mặt được đánh giá về độ hoàn thiện mài đồng đều, các đường cắt rãnh sạch sẽ không bị sờn cạnh và các góc vát chính xác.
- • Hoàn thiện bề mặt theo thông số kỹ thuật
- • Xác minh biên dạng rãnh và vát cạnh
Điều kiện liên kết
Độ bám dính giữa tấm thép đỡ và khối vật liệu ma sát đã được kiểm chứng, đảm bảo ngăn ngừa hiện tượng tách lớp.
- • Khe hở bằng không tại ranh giới ma sát thép
- • Đã xác minh tính toàn vẹn của độ bền cắt
Miếng đệm, chỉ báo mài mòn và cảm biến
Các miếng đệm chống nhiễu, kẹp chỉ báo mài mòn cơ khí và kiểm định dây dẫn cảm biến mài mòn điện tử.
- • Đã kiểm tra tính liên tục điện của cảm biến.
- • Kiểm tra độ khít và độ giữ của miếng đệm.
Đánh dấu cạnh sản phẩm
Khắc laser vĩnh viễn độ tương phản cao dọc theo mép miếng đệm hoặc mặt sau của tấm đỡ.
- • Mã lô, mã tham chiếu linh kiện, mã ngày sản xuất
- • Mã công thức được đánh dấu rõ ràng
Tiêu chí kiểm tra đĩa phanh
Hình dạng đĩa, thành phần kim loại, cân bằng động và kiểm tra độ lệch tâm. Các kiểm tra này áp dụng cho tất cả các sản phẩm của chúng tôi. đĩa phanh thay thế.
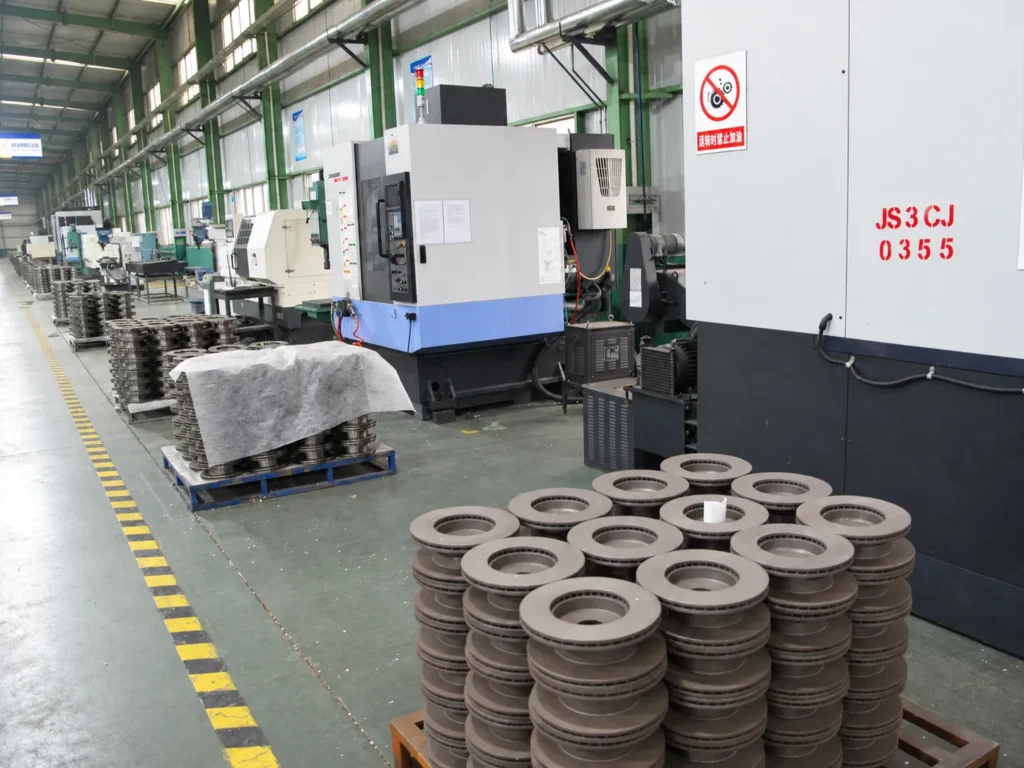
Đường kính ngoài, độ dày danh nghĩa, tổng chiều cao, đường kính lỗ tâm và đường kính vòng bu lông PCD được kiểm tra trên các dụng cụ định vị chính xác.
Bề mặt được hoàn thiện bằng phương pháp kẻ ô chéo hoặc tiện mịn. Mặt lắp moay ốc được kiểm tra độ gợn sóng để đảm bảo trục được lắp đặt khít.
Các rôto thông gió được kiểm tra về độ đồng nhất của thành lõi, đường cong cánh định hướng và các kênh dẫn khí không bị tắc nghẽn.
Lớp dầu chống gỉ đã được kiểm tra và rôto được cân bằng động theo đúng thông số kỹ thuật trong bản vẽ.
Độ lệch ngang so với sự thay đổi độ dày đĩa (DTV)
Kiểm tra độ lệch tâm của rôto phanh đo độ lệch trục ngang của bề mặt ma sát khi rôto quay một vòng trên bàn xoay chính xác.
Đo sự khác biệt về độ dày tại nhiều điểm chu vi xung quanh bề mặt ma sát ở cùng độ sâu bán kính.
Kiểm soát độ lệch ngang và DTV giúp ngăn ngừa hiện tượng rung giật bàn đạp phanh và rung lắc vô lăng.
Tiêu chí kiểm tra má phanh
Bán kính má phanh tang trống, độ bền mối hàn và độ an toàn liên kết của lớp lót. Chúng áp dụng cho mọi bộ phận. má phanh sau Chúng tôi giao hàng.
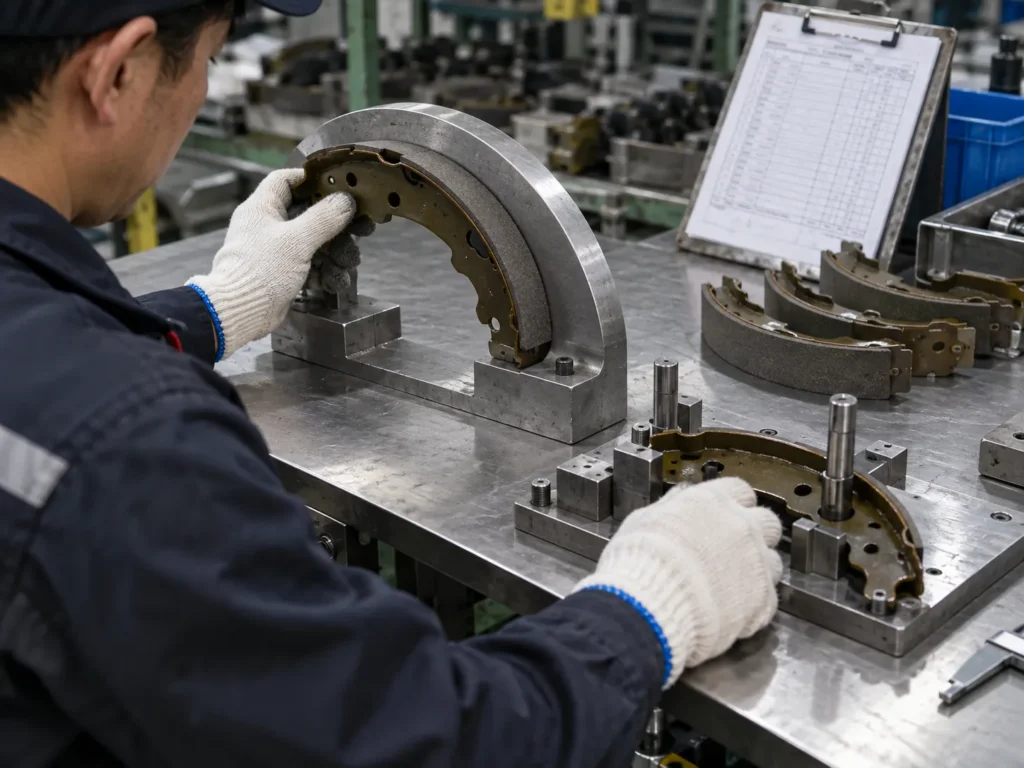
Bán kính cong được đo so với thước đo biên dạng bán kính chuẩn để ngăn ngừa hiện tượng chạm gót và mũi chân vào bên trong tang trống phanh.
Độ dày lớp lót dọc theo cung tròn, góc vát cạnh và độ xốp bề mặt được kiểm tra so với các tiêu chuẩn tiếp xúc với trống mài.
Thử nghiệm độ bền cắt của keo dán nhiệt rắn hoặc thử nghiệm mô-men xoắn kẹp đinh tán để đảm bảo không có sự tách rời dưới tải trọng cắt của trống.
Các rãnh chốt giữ, chốt gắn cần gạt và tâm lỗ lò xo neo được kiểm tra trên các bộ gá Go/No-Go.
Thiết bị kiểm tra và thử nghiệm hiệu năng
Để đảm bảo chất lượng ổn định, cần có cả các công cụ đo lường tại xưởng để kiểm tra kích thước và thiết bị phòng thí nghiệm để đánh giá tính chất cơ học và ma sát.
Thước kẹp điện tử hiệu chuẩn dùng để đo chiều dài, chiều rộng và độ dày ma sát.
Thước đo micromet chính xác dùng để kiểm tra sự thay đổi độ dày đĩa (DTV).
Dụng cụ đo chiều cao tấm bề mặt để xác định tổng chiều cao bậc thang của vành rôto và má phanh.
Dụng cụ đo từ tính dùng để đo độ lệch tâm hướng tâm và hướng ngang của mặt rôto.
Cân điện tử dùng để kiểm tra trọng lượng và khối lượng của hỗn hợp pha chế.
Các khuôn mẫu chuyên dụng để tạo khoảng trống cho trụ tai và khe hở lắp đặt.
Kiểm tra không giống với thử nghiệm hiệu năng.
Một má phanh có thể có kích thước bên ngoài chính xác và lớp phủ cạnh sạch sẽ nhưng vẫn bị hỏng dưới nhiệt độ giảm hiệu quả phanh động. Kiểm tra kích thước hỏi: “Sản phẩm có được sản xuất theo đúng hình dạng yêu cầu không?” Kiểm thử hiệu năng hỏi: “Liệu nó có hoạt động an toàn và ổn định dưới các tải trọng nhiệt, cơ học và giảm tốc?”
Được thực hiện trên các dây chuyền sản xuất để hỗ trợ việc lắp đặt dễ dàng, tránh hiện tượng kẹt kẹp phanh và khả năng thay thế cơ khí.
Được tiến hành theo quy trình thẩm định công thức và lấy mẫu theo lô để xác minh độ bền cắt, hệ số ma sát và khả năng chống phai màu — các thử nghiệm tương tự được sử dụng sau này của chúng tôi. má phanh gốm so với má phanh bán kim loại So sánh.
Thử nghiệm trong phòng thí nghiệm và kiểm định vật liệu
Các xét nghiệm tiêu chuẩn có tính chất phá hủy và không phá hủy được thực hiện nội bộ hoặc với các phòng thí nghiệm đối tác.
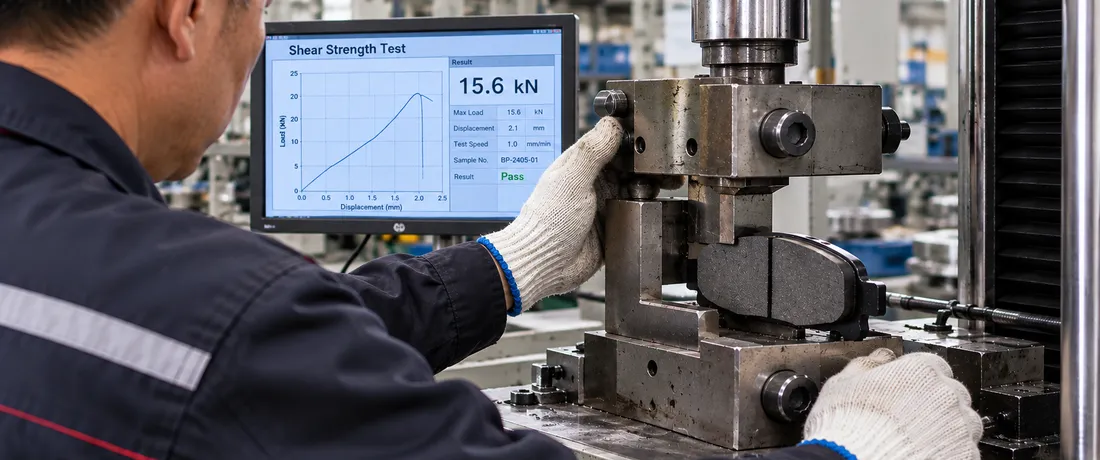
Kiểm tra độ bền cắt
Áp dụng lực cắt ngang để kiểm tra độ bám dính cơ học giữa vật liệu ma sát và tấm đỡ.
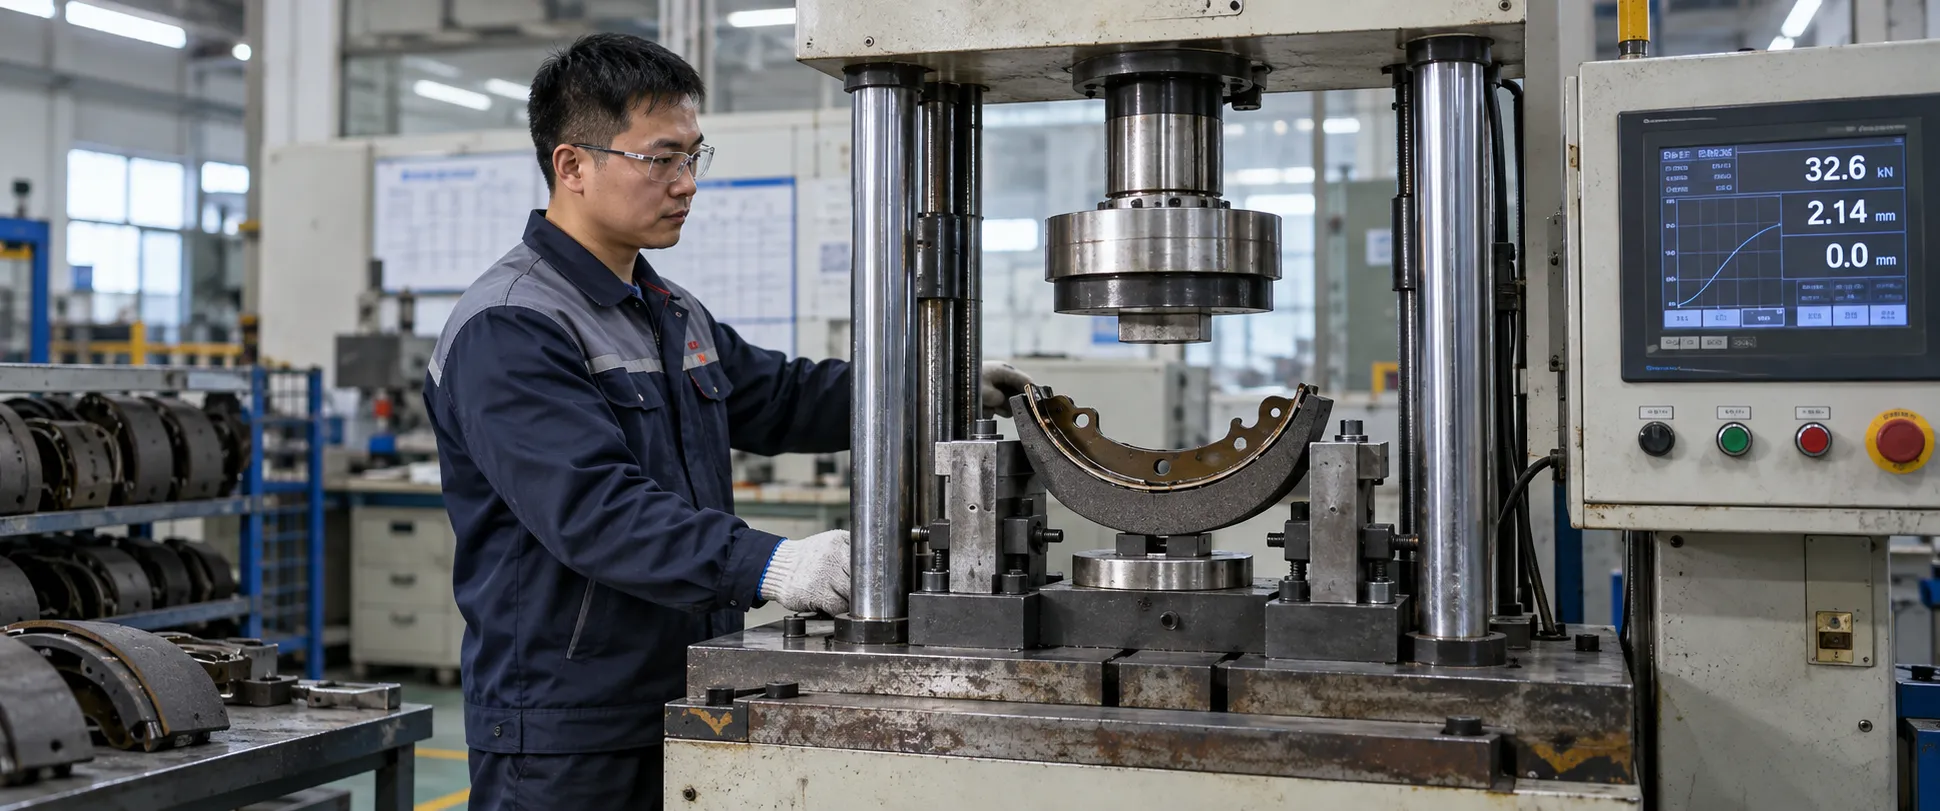
Kiểm tra khả năng nén
Đo độ dịch chuyển của má phanh dưới áp suất thủy lực ở nhiệt độ môi trường và nhiệt độ cao để kiểm tra độ cứng của bàn đạp.
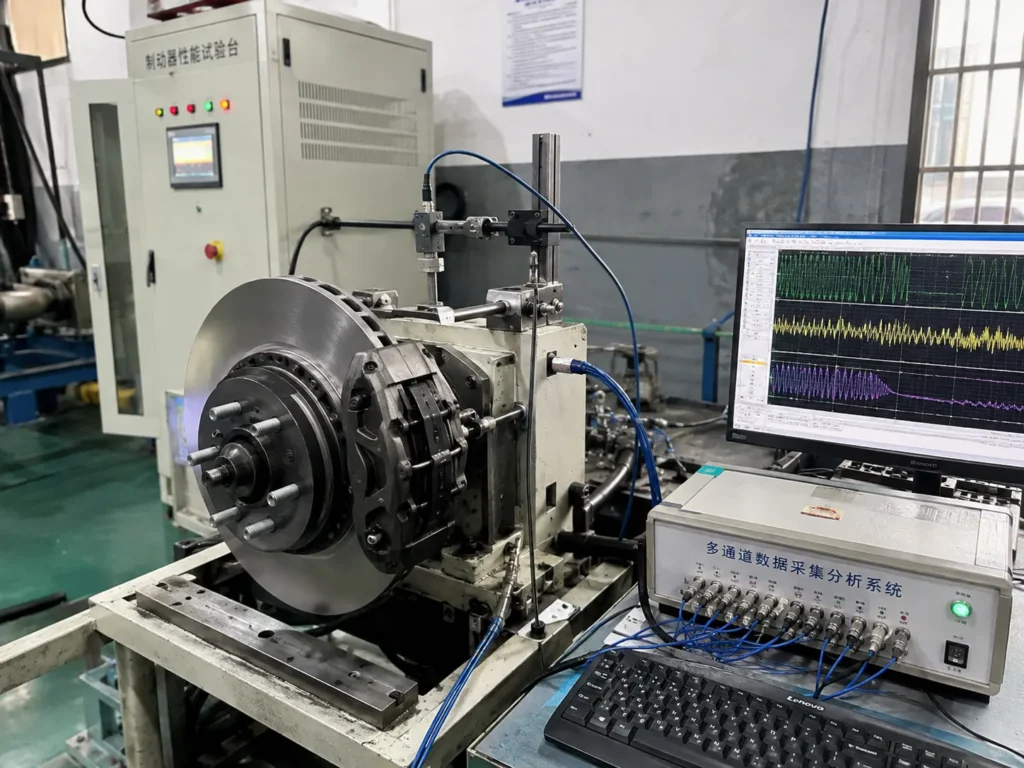
Thử nghiệm ma sát và mài mòn
Thử nghiệm hệ số ma sát trên thiết bị đo lực phanh đánh giá mức độ ma sát, khả năng chống giảm hiệu suất do nhiệt trong các chu kỳ dừng lặp lại và tốc độ mài mòn vật liệu.
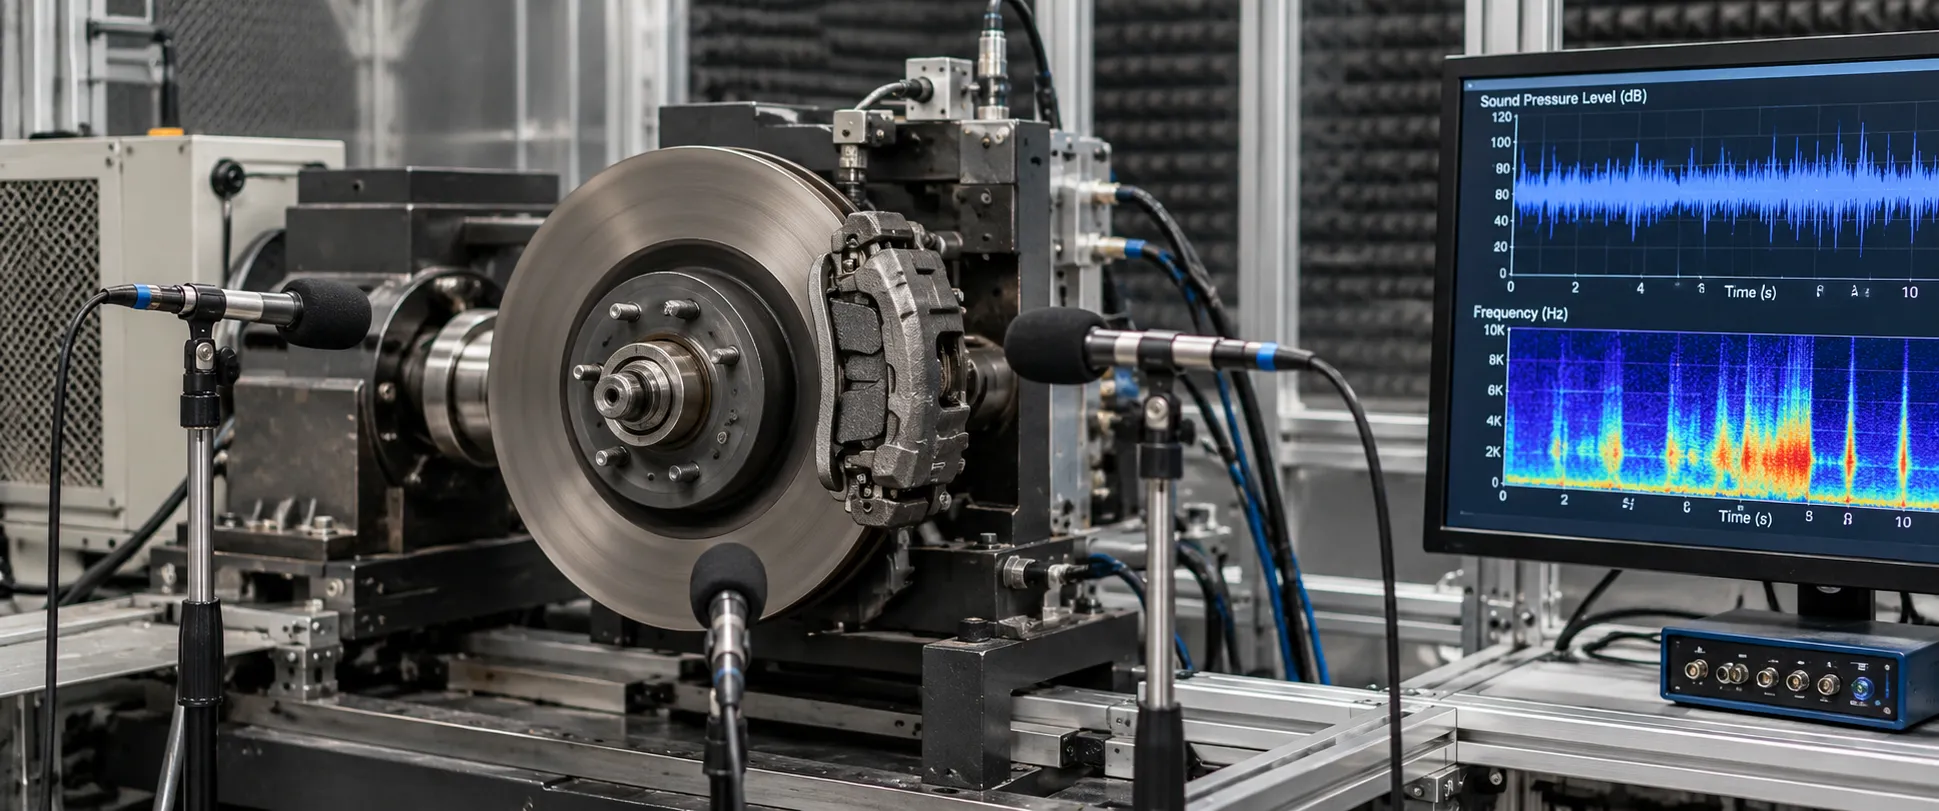
Đánh giá tiếng rít NVH
Thử nghiệm NVH đo lường khả năng tạo tiếng ồn và hiệu quả giảm chấn của tấm đệm chống rung trong các chu kỳ thử nghiệm.
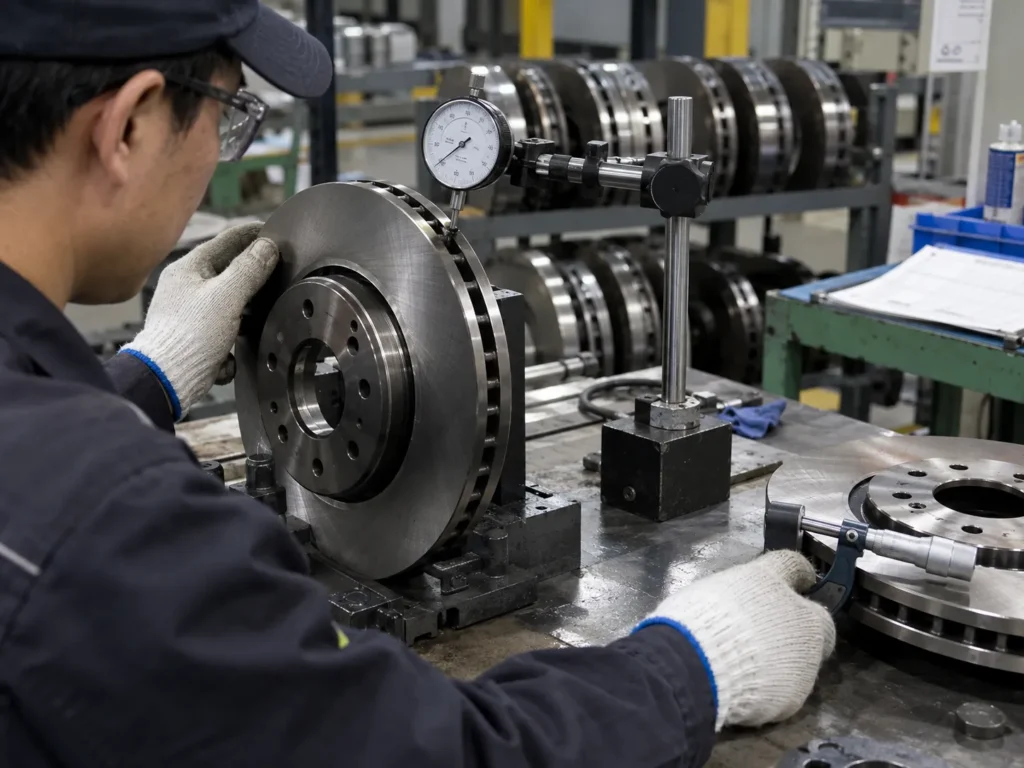
Đo độ lệch tâm rôto và DTV
Cân bằng quay và kiểm tra bằng đầu dò về sự thay đổi độ dày đĩa trên toàn bộ 360 độ.
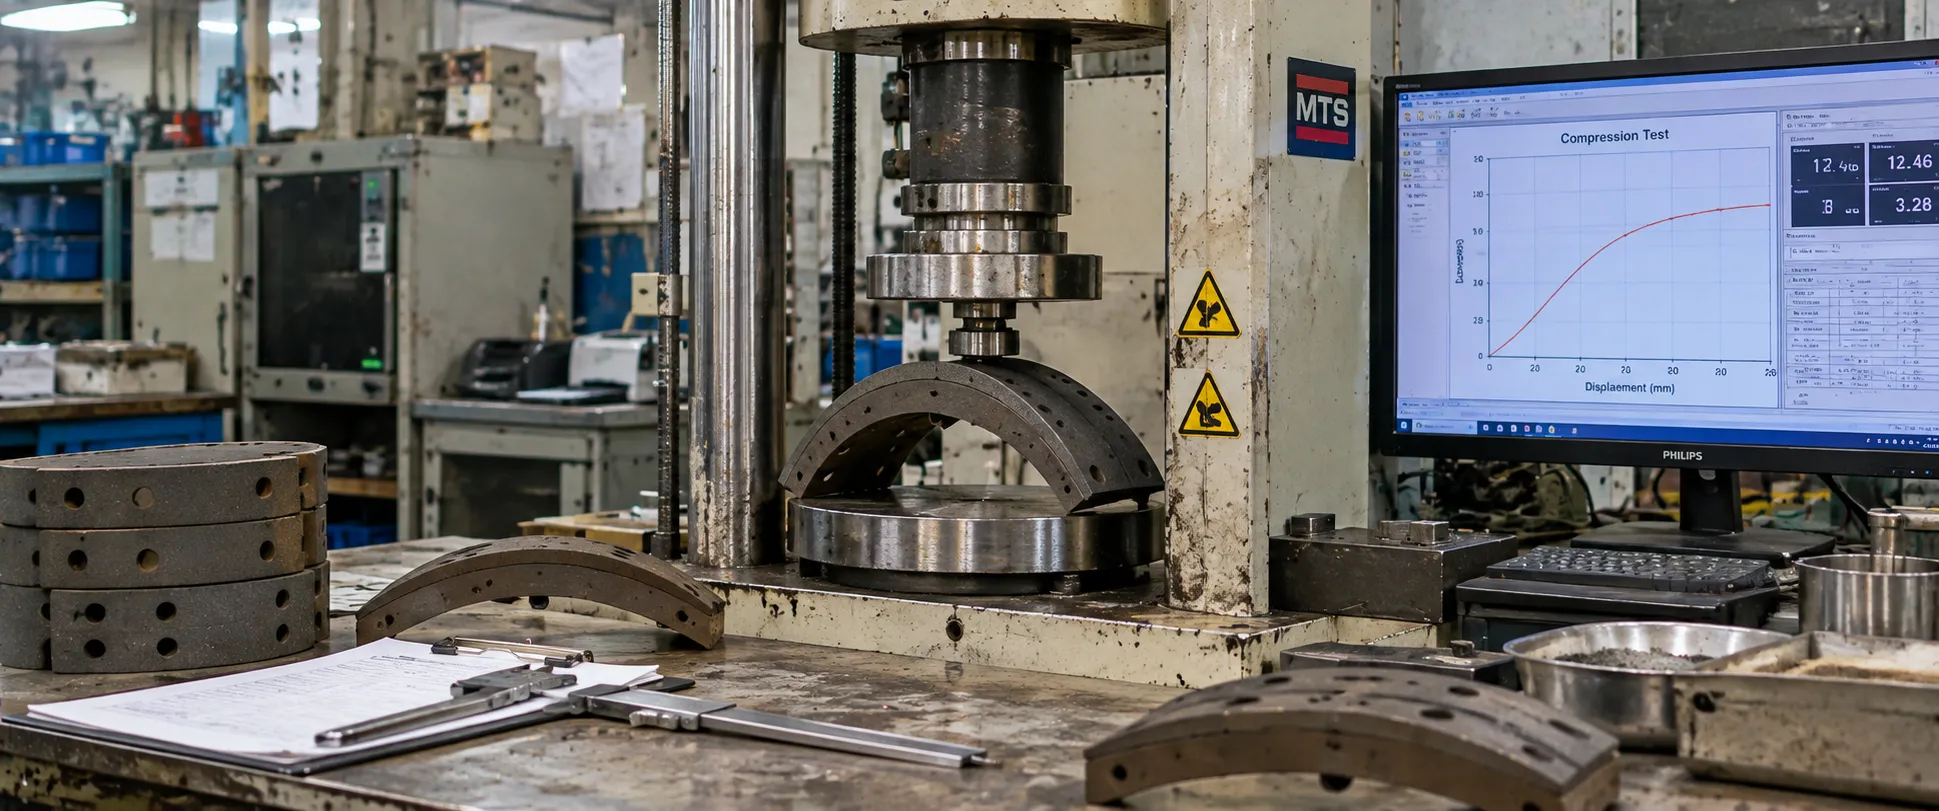
Tính chất vật lý và vật liệu
Kiểm tra độ cứng, xác minh mật độ vật liệu và kiểm tra cấu trúc vi mô của rôto và tấm đỡ.
Kiểm tra đóng gói và vận chuyển cuối cùng
Kiểm soát chất lượng mở rộng đến cả khâu hậu cần xuất khẩu. Sự xâm nhập của hơi ẩm, bề mặt bị trầy xước hoặc mã vạch chính bị dán nhãn sai có thể làm hỏng hàng tuần sản xuất chính xác.
Kiểm tra trực quan lần cuối trước khi đóng gói vào thùng carton bên trong.
- • Mã số phụ tùng trùng khớp với dấu khắc laser trên mặt sau má phanh / nắp rôto
- • Bao gồm đầy đủ các phụ kiện phần cứng (miếng đệm, lò xo, kẹp chống mài mòn, cảm biến mài mòn)
- • Giấy chống gỉ VCI hoặc lớp màng co bảo vệ vẫn còn nguyên vẹn.
Kiểm tra cấu trúc hộp nhãn hiệu bên trong và thùng carton xuất khẩu chính.
- • Thiết kế hộp bên trong phù hợp (màu trắng trung tính, giấy kraft hoặc có thương hiệu của khách hàng)
- • Thùng carton sóng hai lớp chịu lực cao dùng cho xuất khẩu
- • Dây đai PP cường độ cao dùng để cố định khối pallet.
Hệ thống đối chiếu với đơn đặt hàng và vận đơn của khách hàng.
- • Xác minh mã vạch EAN-13, UPC hoặc Code 128 bằng máy quét mã vạch 1D/2D.
- • Kiểm tra số lượng chính xác từng sản phẩm trên mỗi thùng và mỗi phiếu xuất hàng.
- • Độ chính xác của nhãn vận chuyển xuất khẩu (cảng nhập cảnh, trọng lượng tịnh, số pallet)
Quy trình truy xuất nguồn gốc và khiếu nại theo lô
Mỗi bộ phận phanh do Top Brake Parts sản xuất đều được gắn mã số lô hàng. Trong trường hợp có tranh chấp về chất lượng, hồ sơ của chúng tôi cho phép điều tra ngược trở lại các lô nhựa ma sát nguyên liệu và các mẻ thép cuộn.
Dấu khắc laser trên linh kiện và nhãn hộp có mã số linh kiện của khách hàng.
Nhật ký ghi chép cụ thể về dây chuyền ép, ca làm việc và mẻ sấy trong lò.
Phiếu kiểm tra kích thước QC, xác nhận sản phẩm đầu tiên và nhật ký đo lường.
Mã số lô hóa chất nguyên liệu ma sát, lô nhựa và mẻ thép tấm lót.
Ví dụ trên minh họa cấu trúc truy xuất nguồn gốc và không đại diện cho một đơn đặt hàng cụ thể của khách hàng.
Thông tin cần thiết cho yêu cầu về chất lượng
Trong trường hợp có sự khác biệt về kích thước hoặc trả lại hàng theo chế độ bảo hành tại hiện trường, vui lòng gửi các thông tin sau để chúng tôi có thể tra cứu ngược trong kho lưu trữ của mình:
Mã tham chiếu Top Brake Parts: FMSI, WVA hoặc SKU của khách hàng.
Số lô được khắc bằng laser trên mép má phanh hoặc vành rôto.
Vui lòng cung cấp số lượng chính xác của từng sản phẩm hoặc số thùng cụ thể.
Các triệu chứng cụ thể (ví dụ: độ khít của kẹp phanh hoặc tần số tiếng ồn).
Cung cấp hình ảnh hoặc video rõ nét về kích thước thước kẹp khi lắp đặt.
Hãng xe, mẫu xe, năm sản xuất và thương hiệu kẹp phanh được trang bị.
Thời gian tiến hành điều tra: Bản tóm tắt nguyên nhân ban đầu sẽ được trả về trong vòng 48 giờ làm việc.
Kiểm tra không đạt yêu cầu: Quy trình xử lý 9 bước
Các sản phẩm không đạt tiêu chuẩn sẽ không bao giờ được đưa trở lại dây chuyền sản xuất. Quy trình khắc phục gồm 9 bước bao gồm cách ly vật lý, điều tra nguyên nhân gốc rễ và lập tài liệu về hành động khắc phục.
Phát hiện tình trạng bất thường
Người vận hành hoặc bộ phận kiểm soát chất lượng phát hiện sự sai lệch kích thước, vết nứt bề mặt hoặc sự lệch áp suất ép.
Dừng lại hoặc giữ ngay lập tức
Máy móc, cụm máy ép hoặc dây chuyền mài bị ảnh hưởng sẽ được dừng hoạt động để ngăn ngừa sự lan rộng lỗi.
Xác định lô hàng bị ảnh hưởng
Kiểm tra lại ranh giới đến điểm kiểm tra cuối cùng đã đạt yêu cầu để xác định số lượng lô hàng nghi ngờ.
Tách riêng sản phẩm nghi ngờ
Di chuyển lô hàng nghi nhiễm đến khu vực cách ly.
Đánh giá kỹ thuật QC
Nhân viên kiểm tra chất lượng và quản lý sản xuất xem xét sự không phù hợp so với dung sai bản vẽ 2D.
Phân tích nguyên nhân gốc rễ
Phân tích 5 yếu tố và kiểm toán xương cá: hao mòn dụng cụ? độ lệch của cảm biến nhiệt độ? sai lệch do người vận hành?
Quyết định xử lý sản phẩm
Phân loại chính thức: đã được chỉnh sửa lại (nghiền lại), kiểm tra lại (Sắp xếp 100%), hoặc bị từ chối / bị loại bỏ.
Hành động khắc phục (CAPA)
Công cụ đã được hiệu chỉnh lại hoặc thay đổi. Giới hạn cảm biến tự động được đặt lại để ngăn chặn các sự cố trong tương lai.
Ghi chép & Kiểm toán theo dõi
Toàn bộ báo cáo về sự không phù hợp đã được lưu trữ trong hệ thống với chế độ giám sát xác minh trong 30 ngày.
Kiểm soát thay đổi sản phẩm và quy trình
Không được phép thực hiện bất kỳ sửa đổi trái phép nào đối với vật liệu, dụng cụ hoặc nhà cung cấp sau khi quá trình sản xuất được phê duyệt.
- • Thay đổi nhà cung cấp nguyên liệu thô hoặc các loại khoáng sản thay thế.
- • Điều chỉnh công thức pha chế chất ma sát hoặc thay đổi chất kết dính nhựa
- • Điều chỉnh dụng cụ dập tấm đỡ hoặc thay đổi mác thép
- • Nhà cung cấp miếng đệm chống ồn, thay đổi lớp keo hoặc lớp giảm chấn
- • Nhà cung cấp thiết bị báo mòn, phần cứng hoặc cảm biến điện tử
- • Nhiệt độ sấy ép, chu kỳ áp suất hoặc cấu hình nung
- • Bao bì bên trong, lớp chắn ẩm hoặc thông số kỹ thuật thùng carton
- Nộp yêu cầu thay đổi kỹ thuật chính thức (ECR)
- Kiểm tra và so sánh kích thước các bộ phận thử nghiệm
- Sản xuất mẫu thử nghiệm dưới các thông số được kiểm soát.
- Đánh giá lại khả năng chịu lực cắt, ma sát và nén trong phòng thí nghiệm.
- Phê duyệt mẫu nội bộ và lưu trữ mẫu chính
- Thông báo trước cho khách hàng và xác nhận bằng văn bản.
Yêu cầu chất lượng cụ thể của người mua
Các nhà nhập khẩu, chủ sở hữu thương hiệu riêng và nhà phân phối thường duy trì các tiêu chuẩn chấp nhận riêng của họ. Chúng tôi có thể đáp ứng các quy trình B2B chuyên biệt:
Các thỏa thuận dung sai đặc biệt về kích thước khoảng cách an toàn cho tai nhạy cảm hoặc chiều cao nắp rotor tùy chỉnh.
Chỗ ở dành cho các kỹ sư kiểm định được chứng nhận bởi bên thứ ba hoặc do khách hàng chỉ định.
Bộ kiểm tra trực quan bao gồm các bước ghi chú trên sản phẩm, hộp bên trong, màng co bọc pallet và xếp hàng vào container.
Bao gồm giấy chứng nhận hợp quy lô hàng đã được thỏa thuận, báo cáo thử nghiệm vật liệu hoặc nhật ký kiểm tra theo hợp đồng với khách hàng.
Hồ sơ chất lượng cho đơn đặt hàng B2B và bằng chứng xuất xưởng.
Các lô hàng có thể được kèm theo các tài liệu hỗ trợ. Chúng tôi luôn sẵn sàng tiếp nhận thông tin về các cuộc kiểm tra chất lượng định kỳ tại nhà máy và việc phê duyệt xuất kho container.
Các gói tài liệu tiêu chuẩn hiện có
Được cung cấp dưới dạng điện tử hoặc đóng gói để vận chuyển bằng container. Bạn có thể yêu cầu báo cáo thử nghiệm Vui lòng tham khảo thông tin trước khi đặt hàng.
Nhật ký đo bằng thước kẹp và thước đo từ các lần kiểm tra sản phẩm đầu tiên và trong quá trình sản xuất.
Các tài liệu liên kết mã vạch trên thùng carton vận chuyển với các lô nhựa nguyên liệu và cuộn thép.
Trình tự các ảnh chụp thùng hàng đã đóng gói, pallet được buộc chặt, số niêm phong container và nội thất container.
Hồ sơ thử nghiệm độ bền cắt, đường cong ma sát của máy đo lực và báo cáo xác minh độ cứng.
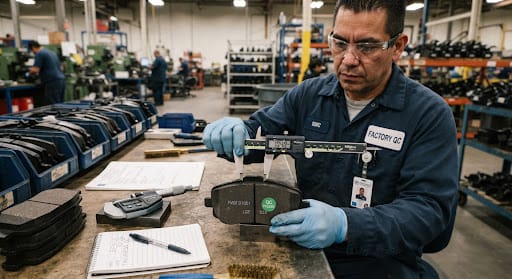
Đo lường độ dày ma sát của má phanh
Dụng cụ đo kỹ thuật số vernier để đo độ dày vật liệu ma sát so với tấm thép đỡ.
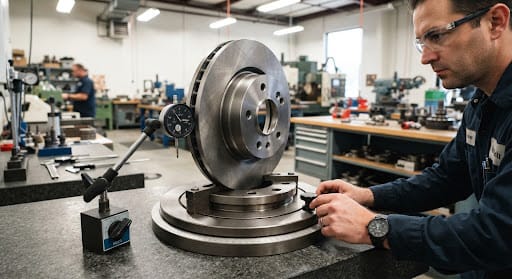
Kiểm tra độ lệch ngang của đĩa thông hơi
Bộ gá lắp đồng hồ đo độ lệch tâm và độ cong vênh chu vi trên bề mặt ma sát đã gia công.
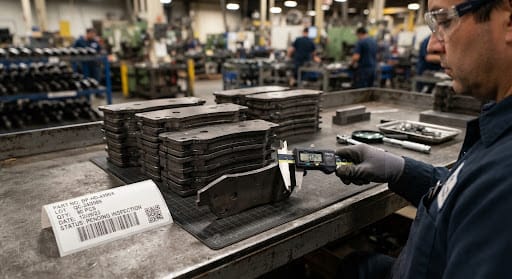
Kiểm tra lô hàng tấm đỡ chịu tải nặng
Kiểm tra độ dày tấm đỡ bằng thước kẹp so với khối đo chuẩn trước khi cho phép dập khuôn sản xuất.
Tiêu chuẩn chất lượng sản xuất
Phạm vi và hiệu lực của chứng nhận cần được kiểm tra so với chứng chỉ liên quan. Các chi tiết cụ thể về tài liệu và phê duyệt có thể được xác nhận dựa trên yêu cầu của thị trường.
Bạn cần phụ tùng phanh đáp ứng các yêu cầu chất lượng cụ thể?
Hãy gửi cho chúng tôi danh sách tham khảo sản phẩm chính hãng (OE), FMSI hoặc phụ tùng thay thế, cùng với thị trường mục tiêu, số lượng, yêu cầu đóng gói và yêu cầu kiểm tra. Chúng tôi sẽ xem xét sự phù hợp của sản phẩm, các yêu cầu kiểm soát chất lượng áp dụng, nhu cầu thử nghiệm và báo giá trước khi sản xuất.