Fren Parçaları Kalite Kontrolü: Malzeme Partisinden Son Sevkiyata Kadar
Fren parçalarının kalitesi yalnızca son görünümüne bakılarak doğrulanamaz. Boyutsal doğruluk, sürtünme malzemesinin tutarlılığı, yapıştırma, rotor geometrisi, donanım konfigürasyonu ve ambalajlama, üretim sürecinin farklı aşamalarında uygulanan kontrollere bağlıdır.
Top Brake Parts'te, kalite kontrol sürecimiz fren balatalarını, fren disklerini ve fren pabuçlarını gelen malzemelerden üretime, boyut kontrolüne, ilgili performans testlerine, son paketleme kontrolüne ve parti takibine kadar izler.
B2B siparişlerinde, ürün referansına, hedef pazara, sipariş miktarına ve müşteri kalite gereksinimlerine göre üretim öncesinde ek denetim şartları teyit edilebilir.
Kalibre edilmiş metroloji kontrolleri
Hassas döner tabla incelemesi
Parti ve lot kayıtları
Fren Parçalarımızın Kalite Kontrol Sistemi Nasıl Çalışır?
Kalite kontrolü, üretim sonrasında yapılan tek bir denetimden ibaret değildir. Malzeme, üretim, boyut, montaj ve ambalajlama sorunlarının, nihai ürünler sevkiyata gönderilmeden önce tespit edilebilmesi için farklı aşamalarda çeşitli kontrol noktaları uygulanır.
1. Ürün Gereksinimleri
Hammadde parti atamasından önce mühendislik spesifikasyonlarına uygunluk sağlanması.
- • OE / FMSI / satış sonrası referans eşleştirme
- • Mühendislik çizimleri ve geometrisi
- • Sürtünme formülü tahsisi
- • Destek plakası ve rotor özellikleri
- • Donanım, klipsler, sensörler ve ara parçalar
- • Barkod, ambalaj ve bölgesel pazar hedefi
2. Üretim Kontrolü
Ham madde karıştırma, presleme, ısıl işlem ve işleme süreçlerinde parametrik disiplin.
- • Hammadde parti tanımlaması
- • Üretim parti numarası serbest bırakılması
- • İlk parça doğrulama onayı
- • Gerçek zamanlı proses parametre denetimi
- • İşlem içi boyut kontrol rutinleri
- • Yüzey durumu ve baskı hatası kaydı
3. Ürün Doğrulama
Tamamlanmış parçalar üzerinde metroloji ve mekanik fiziksel testler.
- • Hassas boyutlar ve salınım
- • Düzlük, paralellik ve DTV doğrulaması
- • Donanım uyumu ve pim torku kontrolleri
- • Kesme dayanımı ve yapışma bütünlüğü
- • Sıkıştırılabilirlik ve sürtünme değerlendirmesi
- • Kenar lazer markalama ve kenar kodları
4. Yayın ve İzlenebilirlik
Üretim hattı sonu doğrulama, barkod doğrulama ve kalite güvence kayıtlarının arşivlenmesi.
- • Son ürünün görsel onayının alınması
- • Ambalaj ve iç karton doğrulama
- • Ana karton barkod tarama doğrulaması
- • Sipariş miktarı ve etiketleme denetimi
- • Parti düzeyinde kayıt saklama
- • Geriye dönük izlenebilirlik bağlama
Gelen Malzeme Muayenesi
Hammaddeler, nihai sürtünme davranışını, yapısal bütünlüğü ve gürültü önleme performansını belirler. Gelen malzemeler kontrol edilmeden hiçbir parti karıştırma veya presleme bölümüne girmez. Fabrika sayfamızda gösterilmektedir. fren balatalarının nasıl üretildiği Malzemeler serbest bırakıldıktan sonra.
Sürtünme Malzemesi Hammaddelerinin Muayenesi
Bağlayıcılar, lifler, sürtünme düzenleyiciler ve mineral dolgu maddeleri için doğrulama protokolü.
Destek Plakası Çelik Muayene Kriterleri
Karbon çelik destek plakaları üzerinde boyut, düzlük ve tutma özelliklerinin damgalanması.
Pul, Klips, Sensör ve Donanım İncelemesi
Titreşim önleyici donanım, aşınma uyarı mekanizması ve elektronik kablo demeti doğrulama.
Destek plakası giriş metroloji protokolü — parti damgalama işleminden önce kalınlık ölçer, sertifikalı referans standartlarına göre kalibre edilir.
Karantinaya alınan ham madde partileri, amir onayıyla fiziksel etiketleme protokolü kapsamında kilit altında tutulmaktadır.
İlk Parça Doğrulaması
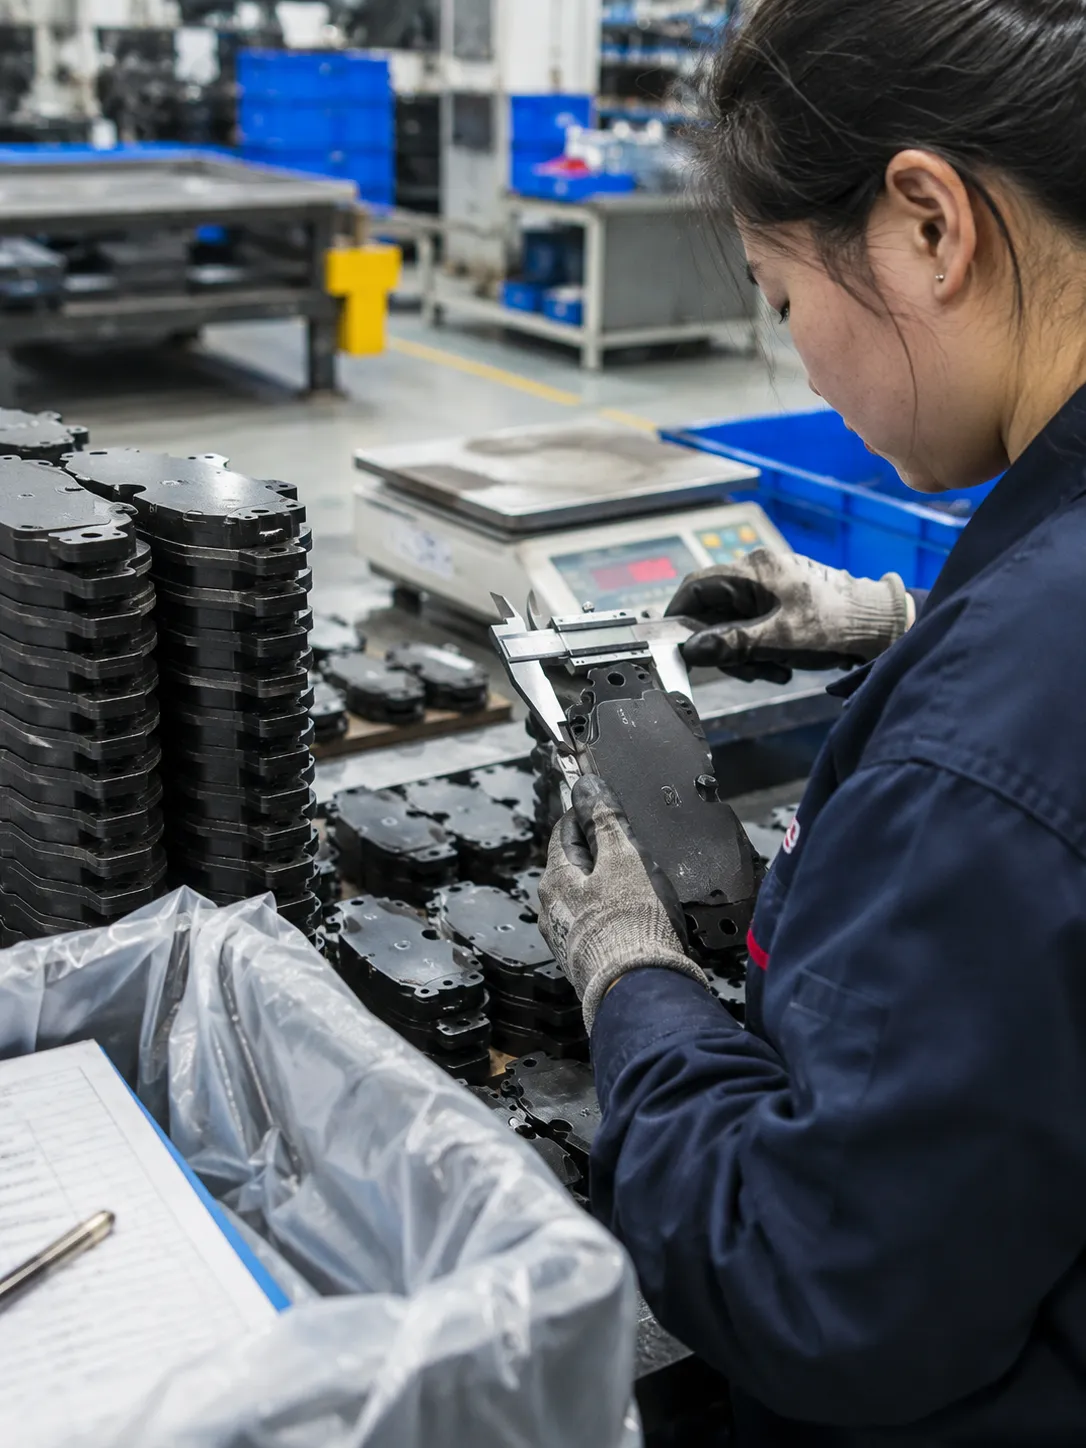
Takım değişikliği, formül değişikliği veya yeni operatör vardiyası sonrasında sürekli hat üretimine izin verilmeden önce, görevlendirilmiş kalite kontrol mühendisi tarafından ilk parça denetimi gerçekleştirilir.
Dijital kumpas ve yükseklik mikrometresi kullanılarak 2 boyutlu çizime göre ölçülmüştür.
Sürtünme önleyici gözeneklilik, homojen renk, ufalanmayan veya çapaklanmayan temiz kenarlar.
Destek plakası damga kodu, kulak şekli ve piston klipsi/perçin konumu doğrulandı.
Yuva merkez konumu, destek plakasına olan belirtilen derinlik ve pah açısı doğrulaması.
Pul yapıştırıcısının tutunma gücü, klips yay gerilimi ve boşluk uyumu kontrol edildi.
Kenar kodunun okunabilirliği, parti tanımlaması, gerekli piyasa işaretlemeleri ve amir onayı.
İşlem İçi Muayene
Üretim sürekliliği, her çalışma boyunca periyodik örnekleme ile sağlanır. Operatörler ve gezici kalite kontrol müfettişleri, alet aşınmasını erken tespit etmek için kritik boyutları çapraz kontrol eder.
Toplam kalınlık ve kulak plakası genişliği, her 30 ila 60 dakikada bir SPC iş istasyonlarına kaydedilir.
Termal mikro çatlaklar, kenar kırılmaları ve kaplama kabarmaları için sürekli izleme.
Otomatik alarmlar, pres kalıbı sıcaklık ve basınç sensörlerinin belirtilen aralıkta kaldığını doğrular.
Parçalar, yalnızca barkod etiketli ve üretim rotası çizelgelerini taşıyan taşıma kutuları içinde zeminden hareket ettirilir.
Ürüne Özgü Kalite Kontrolleri
Fren balataları, diskler ve pabuçlar farklı arıza modları sergiler. Muayene kriterleri, her bir fren bileşeni ailesinin fiziksel dinamiklerine ve mekanik arayüzlerine göre uyarlanmıştır.
Fren Balatası Kontrol Kriterleri
Genel Boyutlar
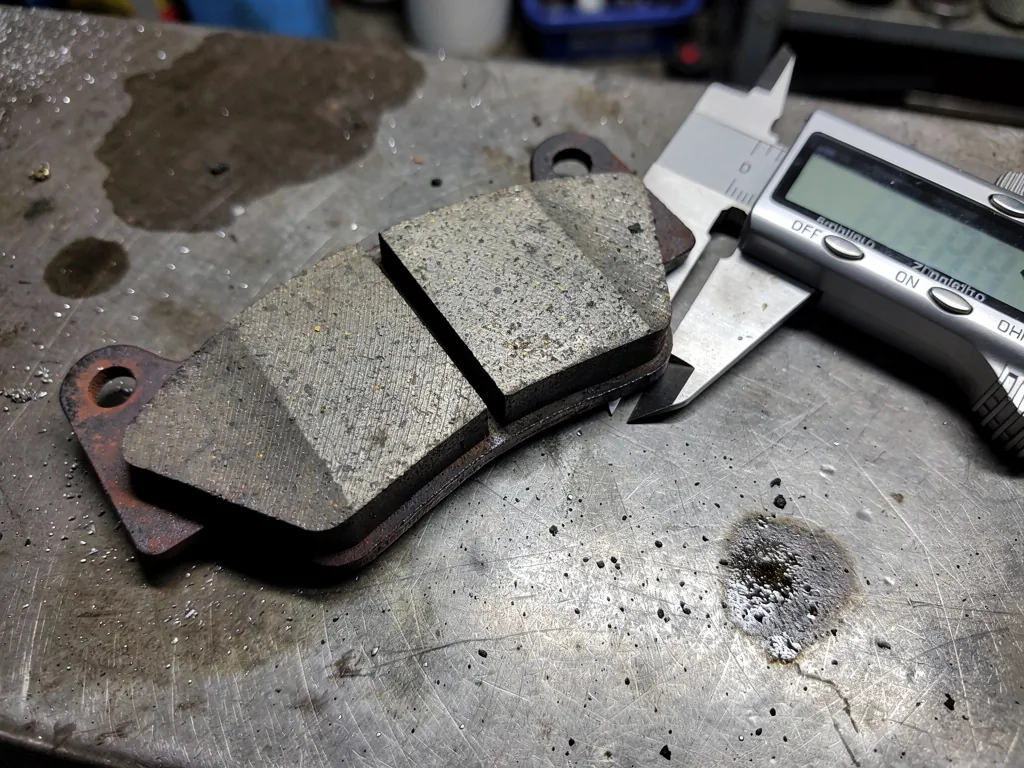
Onaylı 2 boyutlu mühendislik çizimine göre kalibre edilmiş kumpas ve mikrometrelerle ölçülmüştür.
- • Toplam kalınlık: çizim sınırlarına göre
- • Uzunluk ve genişlik: çizim sınırlarına göre
Destek Plakası Geometrisi
Kulak profilinin düzgünlüğü, pim deliği konumlandırması ve klips boşlukları kontrol edilerek kumpasın sorunsuz kayması sağlanmıştır.
- • Plakanın düzlüğü çizime göre doğrulandı.
- • Çapak alınmış kenarlar ve pim boşlukları
Sürtünme Yüzeyi Koşulları
Yüzey, düzgün zemin kaplaması, kenar yıpranması olmayan temiz oluk kesimleri ve doğru pah açıları açısından değerlendirilmiştir.
- • Teknik özelliklere uygun yüzey işleme
- • Yuva ve pah profili doğrulaması
Bağlanma Koşulu
Çelik destek plakası ile sürtünme malzemesi bloğu arasındaki yapışmanın, katman ayrılmasını önlediği doğrulanmıştır.
- • Çelik-sürtünme sınırında sıfır boşluk
- • Doğrulanmış kesme dayanımı bütünlüğü
Pul, Aşınma Göstergesi ve Sensör
Gürültü önleyici şimler, mekanik aşınma gösterge klipsleri ve elektronik aşınma sensörü kablo demeti doğrulaması.
- • Sensörün elektriksel sürekliliği kontrol edildi.
- • Pulun takılması ve tutunması kontrol edildi.
Ürün Kenar İşaretlemesi
Ped kenarına veya destek plakasının arka yüzüne yüksek kontrastlı kalıcı lazer gravür.
- • Parti numarası, parça referansı, tarih kodu
- • Formülasyon kodu açıkça belirtilmiştir.
Fren Diski Muayene Kriterleri
Disk geometrisi, metalurji, dinamik denge ve salınım kontrolü. Bu kontroller tüm disklerimiz için geçerlidir. yedek fren diskleri.
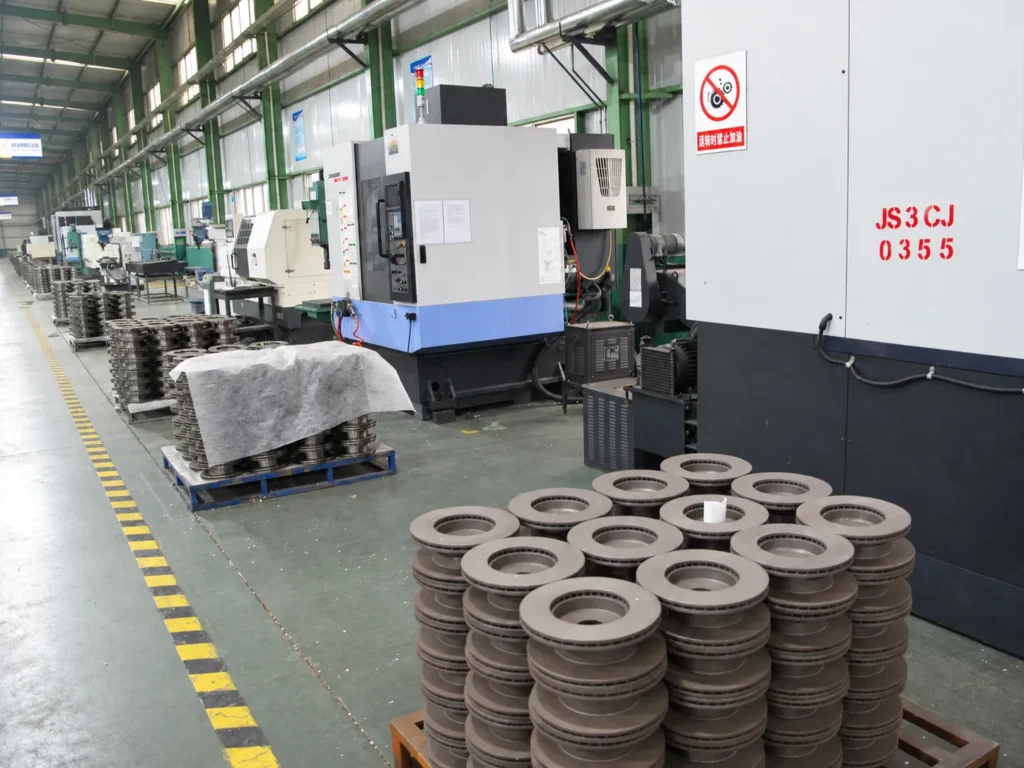
Dış çap, nominal kalınlık, toplam yükseklik, merkez delik kılavuzu ve PCD cıvata dairesi hassas fikstürler üzerinde kontrol edildi.
Çapraz çizgili veya ince işlenmiş yüzey. Aksın düzgün oturmasını sağlamak için göbek montaj yüzeyi dalgalanma açısından kontrol edilir.
Havalandırmalı rotorlar, çekirdek duvar kalınlığının homojenliği, yönsel kanat eğrileri ve engelsiz hava kanalları açısından incelenir.
Pas önleyici yağ tabakası kontrol edildi ve rotorlar çizim spesifikasyonlarına göre dinamik olarak dengelendi.
Yanal Salınım ve Disk Kalınlığı Değişimi (DTV)
Fren diski salınım kontrolü, diskin hassas bir döner tabla üzerinde bir tur dönmesi sırasında sürtünme yüzeyinin yanal eksenel sapmasını ölçer.
Sürtünme yüzeyinin etrafındaki birden fazla çevresel noktada, aynı yarıçap derinliklerinde kalınlık farklılıklarını ölçer.
Yanal salınımı ve DTV'yi kontrol etmek, fren pedalı titreşimini ve direksiyon sarsıntısını önler.
Fren Balatası Muayene Kriterleri
Kampana fren pabucu yarıçapı, ağ kaynağı mukavemeti ve balata yapışma güvenliği. Bunlar her bir fren balatası seti için geçerlidir. arka fren balataları Gönderim yapıyoruz.
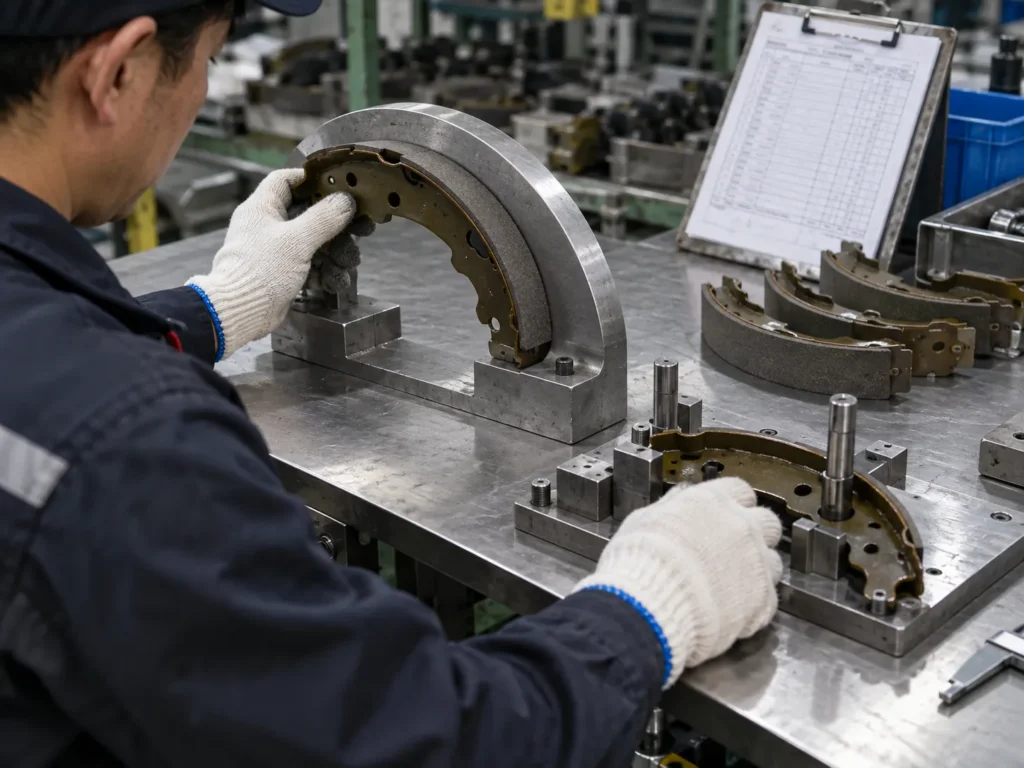
Fren tamburlarının iç kısmında topuk-ayak ucu temasını önlemek için kavis yarıçapı, ana yarıçap profil ölçüm cihazlarına göre ölçülür.
Kavis boyunca astar kalınlığı, kenar eğim açısı ve yüzey gözenekliliği, tambur temas standartlarına göre doğrulandı.
Termoset yapıştırıcı kesme testi veya perçin sıkıştırma torku testi, tambur kesme yükü altında sıfır ayrılma için yapılmıştır.
Geçer/Geçmez test aletlerinde, sabitleme pim yuvaları, ağ kolu montaj pimleri ve ankraj yayı delik merkezleri kontrol edildi.
Muayene Ekipmanları ve Performans Testleri
Tutarlı kalite, hem boyut uygunluğu için üretim sahasında kullanılan ölçüm aletlerini hem de mekanik ve sürtünme yeterliliği için laboratuvar ekipmanlarını gerektirir.
Uzunluk, genişlik ve sürtünme kalınlığı için kalibre edilmiş dijital kumpas.
Disk kalınlığı varyasyonunun (DTV) doğrulanması için hassas mikrometre.
Toplam rotor kapağı ve balata kademeli yüksekliği için yüzey plakası yükseklik ölçer.
Radyal ve yanal rotor yüzeyi salınımını ölçen manyetik stand ölçüm cihazı.
Formülün ağırlık ve kütle tutarlılığını doğrulayan elektronik terazi.
Kulak dayanağı ve montaj boşlukları için özel takım şablonları.
Muayene, performans testiyle aynı şey değildir.
Bir fren balatası, doğru dış boyutlara ve temiz kenar kaplamasına sahip olsa bile, dinamik aşınma sıcaklıkları altında yine de arızalanabilir. Boyutsal inceleme soruyor: “Ürün, istenen geometriye uygun olarak üretildi mi?” Performans testi soruyor: “"Termal, mekanik ve yavaşlama yükleri altında güvenli ve tutarlı bir şekilde çalışıyor mu?"”
Üretim süreçlerinde, cıvata ile kolayca takılabilmesini, kaliper sıkışmasının olmamasını ve mekanik olarak değiştirilebilirliği desteklemek amacıyla gerçekleştirilir.
Formülasyon yeterliliği ve parti örneklemesi bazında, kesme dayanımı, sürtünme katsayısı ve solma direncini doğrulamak için yapılan testler; aynı testler bizim ürünlerimizin de temelini oluşturmaktadır. seramik ve yarı metalik fren balataları karşılaştırmak.
Laboratuvar Testleri ve Malzeme Doğrulama
Kurum içinde veya iş ortağı laboratuvarlarla gerçekleştirilen standartlaştırılmış tahrip edici ve tahrip edici olmayan laboratuvar testleri.
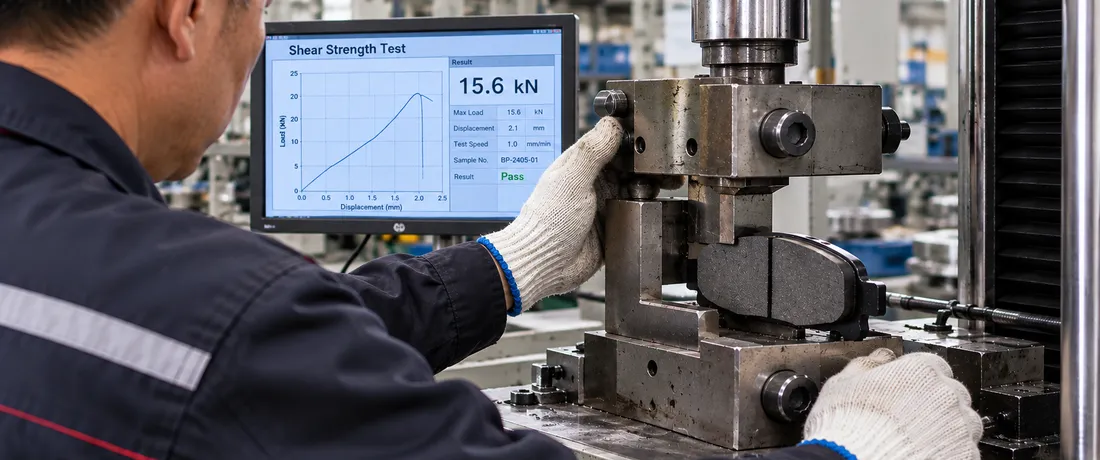
Kesme Mukavemeti Testi
Sürtünme malzemesi ile destek plakası arasındaki mekanik yapışmayı doğrulamak için yanal kayma kuvveti uygular.
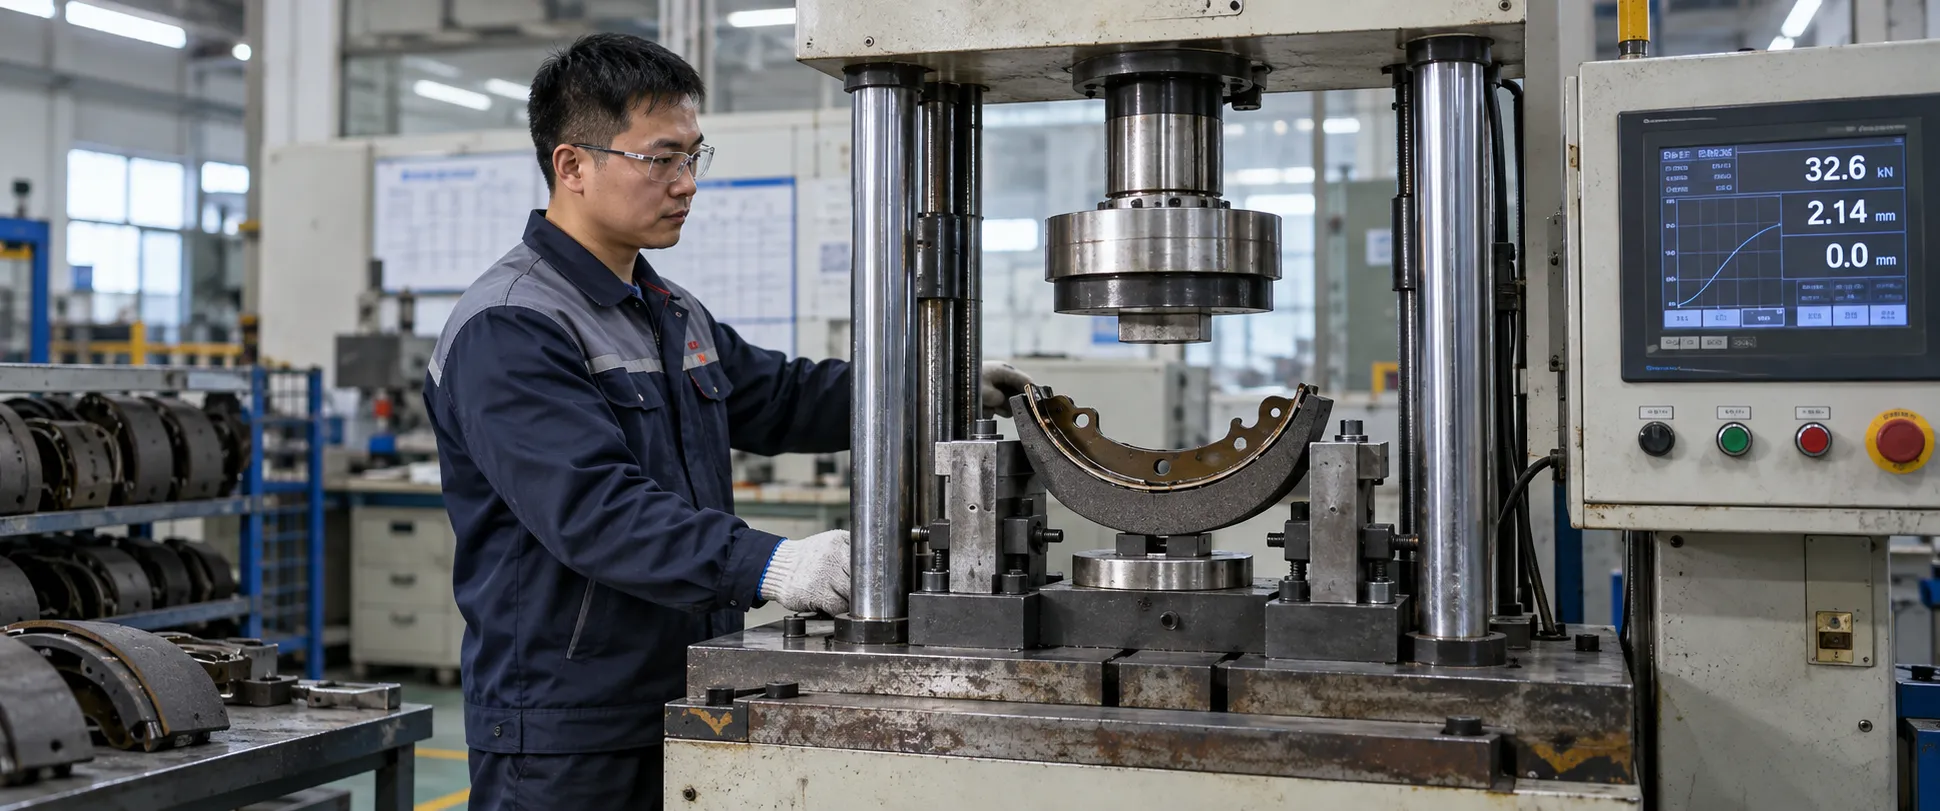
Sıkıştırılabilirlik Testi
Pedal sertliğini doğrulamak için, ortam ve yüksek sıcaklıklarda hidrolik basınç altında ped yer değiştirmesini ölçer.
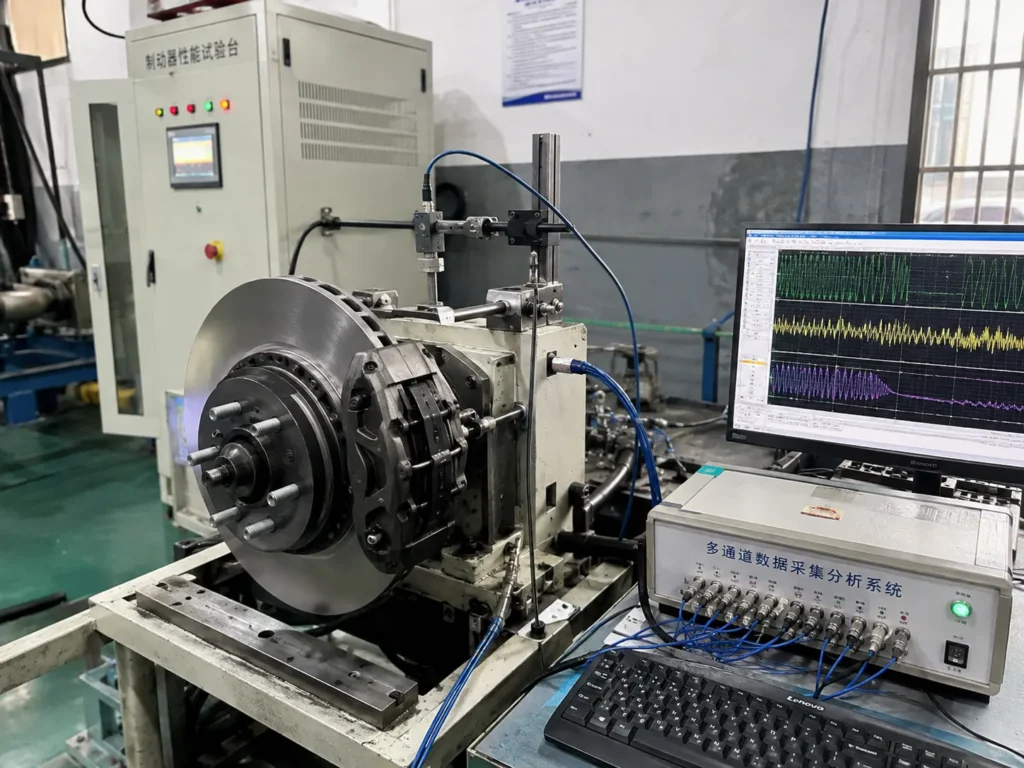
Sürtünme ve Aşınma Testleri
Fren dinamometresinde yapılan sürtünme katsayısı testi, sürtünme seviyesini, tekrarlanan durma döngüleri sırasında termal aşınma direncini ve malzeme aşınma oranlarını değerlendirir.
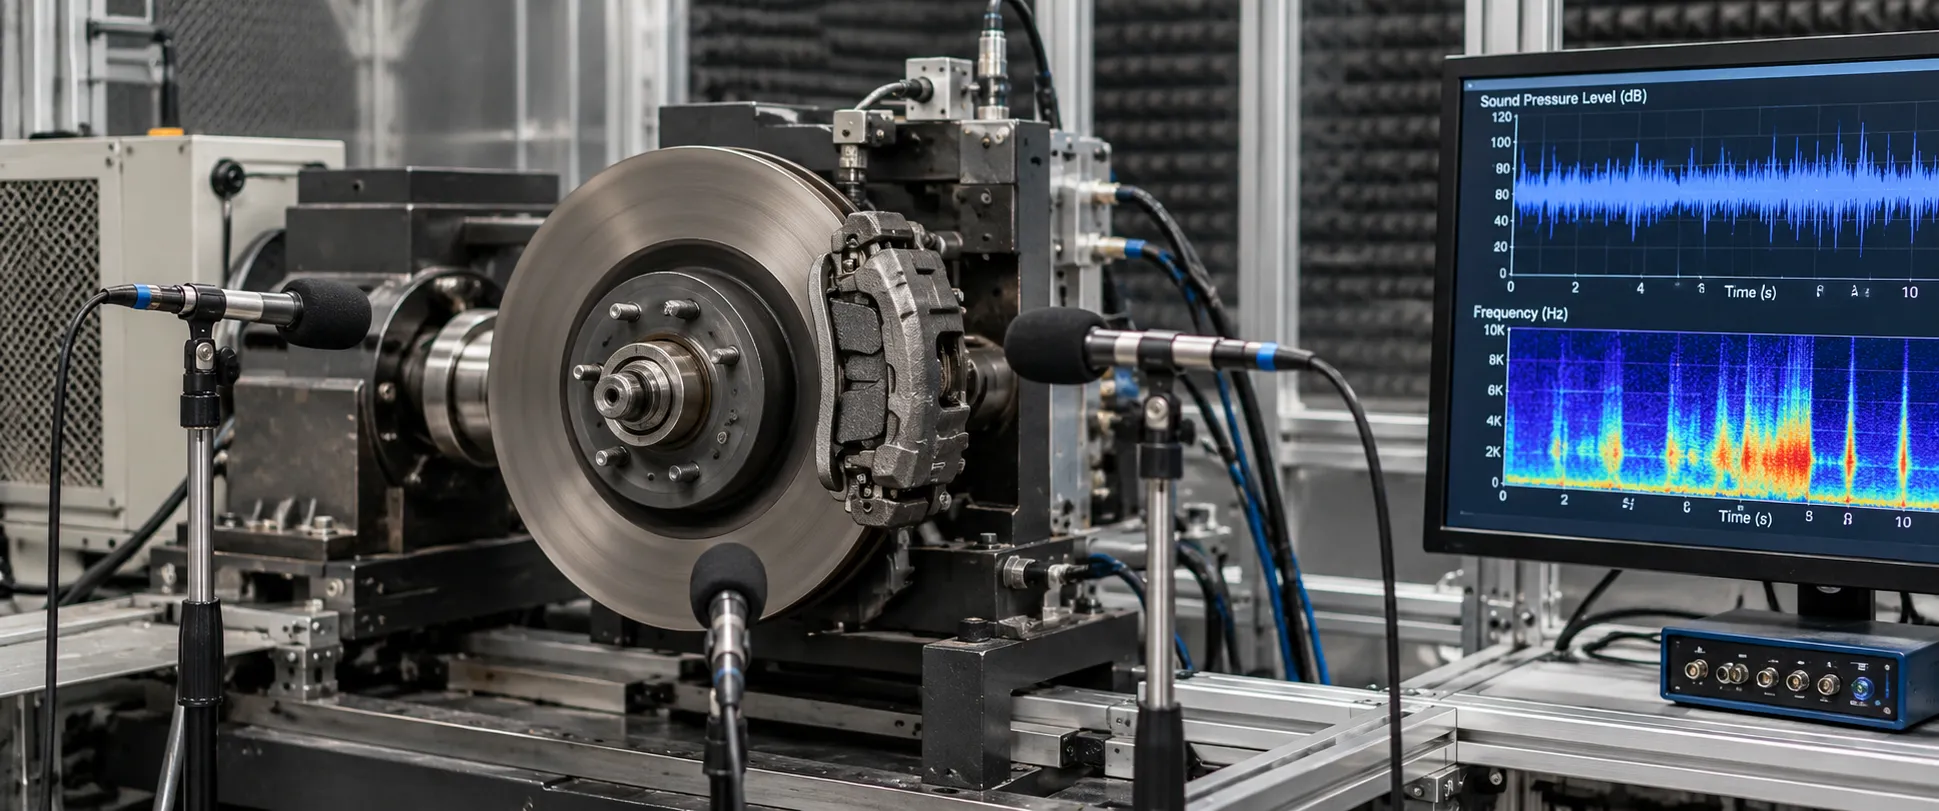
NVH Cıvıltı Değerlendirmesi
NVH testi, test döngüleri altında gürültü eğilimini ve titreşim önleyici şim sönümleme verimliliğini ölçer.
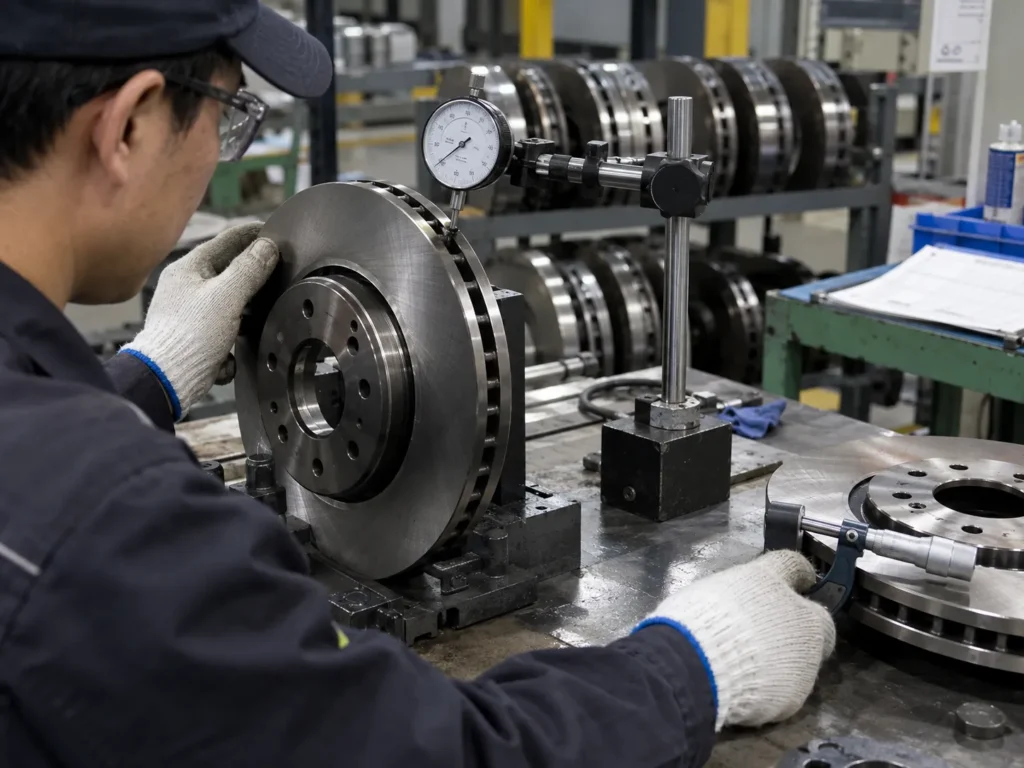
Rotor Salınımı ve DTV Ölçümü
360 derece boyunca disk kalınlığı değişiminin dönme dengelemesi ve prob ile doğrulanması.
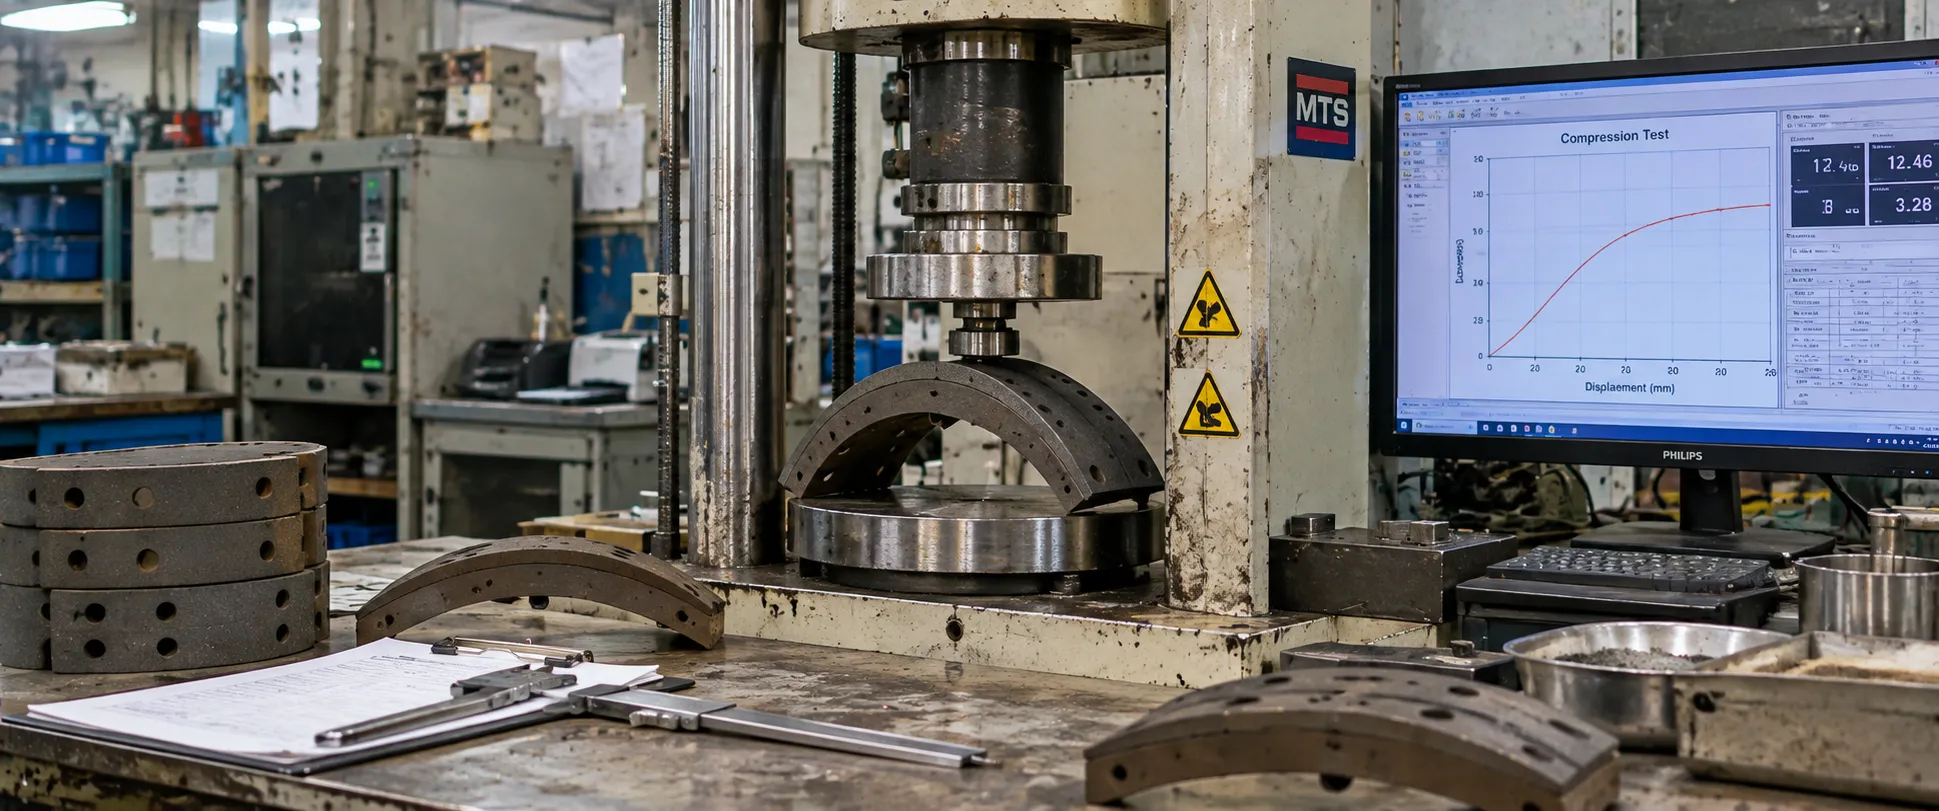
Fiziksel ve Malzeme Özellikleri
Rotorlar ve destek plakaları için sertlik testi, malzeme yoğunluğu doğrulaması ve mikroyapısal inceleme.
Son Paketleme ve Sevkiyat Kontrolü
Kalite kontrolü ihracat lojistiğini de kapsar. Nem girişi, aşınmış sürtünme yüzeyleri veya yanlış etiketlenmiş ana barkodlar, haftalarca süren hassas üretimi boşa çıkarabilir.
İç karton yerleştirilmeden önce son görsel kontrol.
- • Parça numarası, balata arkasındaki/rotor kapağındaki lazer işaretlemeyle eşleşiyor.
- • Tüm donanım parçaları dahildir (pullar, yaylar, aşınma klipsleri, aşınma sensörleri).
- • VCI pas önleyici kağıt veya streç film koruması sağlam durumda.
İç marka kutusu ve ana ihracat kartonunun yapısal denetimi.
- • Doğru iç kutu tasarımı (nötr beyaz, kraft veya müşteri markalı)
- • Ağır hizmet tipi çift duvarlı oluklu mukavva ihracat ana kartonu
- • Palet bloğunu sabitleyen yüksek gerilimli PP bağlama bantları.
Sistem, müşteri satın alma siparişi ve konşimentosuyla eşleştirme yapar.
- • EAN-13, UPC veya Code 128 barkodlarının 1D/2D barkod okuyucu ile doğrulanması.
- • Her koli ve her palet fişi için kesin parça sayımı doğrulaması.
- • İhracat sevkiyat işaretinin doğruluğu (giriş limanı, brüt ağırlık, palet numarası)
Parti Düzeyinde İzlenebilirlik ve Talep Protokolü
Top Brake Parts tarafından üretilen her fren parçası bir parti takip numarasına bağlıdır. Kalite anlaşmazlığı durumunda, kayıtlarımız ham sürtünme reçinesi partilerine ve çelik bobin partilerine kadar geriye dönük soruşturma yapılmasına olanak tanır.
Parça lazerle işaretlenmiş ve müşteri parça numarasıyla kutuya etiketlenmiştir.
Belirli pres hattı, vardiya ekibi ve fırın kürleme partisi kayıt defteri.
Kalite kontrol boyut kontrol kartları, ilk parça onayı ve metroloji kayıtları.
Sürtünme kaynaklı ham kimyasal parti kimliği, reçine lotu ve destek plakası çelik fabrikası ısıl işlemi.
Yukarıdaki örnek, izlenebilirlik yapısını göstermektedir ve belirli bir müşteri siparişini temsil etmemektedir.
Kalite İddiası İçin Gerekli Bilgiler
Montaj uyumsuzluğu veya saha garantisi iadeleri durumunda, arşivimizde ters arama yapabilmemiz için lütfen aşağıdaki bilgileri gönderin:
En iyi fren parçaları referansı, FMSI, WVA veya müşteri SKU'su.
Fren balatasının kenarına veya rotor jantına lazerle işlenmiş parti numarası.
Söz konusu ürünün tam parça sayısı veya koli numarası.
Belirli belirtiler (örneğin fren kaliperinin uyumu veya gürültü sıklığı).
Montajın doğruluğunu gösteren net kumpas ölçüm fotoğrafları veya videosu.
Araç markası, modeli, yılı ve takılan fren kaliperi markası.
Soruşturma süresi: İlk temel neden özeti 48 iş saati içinde geri bildirilecektir.
Denetimden Başarısız: 9 Adımlı Çözüm İş Akışı
Standartlara uymayan ürünler asla tekrar üretime dahil edilmez. 9 aşamalı düzeltme süreci, fiziksel karantina, temel neden araştırması ve düzeltici eylem dokümantasyonunu kapsar.
Anormal Durum Tespit Edildi
Operatör veya kalite kontrol uzmanı, boyut kaymasını, yüzey çatlağını veya baskı basıncı sapmasını tespit eder.
Hemen Durdur veya Beklet
Arızanın çoğalmasını önlemek için etkilenen makine, pres hücresi veya taşlama hattı durdurulur.
Etkilenen Partiyi Belirleyin
Şüpheli parti miktarını belirlemek için son geçen denetim kontrol noktasına kadar sınır kontrolü yapılır.
Şüpheli Ürünü Ayırın
Şüpheli partinin fiziksel olarak karantina bekleme alanına alınması.
Kalite Kontrol Mühendisliği İncelemesi
Kalite kontrol sorumlusu ve üretim müdürü, 2D çizim toleranslarına aykırılıkları inceler.
Kök Neden Analizi
5- Analiz ve kılçık diyagramı denetiminin nedenleri: takım aşınması? sıcaklık sensörü sapması? operatör farklılıkları?
Ürün İmha Kararı
Resmi sınıflandırma: yeniden işlenmiş (alıştırmak), yeniden incelendi (100% sıralaması) veya reddedildi / hurdaya çıkarıldı.
Düzeltici Eylem (CAPA)
Aletler yeniden kalibre edildi veya değiştirildi. Gelecekteki olayları önlemek için otomatik sensör limitleri sıfırlandı.
Kayıt ve Takip Denetimi
Uygunsuzluk raporunun tamamı, 30 günlük doğrulama takibiyle birlikte sistemde arşivlenmiştir.
Ürün ve Süreç Değişiklik Kontrolü
Üretim onayı alındıktan sonra, malzemelerde, aletlerde veya tedarikçilerde yetkisiz değişikliklere izin verilmez.
- • Hammadde tedarikçisinde değişiklik veya alternatif mineral kaliteleri
- • Sürtünme formülü tarifinde yapılan değişiklikler veya reçine bağlayıcısının değiştirilmesi
- • Destek plakası presleme aleti modifikasyonu veya çelik kalitesinde değişiklik
- • Gürültü önleyici şim tedarikçisi, yapıştırıcı veya sönümleme katmanı değişiklikleri
- • Aşınma göstergesi, donanım veya elektronik sensör tedarikçisi
- • Presleme kürleme sıcaklığı, basınç döngüsü veya fırınlama profili
- • İç ambalaj, nem bariyerleri veya karton özellikleri
- Resmi mühendislik değişiklik talebi (ECR) sunumu
- Test parçalarının boyutsal doğrulaması ve karşılaştırılması
- Kontrollü parametreler altında pilot numune üretimi
- Laboratuvar kesme, sürtünme ve sıkıştırılabilirlik yeniden yeterlilik sınavı
- Dahili numune onayı ve ana parça arşivleme
- Müşteriye önceden bildirim ve yazılı onay
Alıcıya Özgü Kalite Gereksinimleri
İthalatçılar, özel marka sahipleri ve distribütörler genellikle kendi kabul standartlarını korurlar. Biz de özel B2B protokollerine uyum sağlayabiliriz:
Hassas kulak boşluğu boyutları veya özel rotor şapkası yükseklikleri için özel tolerans anlaşmaları.
Yetkili üçüncü taraf veya müşteri tarafından atanan denetim mühendisleri için konaklama imkanı.
Parça işaretlemeleri, iç kutular, palet streç filmle sarma ve konteyner yüklemesini kapsayan görsel doğrulama setleri.
Müşteri sözleşmesi uyarınca mutabık kalınan parti uygunluk belgesi, malzeme test raporları veya muayene kayıtlarının eklenmesi.
B2B Siparişleri ve Fabrika Kanıtları için Kalite Belgeleri
Sevkiyatlar, destekleyici belgelerle birlikte sunulabilir. Planlı fabrika kalite denetimleri ve konteyner teslimat onayları için her zaman açık kapı yaklaşımı benimsiyoruz.
Standart Mevcut Dokümantasyon Paketleri
Elektronik olarak sağlanır veya konteyner sevkiyatı ile paketlenir. test raporları talep et Sipariş vermeden önce bilginiz için.
Üretim aşamasındaki ve ara üretimdeki kontrollerden elde edilen kumpas ve mastar ölçüm kayıtları.
Sevkiyat kutusu barkodlarını ham reçine ve çelik bobin partileriyle ilişkilendiren belgeler.
Paketlenmiş kutuların, bağlanmış paletlerin, konteyner mühür numarasının ve konteyner iç kısmının ardışık fotoğrafları.
Kesme dayanımı test kayıtları, dinamometre sürtünme eğrileri ve sertlik doğrulama raporları.
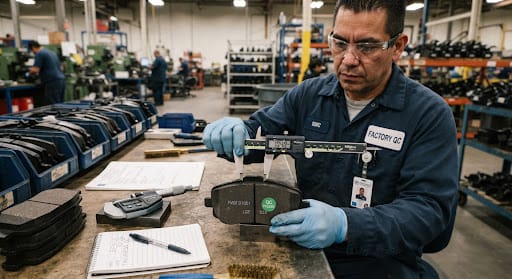
Fren Balatası Sürtünme Kalınlığı Ölçümü
Destek plakası çeliğine karşı sürtünme malzemesinin derinliğinin dijital verniyer ölçümü.
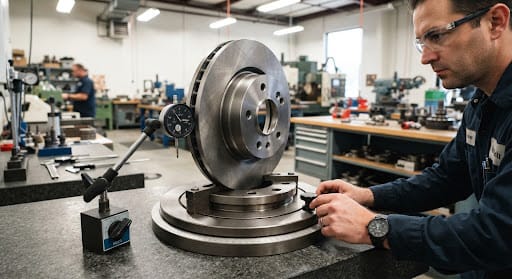
Havalandırmalı Disk Yanal Salınım Muayenesi
İşlenmiş sürtünme yüzeyindeki çevresel salınımı ve DTV'yi ölçen döner kadranlı gösterge düzeneği.
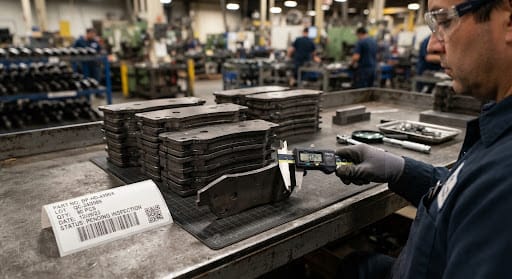
Ağır Hizmet Tipi Destek Plakası Parti Doğrulama
Üretim aşamasına geçmeden önce, destek plakası kalınlığının standart bir ölçü bloğuna göre kumpasla doğrulanması.
Üretim Kalite Standartları
Sertifikasyon kapsamı ve geçerliliği ilgili sertifikaya göre kontrol edilmelidir. Spesifik dokümantasyon ve homologasyon detayları, pazar gereksinimlerinize göre teyit edilebilir.
Belirli kalite gereksinimlerine sahip fren parçalarına mı ihtiyacınız var?
OE, FMSI veya satış sonrası referans listenizi, hedef pazarınızı, miktarınızı, ambalaj gereksinimlerinizi ve muayene gereksinimlerinizi bize gönderin. Üretim öncesinde ürün uygunluğunu, geçerli kalite kontrol gereksinimlerini, test ihtiyaçlarını ve fiyat teklifini inceleyebiliriz.