Control de calidad de las piezas de freno desde el lote de material hasta el envío final.
La calidad de las piezas de freno no se puede verificar únicamente por su apariencia final. La precisión dimensional, la consistencia del material de fricción, la adhesión, la geometría del rotor, la configuración de los componentes y el embalaje dependen de los controles aplicados en las diferentes etapas de la producción.
En Top Brake Parts, nuestro proceso de control de calidad supervisa las pastillas de freno, los discos de freno y las zapatas de freno desde la recepción de las materias primas hasta la producción, la inspección dimensional, las pruebas de rendimiento aplicables, la inspección final del embalaje y la trazabilidad del lote.
Para pedidos B2B, se pueden confirmar requisitos de inspección adicionales antes de la producción, en función de la referencia del producto, el mercado objetivo, la cantidad del pedido y los requisitos de calidad del cliente.
Controles de metrología calibrados
Inspección de precisión de la plataforma giratoria
Registros de lotes y partidas
Cómo funciona nuestro sistema de control de calidad de piezas de freno
El control de calidad no se limita a una única inspección posterior a la producción. Se aplican diferentes puntos de control en distintas etapas para poder identificar problemas de material, producción, dimensiones, montaje y embalaje antes de que los productos terminados se envíen.
1. Requisitos del producto
Verificación de la conformidad con las especificaciones de ingeniería antes de la asignación del lote de materia prima.
- • Coincidencia de referencia OE / FMSI / mercado de repuestos
- • Dibujos de ingeniería y geometría
- • Asignación de fórmulas de fricción
- • Especificaciones de la placa de soporte y del rotor
- • Hardware, clips, sensores y calces
- • Código de barras, embalaje y mercado objetivo regional.
2. Control de producción
Disciplina paramétrica en todo el proceso de mezcla de materias primas, prensado, tratamiento térmico y mecanizado.
- • Identificación del lote de materia prima
- • Liberación del número de lote de producción
- • Aprobación de la verificación de la primera pieza
- • Auditoría de parámetros de proceso en tiempo real
- • Rutinas de verificación dimensional en proceso
- • Registro del estado de la superficie y de los defectos de la prensa
3. Verificación del producto
Metrología y ensayos físicos mecánicos en piezas terminadas.
- • Dimensiones y excentricidad de precisión
- • Planitud, paralelismo y verificación de DTV
- • Comprobaciones de ajuste de componentes y par de apriete de los pasadores.
- • Resistencia al corte e integridad de la unión
- • Evaluación de la compresibilidad y la fricción
- • Marcado láser de bordes y códigos de bordes
4. Liberación y trazabilidad
Verificación al final de la línea de producción, validación de códigos de barras y archivo de registros de control de calidad.
- • Aprobación visual del producto terminado
- • Validación del embalaje y del cartón interior
- • Verificación del escaneo del código de barras de la caja maestra
- • Auditoría de cantidad y etiquetado de pedidos
- • Retención de registros a nivel de lote
- • Encuadernación con trazabilidad hacia atrás
Inspección de materiales entrantes
Las materias primas determinan el comportamiento final de la fricción, la integridad estructural y el rendimiento antirruido. Ningún lote entra en la planta de mezcla o estampado sin una inspección previa. Nuestra página de fábrica muestra cómo se fabrican las pastillas de freno una vez que se publiquen los materiales.
Inspección de materias primas para materiales de fricción
Protocolo de verificación para aglutinantes, fibras, modificadores de fricción y cargas minerales.
Criterios de inspección de placas de acero de respaldo
Dimensiones de estampado, planitud y características de retención en placas de soporte de acero al carbono.
Inspección de calzas, clips, sensores y componentes
Componentes antivibración, mecanismos de alerta de desgaste y validación del arnés electrónico.
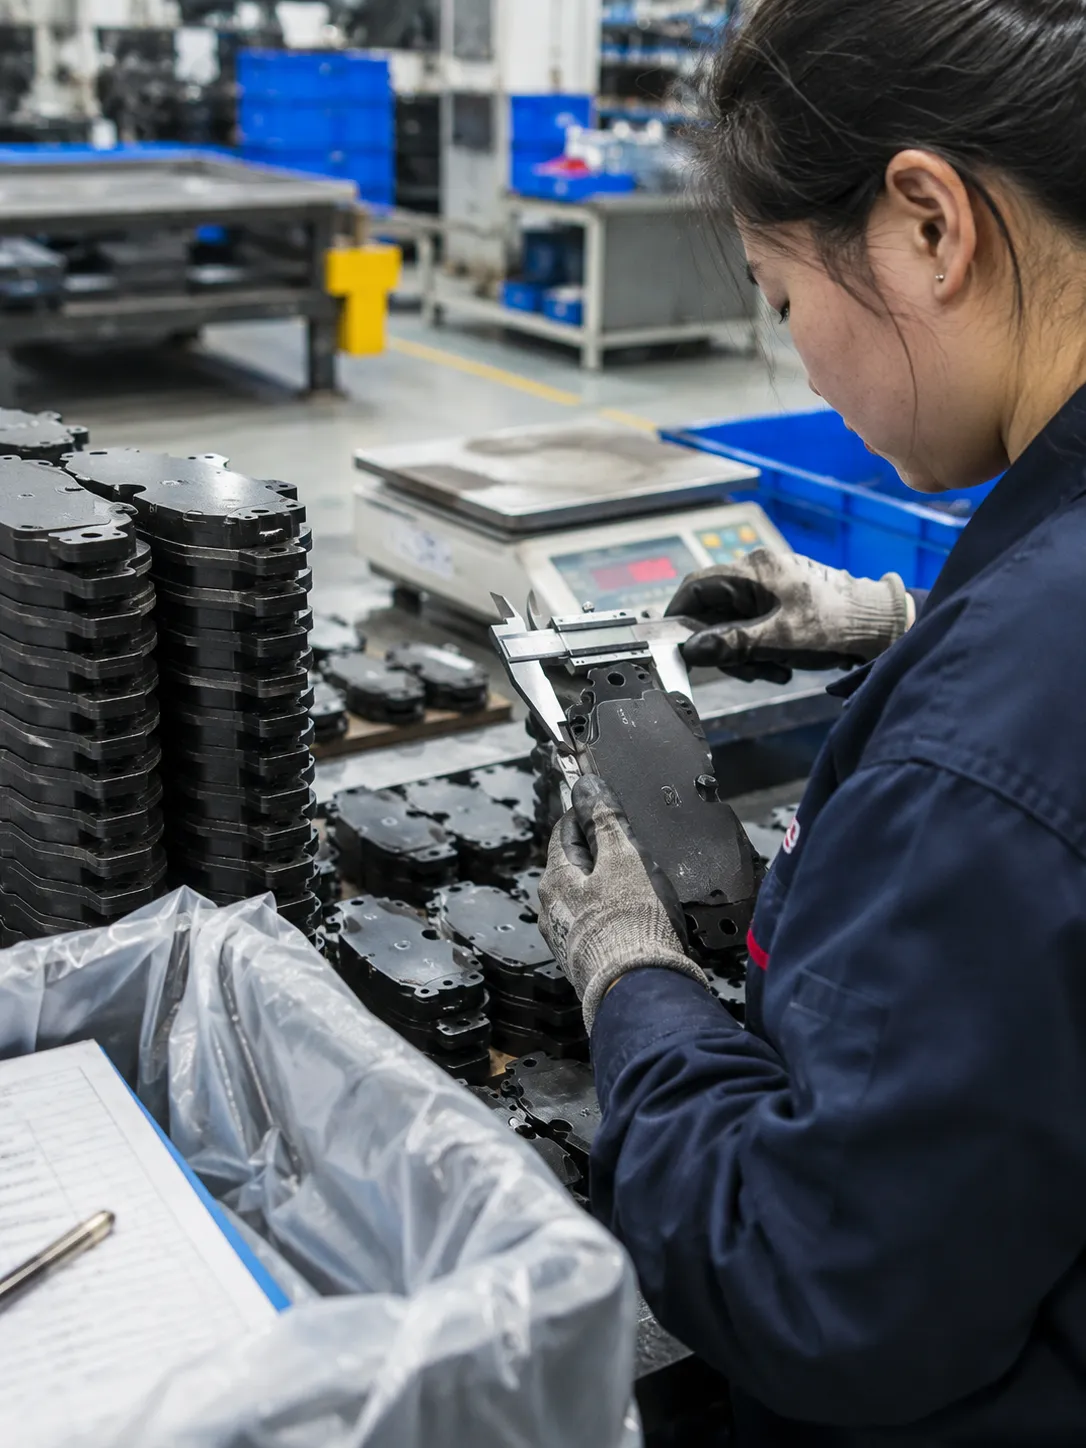
Protocolo de metrología de entrada de la placa de soporte: el medidor de espesor se calibra con respecto a patrones de referencia certificados antes de la liberación del estampado del lote.
Los lotes de materia prima en cuarentena se sellan mediante un protocolo de etiquetado físico con autorización del supervisor.
Verificación de la primera pieza
Antes de que se permita la producción en línea continua tras un cambio de herramienta, un cambio de fórmula o un nuevo turno de operario, el ingeniero de control de calidad designado realiza una auditoría de la primera pieza.
Medido con respecto al dibujo 2D utilizando un calibrador digital y un micrómetro de altura.
Bloque de fricción con porosidad uniforme, color homogéneo y bordes limpios sin desmoronamiento ni rebabas.
Se ha verificado el código de estampado de la placa de soporte, la forma de la oreja y la ubicación del clip/remache del pistón.
Verificación de la posición central de la ranura, la profundidad especificada hasta la placa de soporte y el ángulo del chaflán.
Se ha comprobado la retención del adhesivo de la cuña, la tensión del muelle del clip y el ajuste de la holgura.
Legibilidad del código de borde, identificación del lote, marcado de mercado requerido y aprobación del supervisor.
Inspección en proceso
La continuidad de la producción se rige por el muestreo periódico a lo largo de cada ciclo de producción. Los operarios y los inspectores de control de calidad itinerantes verifican las dimensiones críticas para detectar el desgaste de las herramientas en una fase temprana.
El grosor total y el ancho de la placa auricular se registran cada 30 a 60 minutos en las estaciones de trabajo de control estadístico de procesos (SPC).
Monitorización continua para detectar microfisuras térmicas, desconchado de bordes y ampollas en el revestimiento.
Las alarmas automatizadas verifican que los sensores de temperatura y presión del troquel de la prensa se mantengan dentro del rango establecido.
Las piezas se mueven por el suelo únicamente en contenedores con etiquetas de código de barras que contienen hojas de ruta de producción actualizadas.
Inspecciones de calidad específicas del producto
Las pastillas, los discos y las zapatas presentan distintos modos de fallo. Los criterios de inspección se adaptan a la dinámica física y las interfaces mecánicas de cada familia de componentes de freno.
Criterios de inspección de las pastillas de freno
Dimensiones generales
Medido con calibradores y micrómetros calibrados, comparándolo con el plano de ingeniería 2D aprobado.
- • Espesor total: según los límites del plano
- • Largo y ancho: según los límites del plano.
Geometría de la placa de soporte
Se inspeccionó la planitud del perfil de la oreja, la posición de los orificios para los pasadores y las holguras de los clips para un deslizamiento suave de la pinza.
- • Se verificó la planitud de la placa con respecto al plano.
- • Bordes desbarbados y holguras para pasadores
Condición de la superficie de fricción
Se evaluó la superficie para comprobar que el acabado del terreno fuera uniforme, que los cortes de las ranuras fueran limpios y sin deshilachado en los bordes, y que los ángulos de chaflán fueran correctos.
- • Acabado superficial según especificación
- • Verificación del perfil de ranura y chaflán
Condición de unión
Se ha verificado la adhesión entre la placa de soporte de acero y el bloque de material de fricción para evitar la delaminación.
- • Espacio cero en el límite de fricción del acero
- • Integridad de la resistencia al corte verificada
Calza, indicador de desgaste y sensor
Validación de calces antirruido, clips indicadores de desgaste mecánico y arnés de sensores de desgaste electrónico.
- • Se ha comprobado la continuidad eléctrica del sensor.
- • Se ha comprobado el ajuste y la retención de las calzas.
Marcado de bordes del producto
Grabado láser permanente de alto contraste a lo largo del borde de la almohadilla o del reverso de la placa de soporte.
- • ID de lote, referencia de pieza, código de fecha
- • Código de formulación claramente marcado
Criterios de inspección del disco de freno
Geometría del disco, metalurgia, equilibrio dinámico e inspección de excentricidad. Estas comprobaciones se aplican a todos nuestros discos. discos de freno de repuesto.
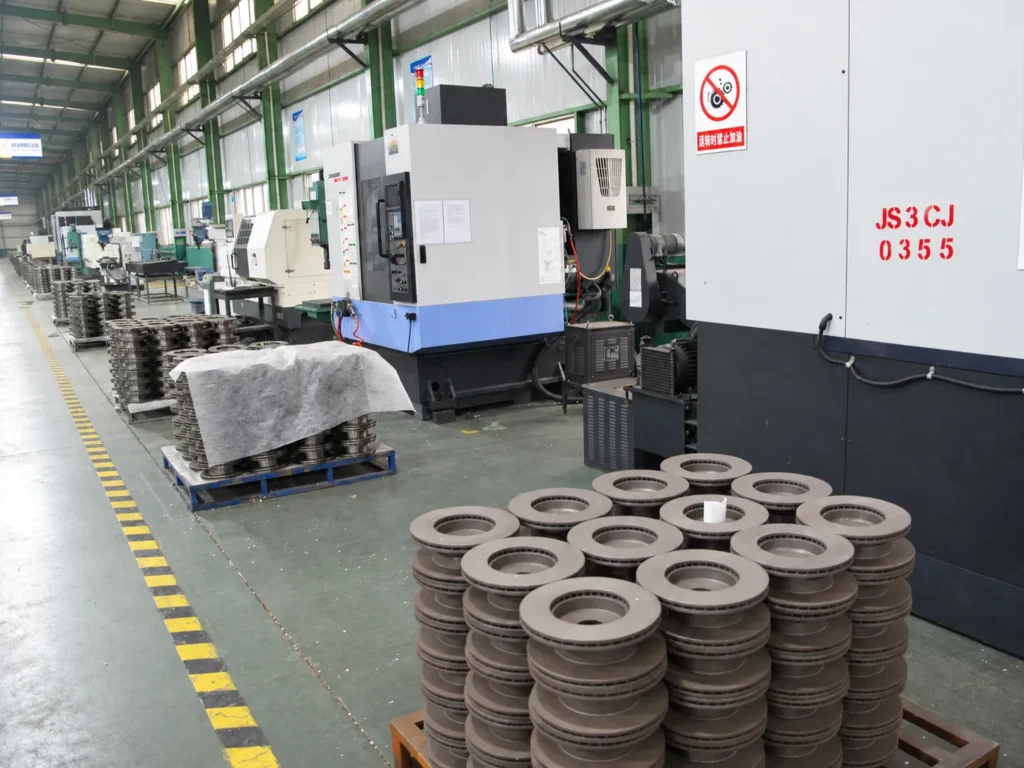
El diámetro exterior, el espesor nominal, la altura total, el orificio central piloto y el círculo de pernos PCD se verifican en dispositivos de precisión.
Acabado superficial con trama cruzada o torneado fino. La superficie de montaje del cubo se inspecciona para detectar ondulaciones y garantizar un asentamiento perfecto del eje.
Se inspeccionaron los rotores ventilados para comprobar la uniformidad del espesor de la pared del núcleo, la curvatura direccional de las paletas y la ausencia de obstrucciones en los canales de aire.
Se ha comprobado la película de aceite anticorrosivo y se han equilibrado dinámicamente los rotores según las especificaciones del plano.
Excentricidad lateral frente a variación del espesor del disco (DTV)
La inspección de la excentricidad del disco de freno mide la desviación axial lateral de la superficie de fricción a medida que el disco completa una rotación sobre una plataforma giratoria de precisión.
Mide las diferencias de espesor en múltiples puntos circunferenciales alrededor de la superficie de fricción a profundidades de radio idénticas.
El control de la excentricidad lateral y del DTV evita la pulsación del pedal de freno y las vibraciones en la dirección.
Criterios de inspección de las zapatas de freno
Radio de la zapata del freno de tambor, resistencia de la soldadura del alma y seguridad de la unión del revestimiento. Se aplican a cada juego de zapatas de freno traseras Hacemos envíos.
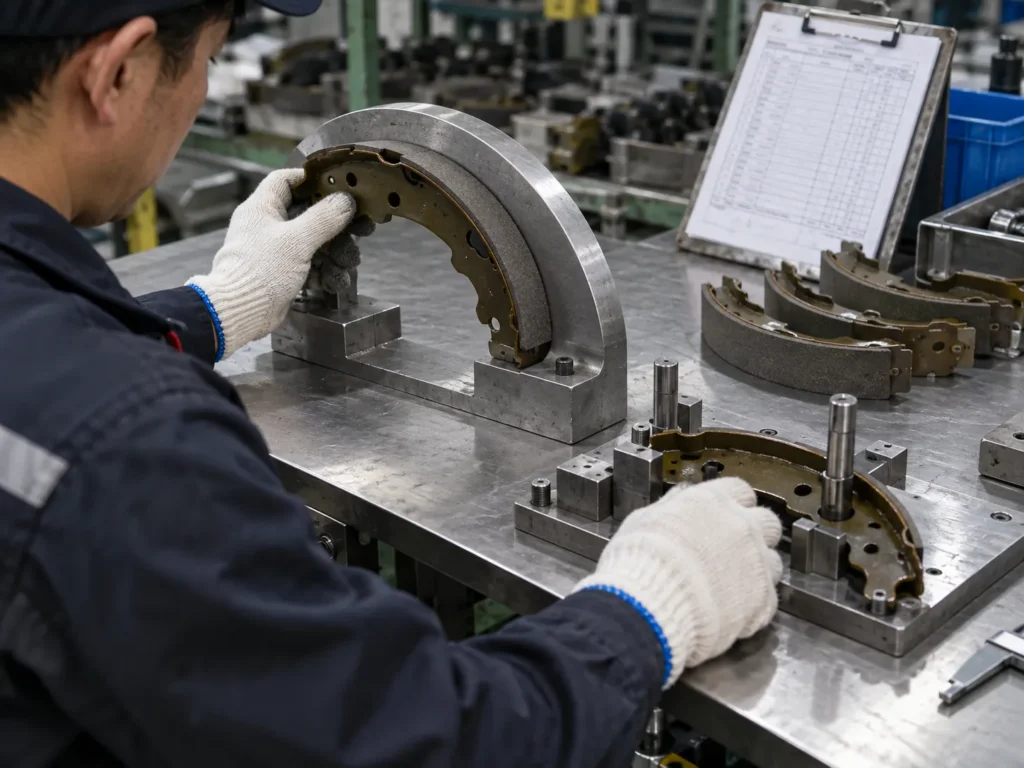
El radio de curvatura se mide comparándolo con los calibres de perfil de radio patrón para evitar el contacto entre el talón y la punta del pie dentro de los tambores de freno.
El espesor del revestimiento a lo largo del arco, el ángulo del bisel del borde y la porosidad de la superficie se verificaron conforme a las normas de contacto con el tambor.
Ensayo de cizallamiento del adhesivo termoestable o par de apriete del remache probado para una separación nula bajo carga de cizallamiento del tambor.
Se comprueban las ranuras de los pasadores de sujeción, los pasadores de montaje de la palanca de la correa y los centros de los orificios de los resortes de anclaje en los dispositivos pasa/no pasa.
Equipos de inspección y pruebas de rendimiento
Para lograr una calidad constante se requieren tanto herramientas de metrología en planta para la conformidad dimensional como equipos de laboratorio para la cualificación mecánica y de fricción.
Calibrador digital para medir longitud, anchura y espesor por fricción.
Micrómetro de precisión para la verificación de la variación del espesor del disco (DTV).
Medidor de altura de la placa de superficie para la altura total del sombrero del rotor y la altura escalonada de la pastilla.
Calibre magnético para medir la excentricidad radial y lateral de la cara del rotor.
Balanza electrónica que verifica la consistencia del peso y la masa de la formulación.
Plantillas de herramientas específicas para el ajuste de los topes de oreja y las holguras de montaje.
La inspección no es lo mismo que las pruebas de rendimiento.
Una pastilla de freno puede tener las dimensiones externas correctas y un revestimiento de borde limpio, pero aun así fallar bajo temperaturas de desgaste dinámicas. Inspección dimensional pregunta: “¿El producto se fabricó con la geometría requerida?” Pruebas de rendimiento pregunta: “¿Se comporta de forma segura y constante bajo cargas térmicas, mecánicas y de desaceleración?”
Realizadas durante las series de producción para garantizar un montaje sencillo, evitar el atasco de la pinza de freno y asegurar la intercambiabilidad mecánica.
Realizamos cualificaciones por formulación y muestreos por lotes para verificar la resistencia al corte, el coeficiente de fricción y la resistencia a la decoloración, las mismas pruebas que utilizamos en nuestros productos. Pastillas de freno cerámicas frente a semimetálicas comparación.
Ensayos de laboratorio y validación de materiales
Ensayos de laboratorio estandarizados, tanto destructivos como no destructivos, realizados internamente o en colaboración con laboratorios asociados.
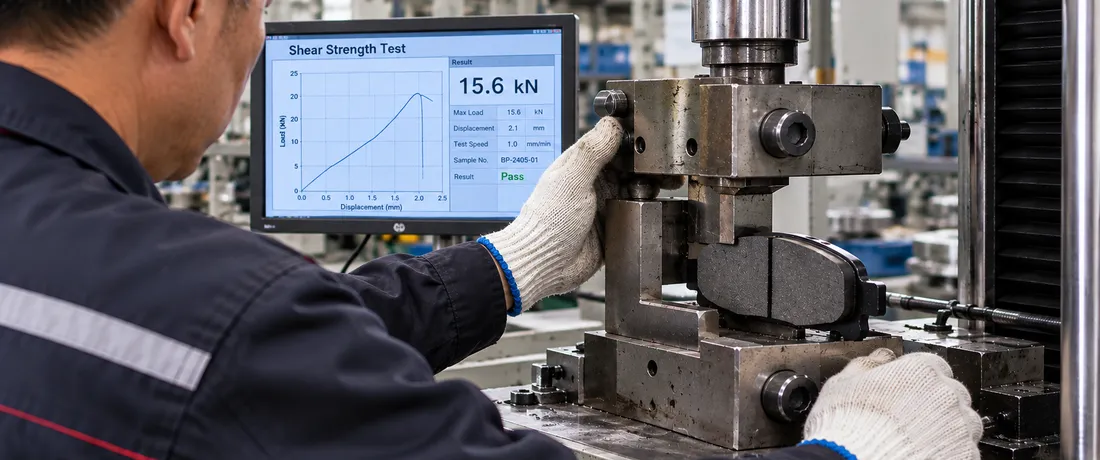
Ensayo de resistencia al corte
Aplica una fuerza de corte lateral para verificar la adhesión mecánica entre el material de fricción y la placa de soporte.
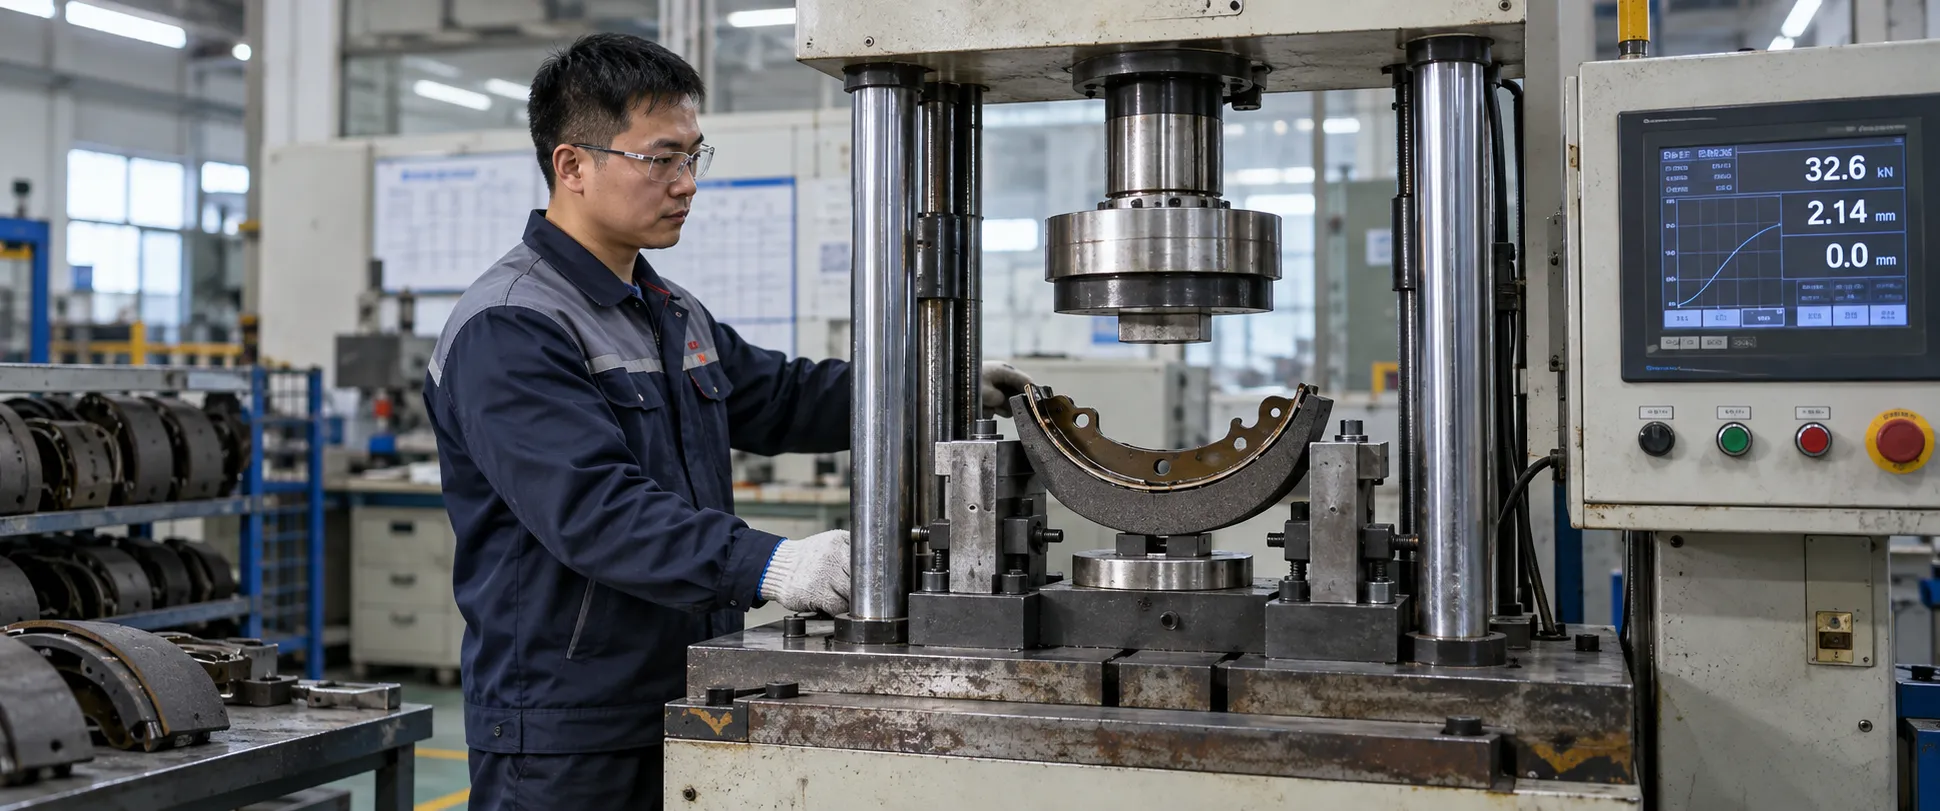
Pruebas de compresibilidad
Mide el desplazamiento de las pastillas bajo presión hidráulica a temperatura ambiente y a temperaturas elevadas para verificar la firmeza del pedal.
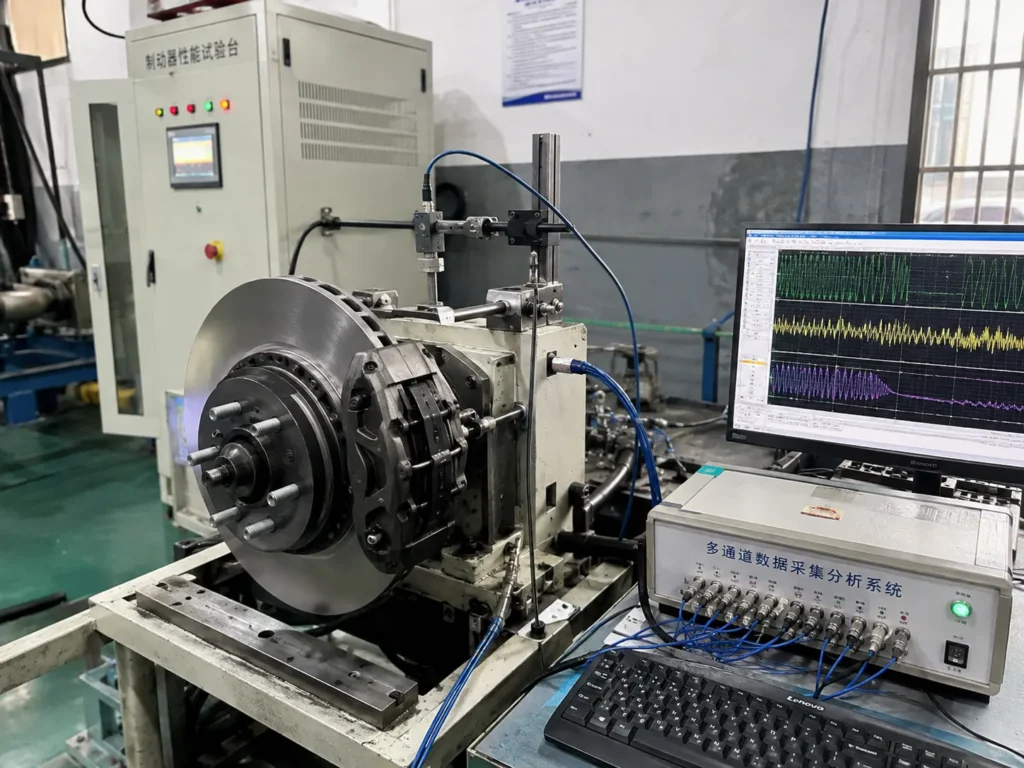
Pruebas de fricción y desgaste
Una prueba de coeficiente de fricción en el dinamómetro de frenos evalúa el nivel de fricción, la resistencia al desvanecimiento térmico durante ciclos de frenado repetidos y las tasas de desgaste del material.
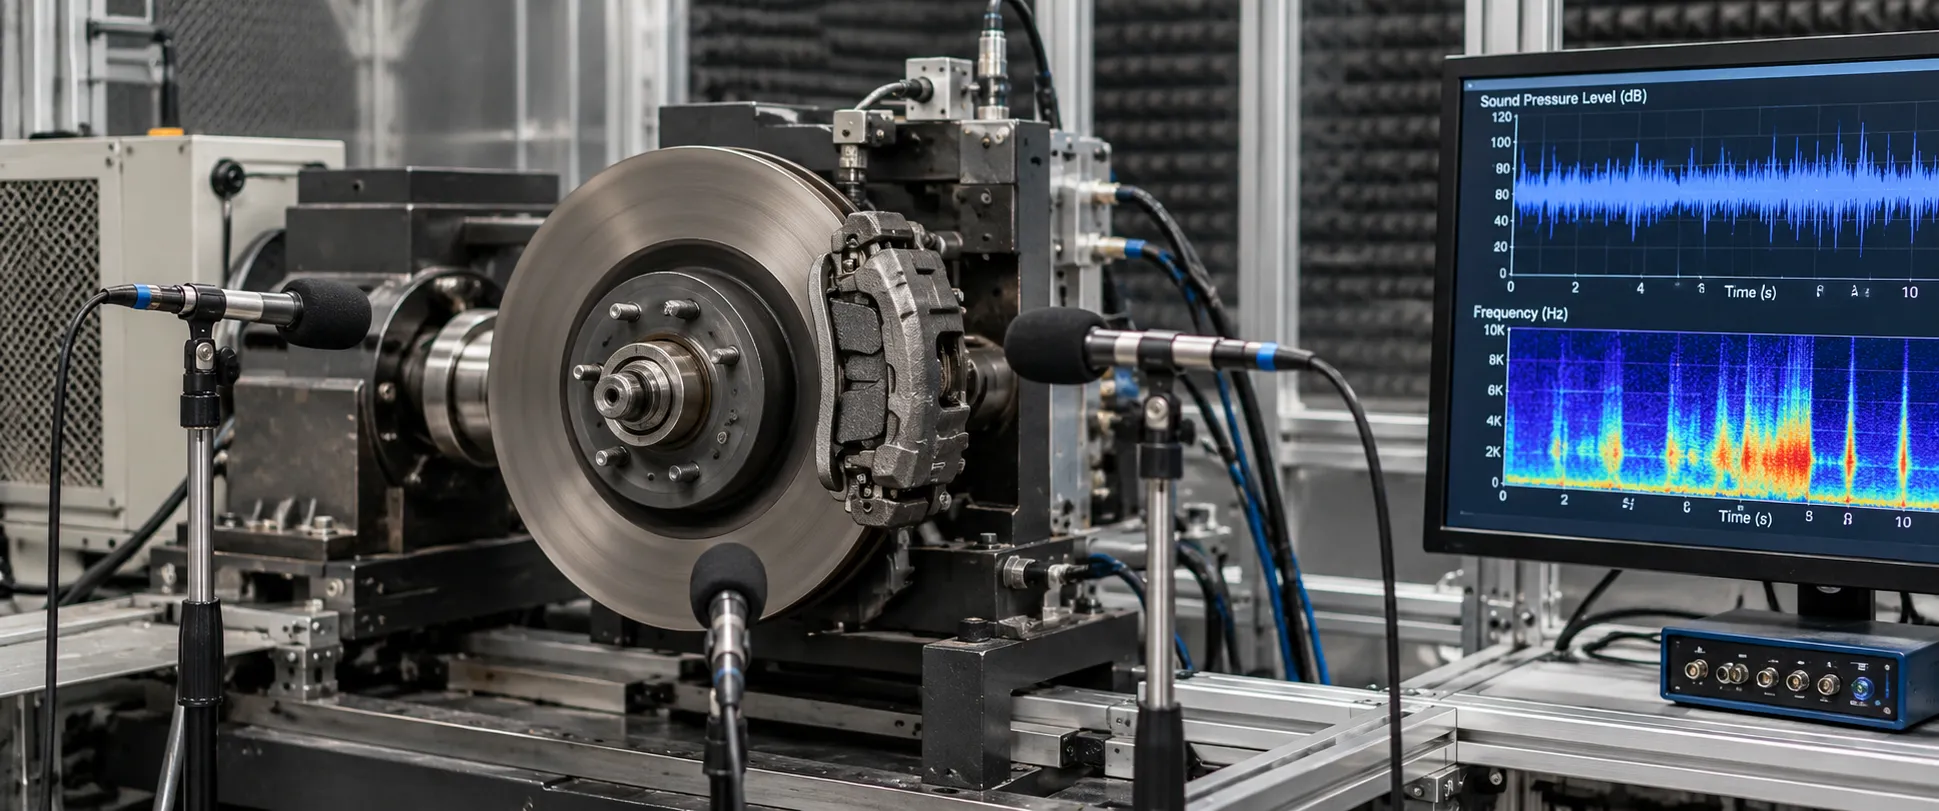
Evaluación de chirridos NVH
Las pruebas NVH miden la propensión al ruido y la eficiencia de amortiguación de las láminas antivibración durante los ciclos de prueba.
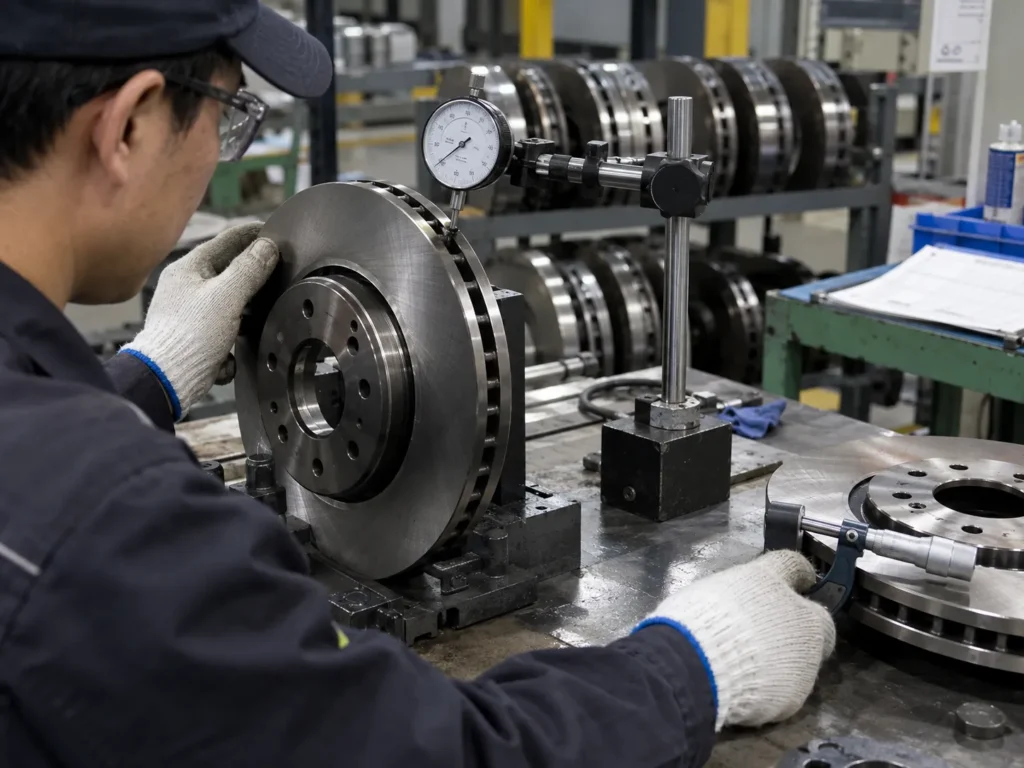
Medición de la excentricidad del rotor y del DTV
Equilibrado rotacional y verificación mediante sonda de la variación del espesor del disco en 360 grados.
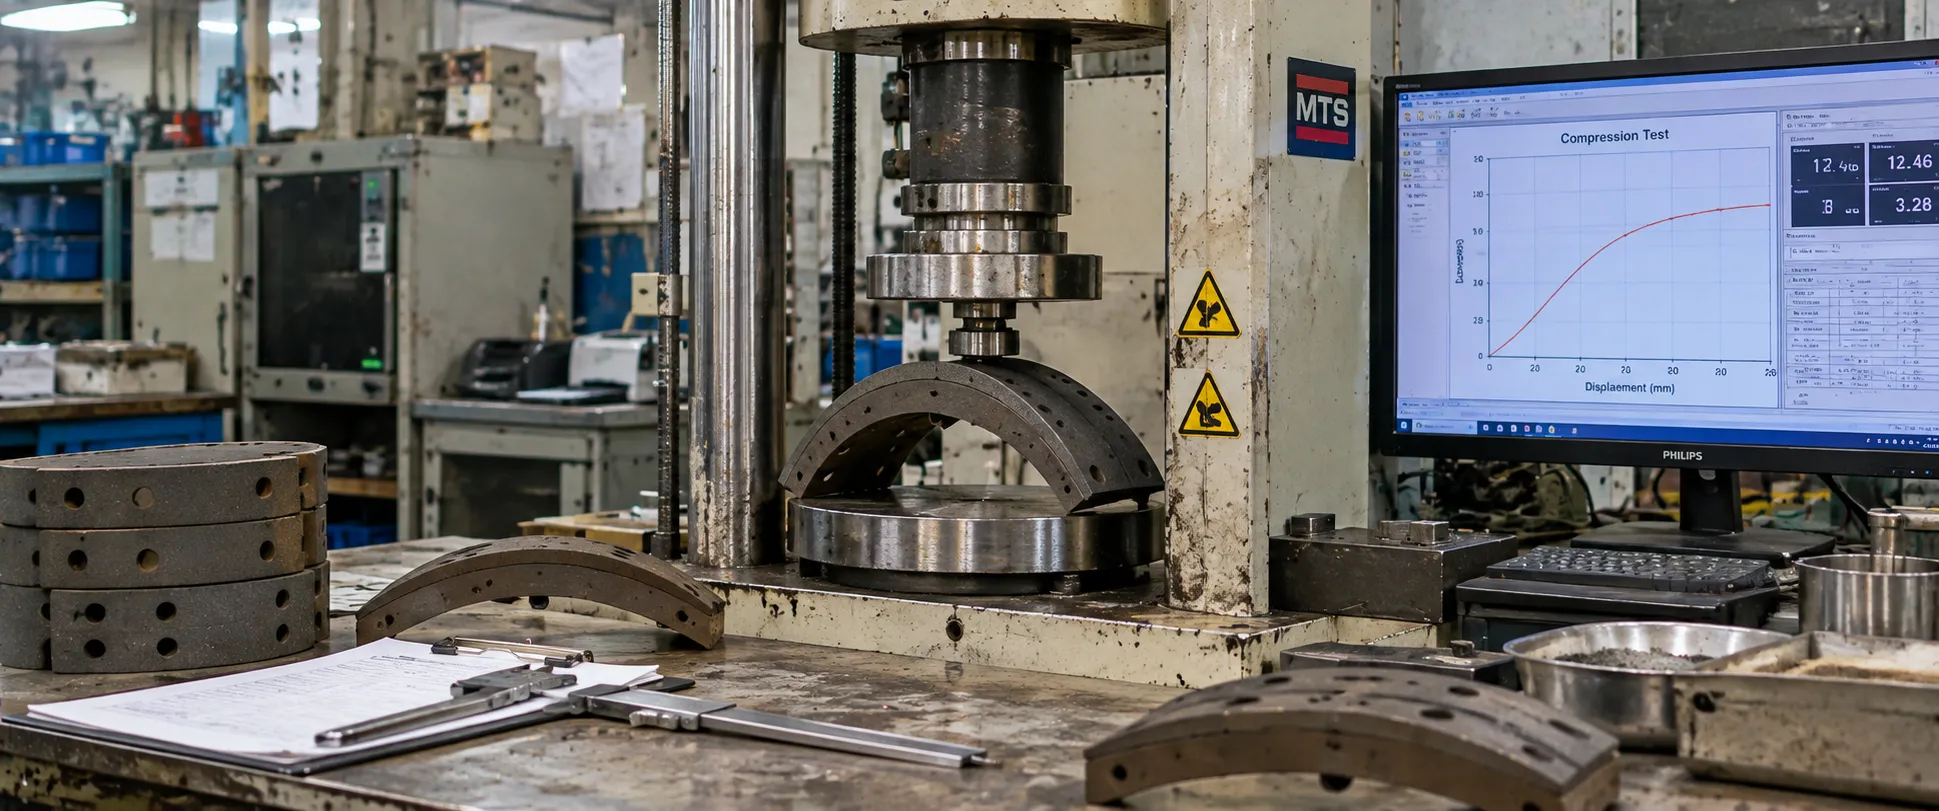
Propiedades físicas y materiales
Ensayos de dureza, verificación de la densidad del material e inspección microestructural de rotores y placas de soporte.
Inspección final de embalaje y envío
El control de calidad se extiende a la logística de exportación. La entrada de humedad, las superficies de fricción desgastadas o los códigos de barras maestros mal etiquetados pueden echar por tierra semanas de fabricación de precisión.
Verificación visual final antes de la inserción en la caja interior.
- • El número de pieza coincide con la marca láser en la parte posterior de la pastilla/soporte del rotor.
- • Incluye todos los componentes necesarios (calces, resortes, clips de desgaste, sensores de desgaste).
- • Papel antioxidante VCI o protección de envoltura retráctil intacta
Auditoría estructural de la caja interior de la marca y del cartón maestro de exportación.
- • Diseño correcto de la caja interior (blanco neutro, papel kraft o con la marca del cliente).
- • Caja maestra de cartón corrugado de doble pared de alta resistencia para exportación.
- • Bandas de flejado de PP de alta resistencia que aseguran el bloque de paletas
El sistema realiza una comparación con la orden de compra del cliente y el conocimiento de embarque.
- • Verificación de códigos de barras EAN-13, UPC o Code 128 mediante escáner 1D/2D.
- • Verificación exacta del recuento de piezas por caja y por albarán.
- • Precisión del marcado de exportación (puerto de entrada, peso bruto, número de palé)
Protocolo de trazabilidad y reclamaciones a nivel de lote
Cada pieza de freno fabricada por Top Brake Parts está vinculada a un número de lote de seguimiento. En caso de una disputa de calidad, nuestros registros permiten una investigación retrospectiva que se remonta a los lotes de resina de fricción y las coladas de bobinas de acero.
Marcado láser de la pieza y etiqueta de la caja con el número de pieza del cliente.
Registro específico de la línea de prensado, el turno del personal y el lote de curado en horno.
Fichas de control dimensional, aprobación de la primera pieza y registros de metrología.
Identificación del lote de materia prima química por fricción, lote de resina y temperatura de la acería de la placa de soporte.
El ejemplo anterior ilustra la estructura de trazabilidad y no representa un pedido específico de un cliente.
Información necesaria para una reclamación de calidad.
En caso de discrepancias en el ajuste o devoluciones por garantía, envíe la siguiente información para que podamos realizar una búsqueda inversa en nuestro archivo:
Referencia de piezas de freno principales, FMSI, WVA o SKU del cliente.
Número de lote grabado con láser en el borde de la pastilla o en el aro del rotor.
Cantidad exacta de unidades o números de cajas en cuestión.
Síntomas específicos (por ejemplo, ajuste de la pinza de freno o frecuencia del ruido).
Fotos o videos claros de las medidas del calibrador durante la instalación.
Marca, modelo, año del vehículo y marca de las pinzas de freno instaladas.
Plazo de investigación: el resumen inicial de la causa raíz se entrega en un plazo de 48 horas hábiles.
Inspección fallida: Flujo de trabajo de resolución en 9 pasos
Los artículos no conformes nunca se reincorporan a la producción. El proceso correctivo de 9 pasos abarca la cuarentena física, la investigación de la causa raíz y la documentación de las acciones correctivas.
Se ha detectado una condición anormal.
El operario o el departamento de control de calidad detecta desviaciones dimensionales, grietas superficiales o variaciones en la presión de prensado.
Detener o mantener inmediatamente
La máquina, la celda de prensado o la línea de rectificado afectada se detiene para evitar que el defecto se multiplique.
Identificar el lote afectado
Verifique los límites hasta el último punto de control de inspección que pasó para definir la cantidad del lote sospechoso.
Separar el producto sospechoso
Traslado físico del lote sospechoso al área de cuarentena.
Revisión de ingeniería de control de calidad
El inspector de control de calidad y el jefe de producción revisan la no conformidad comparándola con las tolerancias del plano 2D.
Análisis de la causa raíz
5-¿Por qué realizar un análisis y una auditoría con diagrama de Ishikawa? ¿Desgaste de la herramienta? ¿Desviación del sensor de temperatura? ¿Variabilidad del operador?
Decisión sobre la disposición del producto
Clasificación formal: reelaborado (re-moler), reinspeccionado (clasificación 100%), o rechazado / desechado.
Acción correctiva (CAPA)
Herramientas recalibradas o modificadas. Límites de sensores automatizados restablecidos para evitar que se produzcan incidentes en el futuro.
Auditoría de registro y seguimiento
Informe completo de no conformidad archivado en el sistema con seguimiento de verificación de 30 días.
Control de cambios de productos y procesos
Una vez obtenida la aprobación de producción, no se permiten modificaciones no autorizadas de los materiales, las herramientas ni los proveedores.
- • Cambio de proveedor de materia prima o grados de minerales alternativos
- • Modificaciones en la fórmula de fricción o cambio del aglutinante de resina
- • Modificación de la herramienta de estampado de la placa de soporte o cambio de grado de acero
- • Cambios en el proveedor de láminas antirruido, adhesivos o capas amortiguadoras
- • Proveedor de indicadores de desgaste, hardware o sensores electrónicos
- • Temperatura de curado por prensado, ciclo de presión o perfil de horneado
- • Embalaje interior, barreras contra la humedad o especificaciones del cartón
- Presentación de una solicitud formal de cambio de ingeniería (ECR).
- Verificación dimensional y comparación de piezas de prueba
- Producción de muestras piloto bajo parámetros controlados
- Recertificación en laboratorio de cizallamiento, fricción y compresibilidad
- Aprobación interna de muestras y archivo de piezas maestras
- Notificación anticipada al cliente y confirmación por escrito.
Requisitos de calidad específicos del comprador
Los importadores, los propietarios de marcas blancas y los distribuidores suelen tener sus propios estándares de aceptación. Podemos adaptarnos a protocolos B2B especializados:
Acuerdos de tolerancia especiales sobre dimensiones de holgura de orejas sensibles o alturas de sombreros de rotor personalizadas.
Alojamiento para ingenieros de inspección acreditados, ya sean externos o designados por el cliente.
Conjuntos de verificación visual que abarcan el marcado de piezas, las cajas interiores, el embalaje con film retráctil de palés y la carga de contenedores.
Inclusión del certificado de conformidad del lote acordado, informes de pruebas de materiales o registros de inspección según el contrato con el cliente.
Documentos de calidad para pedidos B2B y evidencia de fábrica
Los envíos pueden ir acompañados de la documentación justificativa. Mantenemos una política de puertas abiertas para las auditorías de calidad programadas en fábrica y las autorizaciones de liberación de contenedores.
Paquetes de documentación estándar disponibles
Suministrado electrónicamente o embalado con envío en contenedor. Puede solicitar informes de pruebas Para su referencia antes de realizar el pedido.
Registros de mediciones con calibrador y medidor de las verificaciones de la primera pieza y del proceso de producción.
Documentos que asocian los códigos de barras de las cajas de envío con los lotes de resina cruda y bobinas de acero.
Fotografías secuenciales de cajas embaladas, palés flejados, número de precinto del contenedor e interior del contenedor.
Registros de pruebas de resistencia al corte, curvas de fricción del dinamómetro e informes de verificación de dureza.
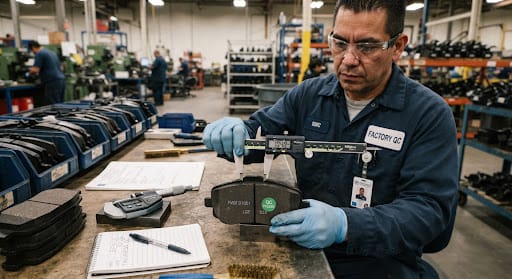
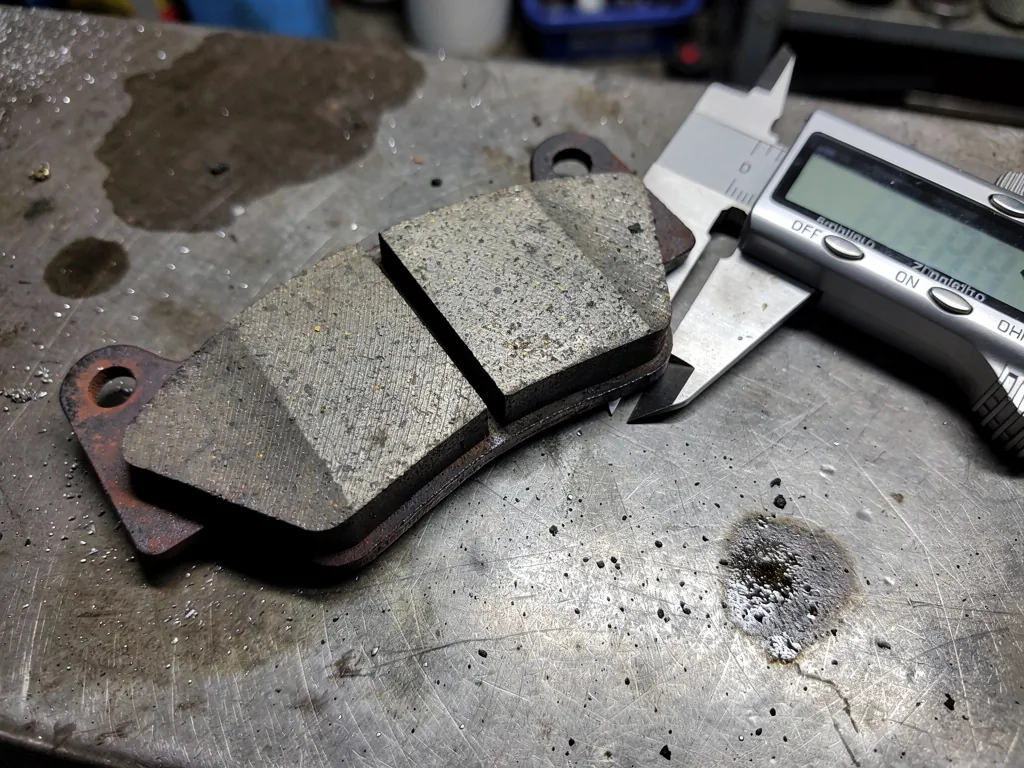
Metrología del espesor de fricción de las pastillas de freno
Medición digital con nonio de la profundidad del material de fricción contra la placa de acero de soporte.
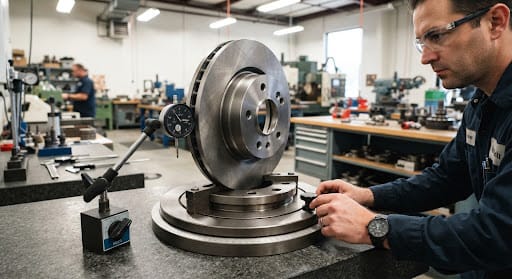
Inspección de la excentricidad lateral del disco ventilado
Dispositivo de medición con comparador de cuadrante giratorio para medir la excentricidad circunferencial y la DTV en la superficie de fricción mecanizada.
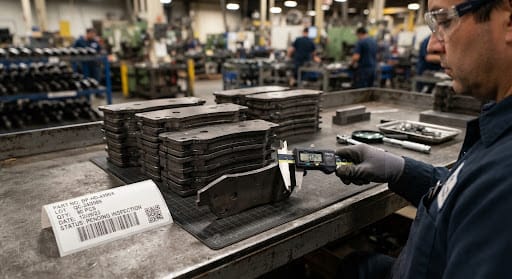
Verificación de lotes de placas de soporte de alta resistencia
Verificación del espesor de la placa de soporte con un calibrador, comparándola con un bloque patrón estándar, antes de la autorización para el estampado en producción.
Normas de calidad de fabricación
El alcance y la validez de la certificación deben verificarse con el certificado correspondiente. La documentación específica y los detalles de homologación pueden confirmarse según los requisitos de su mercado.
¿Necesita piezas de freno con requisitos de calidad específicos?
Envíenos su lista de referencias de equipo original (OE), FMSI o posventa, junto con su mercado objetivo, cantidad, requisitos de embalaje y requisitos de inspección. Podemos revisar la compatibilidad del producto, los requisitos de control de calidad aplicables, las necesidades de pruebas y el presupuesto antes de la producción.