Контроль качества тормозных компонентов от партии материалов до окончательной отгрузки.
Качество тормозных деталей нельзя оценить только по внешнему виду. Точность размеров, однородность фрикционного материала, качество склеивания, геометрия ротора, конфигурация крепежных элементов и упаковка — все это зависит от контроля, применяемого на разных этапах производства.
В компании Top Brake Parts мы осуществляем контроль качества тормозных колодок, тормозных дисков и тормозных накладок на всех этапах производства: от поступления материалов до проверки размеров, проведения соответствующих эксплуатационных испытаний, окончательной проверки упаковки и отслеживания партии.
Для заказов B2B дополнительные требования к контролю качества могут быть подтверждены до начала производства в зависимости от артикула продукта, целевого рынка, объема заказа и требований заказчика к качеству.
Калиброванные метрологические проверки
Точная проверка поворотного стола
Записи о партиях и сериях
Как работает наша система контроля качества тормозных деталей
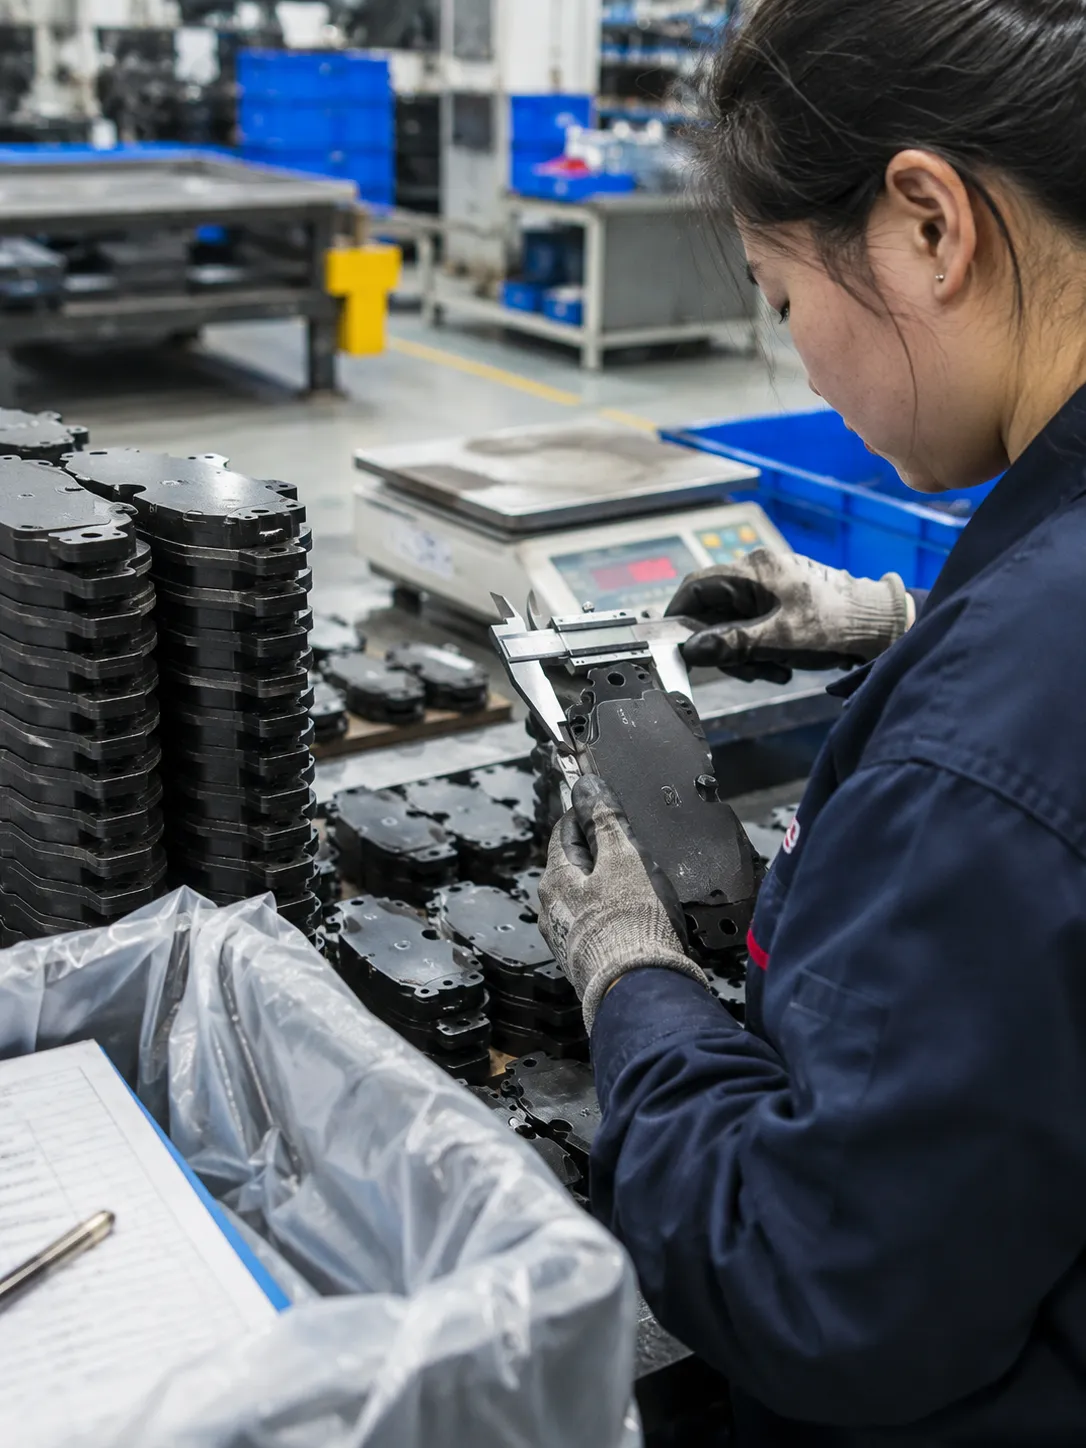
Контроль качества — это не просто однократная проверка после производства. На разных этапах применяются различные контрольные точки, позволяющие выявлять проблемы, связанные с материалами, производством, размерами, сборкой и упаковкой, до того, как готовая продукция будет отгружена.
1. Требования к продукту
Перед распределением партий сырья необходимо убедиться в соответствии техническим требованиям.
- • Соответствие оригинальным запчастям / стандартам FMSI / неоригинальным запчастям
- • Инженерные чертежи и геометрия
- • распределение формулы трения
- • Технические характеристики опорной пластины и ротора
- • Крепежные элементы, зажимы, датчики и прокладки
- • Штрих-код, упаковка и целевые региональные рынки
2. Контроль производства
Параметрический подход применяется на всех этапах: от смешивания сырья и прессования до термической обработки и механической обработки.
- • Идентификация партии сырья
- • Выпуск номера производственной партии
- • Подтверждение проверки первого образца
- • Аудит параметров процесса в режиме реального времени
- • Процедуры внутрипроизводственного контроля размеров
- • Регистрация состояния поверхности и дефектов прессования
3. Проверка продукции
Метрологические и механические физические испытания готовых деталей.
- • Точные размеры и биение
- • Плоскостность, параллельность и проверка DTV
- • Проверка соответствия крепежных элементов и момента затяжки штифтов.
- • Прочность на сдвиг и целостность сцепления
- • Оценка сжимаемости и трения
- • Лазерная маркировка кромок и нанесение маркировки на кромки.
4. Выпуск и отслеживаемость
Проверка качества на заключительном этапе производства, валидация штрихкодов и архивирование записей контроля качества.
- • Визуальная проверка готового продукта
- • Проверка упаковки и внутренней картонной коробки
- • Проверка сканирования штрихкода мастер-картона
- • Проверка количества заказанных товаров и маркировки.
- • Сохранение записей на уровне партии
- • Обратная прослеживаемость привязки
Контроль поступающих материалов
Исходные материалы определяют конечные фрикционные характеристики, структурную целостность и шумоизоляцию. Ни одна партия не поступает в цех смешивания или штамповки без входного контроля. На странице нашего завода показано следующее: Как изготавливаются тормозные колодки как только материалы будут опубликованы.
Проверка сырья для фрикционных материалов
Протокол проверки связующих веществ, волокон, модификаторов трения и минеральных наполнителей.
Критерии контроля качества стальной опорной плиты
Размеры штамповки, плоскостность и характеристики крепления на опорных пластинах из углеродистой стали.
Проверка прокладок, зажимов, датчиков и крепежных элементов.
Антивибрационные элементы, механизмы оповещения об износе и проверка электронных жгутов проводов.
Протокол метрологии входящей опорной пластины — калибровка толщиномера по сертифицированным эталонным стандартам перед выпуском партии штампованных изделий.
Партии сырья, находящиеся на карантине, блокируются с использованием физической маркировки с разрешения руководителя.
Первичная проверка
Перед тем как разрешить непрерывное производство после смены инструмента, изменения рецептуры или смены оператора, назначенный инженер по контролю качества проводит проверку первого образца.
Измерения проводились по двухмерному чертежу с помощью цифрового штангенциркуля и микрометра для измерения высоты.
Пористость, равномерный цвет, ровные края без осыпания и заусенцев.
Проверены штампованный код на опорной пластине, форма ушка и расположение поршневого зажима/заклепки.
Проверка положения центра паза, заданной глубины до опорной пластины и угла фаски.
Проверена фиксация клея прокладки, натяжение пружины зажима и зазор.
Читаемость кода на кромке, идентификация партии, необходимая маркировка рынка и подпись руководителя.
Контроль качества в процессе производства
Непрерывность производства обеспечивается периодическим отбором проб на протяжении каждого цикла производства. Операторы и мобильные инспекторы по контролю качества проверяют критически важные размеры, чтобы своевременно выявлять износ инструмента.
Общая толщина и ширина ушной пластины регистрируются в рабочих станциях статистического контроля процессов каждые 30–60 минут.
Непрерывный мониторинг на предмет термических микротрещин, сколов по краям и образования пузырей на покрытии.
Автоматизированные сигналы тревоги проверяют, остаются ли датчики температуры и давления штампа в пределах допустимого диапазона.
Детали перемещаются по цеху только в контейнерах с маркировкой штрихкодами, в которых размещены действующие технологические карты производства.
Специфические проверки качества продукции
Тормозные колодки, диски и накладки имеют различные режимы отказа. Критерии проверки адаптированы к физическим характеристикам и механическим взаимодействиям каждого семейства компонентов тормозной системы.
Критерии проверки тормозных колодок
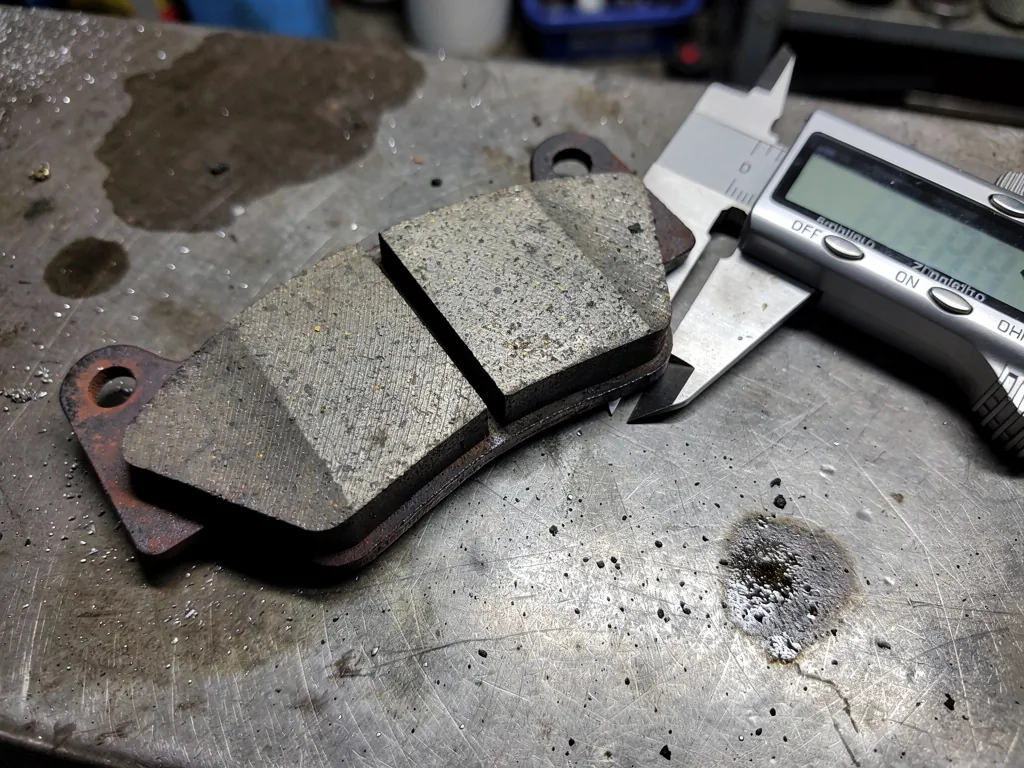
Габаритные размеры
Измерения проводились с помощью калиброванных штангенциркулей и микрометров по утвержденному двухмерному инженерному чертежу.
- • Общая толщина: согласно пределам, указанным на чертеже.
- • Длина и ширина: согласно чертежным пределам.
Геометрия опорной пластины
Проверяется ровность профиля уха, положение отверстий для штифтов и зазоры зажима для плавного скольжения штангенциркуля.
- • Плоскостность пластины проверена по чертежу.
- • Зачищенные кромки и зазоры между штифтами
Состояние поверхности трения
Поверхность оценивалась на предмет равномерной шлифовки, чистых срезов пазов без расслоения кромок и правильных углов фаски.
- • Качество обработки поверхности соответствует спецификации.
- • Проверка профиля паза и фаски
Условия склеивания
Проверена адгезия между стальной опорной пластиной и блоком фрикционного материала, предотвращающая расслоение.
- • Нулевой зазор на границе трения стали и стали.
- • Подтверждена прочность на сдвиг.
Прокладка, индикатор износа и датчик
Проверка работоспособности противошумовых прокладок, зажимов для механических индикаторов износа и жгутов проводов электронных датчиков износа.
- • Проверена целостность электрической цепи датчика.
- • Проверена посадка и фиксация прокладок.
Маркировка кромок изделия
Высококонтрастная постоянная лазерная гравировка вдоль края площадки или обратной стороны подложки.
- • Идентификатор партии, артикул, дата изготовления.
- • Код рецептуры четко обозначен
Критерии проверки тормозных дисков
Геометрия диска, металлургия, динамическая балансировка и контроль биения. Эти проверки применяются ко всем нашим дискам. замена тормозных дисков.
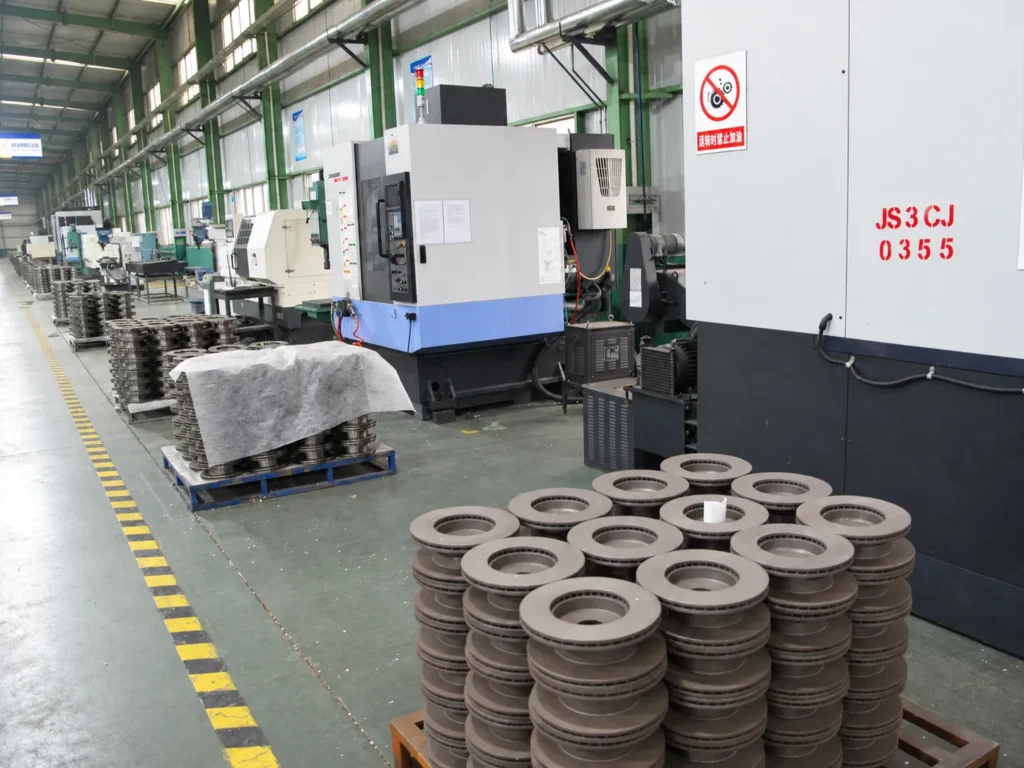
Наружный диаметр, номинальная толщина, общая высота, центральное отверстие и окружность расположения болтов проверяются на прецизионных приспособлениях.
Поверхность обработана методом штриховки или тонкой токарной обработки. Поверхность крепления ступицы проверена на наличие волнистости для обеспечения плотной посадки оси.
Вентилируемые роторы проверяются на равномерность толщины стенок сердечника, кривизну направляющих лопаток и отсутствие препятствий в воздушных каналах.
Проверена антикоррозионная масляная пленка, роторы динамически сбалансированы в соответствии с чертежами.
Боковая дистанция в зависимости от изменения толщины диска (DTV)
При проверке биения тормозного диска измеряется боковое осевое отклонение поверхности трения по мере вращения диска на прецизионном поворотном столе.
Измеряет разницу в толщине в нескольких точках по окружности поверхности трения на одинаковой глубине радиуса.
Контроль бокового биения и динамического вариатора предотвращает пульсацию педали тормоза и вибрацию рулевого управления.
Критерии проверки тормозных колодок
Радиус тормозных колодок барабанного тормоза, прочность сварного шва и надежность сцепления тормозных накладок. Эти параметры применимы к каждому комплекту. задние тормозные колодки Мы осуществляем доставку.
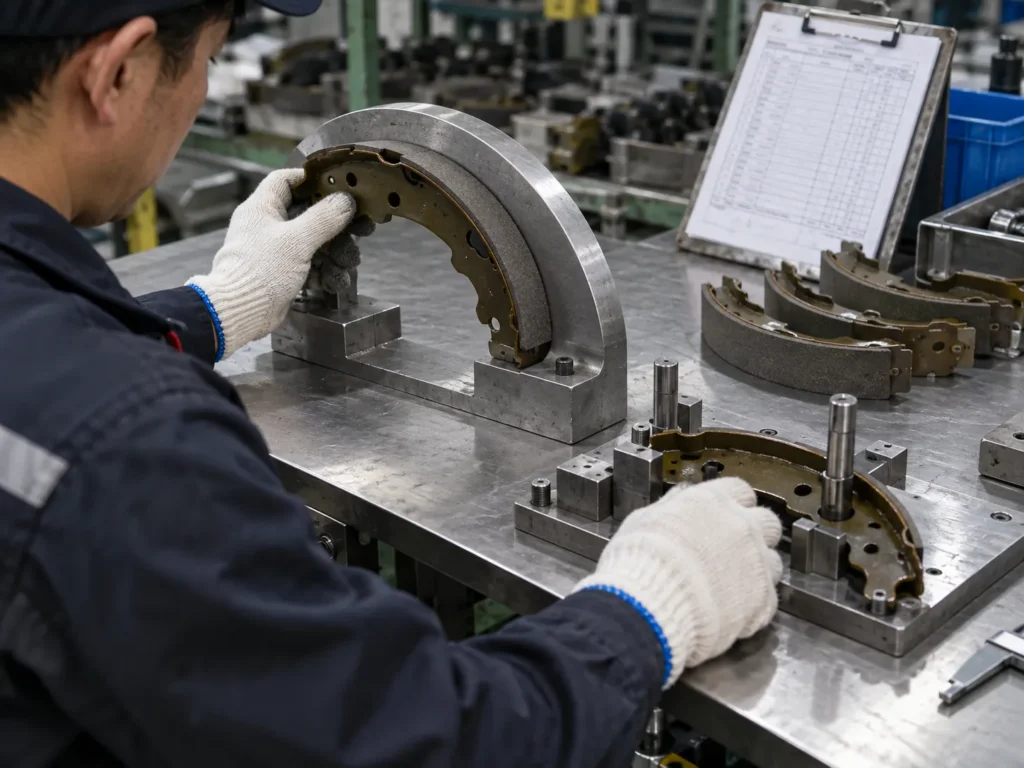
Радиус кривизны измеряется по эталонным профильным шаблонам радиуса для предотвращения контакта «пятка-носок» внутри тормозных барабанов.
Толщина облицовки по дуге, угол скоса кромки и пористость поверхности проверялись в соответствии со стандартами контакта с барабаном.
Испытание на сдвиг термореактивного клея или испытание на момент затяжки заклепки для достижения нулевого расслоения под нагрузкой от сдвига барабана.
Прорези для крепежных штифтов, штифты для крепления рычага и центры отверстий для анкерных пружин проверяются на контрольных приспособлениях типа «Год/Не годен».
Оборудование для контроля качества и испытаний на производительность
Для обеспечения стабильного качества необходимы как метрологические инструменты, используемые в цехе для проверки соответствия размеров, так и лабораторное оборудование для проверки механических свойств и коэффициентов трения.
Откалиброванный цифровой штангенциркуль для измерения длины, ширины и толщины трения.
Прецизионный микрометр для проверки отклонения толщины диска (DTV).
Измерительный прибор для определения высоты опорной плиты ротора, измеряющий общую высоту ступеней роторной стойки и опорных площадок.
Магнитный измерительный стенд для определения радиального и бокового биения торца ротора.
Электронные весы для проверки однородности веса и массы рецептуры.
Специальные шаблоны для обеспечения зазоров при креплении и установке ушных вкладышей.
Проверка — это не то же самое, что тестирование производительности.
Тормозная колодка может иметь правильные внешние размеры и чистое покрытие кромок, но при этом выходить из строя при динамических температурах, вызывающих снижение эффективности торможения. Контроль размеров спрашивает: “Было ли изделие изготовлено в соответствии с требуемой геометрией?” Тестирование производительности спрашивает: “Ведет ли оно себя безопасно и стабильно при термических, механических нагрузках и замедлении?”
Проверялось в ходе серийного производства для обеспечения возможности установки без доработок, предотвращения заедания суппортов и механической взаимозаменяемости.
Проведены квалификационные испытания каждой рецептуры и отбор проб партий для проверки прочности на сдвиг, коэффициента трения и устойчивости к износу — те же самые испытания, что и в наших других тестах. керамические против полуметаллических тормозных колодок сравнение.
Лабораторные испытания и проверка материалов
Стандартизированные разрушающие и неразрушающие лабораторные испытания, проводимые внутри компании или совместно с партнерскими лабораториями.
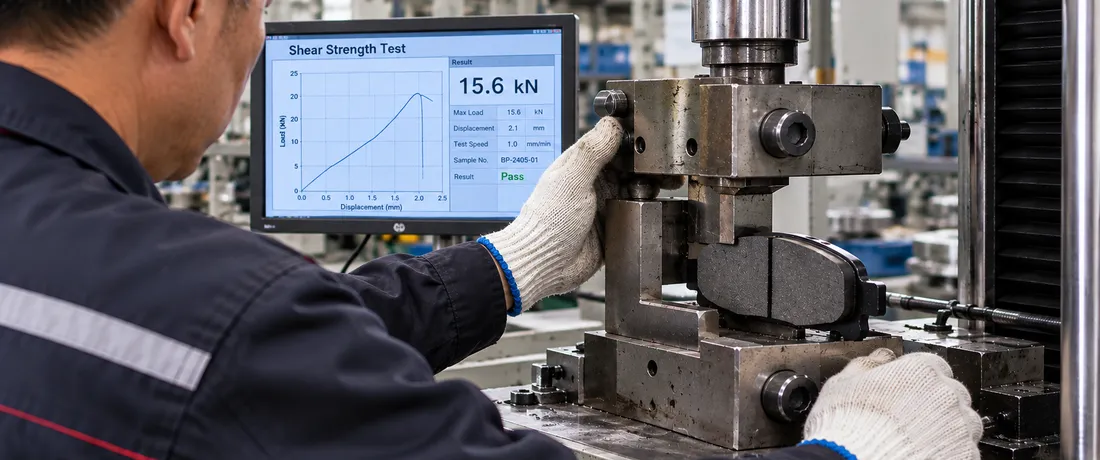
Испытание на прочность при сдвиге
Применяется боковая сдвиговая сила для проверки механической адгезии между фрикционным материалом и опорной пластиной.
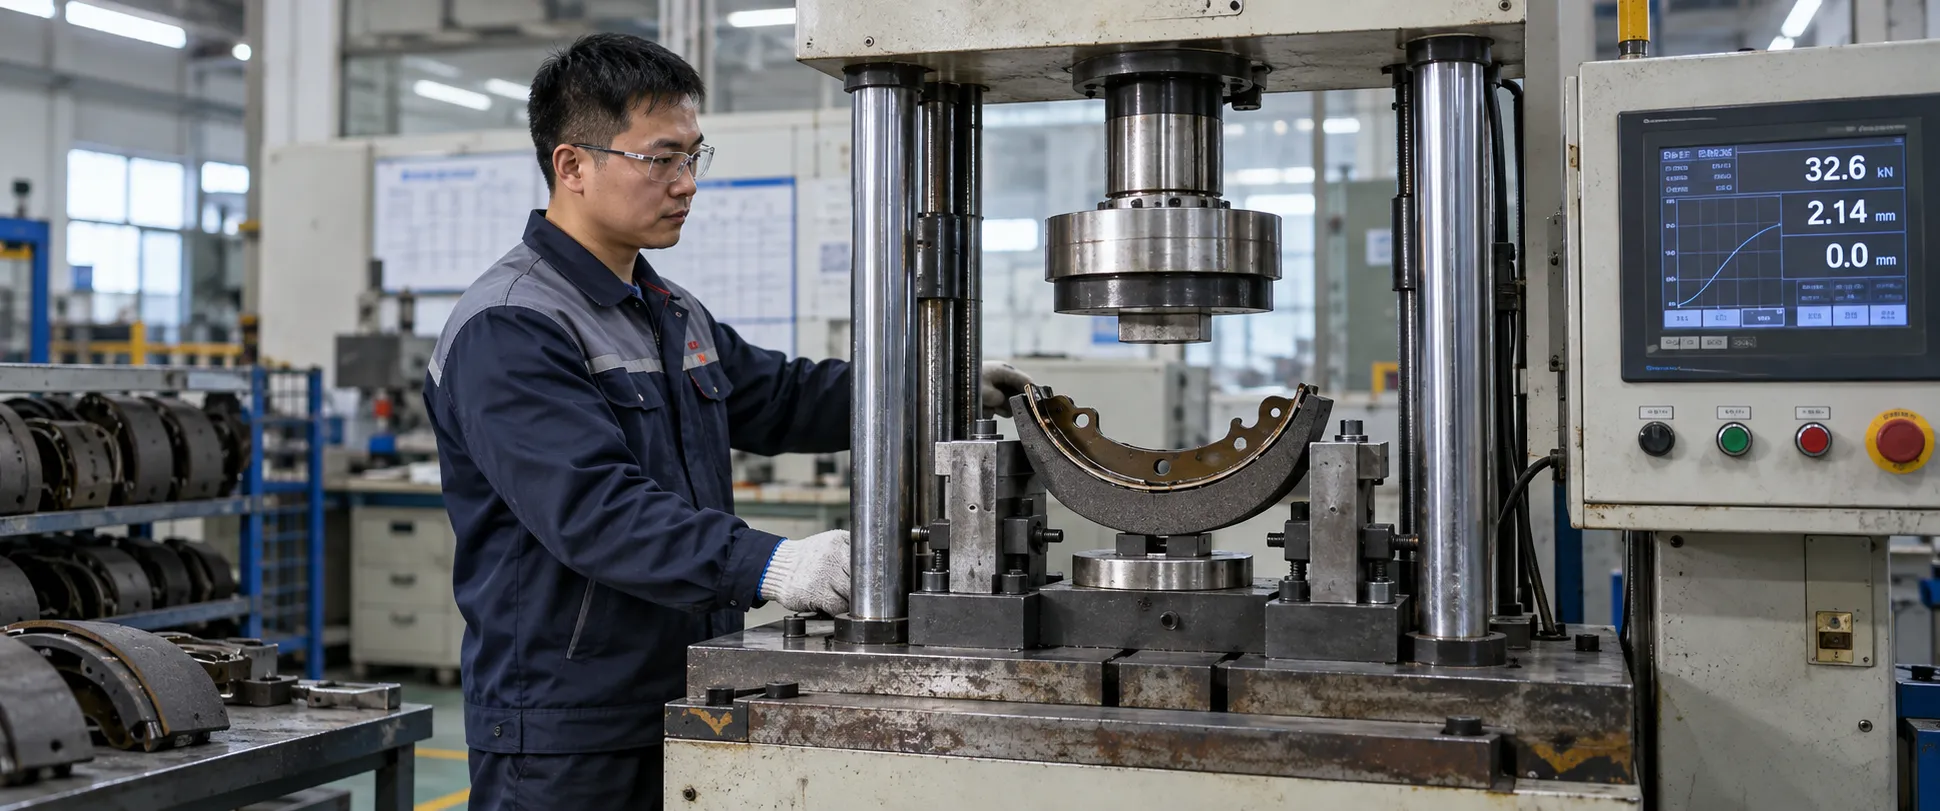
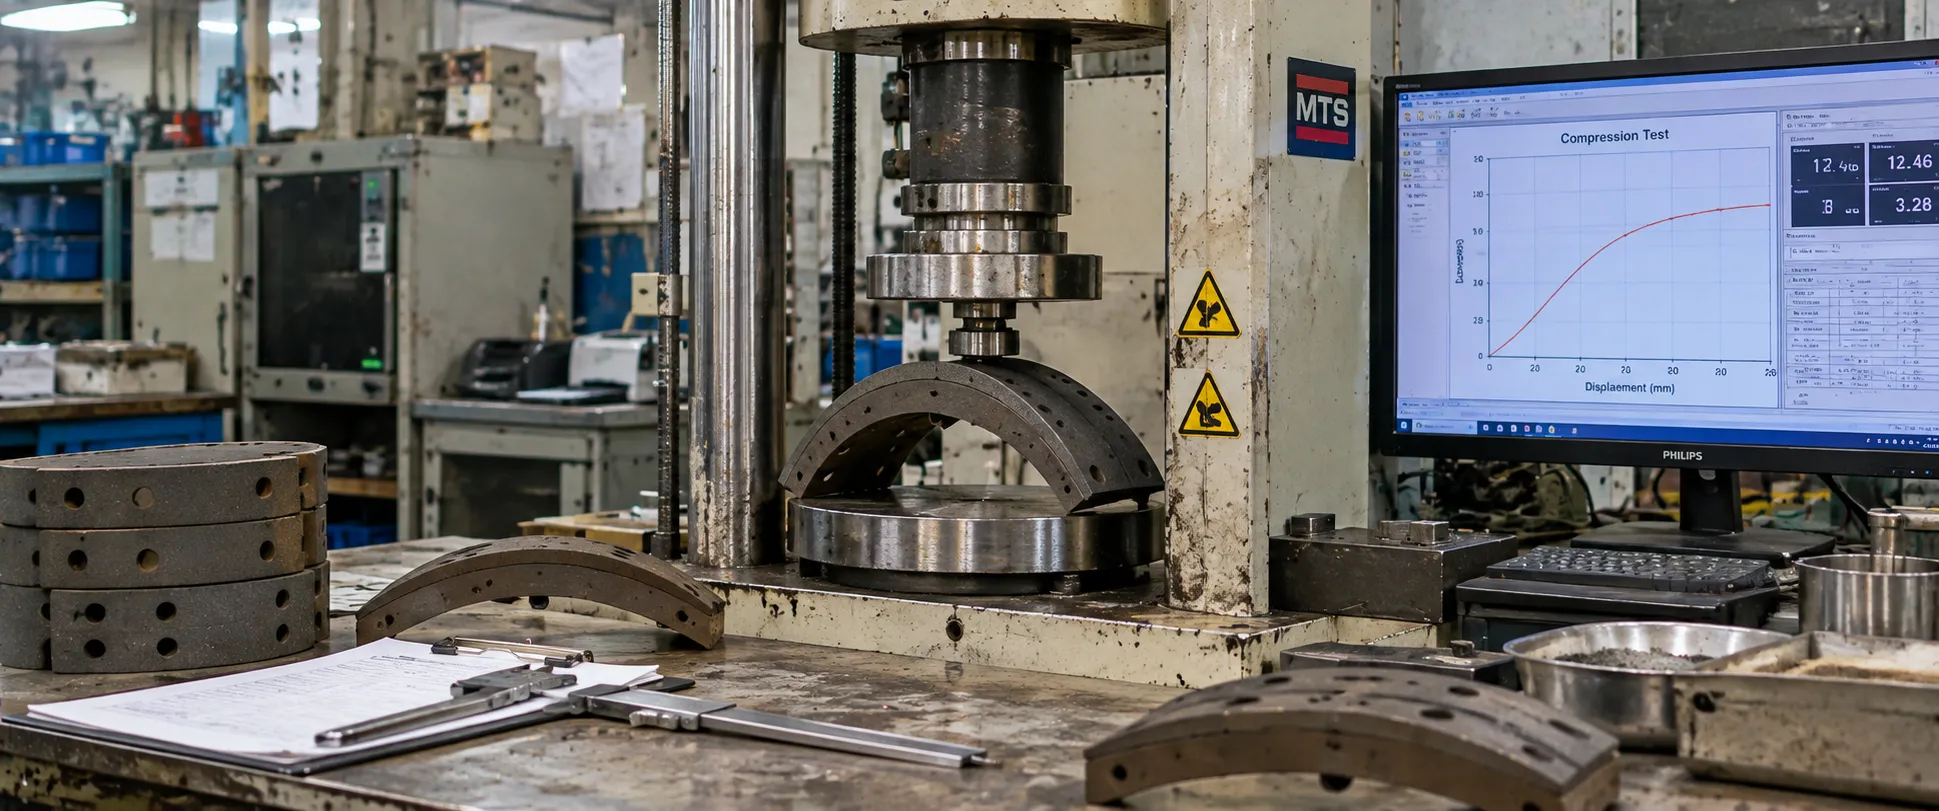
Испытание на сжимаемость
Измеряет смещение тормозных колодок под гидравлическим давлением при комнатной и повышенной температурах для проверки жесткости педали.
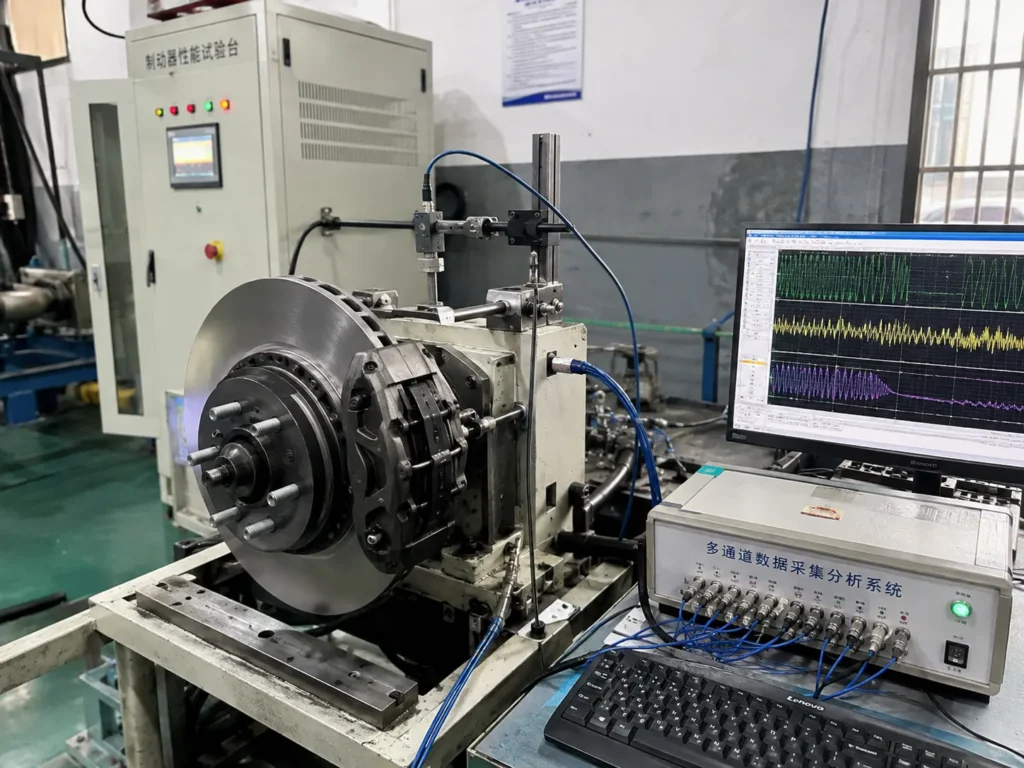
Испытания на трение и износ
Испытание коэффициента трения на тормозном динамометре позволяет оценить уровень трения, стойкость к термическому износу при многократных циклах торможения и скорость износа материала.
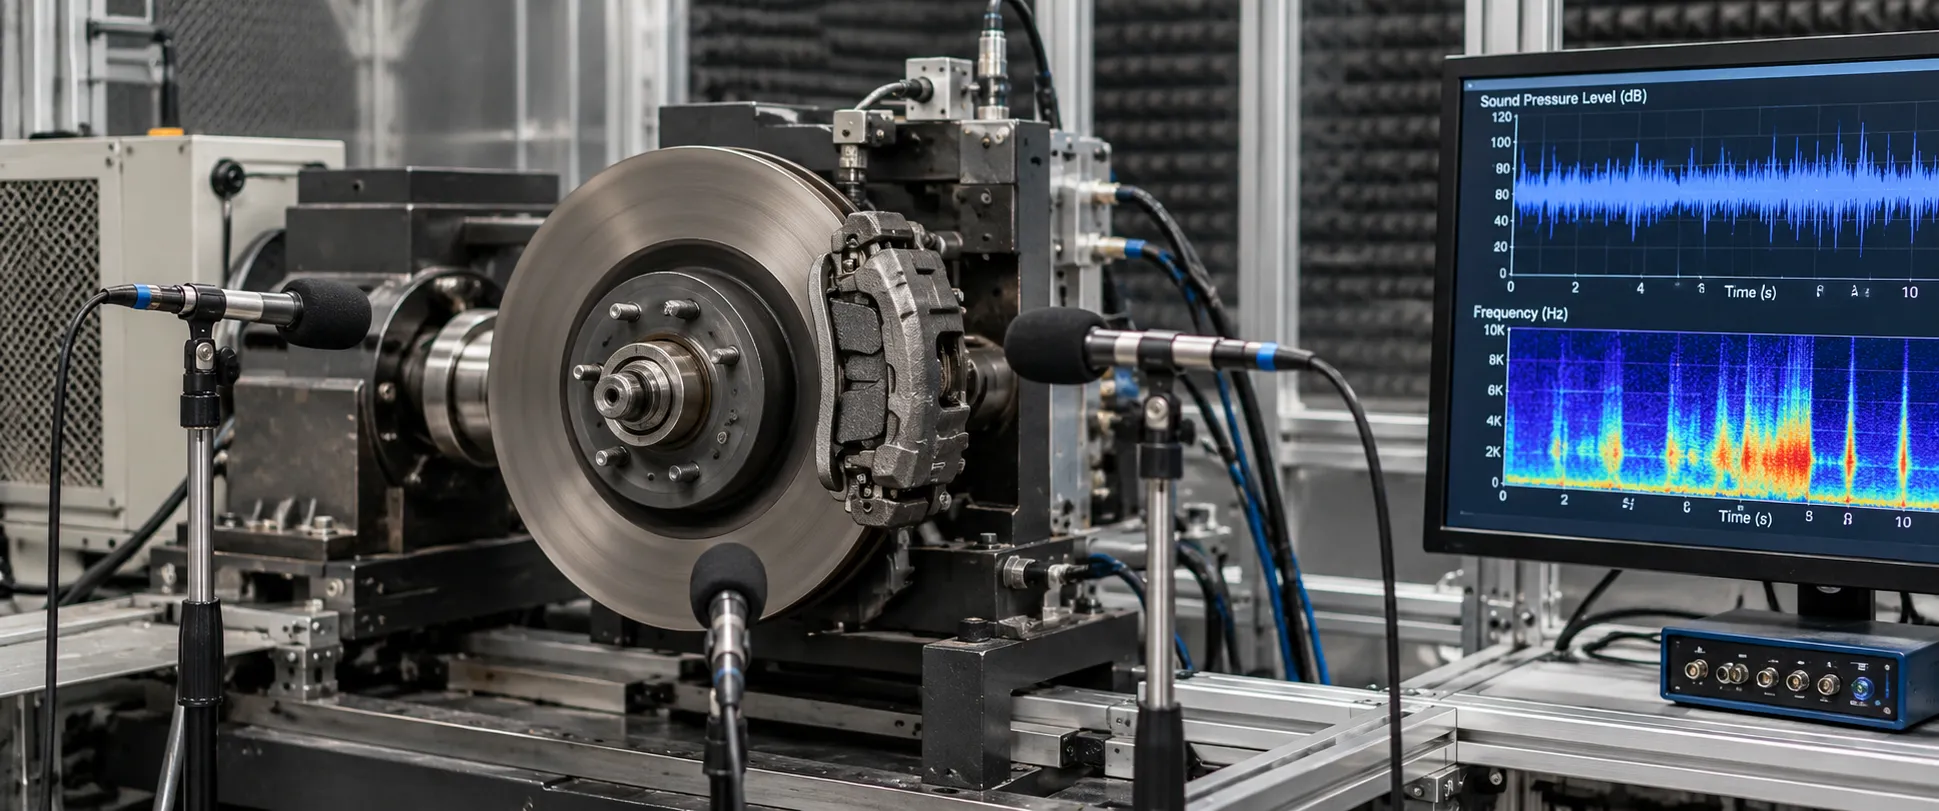
Оценка уровня шума и вибрации (NVH)
Тестирование NVH измеряет склонность к шуму и эффективность демпфирования с помощью антивибрационных прокладок в течение циклов испытаний.
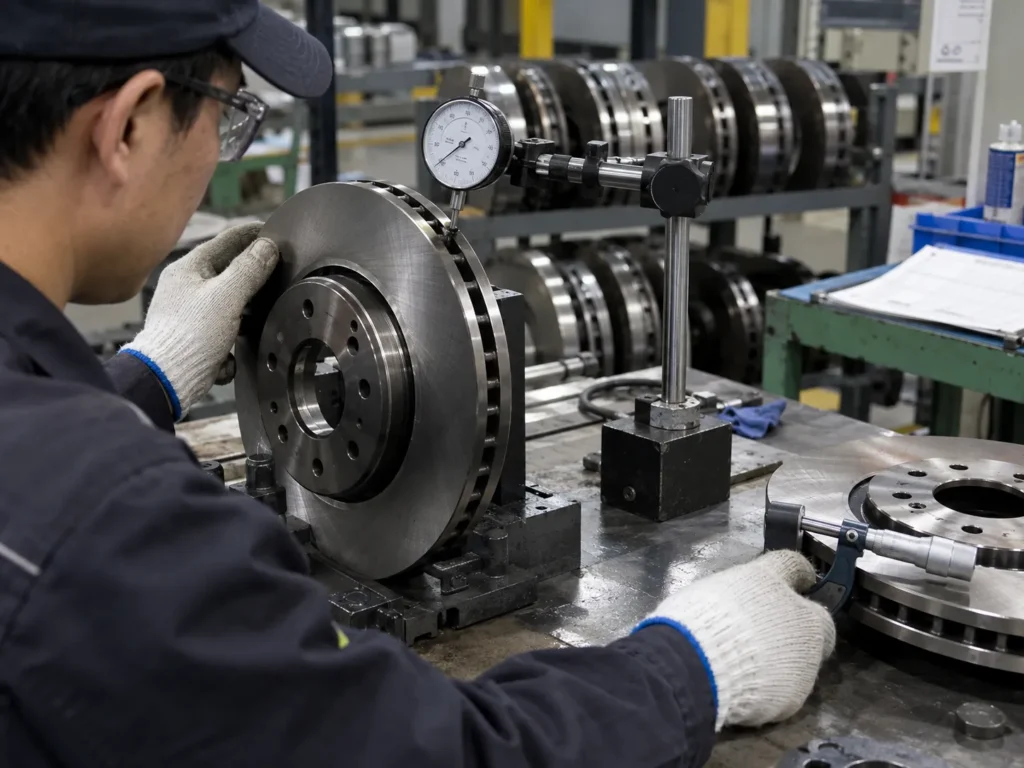
Биение ротора и измерение DTV
Вращательная балансировка и проверка с помощью зонда изменения толщины диска на 360 градусов.
Физические и материальные свойства
Проведение испытаний на твердость, проверку плотности материала и микроструктурный анализ роторов и опорных пластин.
Окончательная упаковка и проверка перед отправкой
Контроль качества распространяется и на экспортную логистику. Проникновение влаги, потертости на поверхностях или неправильно нанесенные штрих-коды могут свести на нет недели высокоточной обработки.
Окончательная визуальная проверка перед вставкой во внутреннюю коробку.
- • Номер детали соответствует лазерной маркировке на задней части колодки / ступице ротора.
- • Полный комплект крепежных элементов (прокладки, пружины, износостойкие зажимы, датчики износа).
- • Защита антикоррозионной бумаги или термоусадочной пленки с ингибитором коррозии (VCI) остается неповрежденной.
Аудит структуры внутренней фирменной коробки и основной экспортной картонной упаковки.
- • Правильный дизайн внутренней коробки (нейтральный белый, крафт или с логотипом заказчика).
- • Прочная двухслойная гофрированная экспортная картонная коробка
- • Высокопрочные полипропиленовые обвязочные ленты для фиксации паллетного блока
Система сопоставляет данные с заказом на покупку и коносаментом клиента.
- • Проверка 1D/2D штрихкодов EAN-13, UPC или Code 128 с помощью сканера
- • Точная проверка количества единиц товара в каждой коробке и в каждом паллетном листе.
- • Точность данных экспортной маркировки (порт ввоза, общий вес, номер поддона).
Протокол отслеживания и обработки претензий на уровне партий продукции
Каждая тормозная деталь, произведенная компанией Top Brake Parts, имеет номер отслеживания партии. В случае возникновения спора о качестве, наши записи позволяют провести обратное расследование, начиная с партий сырой фрикционной смолы и заканчивая партиями стальной рулонной стали.
Лазерная маркировка детали и этикетка на коробке с указанием номера детали заказчика.
Журнал учета конкретных операций на прессовой линии, смены персонала и партии отверждения в печи.
Контрольные карты размеров для контроля качества, подтверждение приемки первой детали и журналы метрологических измерений.
Идентификатор партии сырья для производства фрикционных химикатов, номер партии смолы и номер отверждения сталелитейного завода.
Приведенный выше пример иллюстрирует структуру отслеживания и не отражает конкретный заказ клиента.
Информация, необходимая для подтверждения качества.
В случае несоответствия размеров или возврата товара по гарантии, предоставьте следующую информацию, чтобы мы могли выполнить обратный поиск в нашем архиве:
Указание номера детали тормозной системы, FMSI, WVA или артикул заказчика.
Номер партии, выгравированный лазером, на кромке тормозной колодки или ободе ротора.
Точное количество единиц товара или номера коробок вызывают вопросы.
Конкретные симптомы (например, посадка тормозного суппорта или частота шума).
Четкие фотографии или видео замеров тормозного суппорта, демонстрирующие установку и подгонку.
Марка, модель, год выпуска автомобиля и марка установленных тормозных суппортов.
Сроки проведения расследования: первоначальный отчет о причинах проблемы будет предоставлен в течение 48 рабочих часов.
Не прошедший проверку: 9-этапный процесс принятия решения.
Несоответствующие изделия никогда не возвращаются в производство. Девятиэтапный процесс исправления включает в себя физический карантин, расследование первопричин и документирование корректирующих действий.
Выявлено аномальное состояние
Оператор или специалист по контролю качества обнаруживает смещение размеров, поверхностные трещины или отклонение давления прессования.
Немедленная остановка или остановка
Для предотвращения распространения дефектов работа поврежденного оборудования, прессового цеха или шлифовальной линии останавливается.
Выявление затронутой партии
Проверка границ до последнего прошедшего инспекционного пункта для определения количества подозрительной партии.
Отделить подозрительную продукцию
Физическое перемещение подозрительной партии в карантинную зону.
Обзор инженерных решений в области контроля качества
Инспектор по контролю качества и руководитель производства проверяют несоответствия допускам, указанным на 2D-чертежах.
Анализ первопричин
5. Зачем нужен анализ и диаграмма Исикавы (диаграмма «рыбья кость»): износ инструмента? дрейф датчика температуры? вариативность оператора?
Решение о дальнейшей судьбе продукта
Формальная классификация: переработанный (повторное измельчение), повторно проверен (100% сортировка), или отклонено / отменено.
Корректирующие действия (CAPA)
Инструмент был откалиброван или заменен. Автоматические пределы датчиков сброшены для предотвращения подобных ситуаций в будущем.
Ведение учета и последующий аудит
Полный отчет о несоответствии архивируется в системе с 30-дневным мониторингом проверки.
Управление изменениями в продукте и процессе
После получения разрешения на производство запрещается вносить несанкционированные изменения в материалы, инструменты или поставщиков.
- • Изменение поставщика сырья или альтернативные сорта минералов
- • Модификации рецептуры формулы трения или изменение связующего вещества смолы.
- • Модификация штамповочного инструмента для опорной пластины или изменение марки стали.
- • Поставщик противошумовых прокладок, замена клеевого или демпфирующего слоя.
- • Поставщик индикаторов износа, аппаратных или электронных датчиков
- • Температура прессования, цикл давления или профиль выпечки.
- • Характеристики внутренней упаковки, влагозащитных барьеров или картонной коробки.
- Официальная подача запроса на внесение изменений в техническое задание (ECR).
- Проверка размеров и сравнение тестовых деталей.
- Производство опытных образцов в контролируемых условиях.
- Лабораторная переаттестация по сдвигу, трению и сжимаемости
- Внутреннее утверждение образцов и архивирование мастер-деталей
- Предварительное уведомление клиента и письменное подтверждение.
Требования к качеству, установленные покупателем.
Импортеры, владельцы частных торговых марок и дистрибьюторы часто устанавливают собственные стандарты приемки. Мы можем работать со специализированными протоколами B2B:
Специальные допуски на чувствительные размеры зазора между ушами или на нестандартную высоту ступицы ротора.
Предоставление жилья аккредитованным сторонним или назначенным заказчиком инженерам-инспекторам.
Комплекты для визуальной проверки, охватывающие маркировку деталей, внутренние коробки, термоусадочную пленку на поддонах и загрузку контейнеров.
В соответствии с договором с заказчиком необходимо предоставить согласованный сертификат соответствия партии, протоколы испытаний материалов или журналы инспекций.
Документация по контролю качества для заказов B2B и подтверждение соответствия производственным стандартам.
Отправка грузов может сопровождаться сопроводительной документацией. Мы всегда открыты для плановых проверок качества на заводе и подписания актов приемки контейнеров.
Стандартные доступные пакеты документации
Предоставляется в электронном виде или упаковывается с отправкой контейнером. Вы можете запросить отчеты о тестировании Для ознакомления перед оформлением заказа.
Журналы измерений штангенциркулем и калибром, полученные при проверке первого образца и в процессе производства.
Документы, связывающие штрихкоды на транспортных коробках с партиями сырья (смолы и стальной рулонной стали).
Последовательность фотографий упакованных коробок, обвязанных паллет, номера пломбы контейнера и внутреннего содержимого контейнера.
Записи испытаний на прочность при сдвиге, кривые трения, полученные с помощью динамометра, и отчеты о проверке твердости.
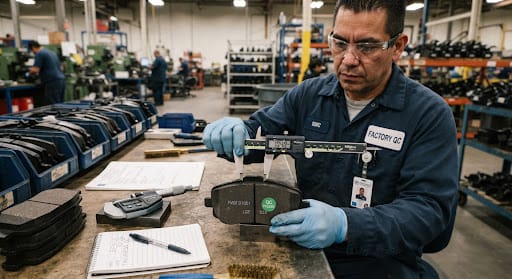
Метрология толщины фрикционного слоя тормозных колодок
Цифровой штангенциркуль для измерения глубины контакта фрикционного материала со стальной опорной пластиной.
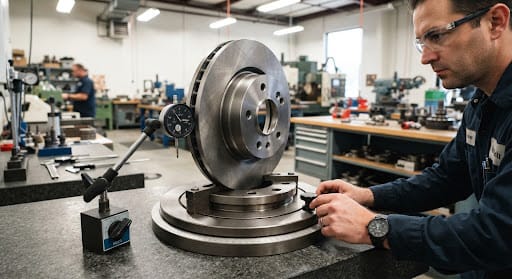
Осмотр бокового биения вентилируемого диска
Приспособление для вращающегося часового индикатора, измеряющее окружное биение и DTV на обработанной поверхности трения.
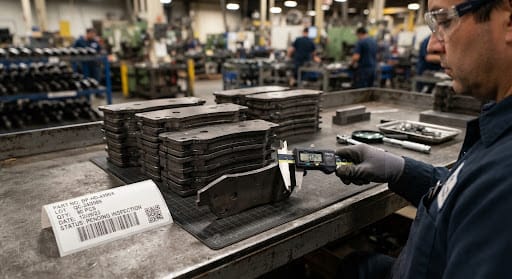
Проверка партии опорной пластины повышенной прочности
Проверка толщины опорной пластины с помощью штангенциркуля по стандартному калибровочному блоку перед выпуском штампованной заготовки.
Стандарты качества производства
Объем и срок действия сертификации следует проверять по соответствующему сертификату. Конкретные документы и сведения о сертификации могут быть уточнены в зависимости от требований вашего рынка.
Нужны тормозные детали, соответствующие особым требованиям к качеству?
Отправьте нам список ваших заказов от производителей оригинального оборудования (OE), производителей комплектующих (FMSI) или компаний, занимающихся послепродажным обслуживанием, вместе с информацией о целевом рынке, количестве, требованиях к упаковке и контролю качества. Мы сможем проанализировать соответствие продукции, применимые требования к контролю качества, потребности в тестировании и подготовить коммерческое предложение до начала производства.