Əyləc Hissələrinin Keyfiyyətinə Nəzarət Material Partiyasından Son Göndərişə Qədər
Əyləc hissəsinin keyfiyyəti yalnız son görünüşlə təsdiqlənə bilməz. Ölçü dəqiqliyi, sürtünmə-material tutarlılığı, yapışma, rotor həndəsəsi, aparat konfiqurasiyası və qablaşdırma hamısı istehsalın müxtəlif mərhələlərində tətbiq olunan idarəetmə vasitələrindən asılıdır.
Top Brake Parts şirkətində keyfiyyətə nəzarət prosesimiz istehsal, ölçülü yoxlama, tətbiq olunan performans testi, son qablaşdırma yoxlaması və partiyanın izlənməsi yolu ilə daxil olan materiallardan əyləc balatalarını, əyləc rotorlarını və əyləc ayaqaltılarını izləyir.
B2B sifarişləri üçün əlavə yoxlama tələbləri məhsul istinadına, hədəf bazarına, sifariş miqdarına və müştəri keyfiyyəti tələblərinə uyğun olaraq istehsaldan əvvəl təsdiqlənə bilər.
Kalibrlənmiş metrologiya yoxlamaları
Dəqiq fırlanan masa yoxlaması
Partiya və partiya qeydləri
Əyləc Hissələrinin Keyfiyyətinə Nəzarət Sistemimiz Necə İşləyir
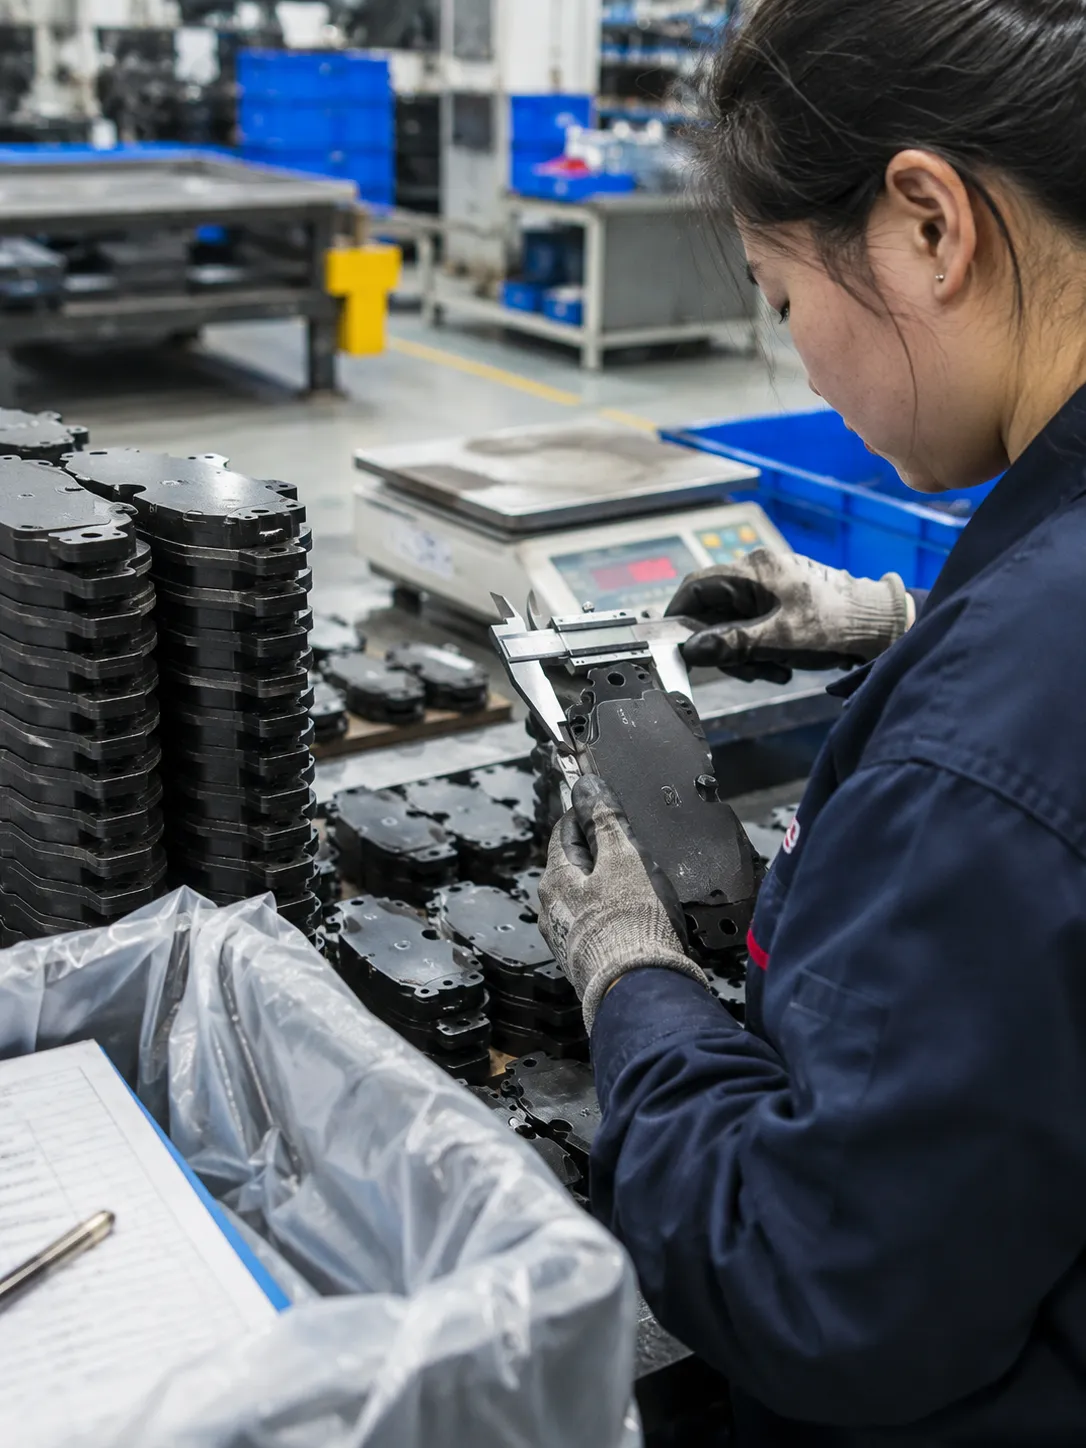
Keyfiyyətə nəzarət istehsaldan sonra aparılan tək bir yoxlama deyil. Müxtəlif mərhələlərdə fərqli nəzarət nöqtələri tətbiq olunur ki, hazır məhsullar göndərilməyə buraxılmazdan əvvəl material, istehsal, ölçü, yığma və qablaşdırma problemləri müəyyən edilə bilsin.
1. Məhsul Tələbləri
Xammal partiyasının təyin edilməsindən əvvəl mühəndislik spesifikasiyalarına uyğunluq.
- • OE / FMSI / satış sonrası istinad uyğunluğu
- • Mühəndislik təsvirləri və həndəsə
- • Sürtünmə düsturunun ayrılması
- • Arxa lövhə və rotorun xüsusiyyətləri
- • Avadanlıq, kliplər, sensorlar və şimlər
- • Barkod, qablaşdırma və regional bazar hədəfi
2. İstehsal Nəzarəti
Xammalın qarışdırılması, preslənməsi, istilik emalı və emalı üzrə parametrik intizam.
- • Xammal partiyasının identifikasiyası
- • İstehsal partiyası nömrəsinin buraxılışı
- • Birinci hissənin təsdiqlənməsi
- • Real vaxt rejimində proses parametrlərinin auditi
- • Prosesdə ölçülü yoxlama prosedurları
- • Səth vəziyyəti və pres qüsurlarının qeydiyyatı
3. Məhsulun təsdiqlənməsi
Tamamlanmış hissələr üzərində metrologiya və mexaniki fiziki sınaq.
- • Dəqiq ölçülər və çıxış
- • Düzlük, paralellik və DTV yoxlaması
- • Avadanlıqların quraşdırılması və sancaq fırlanma momentinin yoxlanılması
- • Kəsmə gücü və yapışma bütövlüyü
- • Sıxılma və sürtünmənin qiymətləndirilməsi
- • Kənar lazer işarəsi və kənar kodları
4. Buraxılış və İzlənilə bilənlik
Keyfiyyətə Nəzarət qeydlərinin son yoxlaması, barkod yoxlaması və arxivləşdirilməsi.
- • Hazır məhsulun vizual imzası
- • Qablaşdırma və daxili qutunun təsdiqlənməsi
- • Master karton barkod skanlama təsdiqləməsi
- • Sifariş miqdarı və etiketləmə auditi
- • Toplu səviyyədə qeydlərin saxlanması
- • Geriyə izlənilə bilən bağlanma
Daxil olan Material Təftişi
Xammal son sürtünmə davranışını, struktur bütövlüyünü və səs-küy əleyhinə performansı müəyyən edir. Qarışdırma və ya ştamplama döşəməsinə heç bir partiya daxil olan yoxlama olmadan daxil olmur. Zavod səhifəmizdə göstərilir əyləc yastıqları necə hazırlanır materiallar buraxıldıqdan sonra.
Sürtünmə-Material Xammal Təftişi
Bağlayıcılar, liflər, sürtünmə modifikatorları və mineral doldurucular üçün yoxlama protokolu.
Arxa Plitəli Polad Təftiş Meyarları
Karbon polad arxa lövhələrdə ştamplama ölçüləri, düzlüyü və saxlama xüsusiyyətləri.
Şifer, Klips, Sensor və Avadanlıq Təftişi
Vibrasiya əleyhinə aparat, aşınma xəbərdarlığı mexanikası və elektron qoşqu validasiyası.
Arxa lövhənin daxil olan metrologiya protokolu — toplu ştamplama buraxılışından əvvəl sertifikatlaşdırılmış istinad standartlarına uyğun olaraq kalibrlənmiş qalınlıq ölçən cihaz.
Karantin altındakı xammal partiyaları rəhbərin icazəsi ilə fiziki etiket protokolu altında kilidlənir.
Birinci Parça Doğrulaması
Alət dəyişikliyindən, düstur dəyişikliyindən və ya yeni operator dəyişikliyindən sonra fasiləsiz xətt istehsalına icazə verilməzdən əvvəl, təyin olunmuş Keyfiyyət Nəzarəti mühəndisi tərəfindən ilkin yoxlama aparılır.
Rəqəmsal kaliperlər və hündürlük mikrometri ilə 2D rəsmə qarşı ölçülmüşdür.
Sürtünmə blokunun məsaməliliyi, vahid rəng, qırılma və ya parıltı olmadan təmiz kənarlar.
Arxa lövhənin möhür kodu, qulaq forması və piston qısqacı/pərçim yeri təsdiqlənib.
Yuva mərkəzinin mövqeyi, arxa lövhəyə qədər müəyyən dərinlik və pax bucağının yoxlanılması.
Yapışqan dayaqlarının yapışmasının, sıxacın yayının gərginliyinin və boşluğun uyğunluğu yoxlanılıb.
Kənar kodunun oxunaqlılığı, toplu identifikasiya, tələb olunan bazar işarələri və rəhbərin imzası.
Prosesdə Yoxlama
İstehsalın davamlılığı hər bir iş mərhələsində dövri nümunə götürmə ilə idarə olunur. Operatorlar və səyyar keyfiyyətə nəzarət müfəttişləri alətlərin aşınmasını erkən mərhələdə müəyyən etmək üçün kritik ölçüləri çarpaz yoxlayırlar.
Ümumi qalınlıq və qulaq plitəsinin eni hər 30-60 dəqiqədən bir SPC iş stansiyalarına qeyd edildi.
Termal mikro çatlar, kənarların qırılması və örtük qabarcıqlarının davamlı monitorinqi.
Avtomatlaşdırılmış siqnalizasiyalar pres qəlibinin temperaturu və təzyiq sensorlarının pəncərənin içərisində qaldığını yoxlayır.
Hissələrin döşəmədən hərəkəti yalnız canlı istehsal marşrutu vərəqlərini daşıyan barkodla etiketlənmiş çanta qutularında baş verir.
Məhsula Xas Keyfiyyət Yoxlamaları
Yastıqlar, rotorlar və ayaqaltılar fərqli nasazlıq rejimlərinə malikdir. Yoxlama meyarları hər bir əyləc komponenti ailəsinin fiziki dinamikasına və mexaniki interfeyslərinə uyğunlaşdırılıb.
Əyləc yastığının yoxlanılması meyarları
Ümumi Ölçülər
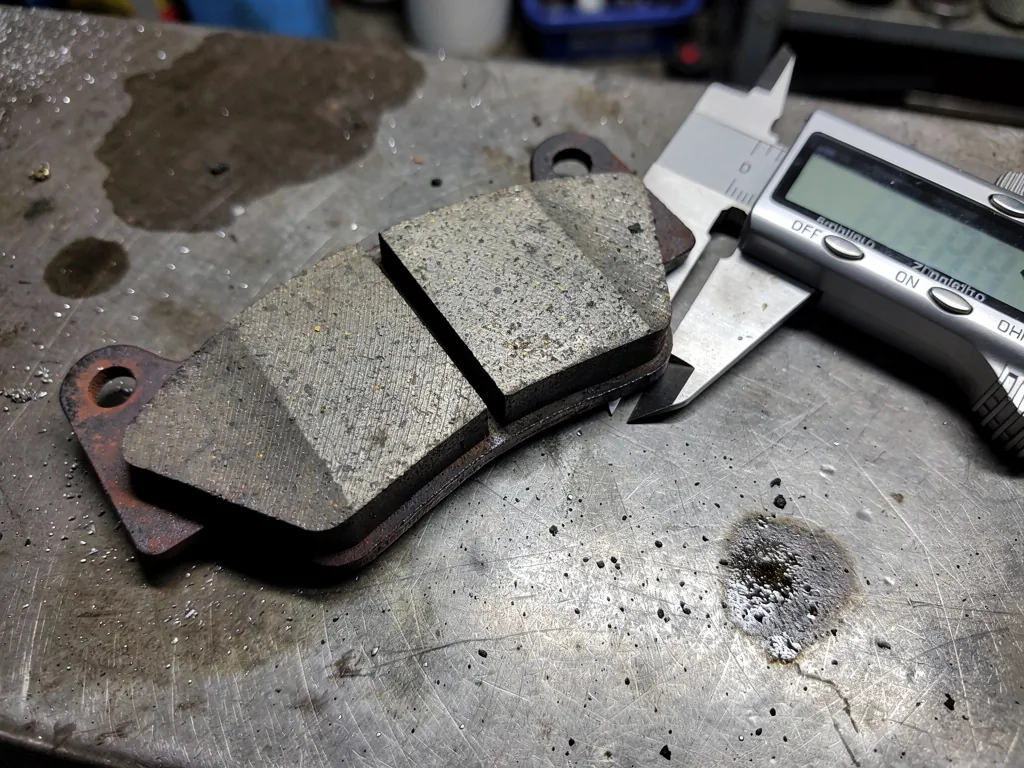
Təsdiq edilmiş 2D mühəndislik təsvirinə uyğun olaraq kalibrlənmiş kaliperlər və mikrometrlərlə ölçülür.
- • Ümumi qalınlıq: rəsm limitlərinə görə
- • Uzunluq və en: rəsm limitlərinə görə
Arxa Plitə Həndəsəsi
Qulaq profilinin düzlüyü, sancaq dəliyinin yerləşdirilməsi və kaliperin hamar sürüşməsi üçün sıxac boşluqları yoxlanılıb.
- • Plitənin düzlüyü rəsmə qarşı yoxlanılıb
- • Kənarları və sancaq boşluqlarını təmizləmək
Sürtünmə Səthi Vəziyyəti
Səthin vahid cilalama işlənməsi, kənarların aşınmaması olmadan təmiz yarıq kəsikləri və düzgün yiv bucaqları qiymətləndirildi.
- • Spesifikasiyaya uyğun səth örtüyü
- • Yuva və çarx profilinin yoxlanılması
Bağlama Vəziyyəti
Polad dayaq lövhəsi ilə sürtünmə material bloku arasında yapışmanın delaminasiyanın qarşısını almaq üçün yoxlanılması.
- • Polad-sürtünmə sərhədində sıfır boşluq
- • Təsdiqlənmiş kəsmə möhkəmliyinin bütövlüyü
Şifer, Aşınma Göstəricisi və Sensor
Səs-küy əleyhinə ətəklər, mexaniki aşınma göstəricisi klipləri və elektron aşınma sensoru qoşqularının yoxlanılması.
- • Sensorun elektrik davamlılığı yoxlanılıb
- • Şinlərin uyğunluğu və saxlanması yoxlanılıb
Məhsul Kənarlarının İşarələnməsi
Yastıq kənarı və ya arxa lövhənin arxası boyunca yüksək kontrastlı daimi lazer oyması.
- • Partiya ID, hissə istinadı, tarix kodu
- • Formul kodu aydın şəkildə işarələnmişdir
Əyləc Rotorunun Təftiş Meyarları
Disk həndəsəsi, metallurgiya, dinamik balans və qaçış yoxlaması. Bu yoxlamalar bütün sahələrimizə aiddir dəyişdirmə əyləc rotorları.
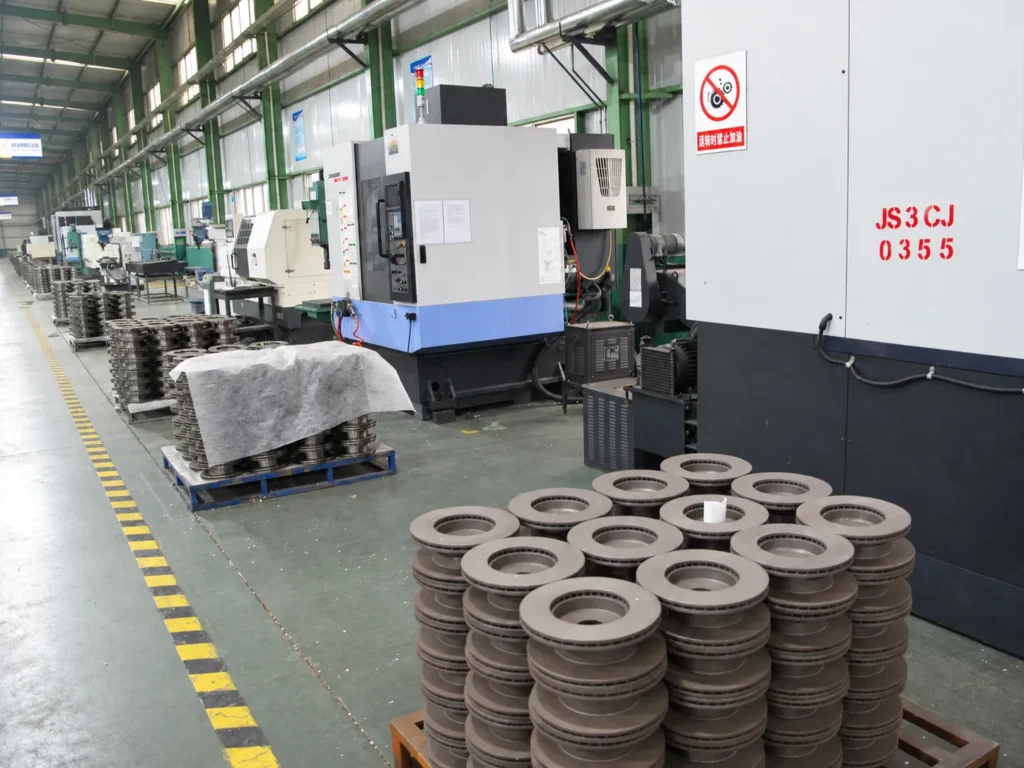
Xarici diametr, nominal qalınlıq, ümumi hündürlük, mərkəzi dəlik pilotu və PCD bolt dairəsi dəqiq qurğularda yoxlanılıb.
Çarpaz ştiftlə və ya incə çevrilmiş səth örtüyü. Oxun eyni yerdə yerləşməsini təmin etmək üçün gövdə montaj səthi dalğalılığa görə yoxlanılıb.
Ventilyasiyalı rotorlar özək divar qalınlığının vahidliyinə, istiqamətli qanad əyrilərinə və maneəsiz hava kanallarına görə yoxlanıldı.
Paslanmaya qarşı yağ təbəqəsi yoxlanılıb və rotorlar rəsm spesifikasiyalarına uyğun olaraq dinamik şəkildə balanslaşdırılıb.
Yanal Qaçış və Disk Qalınlığı Variasiyası (DTV)
Əyləc rotorunun işləmə yoxlaması, rotor dəqiq fırlanan platformada fırlandıqca sürtünmə səthinin yandan yan ox sapmasını ölçür.
Sürtünmə səthinin ətrafındakı birdən çox dairəvi nöqtələrdə qalınlıq fərqlərini eyni radius dərinliklərində ölçür.
Yan ötürücülərin və DTV-nin idarə edilməsi əyləc pedalının pulsasiyasının və sükan titrəməsinin qarşısını alır.
Əyləc Yastığı Yoxlama Meyarları
Baraban əyləc qapağının radiusu, tor qaynaq möhkəmliyi və astarın birləşmə təhlükəsizliyi. Bunlar hər dəst üçün tətbiq olunur arxa əyləc başlıqları biz göndəririk.
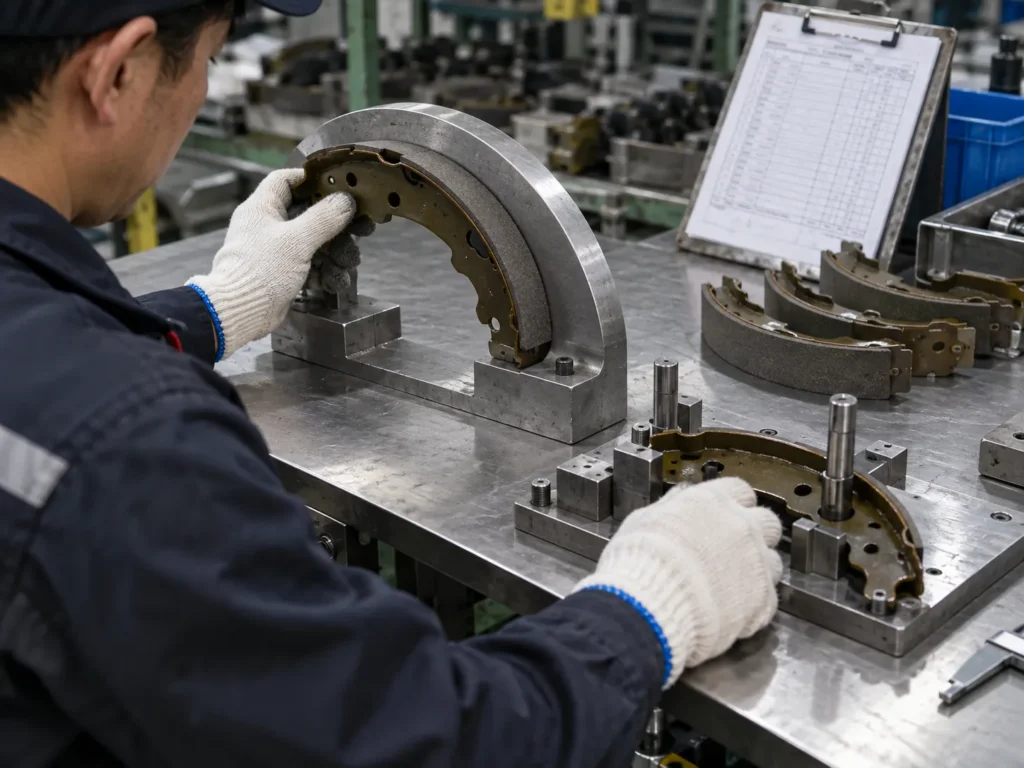
Əyləc barabanlarının içərisində daban və barmaq təmasının qarşısını almaq üçün əsas radius profil ölçülərinə qarşı ölçülən əyrilik radiusu.
Qövs boyunca astar qalınlığı, kənar əyrilik bucağı və səth məsaməsi barabanla təmas standartlarına uyğun olaraq yoxlanılıb.
Termoset yapışqanlı kəsmə sınağı və ya baraban kəsmə yükü altında sıfır ayrılma üçün pərçim sıxma momenti sınaqdan keçirildi.
Gediş / Getməmə qurğularında saxlama sancaq yuvaları, tor ling montaj sancaqları və lövbər yay dəlik mərkəzləri yoxlanılıb.
Təftiş Avadanlıqları və Performans Testi
Ardıcıl keyfiyyət həm ölçü uyğunluğu üçün emalatxana metrologiya alətlərini, həm də mexaniki və sürtünmə kvalifikasiyası üçün laboratoriya avadanlıqlarını tələb edir.
Uzunluq, en və sürtünmə qalınlığı üçün kalibrlənmiş rəqəmsal vernier.
Disk qalınlığının dəyişməsinin (DTV) yoxlanılması üçün dəqiq mikrometr.
Ümumi rotor qapağı və yastıq pilləli hündürlüyü üçün səth lövhəsinin hündürlük ölçən cihazı.
Radial və yan rotor üzünün axınını ölçən maqnit dayaq cihazı.
Formulun çəkisini və kütlə tutarlılığını yoxlayan elektron tərəzi.
Qulaq dayağı və montaj boşluqları üçün xüsusi alət şablonları.
Yoxlama Performans Testi ilə Eyni Deyil
Əyləc yastığı dinamik solma temperaturlarında belə sıradan çıxarkən düzgün xarici ölçülərə və təmiz kənar örtüyə malik ola bilər. Ölçü yoxlaması soruşur: “"Məhsul tələb olunan həndəsəyə uyğun istehsal olunubmu?"” Performans testi soruşur: “"İstilik, mexaniki və yavaşlama yükləri altında təhlükəsiz və ardıcıl şəkildə hərəkət edirmi?"”
Boltla bərkitməni, kaliper bağlanmasından azadlığı və mexaniki dəyişdirilə bilməni dəstəkləmək üçün istehsal proseslərində aparılır.
Kəsmə möhkəmliyini, sürtünmə əmsalını və solma müqavimətini yoxlamaq üçün hər bir formulasiyaya uyğunluq və toplu nümunə götürmə aparılır — bizimlə eyni sınaqlar Keramika və yarı metal əyləc balataları müqayisə.
Laboratoriya Testi və Materialların Təsdiqi
Standartlaşdırılmış dağıdıcı və dağıdıcı olmayan laboratoriya testləri daxili və ya tərəfdaş laboratoriyalarla birlikdə həyata keçirilir.
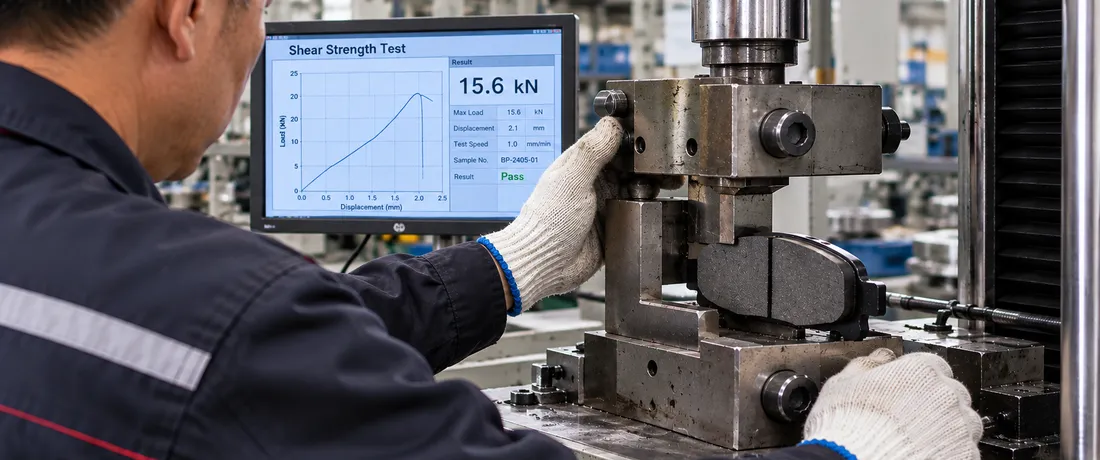
Kəsmə Gücü Testi
Sürtünmə materialı və arxa lövhə arasında mexaniki yapışmanı yoxlamaq üçün yan kəsmə qüvvəsi tətbiq edir.
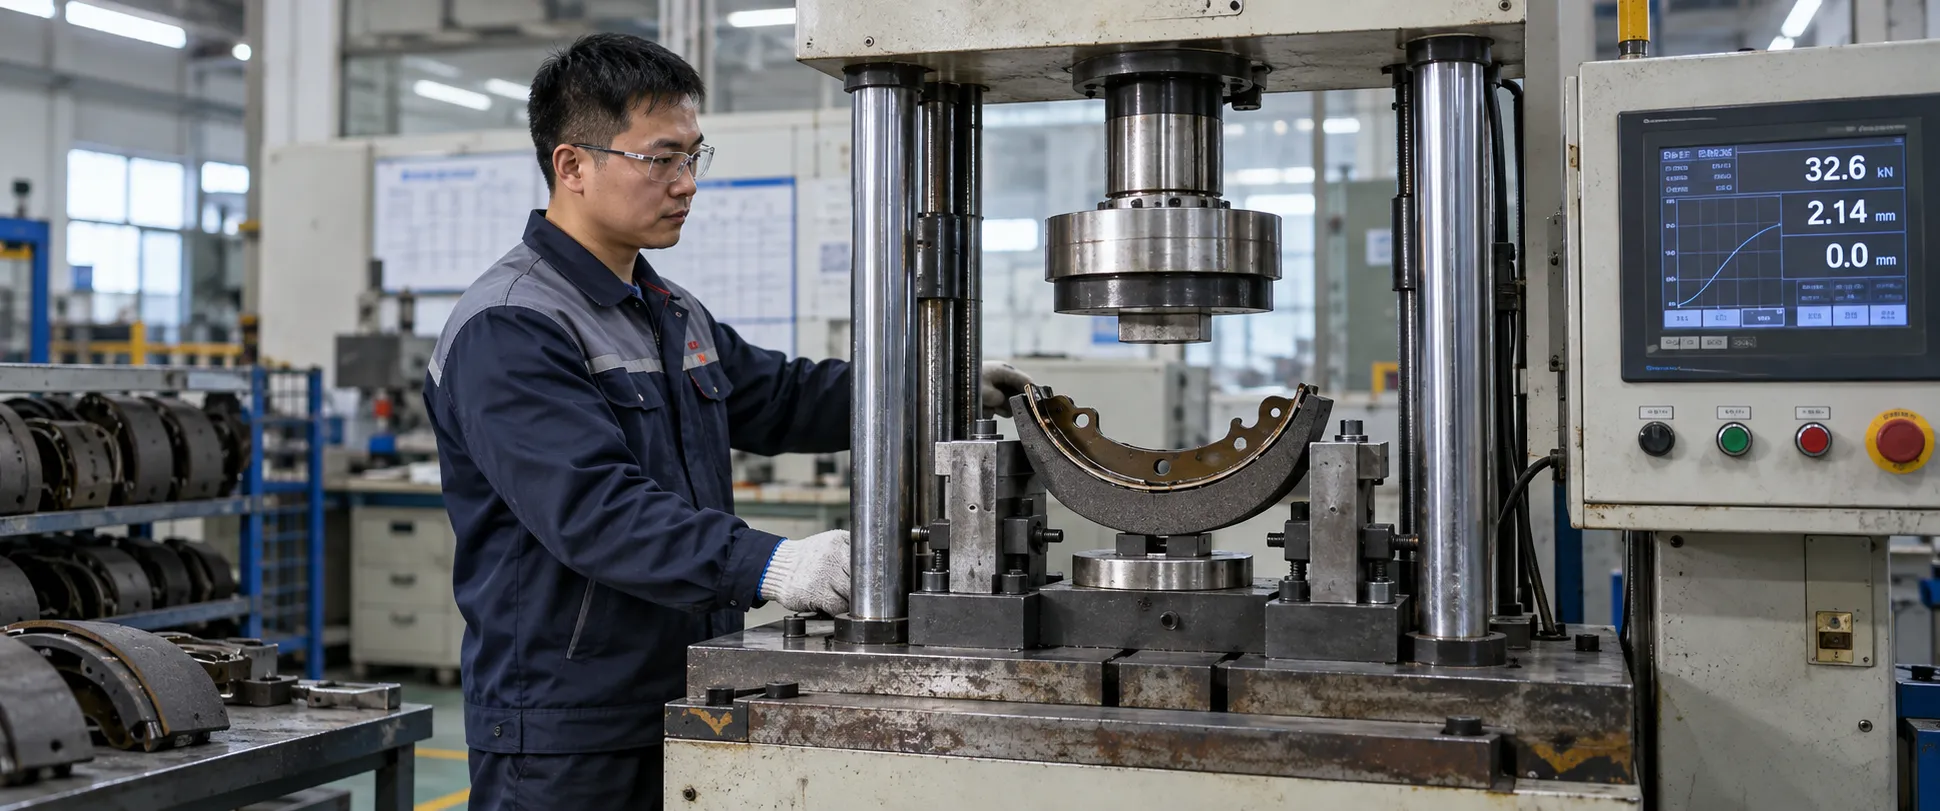
Sıxılma Testi
Pedalın möhkəmliyini yoxlamaq üçün ətraf mühit və yüksək temperaturlarda hidravlik təzyiq altında yastıq yerdəyişməsini ölçür.
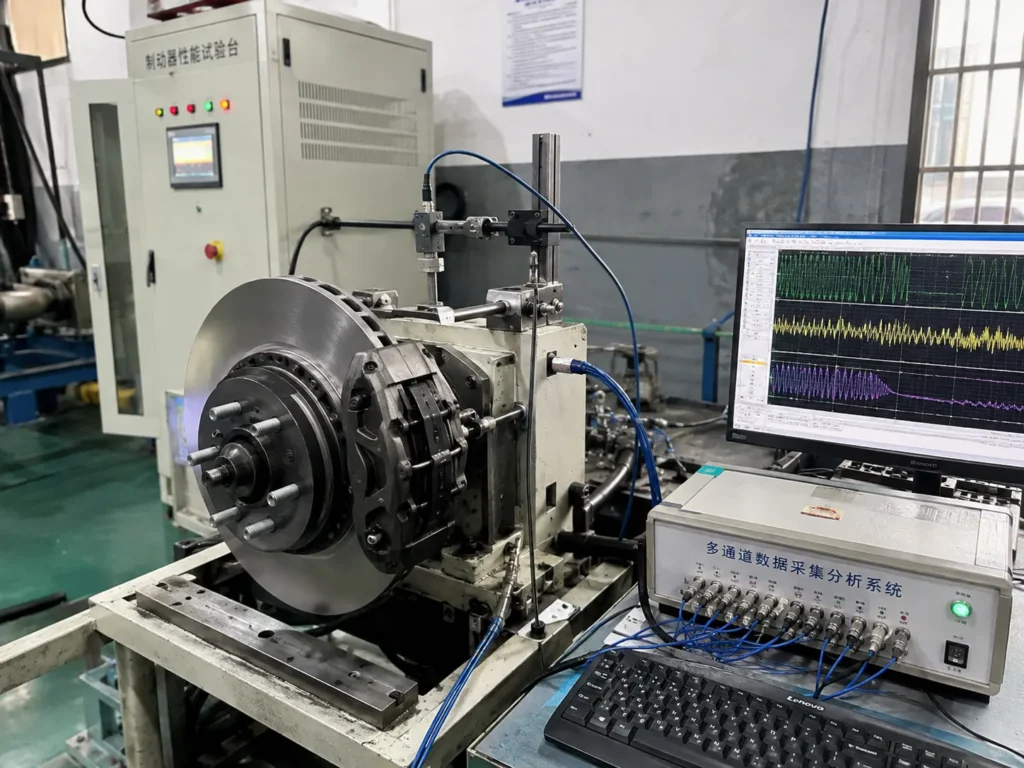
Sürtünmə və Aşınma Testi
Əyləc dinamometrində sürtünmə əmsalı testi sürtünmə səviyyəsini, təkrarlanan dayanma dövrləri zamanı istilik solma müqavimətini və materialın aşınma nisbətlərini qiymətləndirir.
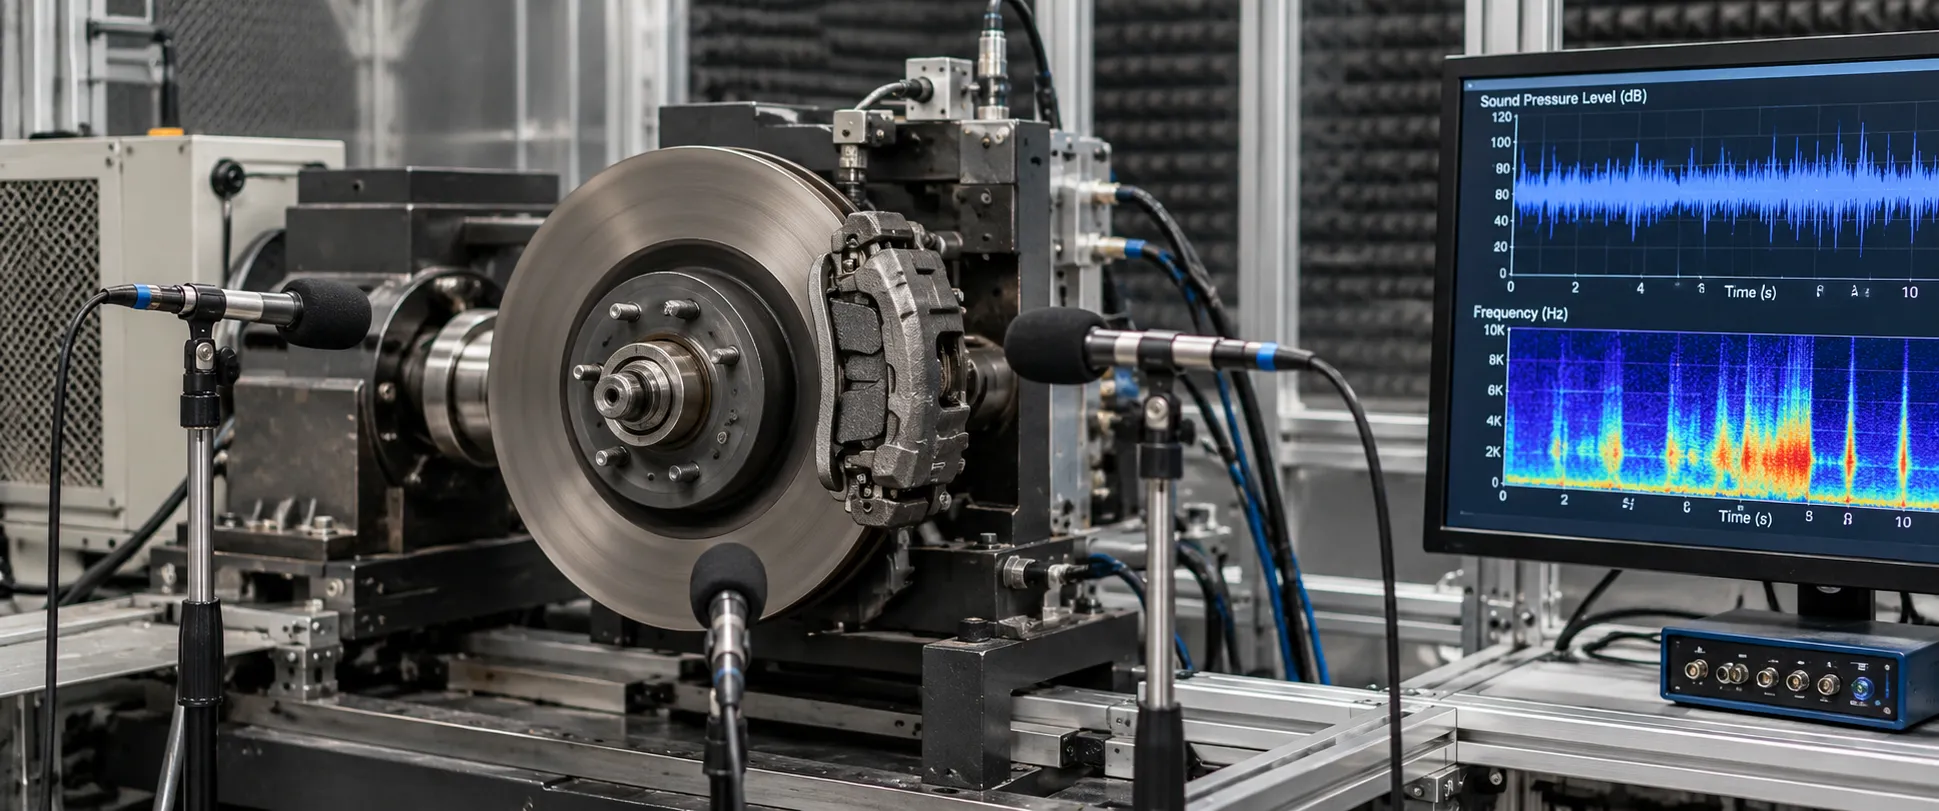
NVH Cığıltı Qiymətləndirməsi
NVH sınağı, sınaq dövrləri altında səs-küyə meylliliyi və vibrasiya əleyhinə şimlərin amortizasiya səmərəliliyini ölçür.
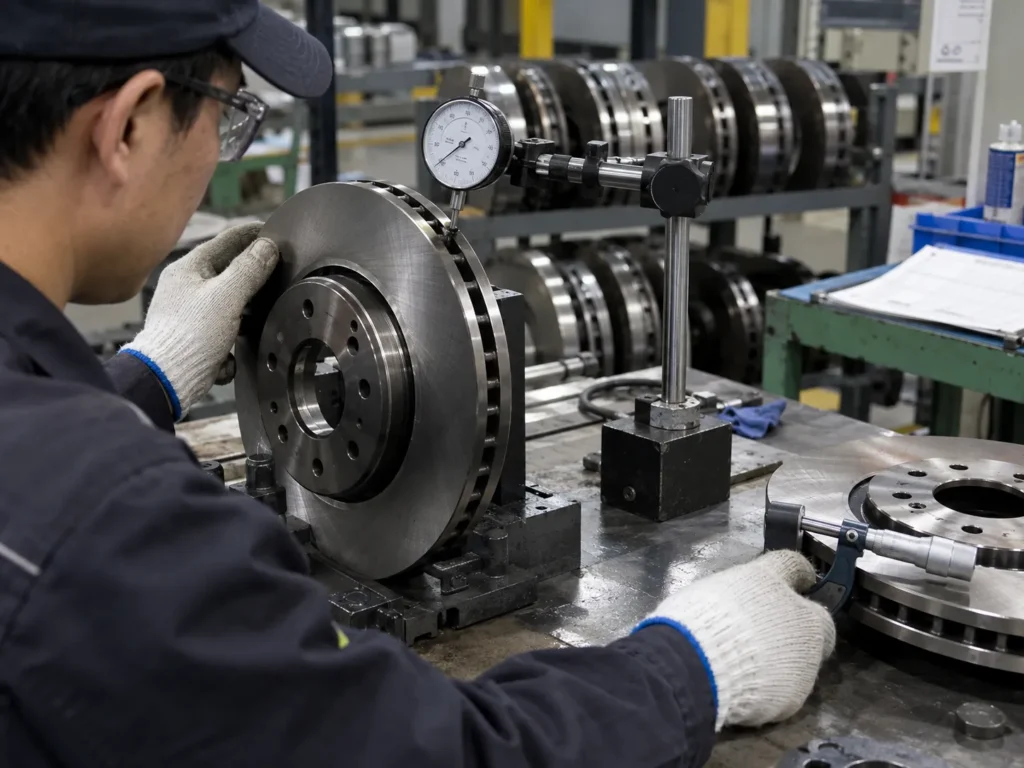
Rotor Qaçış və DTV Ölçməsi
360 dərəcə disk qalınlığı dəyişikliyinin fırlanma balanslaşdırması və zondla yoxlanılması.
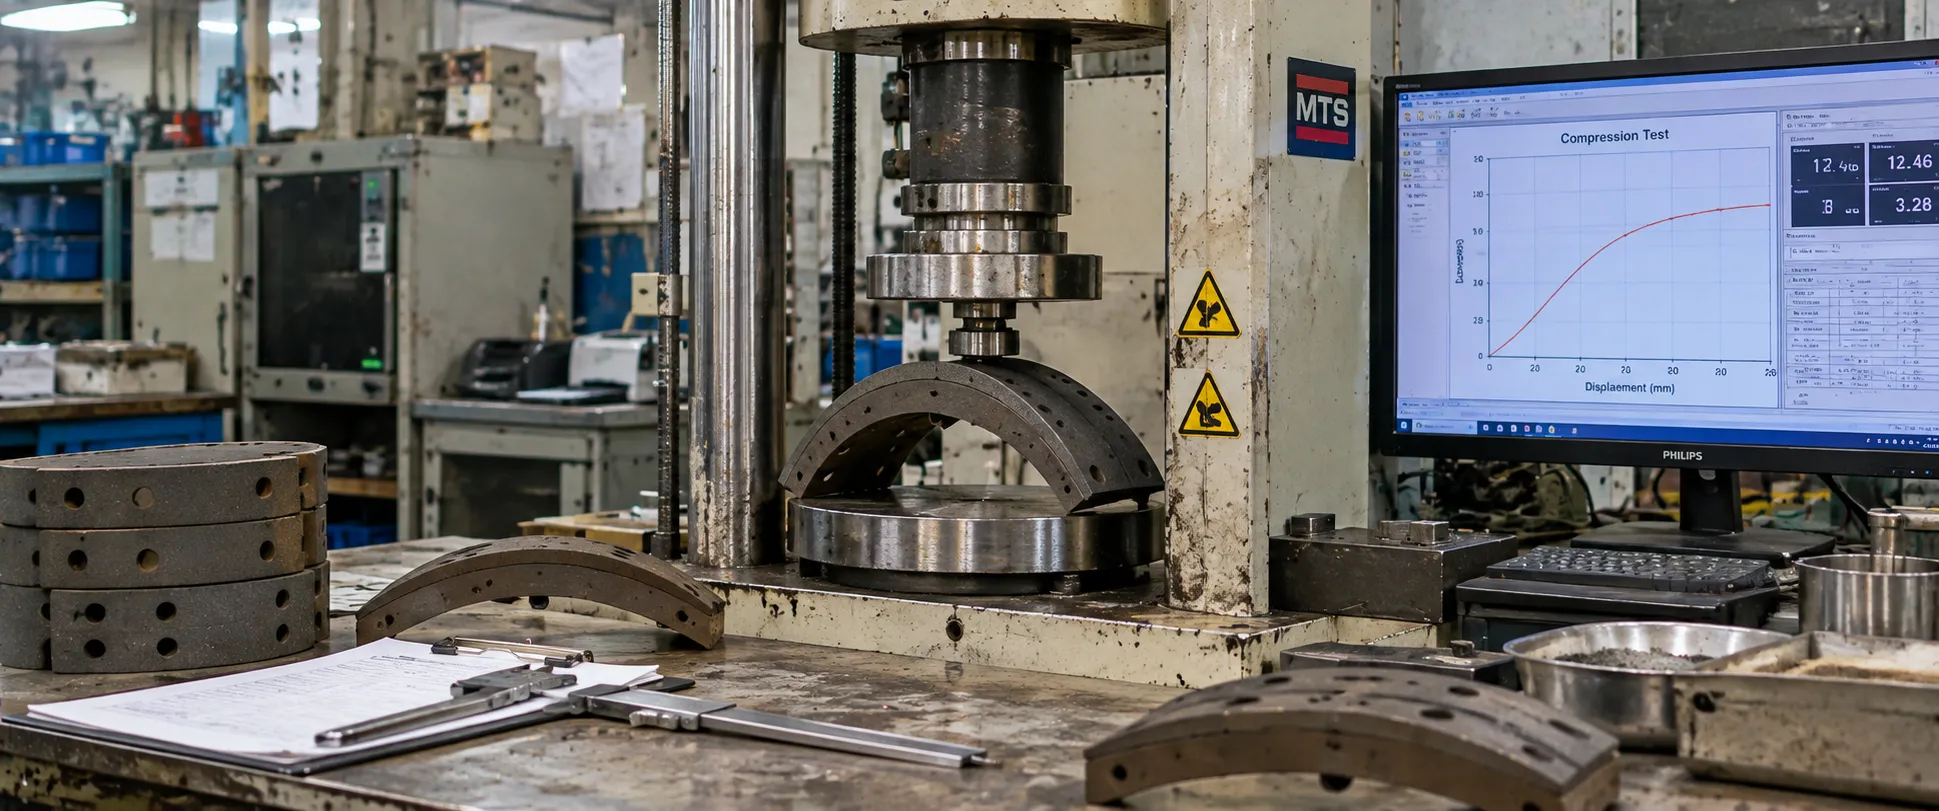
Fiziki və Maddi Xüsusiyyətlər
Rotorlar və arxa lövhələr üçün sərtlik testi, material sıxlığının yoxlanılması və mikrostruktur yoxlaması.
Son Qablaşdırma və Göndərmə Yoxlaması
Keyfiyyətə nəzarət ixrac logistikasına da şamil olunur. Nəmin daxil olması, sürtünmə səthlərinin sürtünməsi və ya səhv etiketlənmiş əsas barkodlar həftələrlə davam edən dəqiq istehsalın qarşısını ala bilər.
Daxili qutuya daxil edilməzdən əvvəl son vizual yoxlama.
- • Hissə nömrəsi arxa yastıqda / rotor qapağında lazer işarəsi ilə uyğun gəlir
- • Tam avadanlıq daxil edilməsi (şimlər, yaylar, aşınma klipləri, aşınma sensorları)
- • VCI pas əleyhinə kağız və ya büzülmə örtüyü qoruması bütövdür
Daxili marka qutusu və master ixrac kartonunun struktur auditi.
- • Düzgün daxili qutu dizaynı (neytral ağ, kraft və ya müştəri markalı)
- • Ağır yüklü ikiqat divarlı büzməli ixrac master kartonu
- • Palet blokunu bərkidən yüksək gərginlikli PP qayış lentləri
Sistem müştərinin alış sifarişi və konosamenti ilə uyğunlaşır.
- • EAN-13, UPC və ya Kod 128-in 1D / 2D barkod skaneri ilə yoxlanılması
- • Hər karton və hər palet üçün dəqiq ədəd sayının yoxlanılması
- • İxrac göndərmə nişanının dəqiqliyi (giriş limanı, ümumi çəki, palet nömrəsi)
Toplu Səviyyəli İzlənilə Bilənlik və İddialar Protokolu
Top Brake Parts tərəfindən istehsal olunan hər bir əyləc hissəsinə bir partiya izləmə nömrəsi verilir. Keyfiyyət mübahisəsi halında, qeydlərimiz xam sürtünmə qatranı partiyalarına və polad spiral qızmalarına dair tərs araşdırma aparmağa imkan verir.
Müştərinin hissə nömrəsi olan hissə lazer nişanı və qutu etiketi.
Xüsusi pres xətti, növbə heyəti və sobada bərkimə seriyası jurnalı.
KK ölçülü yoxlama kartları, ilkin imzalama və metrologiya jurnalları.
Sürtünmə xam kimyəvi maddə partiyasının ID-si, qətran partiyası və arxa lövhə polad dəyirmanının istiliyi.
Yuxarıdakı nümunə izləmə strukturunu göstərir və konkret bir müştəri sifarişini təmsil etmir.
Keyfiyyət İddia üçün Lazım Olunan Məlumat
Uyğunluq uyğunsuzluqları və ya sahə zəmanəti geri qaytarılmaları halında, arxivimizdə tərs axtarış apara bilməyimiz üçün aşağıdakıları təqdim edin:
Ən Yaxşı Əyləc Hissələri arayışı, FMSI, WVA və ya müştəri SKU.
Yastıq kənarında və ya rotor halqasında lazerlə həkk olunmuş partiya nömrəsi.
Dəqiq vahid ədəd sayı və ya sual altında olan karton nömrələri.
Xüsusi simptomlar (məsələn, kaliperin quraşdırılması və ya səs-küy tezliyi).
Quraşdırmanın şəffaf kaliper ölçmə fotoşəkilləri və ya videosu.
Avtomobilin markası, modeli, istehsal ili və kaliper markası quraşdırılıb.
Araşdırmanın aparılması müddəti: ilkin səbəb xülasəsi 48 iş saatı ərzində qaytarılır.
Uğursuz Yoxlama: 9 Addımlı İş Axını
Uyğun olmayan məhsullar heç vaxt istehsala geri qarışmır. 9 mərhələli korreksiya prosesi fiziki karantin, kök səbəbinin araşdırılması və korreksiyaedici tədbirlərin sənədləşdirilməsini əhatə edir.
Anormal Vəziyyət Aşkarlandı
Operator və ya QA ölçülü sürüşməni, səth çatlamasını və ya presləmə təzyiqinin sapmasını aşkarlayır.
Dərhal Dayandırın və ya Saxlayın
Təsirə məruz qalan maşın, presləmə kamerası və ya üyütmə xətti qüsurun çoxalmasının qarşısını almaq üçün dayandırılır.
Təsirə məruz qalan qrupu müəyyən edin
Şübhəli partiya miqdarını müəyyən etmək üçün sərhəd yoxlamasını sonuncu yoxlama məntəqəsinə qaytarın.
Şübhəli Məhsulu Ayrın
Şübhəli qrupun karantin zonasına fiziki olaraq çıxarılması.
QC Mühəndisliyi İcmalı
Keyfiyyətə Nəzarət müfəttişi və istehsal meneceri 2D rəsm tolerantlıqlarına uyğunsuzluğu yoxlayır.
Kök Səbəb Təhlili
5-Niyə analiz və balıq sümüyü auditi: alət aşınması? temperatur sensorunun sürüşməsi? operatorun dəyişməsi?
Məhsulun Satışı Qərarı
Formal təsnifat: yenidən işlənmiş (təkrar üyütmək), yenidən yoxlanıldı (100% çeşidləmə), və ya rədd edildi / ləğv edildi.
Düzəldici Tədbir (CAPA)
Alətlər yenidən kalibrləndi və ya dəyişdirildi. Gələcək hadisələrin qarşısını almaq üçün avtomatlaşdırılmış sensor limitləri sıfırlandı.
Qeyd və İzləmə Auditi
Tam uyğunsuzluq hesabatı 30 günlük yoxlama monitorinqi ilə sistemdə arxivləşdirilib.
Məhsul və Proses Dəyişikliyinə Nəzarət
İstehsal təsdiqi müəyyən edildikdən sonra materiallarda, alətlərdə və ya təchizatçılarda icazəsiz dəyişikliklərə icazə verilmir.
- • Xammal təchizatçısının dəyişməsi və ya alternativ mineral dərəcələri
- • Sürtünmə formulu reseptinin modifikasiyası və ya qətran bağlayıcısının dəyişdirilməsi
- • Arxa lövhə ştamplama alətinin modifikasiyası və ya polad dərəcəli dəyişiklik
- • Səs-küy əleyhinə örtük təchizatçısı, yapışdırıcı və ya nəmləndirici təbəqə dəyişiklikləri
- • Aşınma göstəricisi, aparat və ya elektron sensor təchizatçısı
- • Presləmə bərkimə temperaturu, təzyiq dövrü və ya bişirmə profili
- • Daxili qablaşdırma, nəm maneələri və ya qutu xüsusiyyətləri
- Rəsmi mühəndislik dəyişikliyi tələbinin (ECR) təqdim edilməsi
- Test hissələrinin ölçü yoxlaması və müqayisəsi
- Nəzarət olunan parametrlər altında pilot nümunə istehsalı
- Laboratoriya kəsmə, sürtünmə və sıxılma qabiliyyətinin yenidən qiymətləndirilməsi
- Daxili nümunə təsdiqi və əsas hissənin arxivləşdirilməsi
- Müştəriyə əvvəlcədən bildiriş və yazılı təsdiq
Alıcıya Xas Keyfiyyət Tələbləri
İdxalçılar, özəl brend sahibləri və distribyutorlar tez-tez öz qəbul standartlarını qoruyurlar. Biz ixtisaslaşmış B2B protokollarını tətbiq edə bilərik:
Həssas qulaq boşluğu ölçüləri və ya xüsusi rotor şapka hündürlükləri üzrə xüsusi tolerantlıq razılaşmaları.
Akkreditə olunmuş üçüncü tərəf və ya müştəri tərəfindən təyin olunmuş yoxlama mühəndisləri üçün yaşayış yeri.
Hissə işarələrini, daxili qutuları, palet büzülmə qablaşdırmasını və konteyner yükləməsini əhatə edən vizual yoxlama dəstləri.
Müştəri müqaviləsi üzrə razılaşdırılmış partiya uyğunluq sertifikatının, material sınaq hesabatlarının və ya yoxlama jurnallarının daxil edilməsi.
B2B Sifarişləri və Zavod Sübutları üçün Keyfiyyət Sənədləri
Göndərişlər dəstəkləyici sənədlərlə birləşdirilə bilər. Planlaşdırılmış zavod keyfiyyət yoxlamaları və konteyner buraxılışı üçün açıq qapı yanaşması tətbiq edirik.
Standart Mövcud Sənədləşmə Paketləri
Elektron şəkildə təchiz olunub və ya konteyner göndərişi ilə qablaşdırılıb. Siz edə bilərsiniz test hesabatlarını tələb edin Sifariş verməzdən əvvəl istinadlarınız üçün.
İlkin və prosesdə yoxlamalardan kaliper və kaliper ölçmə qeydləri.
Göndərmə karton barkodlarını xam qatran və polad rulon partiyaları ilə əlaqələndirən sənədlər.
Qablaşdırılmış qutuların, qayışlı paletlərin, konteyner möhürünün nömrəsinin və konteynerin daxili hissəsinin ardıcıllıqla çəkilmiş fotoşəkilləri.
Kəsmə möhkəmliyi test qeydləri, dinamometr sürtünmə əyriləri və sərtlik yoxlama hesabatları.
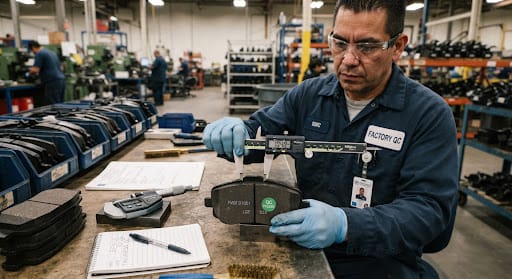
Əyləc Yastığı Sürtünmə Qalınlığı Metrologiyası
Arxa lövhə poladına qarşı sürtünmə materialının dərinliyinin rəqəmsal vernier ölçülməsi.
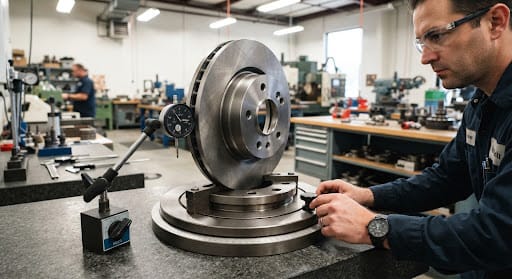
Ventilyasiyalı Disk Yan Qaçış Yoxlaması
İşlənmiş sürtünmə səthində çevrəvi qaçışı və DTV-ni ölçən fırlanma göstəricisi qurğusu.
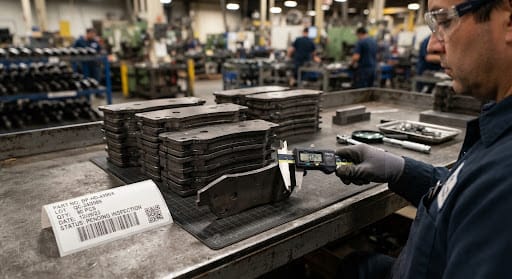
Ağır Yük Dəstək Plitəsinin Partiya Təsdiqlənməsi
İstehsal ştamplama buraxılışından əvvəl arxa lövhə qalınlığı kaliperinin standart ölçü blokuna uyğun olaraq yoxlanılması.
İstehsal Keyfiyyəti Standartları
Sertifikatlaşdırmanın əhatə dairəsi və etibarlılığı müvafiq sertifikatla müqayisə edilməlidir. Xüsusi sənədlər və homologasiya təfərrüatları bazar tələblərinizə əsasən təsdiqlənə bilər.
Xüsusi keyfiyyət tələblərinə malik əyləc hissələrinə ehtiyacınız varmı?
Hədəf bazarınız, miqdarınız, qablaşdırma tələbləri və yoxlama tələbləri ilə birlikdə OE, FSI və ya satış sonrası istinad siyahınızı bizə göndərin. Məhsul uyğunluğunu, tətbiq olunan keyfiyyətə nəzarət tələblərini, sınaq ehtiyaclarını və istehsaldan əvvəl qiymət təklifini nəzərdən keçirə bilərik.