从原材料批次到最终发货的刹车部件质量控制
仅凭外观无法验证刹车部件的质量。尺寸精度、摩擦材料的一致性、粘合性、转子几何形状、硬件配置和包装都取决于生产不同阶段的控制措施。.
在 Top Brake Parts,我们的质量控制流程对刹车片、刹车盘和刹车蹄进行跟踪,从原材料的来料到生产、尺寸检验、适用的性能测试、最终包装检验和批次追溯。.
对于 B2B 订单,可根据产品参考、目标市场、订单数量和客户质量要求,在生产前确认额外的检验要求。.
校准计量检查
精密转台检测
批次和批号记录
我们的刹车部件质量控制系统如何运作
质量控制并非生产完成后进行的一次单一检验。它在不同阶段设置不同的控制点,以便在成品出厂前识别出材料、生产、尺寸、组装和包装方面的问题。.
1. 产品要求
在原材料批次分配之前,先对照工程规范进行校准。.
- • 原厂配套/FMSI/售后市场参考匹配
- • 工程图纸和几何
- • 摩擦公式分配
- • 背板和转子规格
- • 硬件、夹子、传感器和垫片
- • 条形码、包装和区域市场目标
2. 生产控制
参数化控制贯穿原料混合、压制、热处理和机械加工。.
- • 原材料批次识别
- • 生产批号发布
- • 第一件验证签字
- • 实时过程参数审核
- • 过程尺寸检查程序
- • 表面状况和压力缺陷记录
3. 产品验证
对成品零件进行计量和机械物理测试。.
- • 精密尺寸和跳动
- • 平坦度、并行性和DTV验证
- • 硬件安装和销钉扭矩检查
- • 剪切强度和粘结完整性
- • 压缩性和摩擦力评估
- • 边缘激光打标和边缘编码
4. 发布与追溯
生产线末端验证、条形码验证和质量保证记录归档。.
- • 成品视觉验收
- • 包装及内纸箱验证
- • 主纸箱条形码扫描验证
- • 订单数量和标签审核
- • 批次级记录保留
- • 反向追溯绑定
摩擦材料原材料检验
粘合剂、纤维、摩擦改进剂和矿物填料的验证规程。.
背板钢材检验标准
碳钢背板的冲压尺寸、平面度和保持性能。.
垫片、夹子、传感器和硬件检查
防震硬件、磨损报警机制和电子线束验证。.
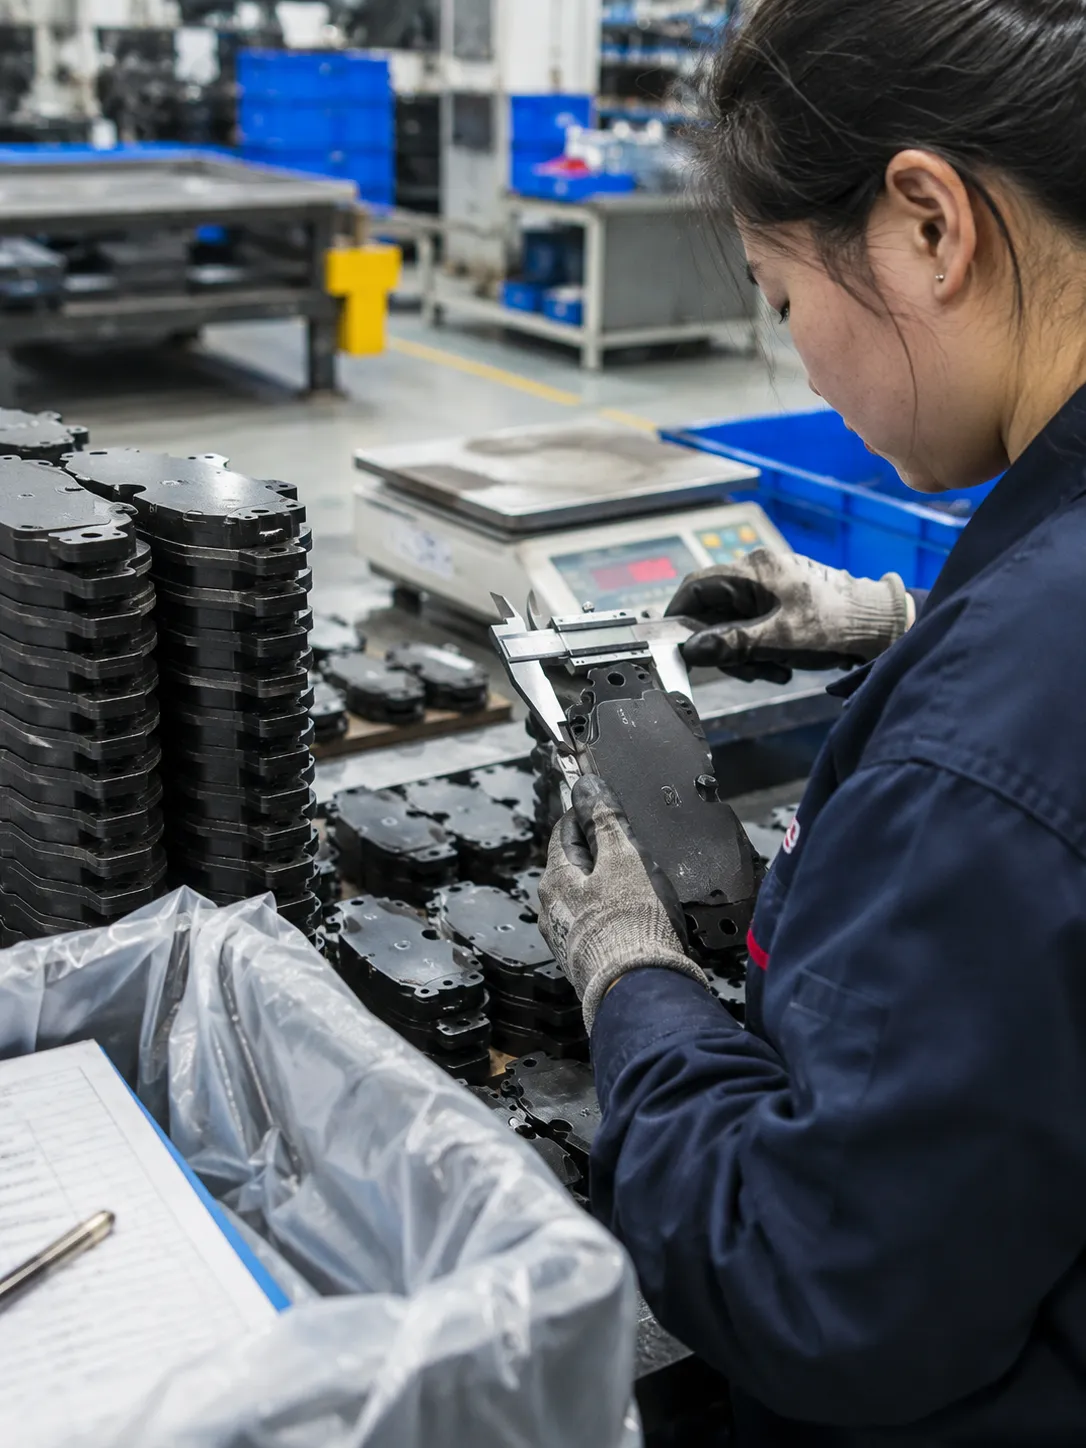
背板入库计量规程——在批量冲压放行前,厚度计需根据认证参考标准进行校准。.
隔离的原材料批次按照物理标签协议进行锁定,并需经主管授权。.
首件检验
在更换工具、配方变更或更换操作员后,在允许连续生产线生产之前,指定的质量控制工程师将进行首件审核。.
使用数显卡尺和高度千分尺,根据二维图纸进行测量。.
摩擦块孔隙率低,颜色均匀,边缘干净,无碎裂或毛刺。.
背板冲压代码、耳形和活塞夹/铆钉位置已核实。.
槽中心位置、到背板的指定深度和倒角角度验证。.
检查垫片粘合剂保持力、卡簧张力和间隙配合情况。.
边缘代码清晰度、批次识别、所需市场标记和主管签字。.
过程检验
生产连续性取决于每次生产过程中定期抽样。操作人员和巡检员会交叉检查关键尺寸,以便及早发现刀具磨损情况。.
每隔 30 至 60 分钟将总厚度和耳板宽度记录到 SPC 工作站中。.
持续监测热微裂纹、边缘剥落和涂层起泡情况。.
自动报警装置会验证压模温度和压力传感器是否保持在设定范围内。.
零件只能通过带有条形码标签的周转箱在车间内移动,周转箱内装有实时生产路线单。.
产品特定质量检验
刹车片、刹车盘和刹车蹄的失效模式各不相同。检测标准是根据每类刹车部件的物理特性和机械连接方式量身定制的。.
刹车片检查标准
整体尺寸
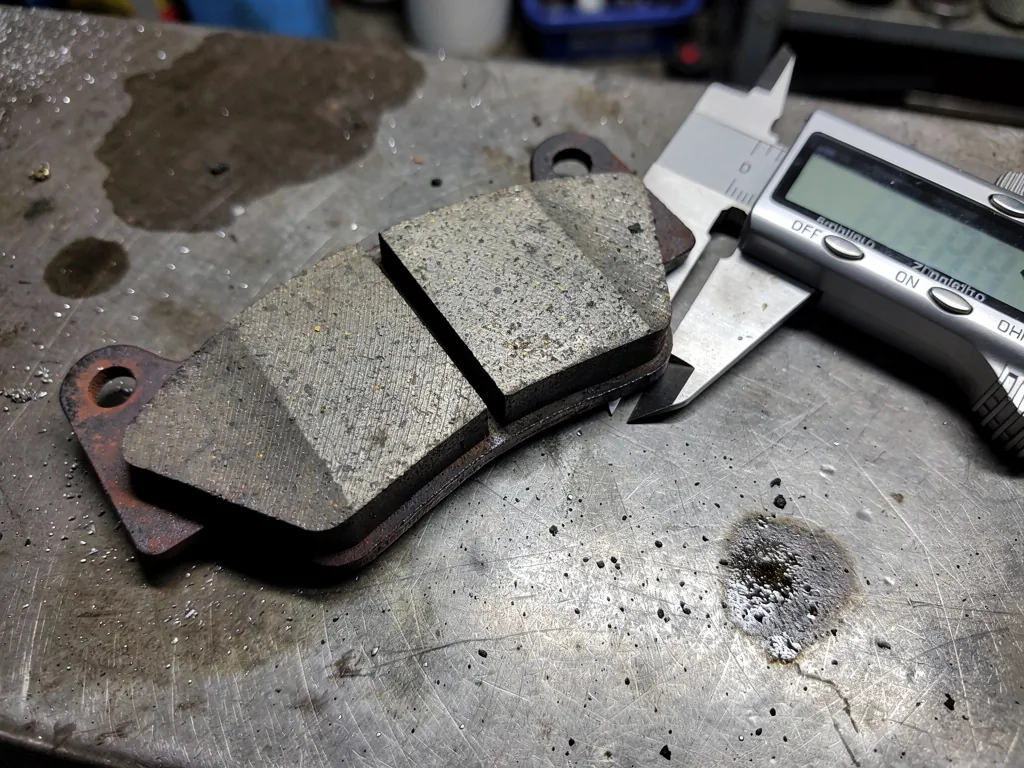
使用校准过的游标卡尺和千分尺,对照已批准的二维工程图纸进行测量。.
- • 总厚度:按图纸限制
- • 长度和宽度:按图纸限制
背板几何形状
检查耳廓轮廓平整度、针孔位置和夹钳间隙,以确保卡尺滑动顺畅。.
- • 板材平整度已根据图纸进行验证
- • 去毛刺边缘和销钉间隙
摩擦面状况
表面评估包括:研磨光洁度均匀、槽口切口干净无毛刺、倒角角度正确。.
- • 表面光洁度符合规格
- • 槽口和倒角轮廓验证
粘合条件
经验证,钢制背板与摩擦材料块之间的粘合力足以防止分层。.
- • 钢摩擦边界处间隙为零
- • 已验证剪切强度完整性
垫片、磨损指示器和传感器
防噪声垫片、机械磨损指示夹和电子磨损传感器线束验证。.
- • 检查传感器电气连续性
- • 垫片安装和固定情况已检查
产品边缘标记
沿垫片边缘或背板背面进行高对比度永久激光雕刻。.
- • 批次号、零件参考号、日期代码
- • 配方代码清晰标示
刹车盘检查标准
圆盘几何形状、冶金性能、动平衡和跳动检测。这些检测适用于我们所有的产品。 更换刹车盘.
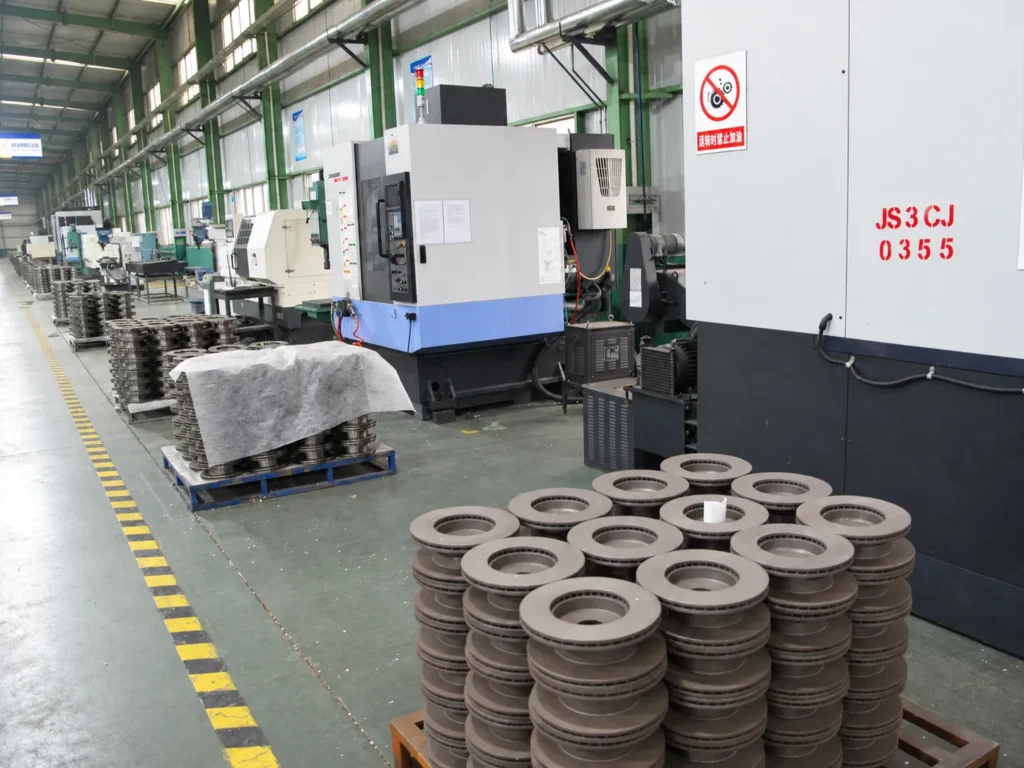
使用精密夹具检查外径、标称厚度、总高度、中心孔导向孔和 PCD 螺栓圆。.
表面经交叉纹理或精细车削处理。检查轮毂安装面波纹度,确保轴与轮毂齐平。.
对通风转子进行检查,检查其芯壁厚度均匀性、叶片方向曲线和无阻塞气道。.
检查防锈油膜并按照图纸规格对转子进行动态平衡。.
横向跳动与盘厚度变化 (DTV)
制动转子跳动检测测量转子在精密转台上旋转一周时摩擦面的横向轴向偏差。.
测量摩擦面周围多个圆周点在相同半径深度处的厚度差异。.
控制横向跑偏和DTV可防止制动踏板脉动和转向抖动。.
刹车蹄检查标准
鼓式制动蹄片半径、腹板焊接强度和衬片粘合安全性。它们适用于每一套制动蹄片。 后刹车蹄 我们提供发货服务。.
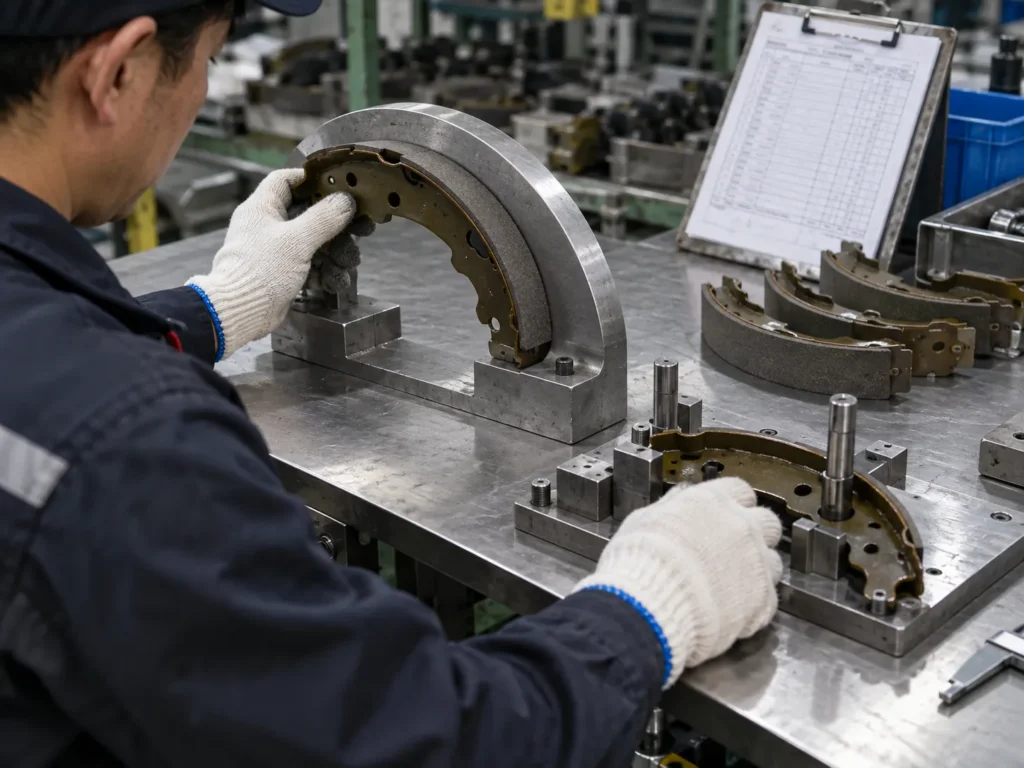
使用标准半径轮廓规测量曲率半径,以防止制动鼓内部发生跟趾接触。.
沿弧线方向的衬里厚度、边缘斜角和表面孔隙率均按照滚筒接触标准进行验证。.
热固性粘合剂剪切试验或铆钉夹紧扭矩试验,在滚筒剪切载荷下实现零分离。.
在合格/不合格夹具上检查压紧销槽、网杆安装销和锚固弹簧孔中心。.
检测设备及性能测试
保证质量稳定需要车间计量工具进行尺寸一致性检验,以及实验室设备进行机械和摩擦性能鉴定。.
经校准的数字游标卡尺,用于测量长度、宽度和摩擦厚度。.
用于验证圆盘厚度变化 (DTV) 的精密千分尺。.
用于测量转子帽和转子片总阶梯高度的表面板高度规。.
磁力台规测量转子径向和横向端面跳动。.
电子秤验证配方重量和质量一致性。.
专用于耳部基台和安装间隙的工装模板。.
检查与性能测试并不相同
即使刹车片具有正确的外部尺寸和干净的边缘涂层,仍然可能在动态热衰减温度下失效。. 尺寸检验 问: “该产品是否按照要求的几何形状制造?” 性能测试 问: “在热负荷、机械负荷和减速负荷下,它的性能是否安全稳定?”
在生产过程中进行测试,以支持螺栓连接安装、防止卡钳卡滞和机械互换性。.
根据配方验证和批次抽样进行测试,以验证剪切强度、摩擦系数和抗褪色性——这些测试与我们公司背后的测试相同。 陶瓷刹车片与半金属刹车片 比较。.
实验室测试与材料验证
在公司内部或与合作实验室进行标准化的破坏性和非破坏性实验室测试。.
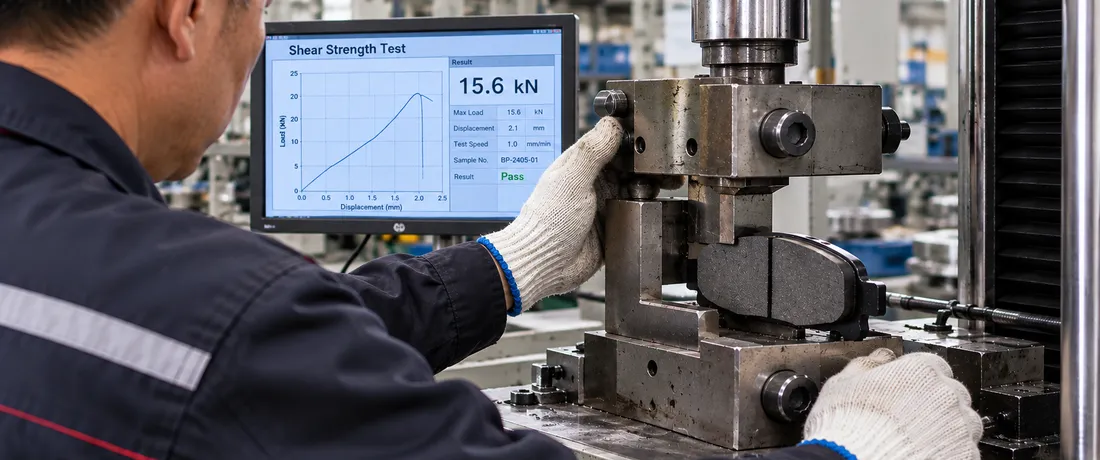
剪切强度测试
施加横向剪切力,以验证摩擦材料与背板之间的机械粘合力。.
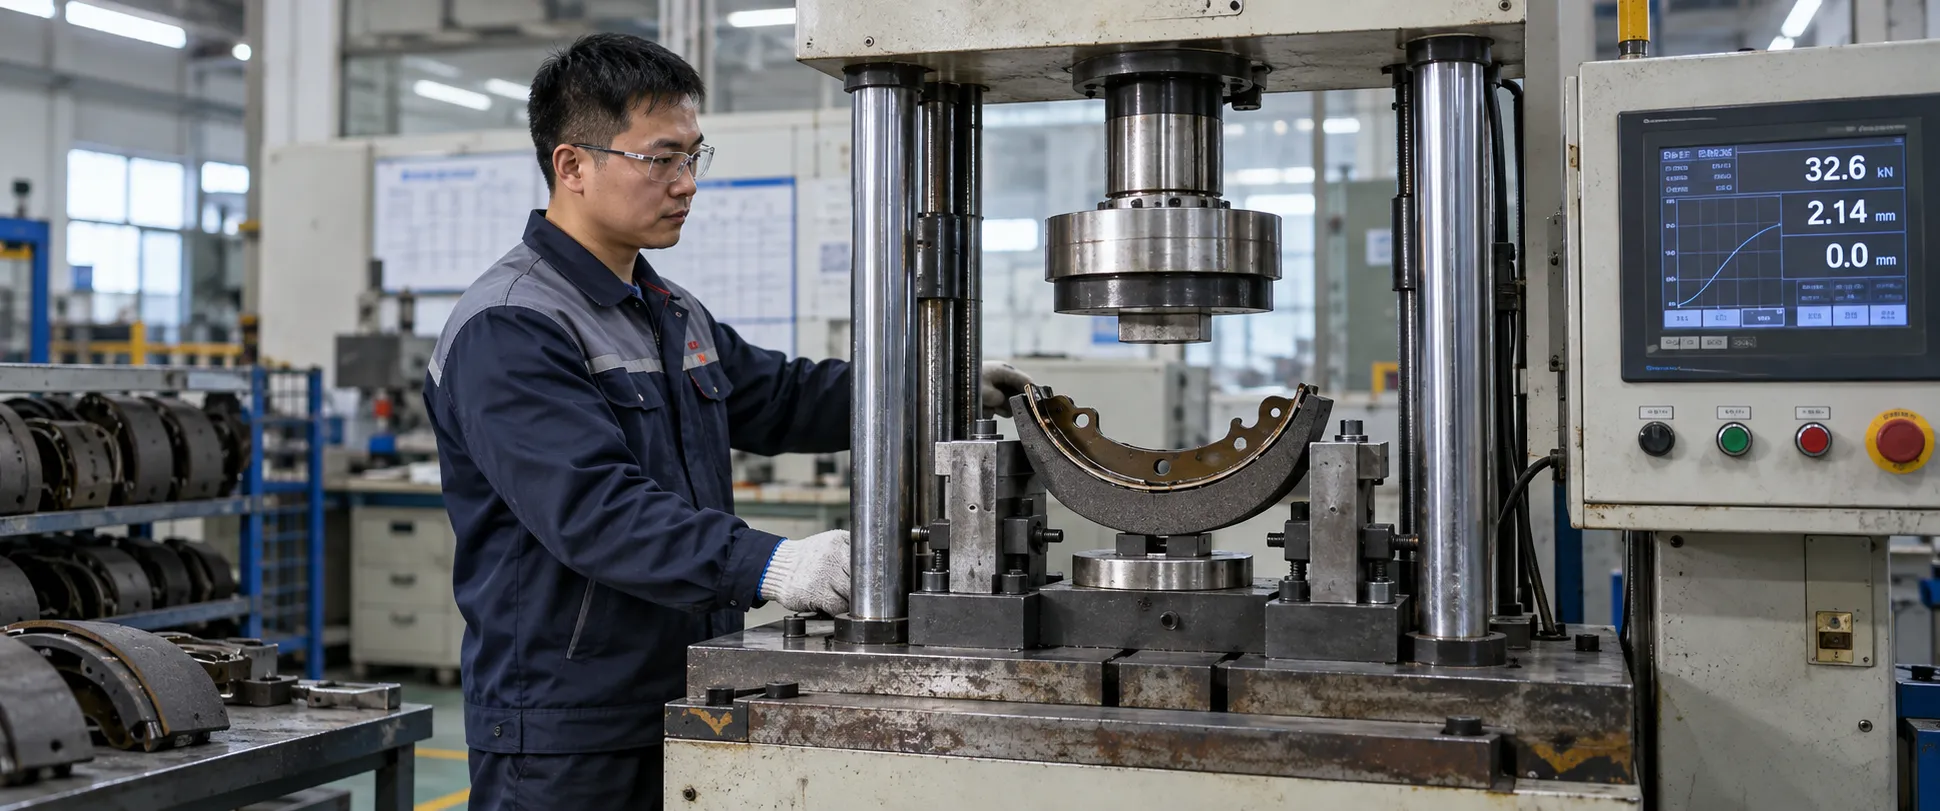
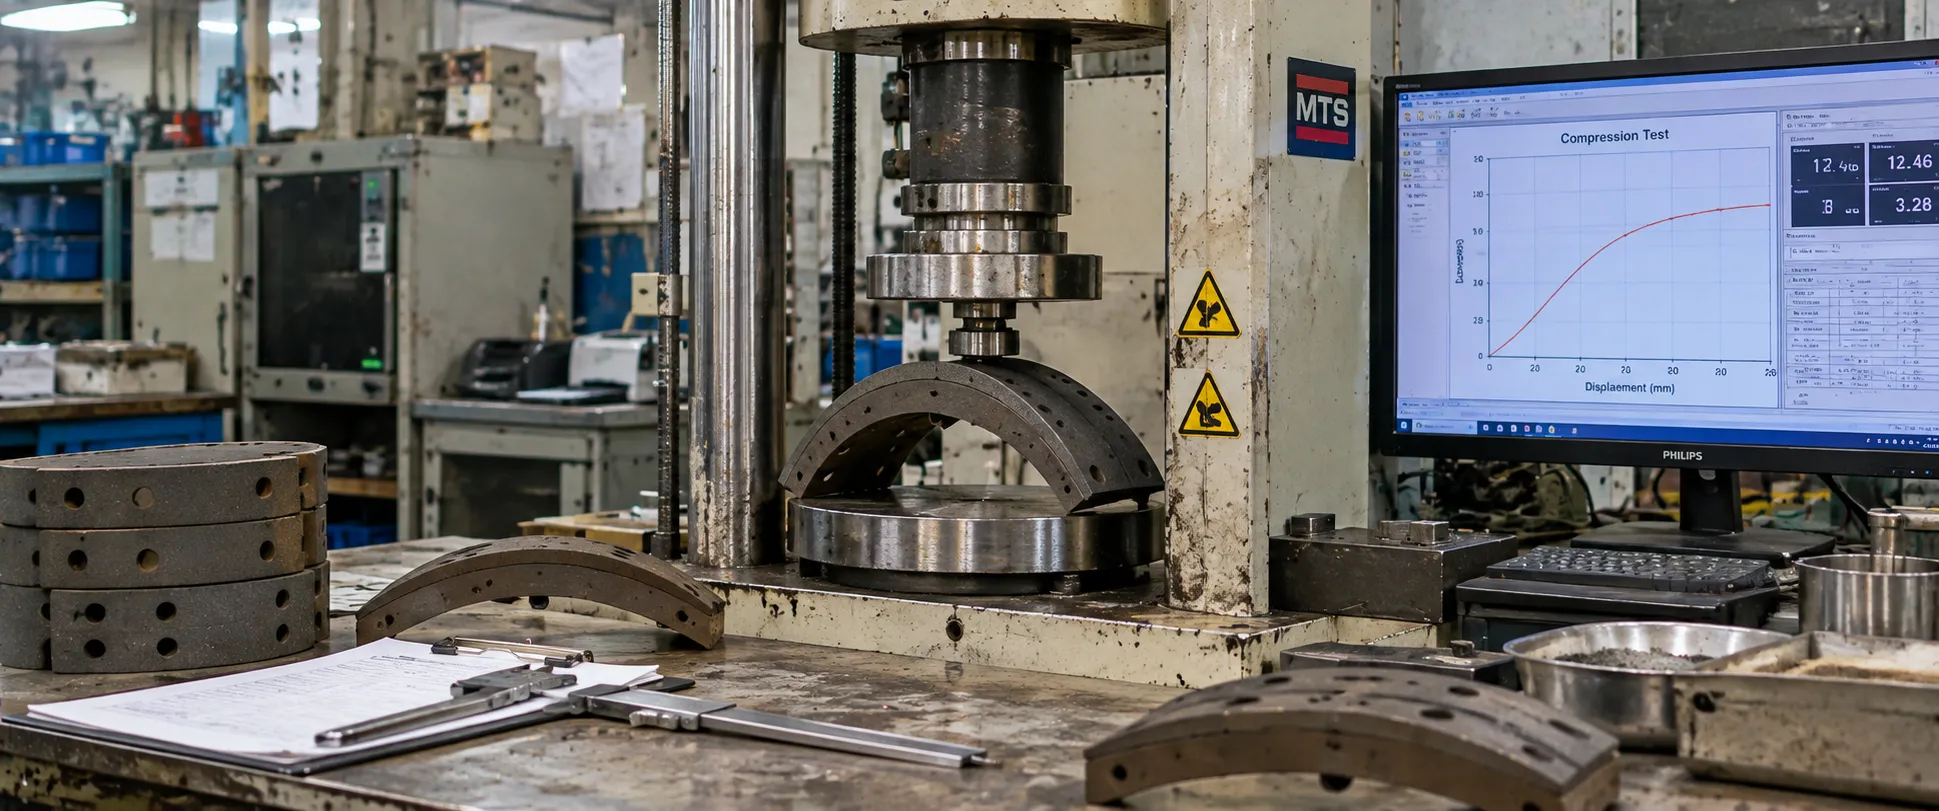
压缩性测试
在环境温度和高温下,测量液压压力下的踏板位移,以验证踏板硬度。.
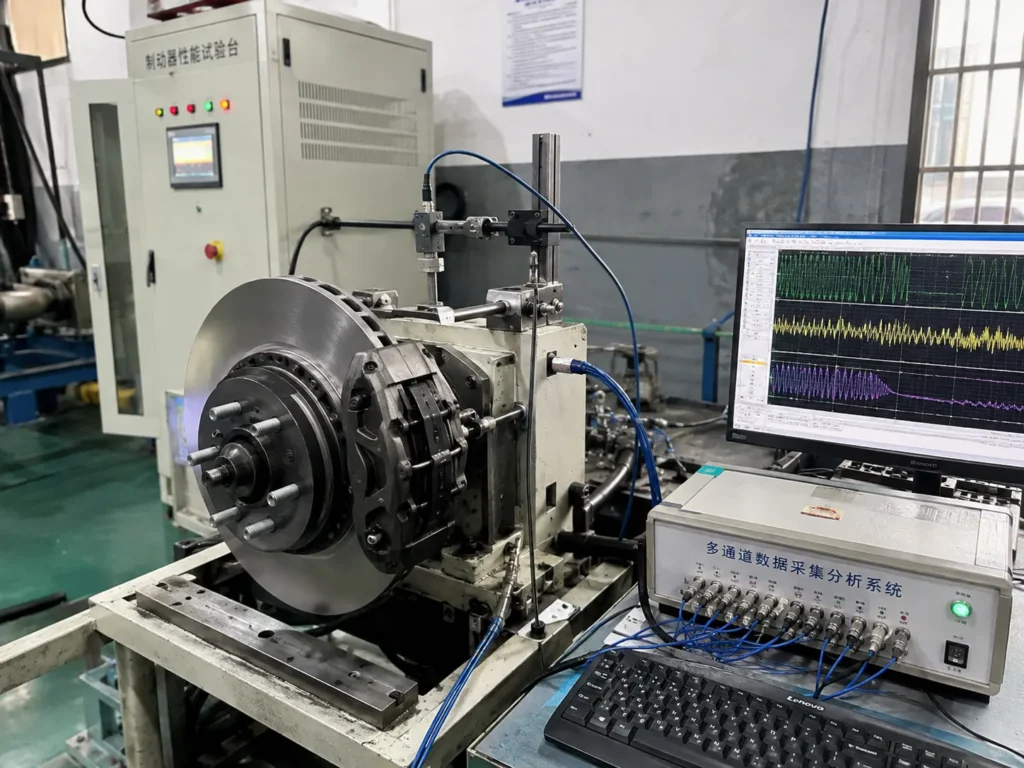
摩擦磨损试验
在制动测功机上进行的摩擦系数测试,可以评估摩擦水平、反复停止循环期间的热衰减抵抗能力以及材料磨损率。.
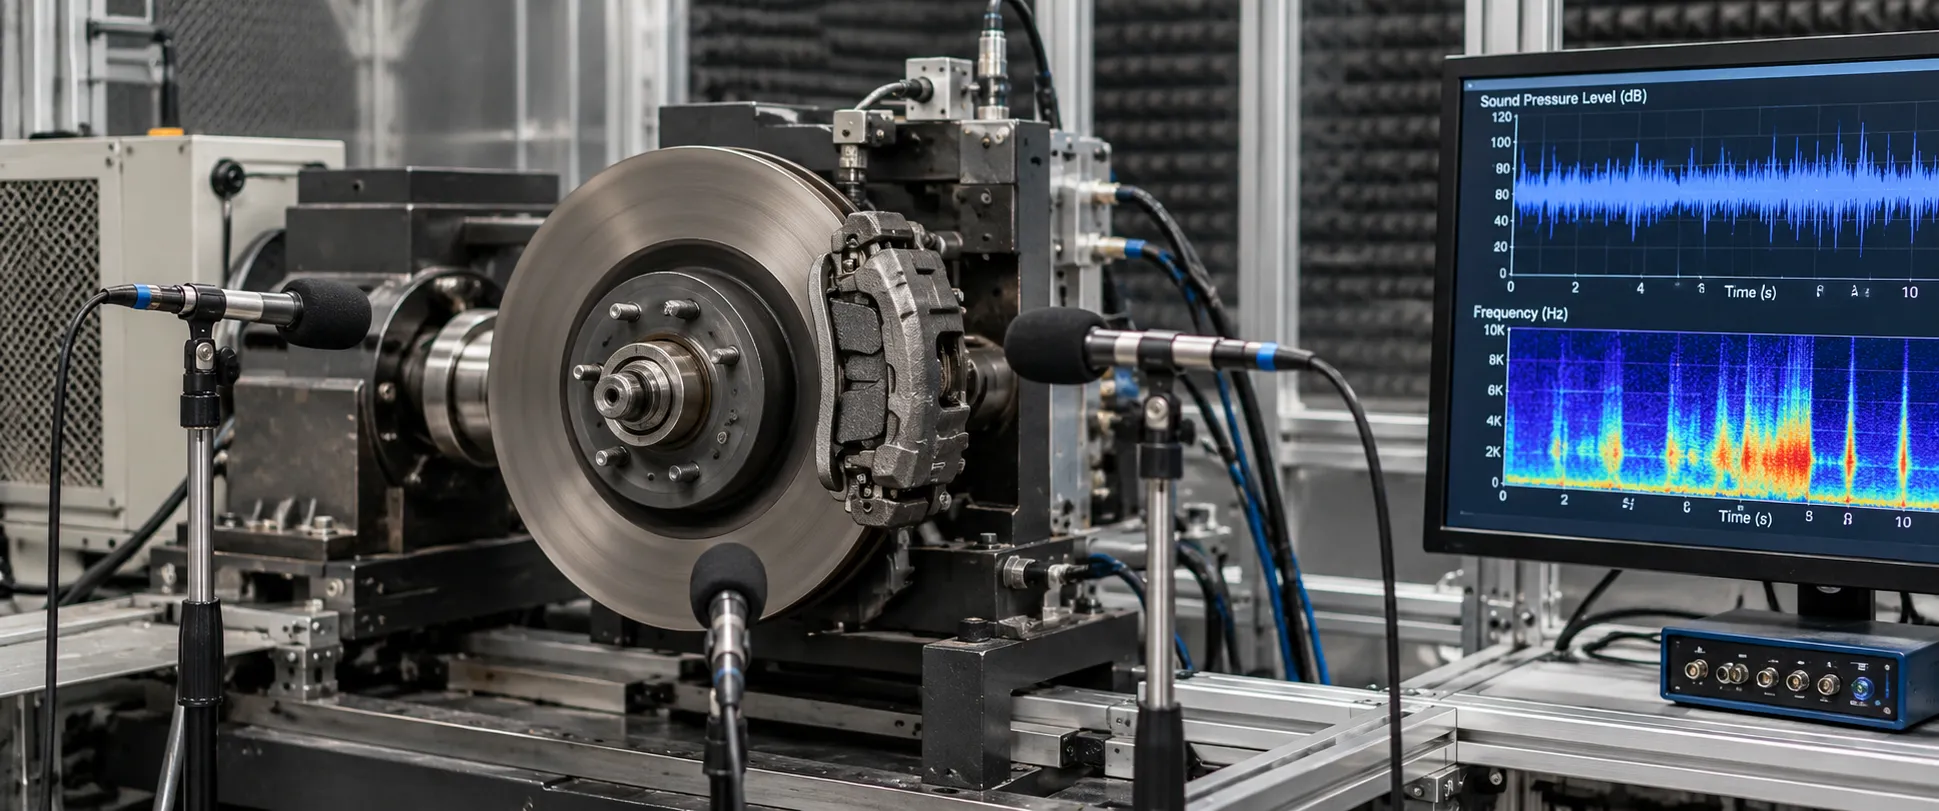
NVH 尖叫声评估
NVH 测试测量测试循环下的噪声倾向和抗振垫片阻尼效率。.
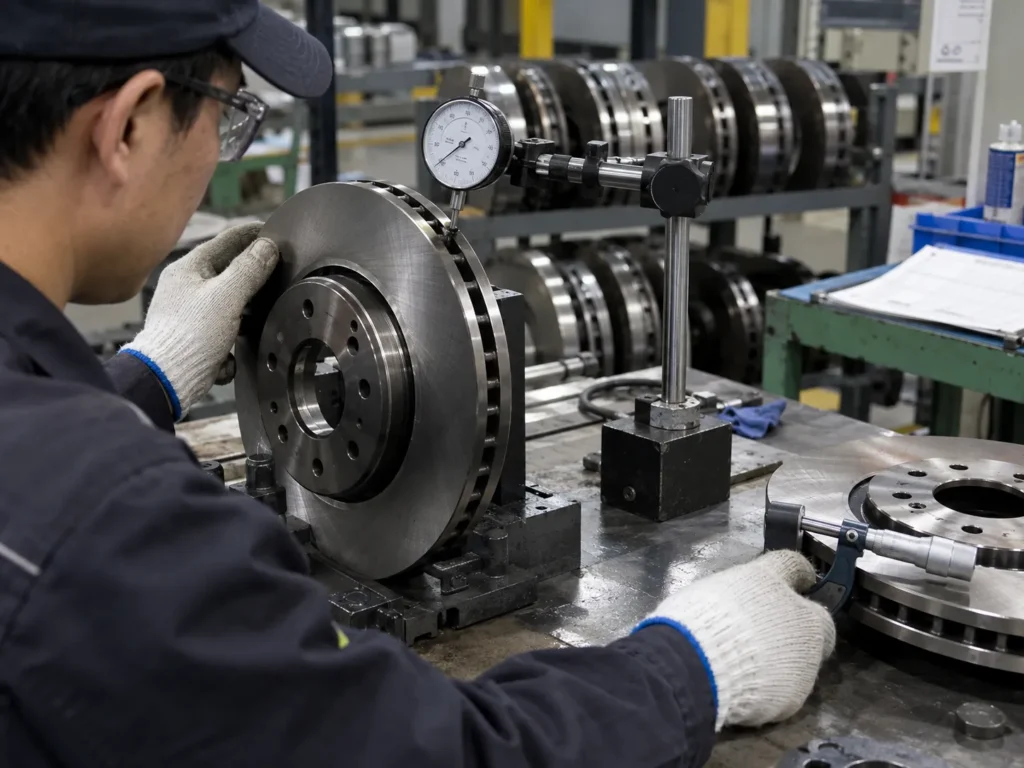
转子跳动和DTV测量
旋转平衡和探针验证圆盘厚度在 360 度范围内的变化。.
物理和材料特性
转子和背板的硬度测试、材料密度验证和微观结构检测。.
最终包装及发货检验
质量控制涵盖出口物流。潮气侵入、摩擦表面磨损或主条形码标签错误都可能使数周的精密制造成果付诸东流。.
放入内盒前的最后一次目视检查。.
- • 零件编号与刹车片背面/转子帽上的激光标记相符
- • 包含所有硬件(垫片、弹簧、耐磨夹、磨损传感器)
- • VCI防锈纸或收缩膜保护完好无损
内包装盒和外包装出口纸箱结构审核。.
- • 正确的内盒设计(中性白色、牛皮纸色或客户定制品牌)
- • 重型双层瓦楞纸出口外箱
- • 高强度PP打包带固定托盘块
系统与客户采购订单和提单进行核对。.
- • 1D/2D条码扫描器可验证EAN-13、UPC或Code 128条码
- • 每箱和每托盘单据的准确件数核对
- • 出口货物唛头准确性(入境港口、毛重、托盘号)
批次级可追溯性和索赔协议
Top Brake Parts生产的每个刹车部件都对应一个批次追踪编号。一旦出现质量问题,我们的记录可以追溯到原始摩擦树脂批次和钢卷炉次。.
零件激光打标和包装盒标签,标签上需印有客户零件编号。.
具体印刷生产线、班组和烘箱固化批次记录。.
质量控制尺寸检查卡、首件签收和计量记录。.
摩擦原料化学品批次 ID、树脂批次和背板钢轧机热值。.
以上示例说明了可追溯性结构,并不代表具体的客户订单。.
质量声明所需信息
如果出现安装不匹配或现场保修退货的情况,请提交以下信息,以便我们能在档案中进行反向查找:
顶级刹车零件参考编号、FMSI、WVA 或客户 SKU。.
刹车片边缘或刹车盘轮辋上激光雕刻批号。.
请提供确切的件数或箱数。.
具体症状(例如卡钳安装情况或噪音频率)。.
清晰的卡尺测量照片或安装适配视频。.
车辆品牌、型号、年份及所安装的卡钳品牌。.
调查周期:初步根本原因分析结果将在 48 个工作小时内返回。.
检查不合格:9 步处置流程
不合格产品绝不会重新投入生产。九步纠正流程包括实物隔离、根本原因调查和纠正措施记录。.
检测到异常情况
操作员或质检人员发现尺寸偏差、表面裂纹或压制压力偏差。.
立即停止或暂停
为防止缺陷扩散,受影响的机器、冲压单元或研磨线将停止运行。.
确定受影响批次
追溯至上一个通过检验的检查点,确定可疑批次的数量。.
隔离可疑产品
将可疑批次实物移入隔离存放区。.
质量控制工程审核
质检员和生产经理根据二维图纸公差审查不合格项。.
根本原因分析
5-为什么分析和鱼骨图审核:工具磨损?温度传感器漂移?操作员差异?
产品处置决策
正式分类: 重新制作 (重新研磨), 重新检查 (100%排序),或 已拒绝/已报废.
纠正措施(CAPA)
工具已重新校准或更换。自动传感器限位已重置,以防止未来再次发生类似情况。.
记录与后续审核
完整的违规报告已存档于系统中,并进行 30 天的验证监控。.
产品与工艺变更控制
生产审批通过后,不得对材料、工具或供应商进行任何未经授权的修改。.
- • 原材料供应商变更或替代矿物等级
- • 摩擦配方修改或树脂粘合剂变更
- • 背板冲压模具的修改或钢材等级的变更
- • 降噪垫片供应商、粘合剂或阻尼层变更
- • 磨损指示器、硬件或电子传感器供应商
- • 压制固化温度、压力循环或烘烤曲线
- • 内包装、防潮层或纸箱规格
- 正式工程变更请求 (ECR) 提交
- 测试部件的尺寸验证和比较
- 在受控参数下进行中试样品生产
- 实验室剪切、摩擦和压缩性重新鉴定
- 内部样品审批和主零件存档
- 提前通知客户并书面确认
买方特定质量要求
进口商、自有品牌所有者和分销商通常都有自己的验收标准。我们可以满足特定的B2B协议要求:
对敏感的耳形间隙尺寸或定制转子帽高度的特殊公差协议。.
为经认可的第三方或客户指定的检验工程师提供住宿。.
视觉验证套件涵盖零件标记、内包装盒、托盘收缩包装和集装箱装载。.
根据客户合同,包含约定的批次合格证书、材料测试报告或检验记录。.
B2B订单质量文件及工厂证明
货物可随附相关证明文件。我们对工厂定期质量审核和集装箱放行签字保持开放态度。.
标准可用文档包
以电子方式交付或随集装箱打包发货。您可以 请求测试报告 供您在订购前参考。.
首件检验和过程检验的卡尺和量规测量记录。.
将运输纸箱条形码与原材料树脂和钢卷批次关联的文件。.
依次拍摄包装好的箱子、捆扎好的托盘、集装箱封条编号和集装箱内部的照片。.
剪切强度测试记录、测功机摩擦曲线和硬度验证报告。.
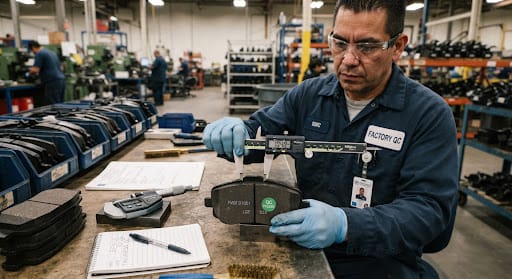
刹车片摩擦厚度计量
采用数字游标卡尺测量摩擦材料与背板钢板之间的厚度。.
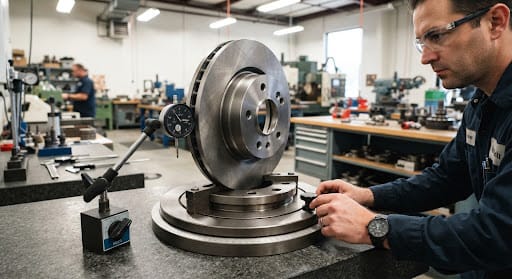
通风盘横向跳动检测
旋转式千分表夹具测量加工摩擦表面的周向跳动和DTV。.
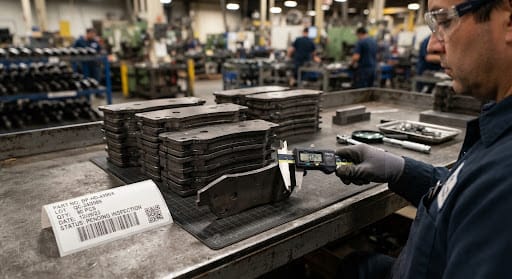
重型背板批次验证
生产冲压放行前,使用卡尺对背板厚度进行标准量块验证。.
制造质量标准
认证范围和有效期应与相关证书进行核对。具体文件和认证详情可根据您的市场需求进行确认。.
需要符合特定质量要求的刹车部件?
请将您的原厂配套 (OE)、联邦市场服务 (FMSI) 或售后市场参考清单,以及您的目标市场、订购数量、包装要求和检验要求发送给我们。我们可以在生产前审核产品匹配度、适用的质量控制要求、测试需求并提供报价。.