刹车零件工厂 · 自2014年起
里面 振龙的 清远刹车配件厂
振龙是一家专注于为专业用户提供售后市场刹车片、刹车盘和刹车蹄的刹车零部件制造商。 B2B买家. 我们在广东清远的刹车片工厂也设有专门的刹车盘和刹车蹄生产线。.
我们的工厂为需要多次采购产品的汽车零部件商店、分销商、进口商和维修店供应企业提供支持。. 他们需要一致的规格、有组织的多SKU生产、可衡量的质量控制和可靠的重复供应。.
从原材料准备和加工到检验、包装和发货准备,生产过程的每个阶段都是围绕批发制动部件订单的要求而设计的。.
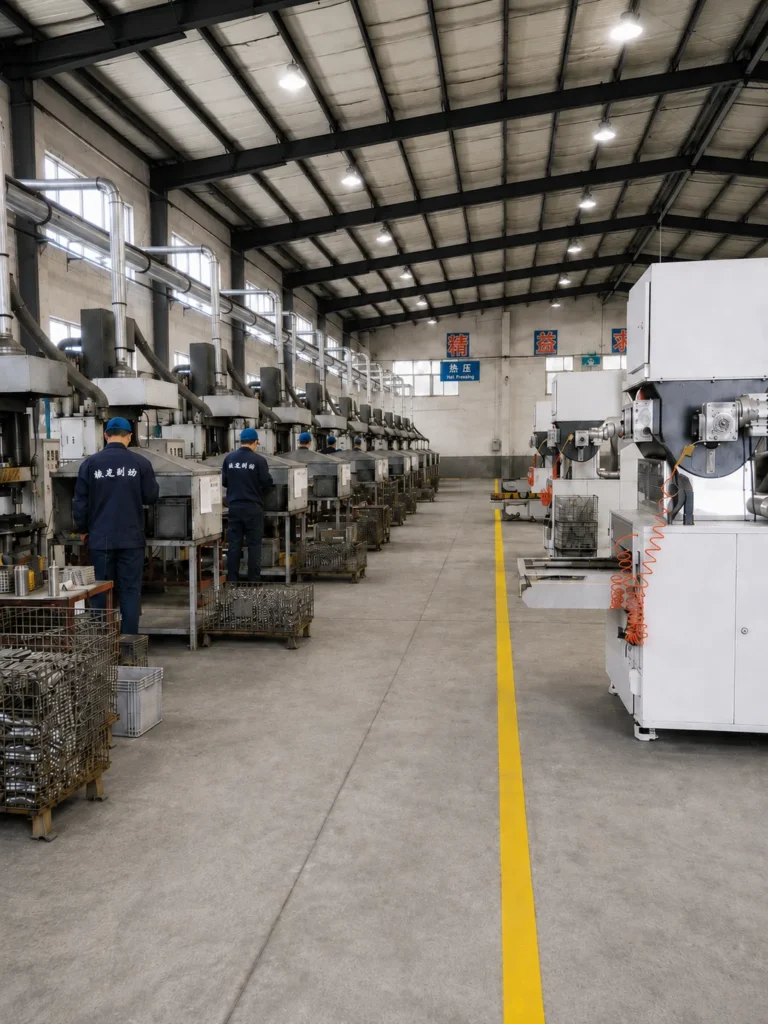
对于正在评估一家新的刹车零件工厂的买家来说,本页展示了成品背后的情况:生产过程、设备、检验点、仓库管理以及负责每笔订单的人员。.
刹车片
摩擦材料的制备、压制、热处理、研磨、精加工和检验。.
刹车盘
机械加工、尺寸控制、表面处理、跳动检测和DTV检测。.
刹车片
钢鞋的准备、衬里加工、几何控制和最终产品检验。.
工厂快照
专注于刹车部件制造和售后市场供应。.
为汽车零部件商店、维修店、分销商和进口商提供支持。.
专注于为重复批发采购提供刹车产品系列。.
从生产制造到发货准备,一条完整的供应链。.
工厂概况
一家专注于三大核心产品类别的刹车零件工厂
振龙不是一家综合性的汽车零部件工厂,它并不试图生产所有汽车零部件。.
我们的工厂和产品知识集中在售后市场分销商、零件商店和维修企业经常购买的三种刹车零件类别:刹车片、刹车盘和刹车蹄。.
这种专注的方法使我们的生产和质量团队能够更加关注对每种产品都重要的特性。.
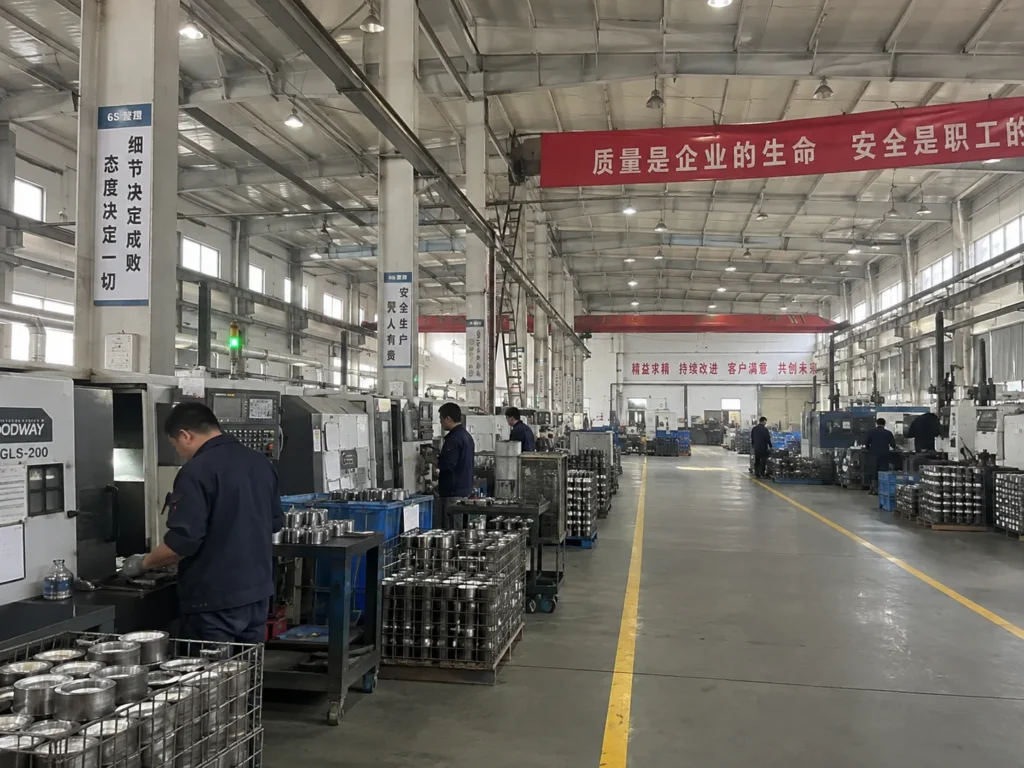
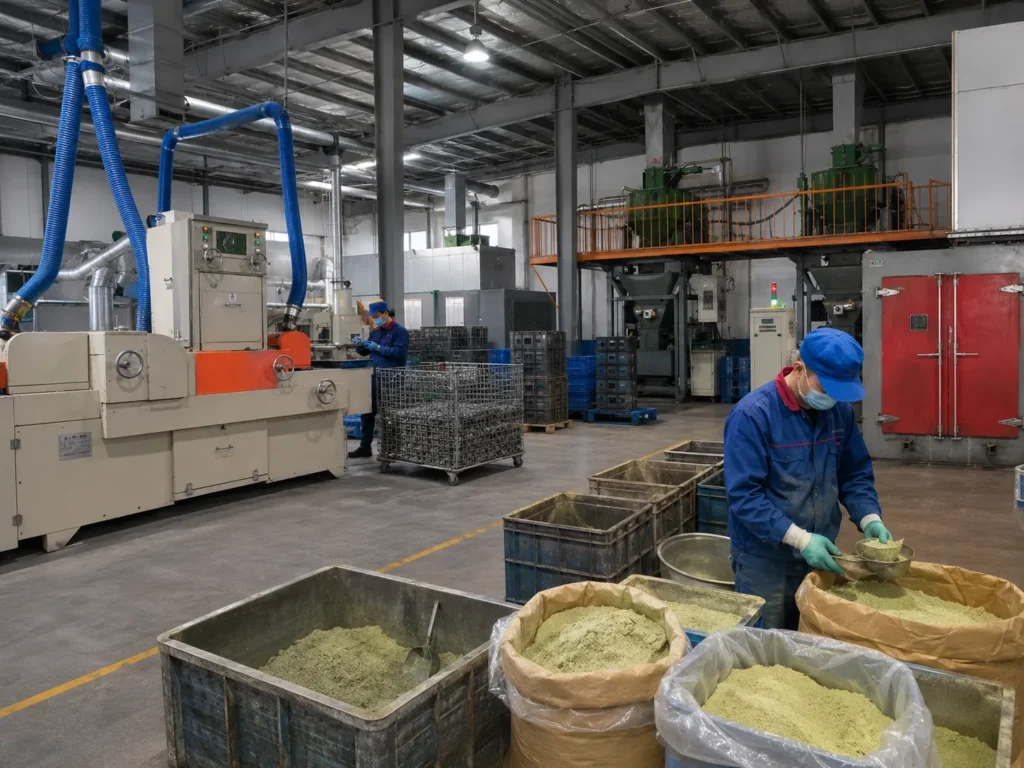
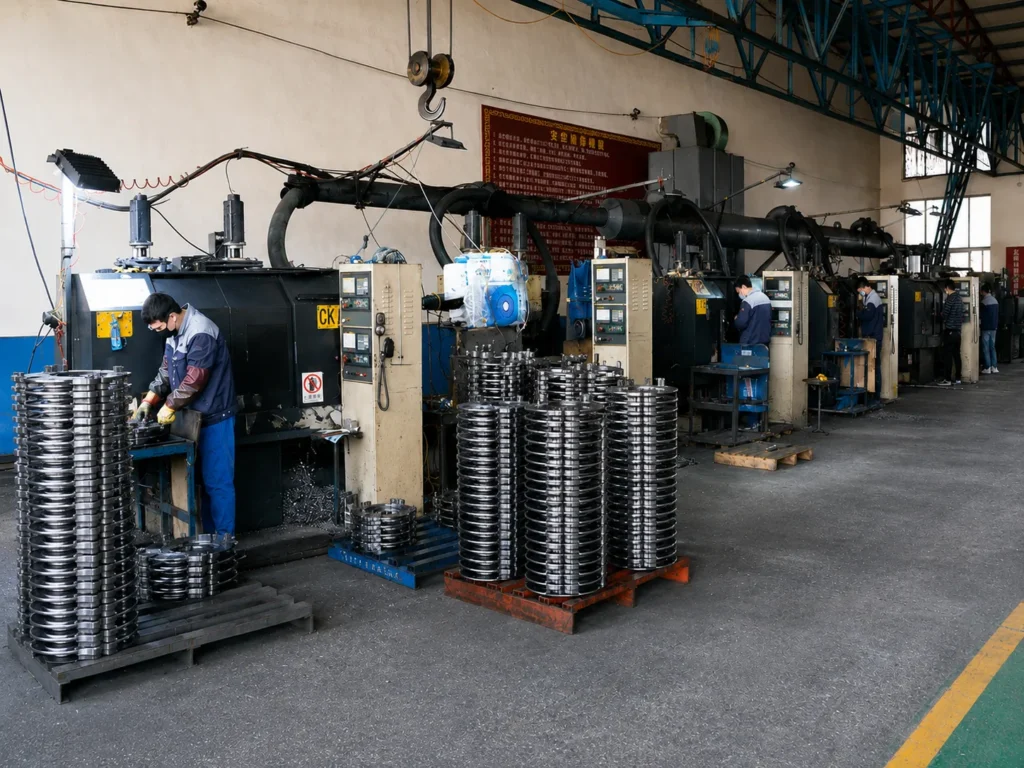
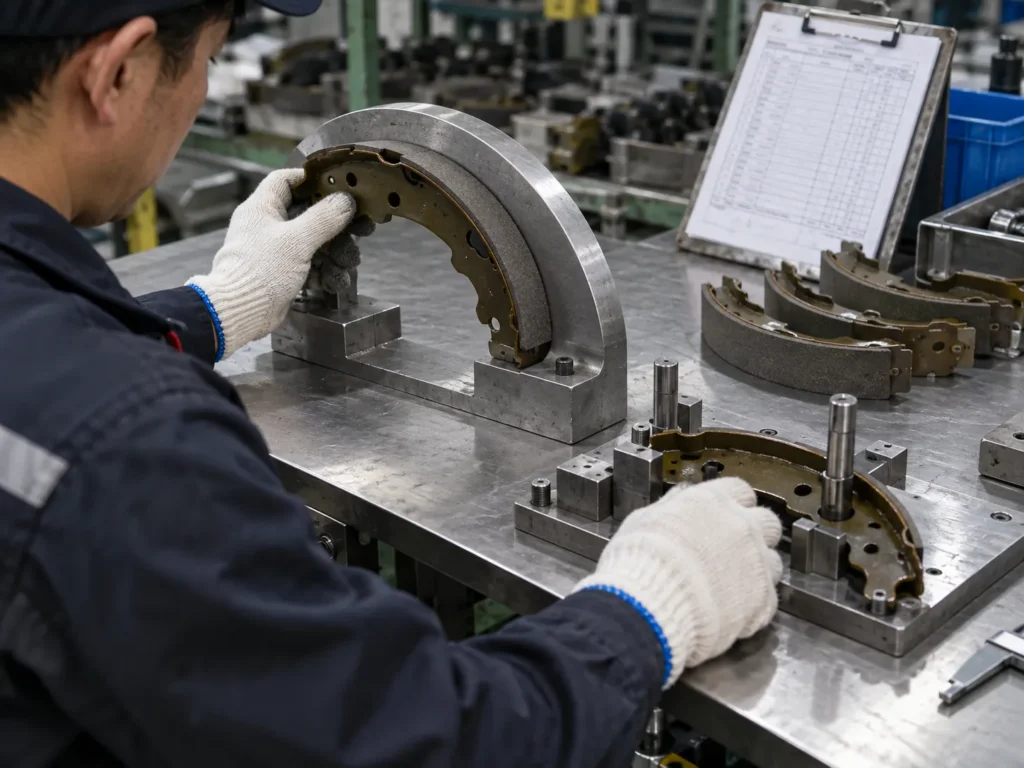
刹车片制造能力
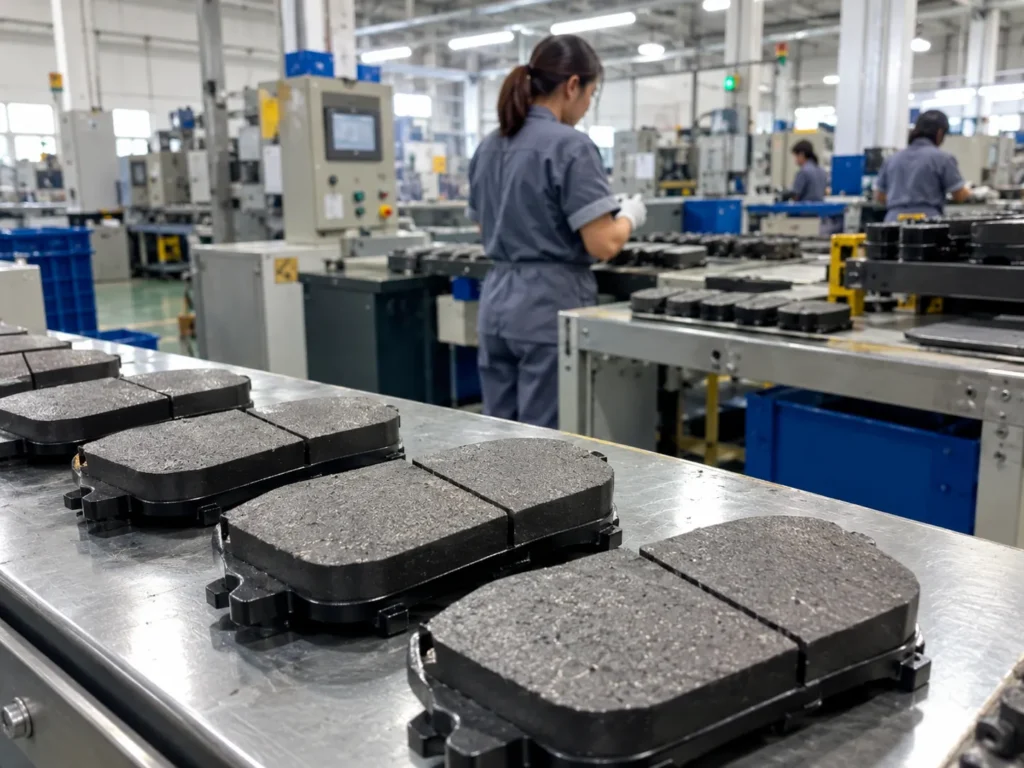
我们的刹车片生产流程涵盖了将摩擦材料和钢制背板转化为成品售后市场刹车片所需的关键阶段。.
生产控制侧重于材料一致性、成型条件、固化、最终尺寸和产品表面处理。.
刹车片的制造需要控制摩擦材料、压制、固化、厚度和背板细节。.
刹车盘制造能力
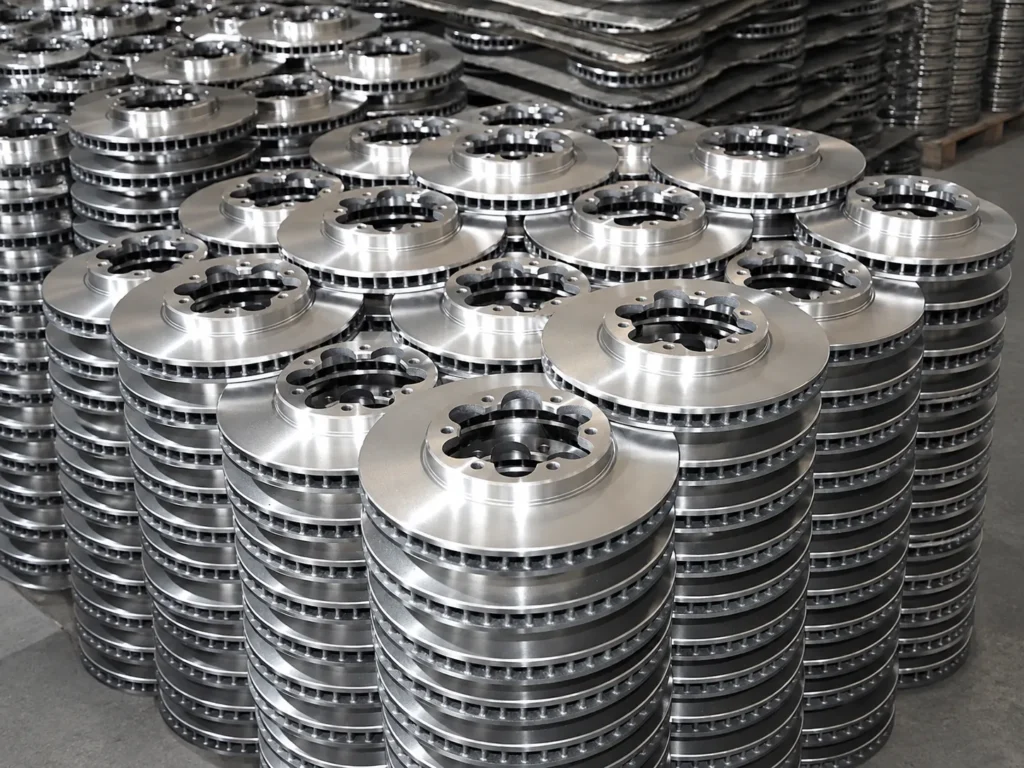
刹车盘生产结合了铸造部件和精密机械加工。.
制造过程主要关注摩擦表面、轮毂安装区域、中心孔、厚度、整体几何形状和表面光洁度。.
刹车盘的质量很大程度上取决于铸造质量、加工精度、表面状况和几何公差。.
刹车蹄制造能力
刹车蹄需要精确的钢蹄几何形状和一致的摩擦衬片位置。.
生产和检验重点关注鞋宽、弧度、内衬尺寸、连接质量和合脚性相关特征。.
刹车蹄需要一致的蹄形几何形状、摩擦衬片位置和硬件相关尺寸。.
这些产品可能都属于制动系统,但它们的制造或检验过程不应采用相同的工艺。.
工厂生产区
我们的刹车零件工厂是如何组织的
刹车零件订单不会直接从机器装入运输纸箱。.
生产、检验、储存和包装的不同阶段需要单独的工作区域,以便在整个订单过程中对产品进行控制。.
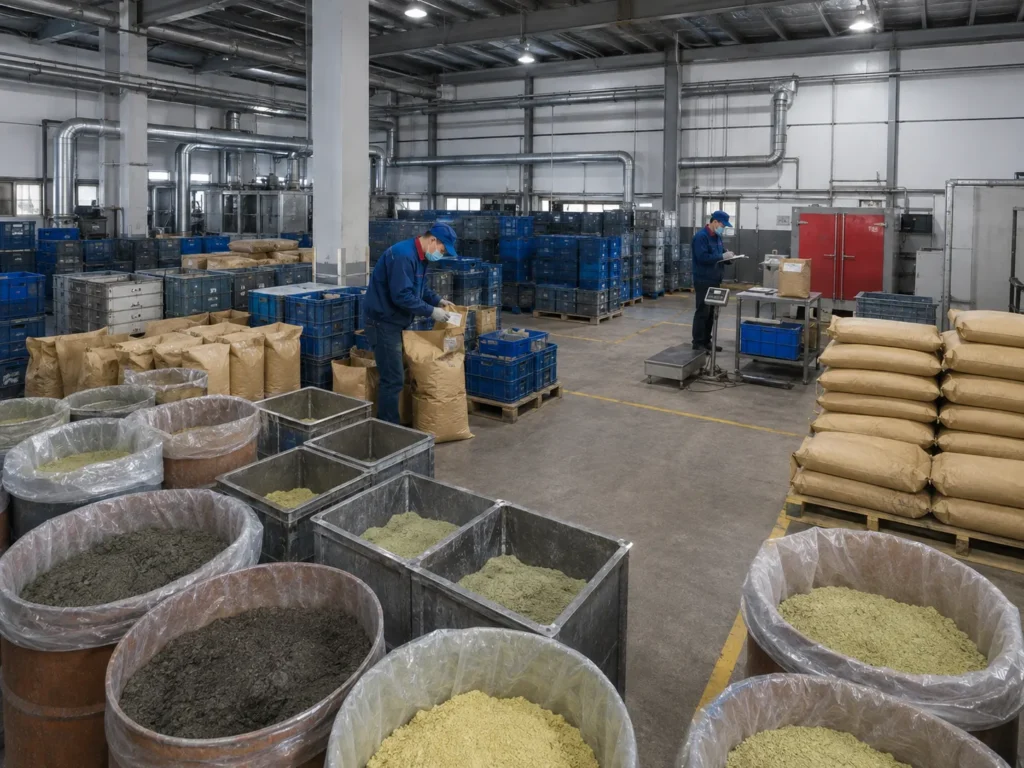
01区
原材料及生产材料区
材料和生产组件在进入相关制造流程之前都已进行整理。.
清晰的物料标识有助于降低错误物料进入生产批次的风险。.
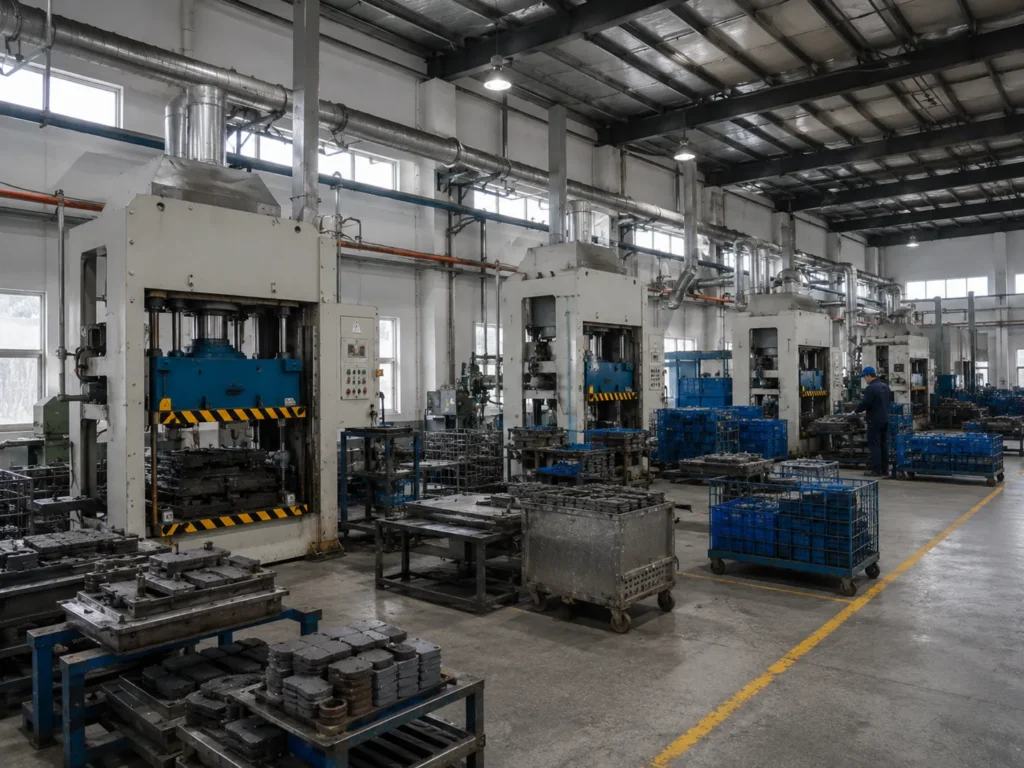
02区
刹车片生产区
该区域负责摩擦材料加工、压制、固化和最终刹车片精加工等主要阶段。.
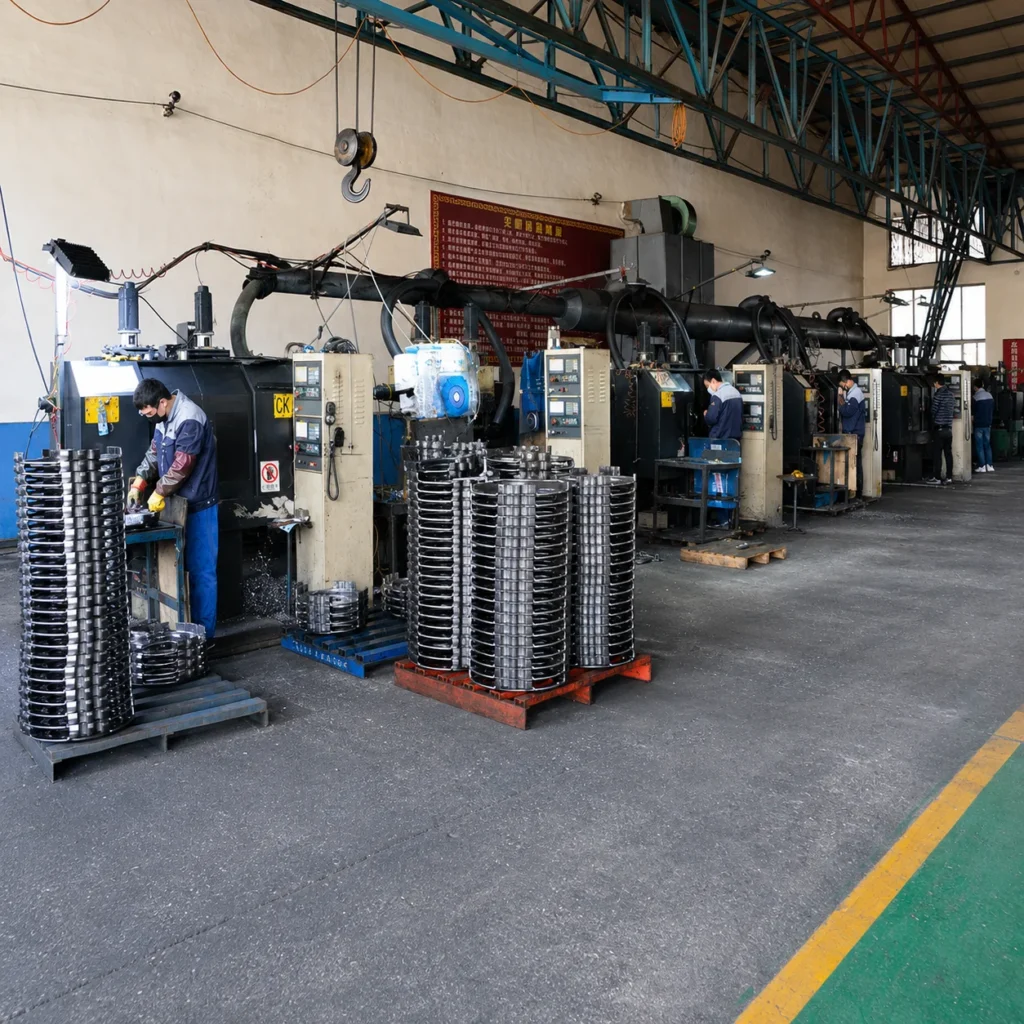
03区
刹车盘加工区
刹车盘的生产需要能够控制关键表面和尺寸的加工设备。.
该领域包括转子加工、机械加工及相关生产操作。.
04区
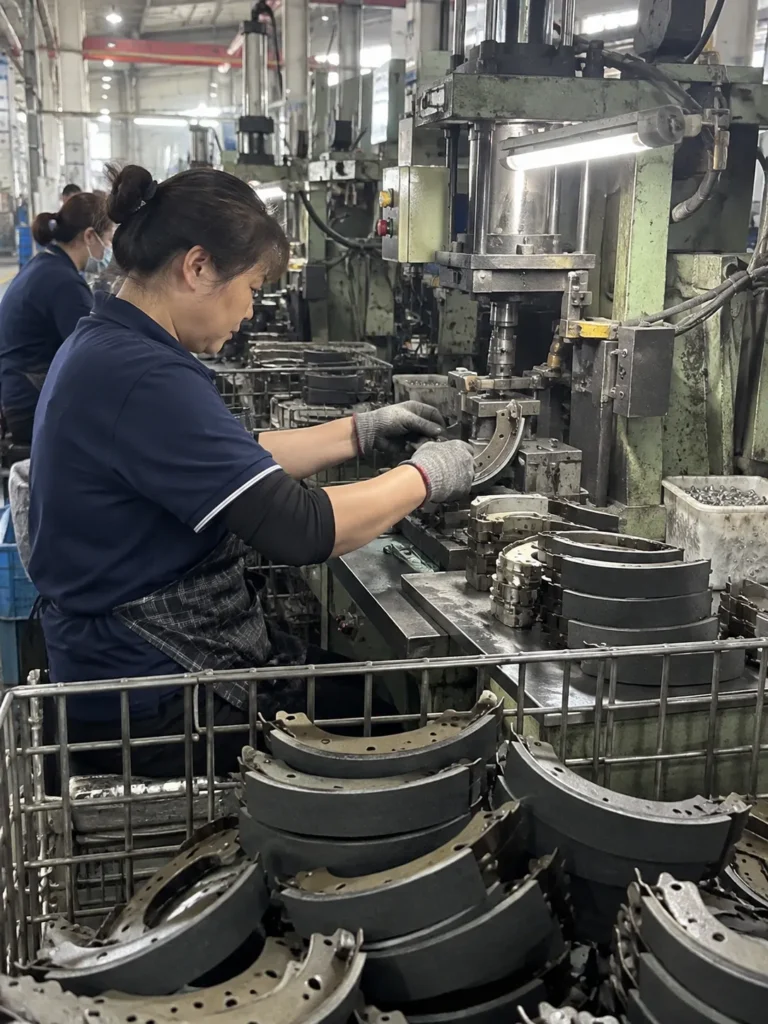
刹车蹄生产及精加工区
刹车蹄片区域主要关注钢蹄片的准备、衬片加工、精加工和尺寸一致性。.
05区
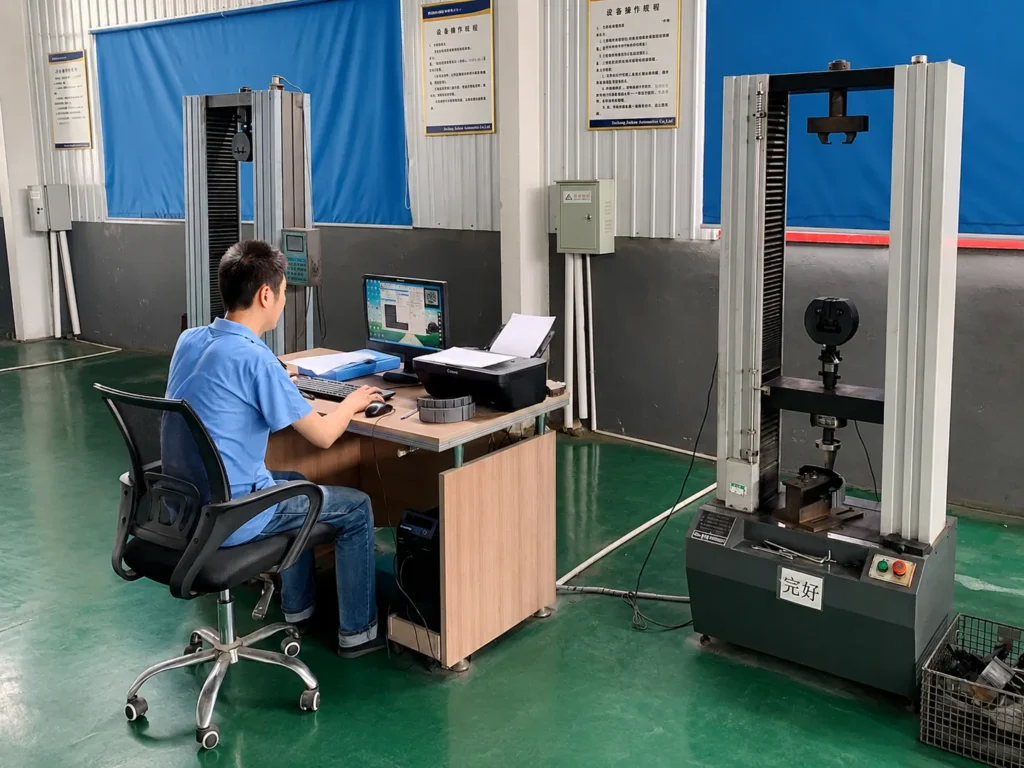
质量检验区
产品在最终包装前需经过相关检验。.
检验要求因产品类别而异。.
06区
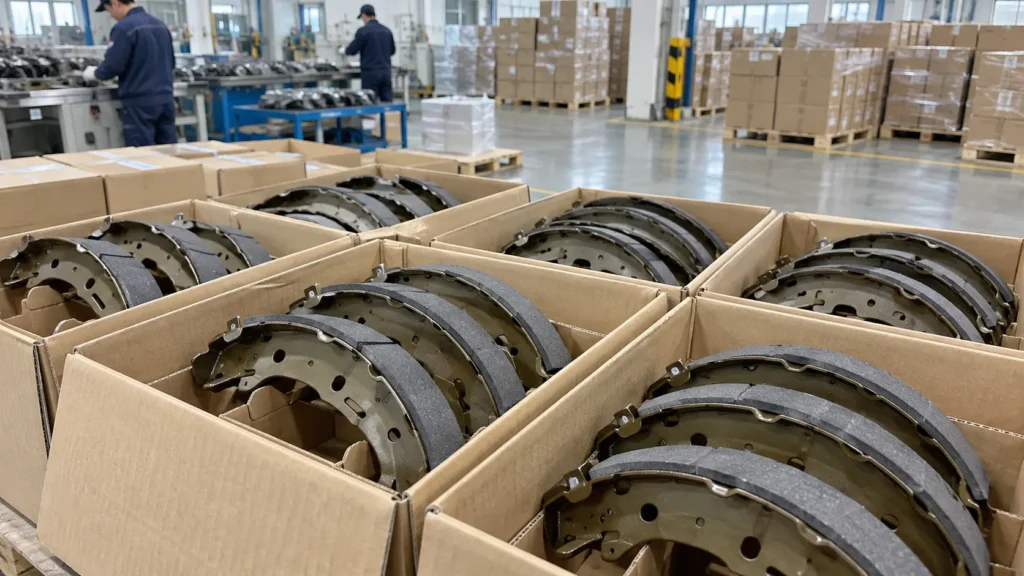
包装及订单准备区
成品刹车零件与已确认的 SKU、标签和包装要求相符。.
07区
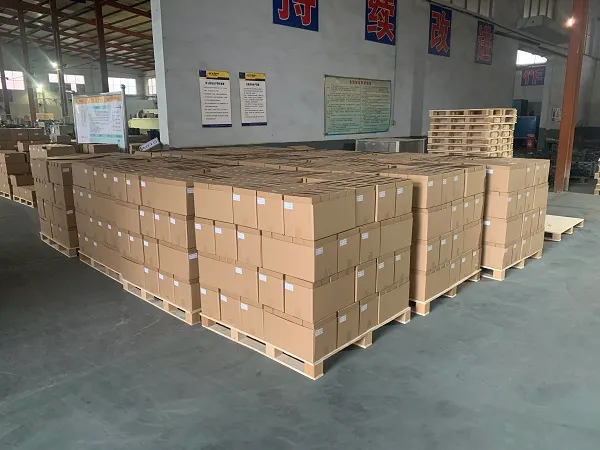
成品仓库
产品在最终订单合并和发货前会进行整理。.
多SKU订单需要清晰标识,以便将不同的零件编号区分开来。.
刹车片生产线
刹车片是如何制造的?我们的刹车片制造工艺
刹车片的性能早在产品最终检验之前就开始决定了。.
摩擦配方、材料分布、成型条件、热处理和最终尺寸都会影响产品的一致性。.
我们的刹车片生产过程分阶段进行控制,以便在成品包装前发现潜在问题。.
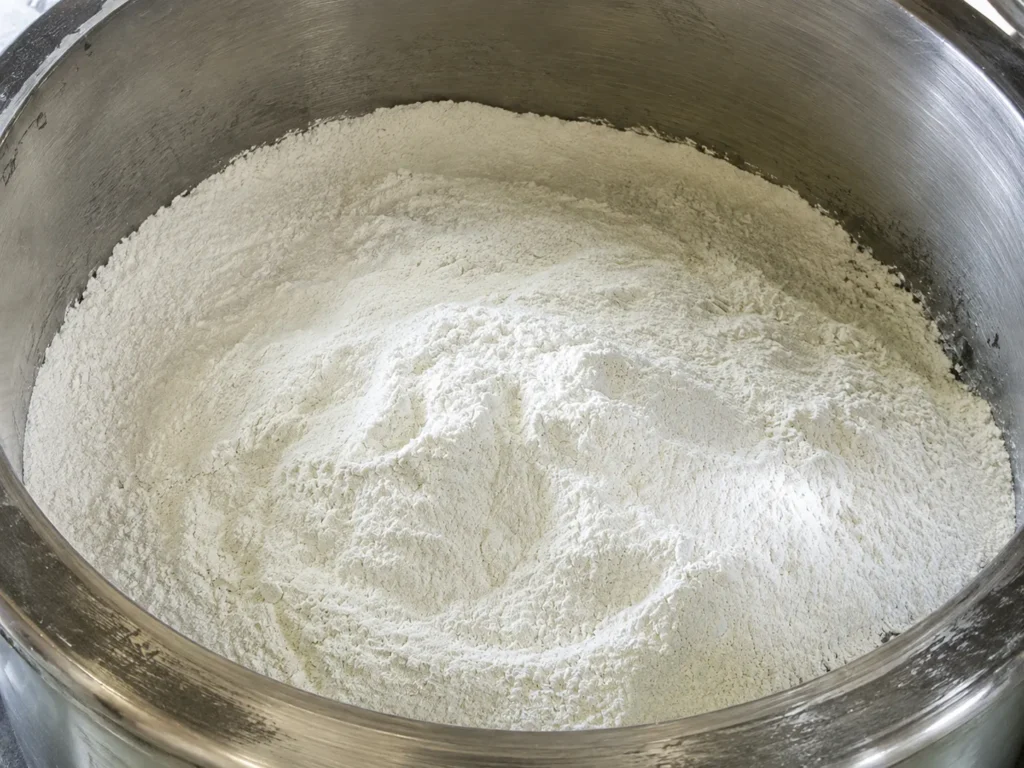
1. 原材料准备
刹车片摩擦材料包含多种成分,这些成分在制动过程中发挥不同的作用。.
在进入混合过程之前,先根据所需的摩擦配方对材料进行制备。.
精确的物料准备有助于保持生产批次之间的一致性。.
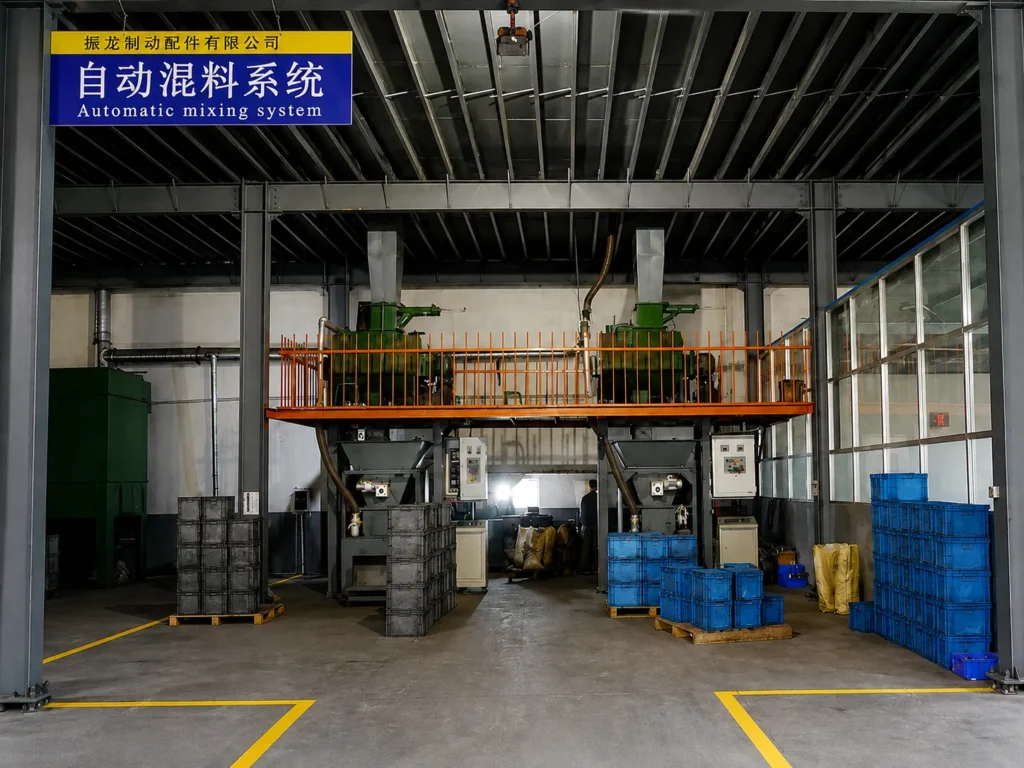
2.摩擦材料混合
将制备好的材料混合成刹车片化合物,使成分分布更加均匀。.
混合均匀性很重要,因为物料分布不均会影响摩擦性能、磨损和产品稳定性。.
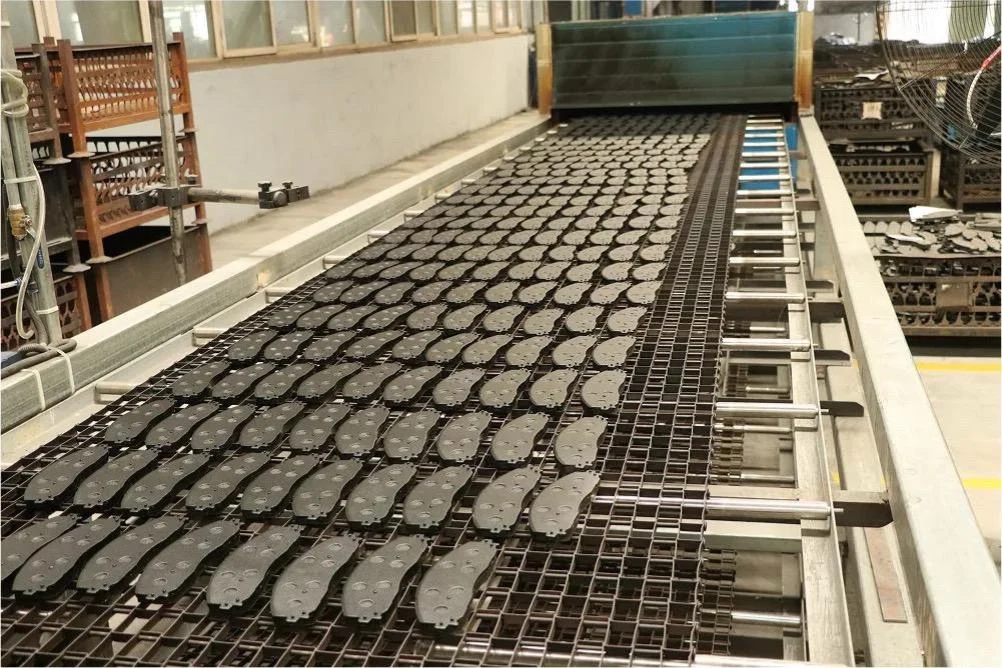
3. 背板准备
钢制刹车片背板为摩擦块提供结构支撑。.
压制前,背板需按照产品设计要求进行准备和检查。.
关键领域可能包括
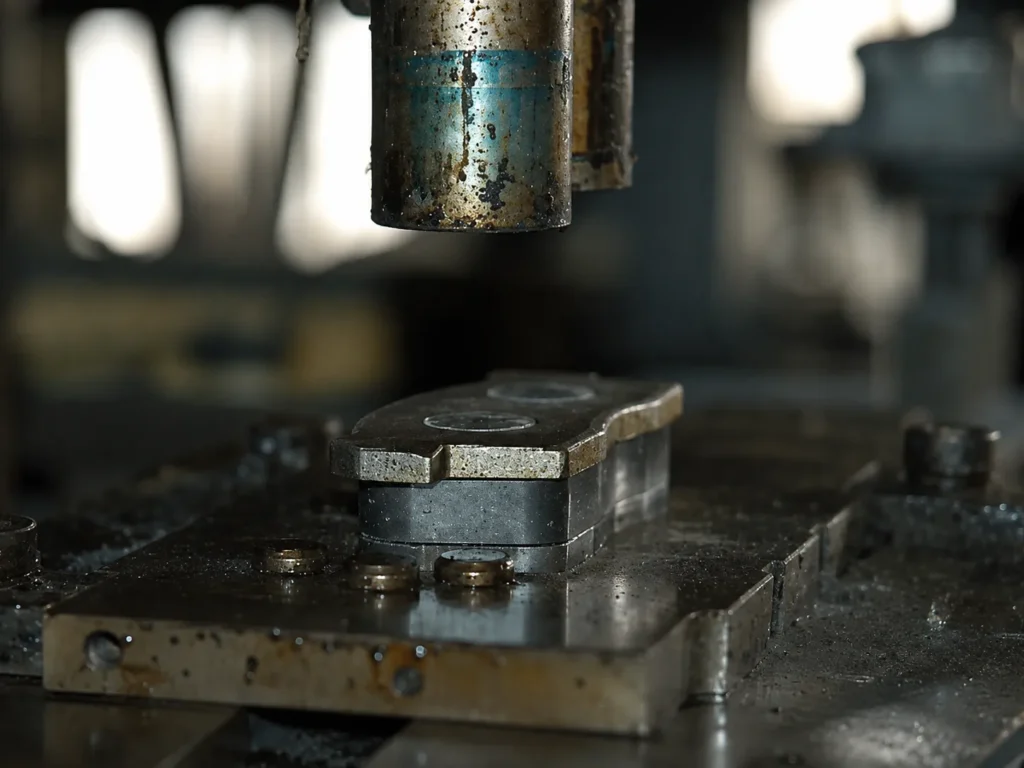
4. 热压
摩擦材料在受控的温度、压力和时间下与背板一起成型。.
这是生产过程中的关键阶段之一,因为成型条件会影响成品摩擦块的结构和密度。.
5. 热处理
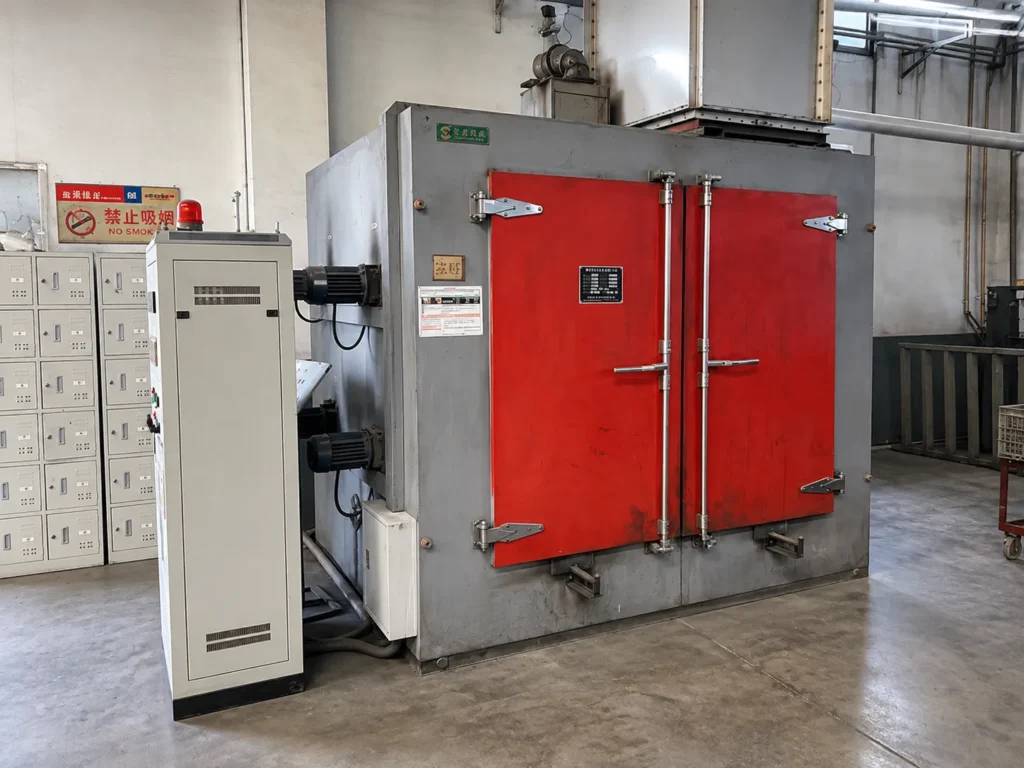
压制完成后,刹车片将按照要求的工艺进行受控热处理。.
热处理有助于在后续精加工工序之前完成固化和稳定摩擦材料。.
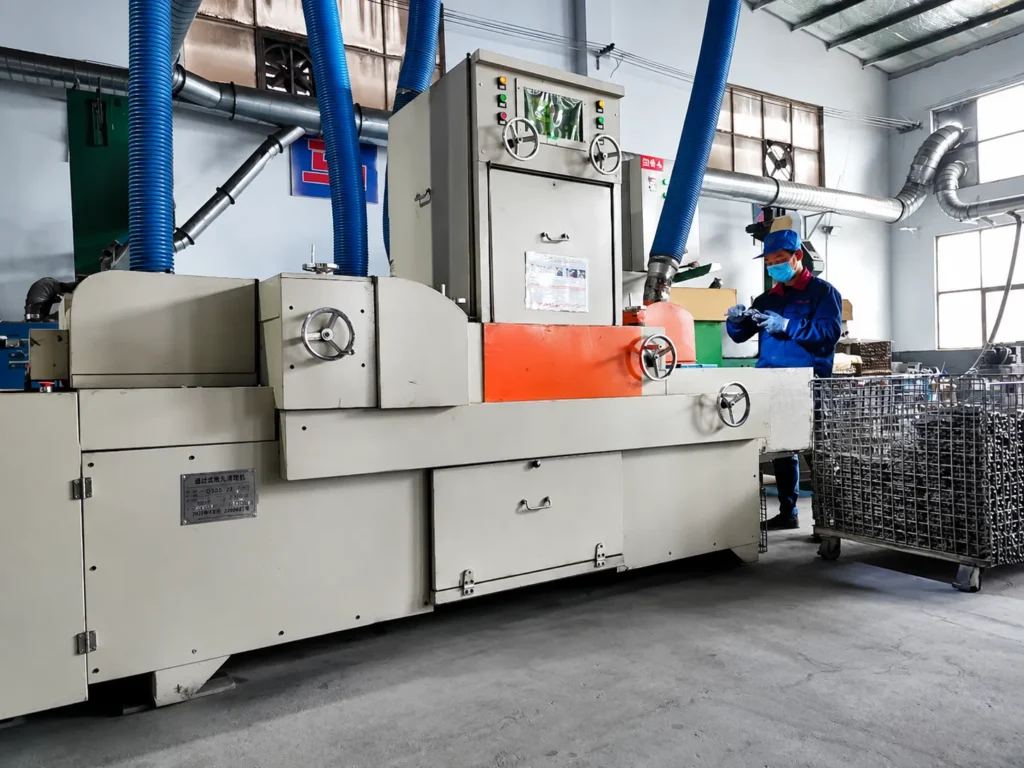
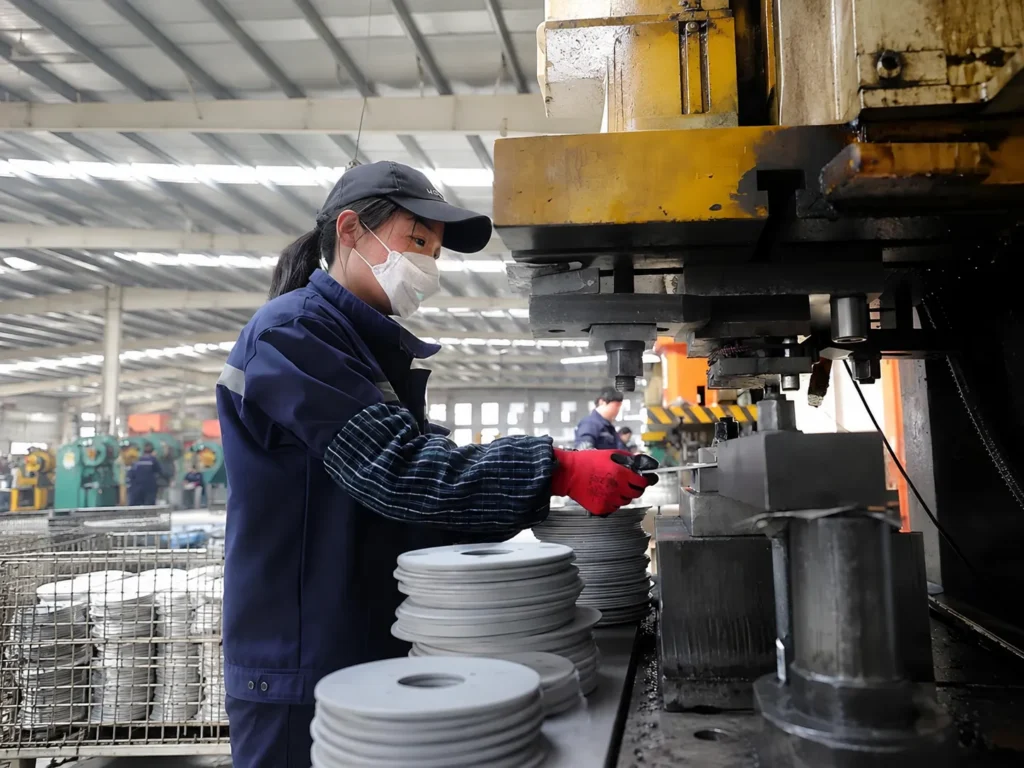
6. 研磨
刹车片被研磨至所需的最终厚度和表面状态。.
厚度一致性对于安装以及保持刹车片和卡钳之间可预测的关系至关重要。.
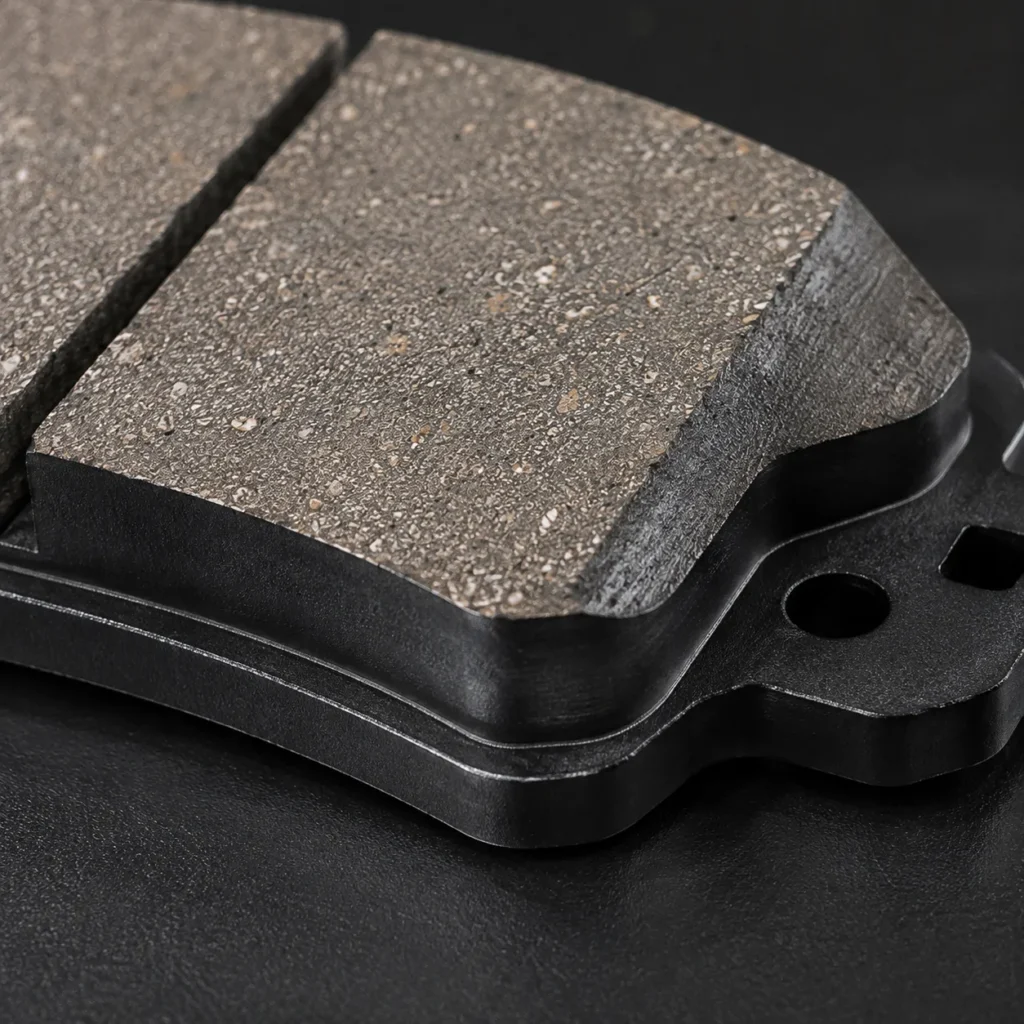
7. 倒角和槽口
根据产品设计需要,对倒角和槽口进行加工。.
这些特性是刹车片整体设计的一部分,而不是装饰性细节。.
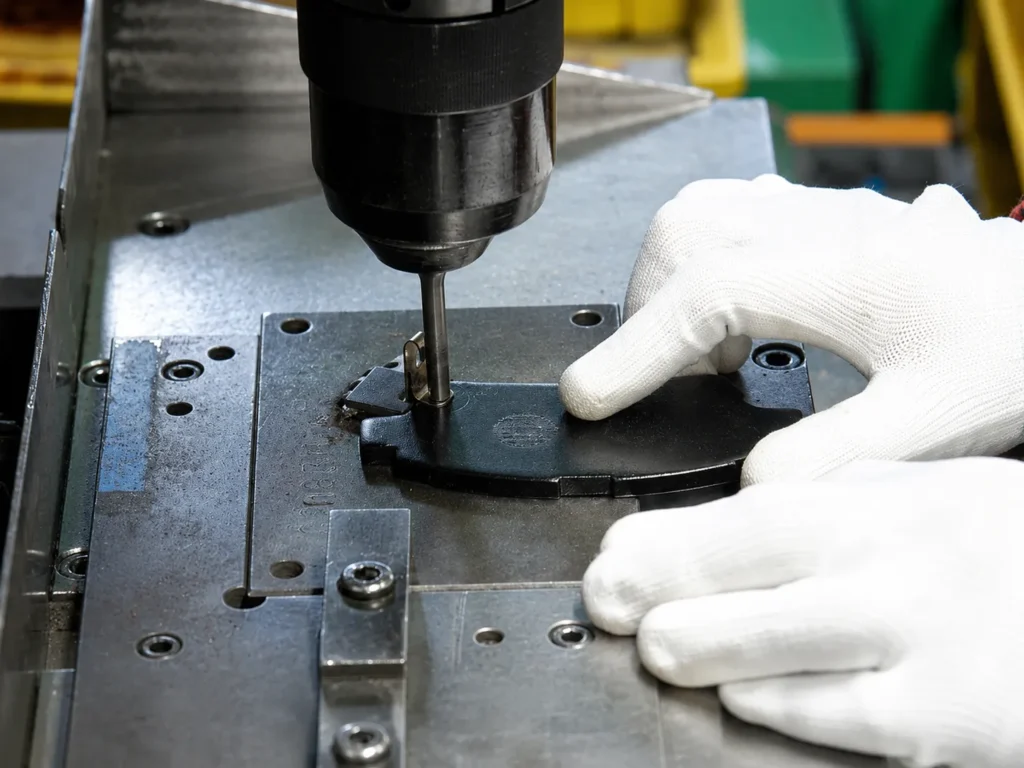
8. 垫片和产品精加工
根据刹车片规格,添加垫片、标记和其他必要的产品特性。.
然后对成品进行检验。.
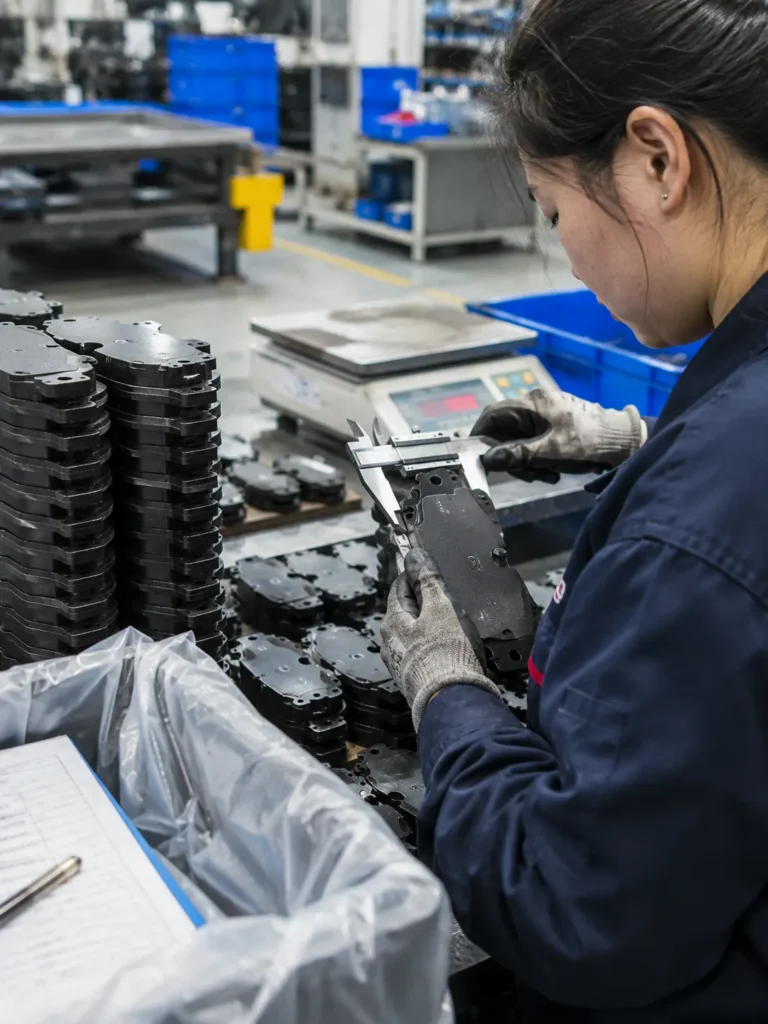
刹车盘生产
刹车盘是如何制造的?刹车盘的精密加工
刹车盘看起来很简单,但一些几何特征会直接影响其安装和制动性能。.
因此,我们的刹车盘制造工艺高度依赖于加工精度和尺寸控制。您可以比较成品实心刹车盘和通风刹车盘。 刹车盘 在产品页面上。.
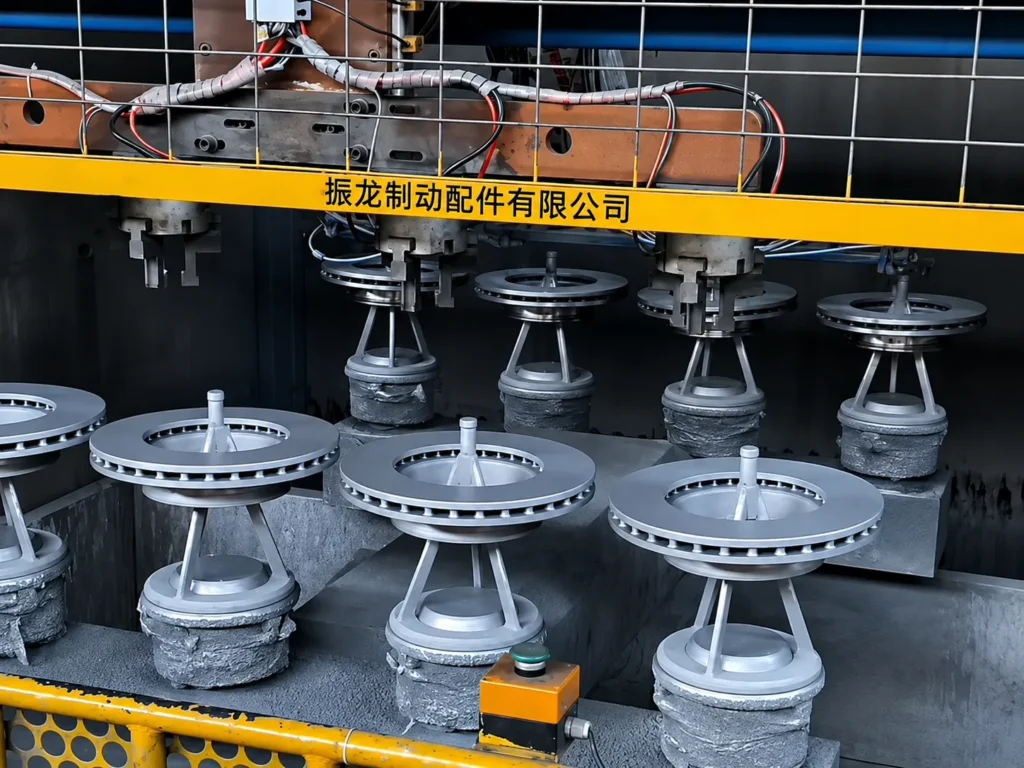
目标不仅仅是让转子看起来正确。.
摩擦面、安装面、中心孔和整体几何形状必须符合产品规格要求。.
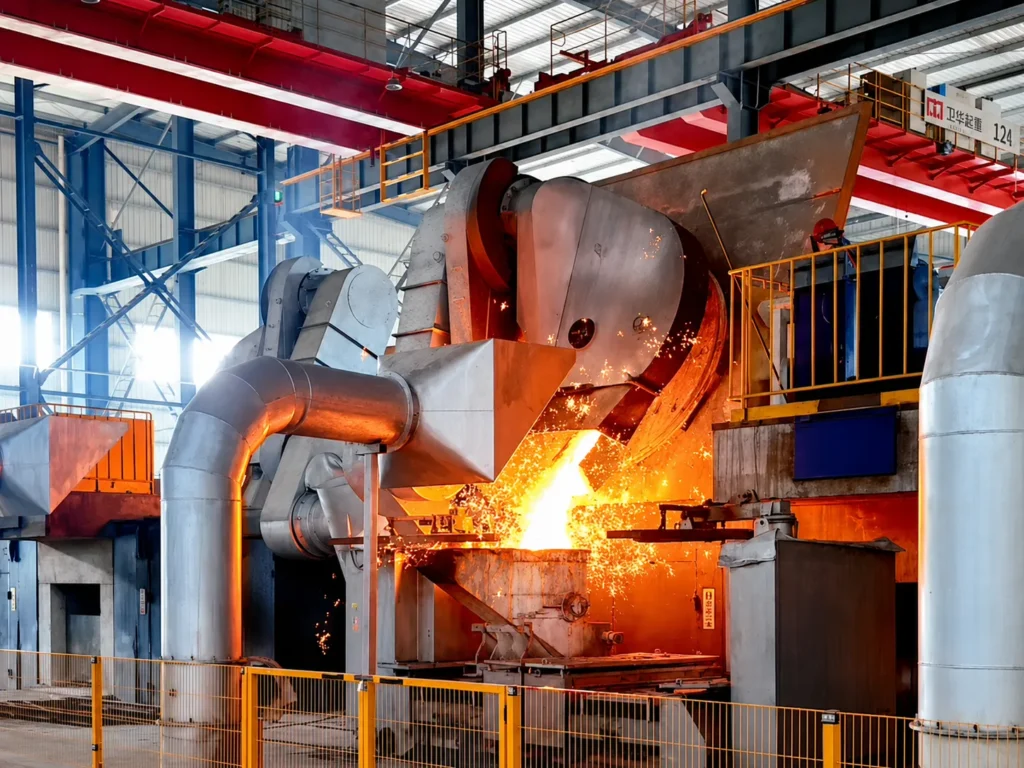
转子毛坯检测
在进行精密加工之前,要对转子毛坯进行检查,以发现明显的铸造和结构问题。.
初始部件的质量为后续加工奠定了基础。.
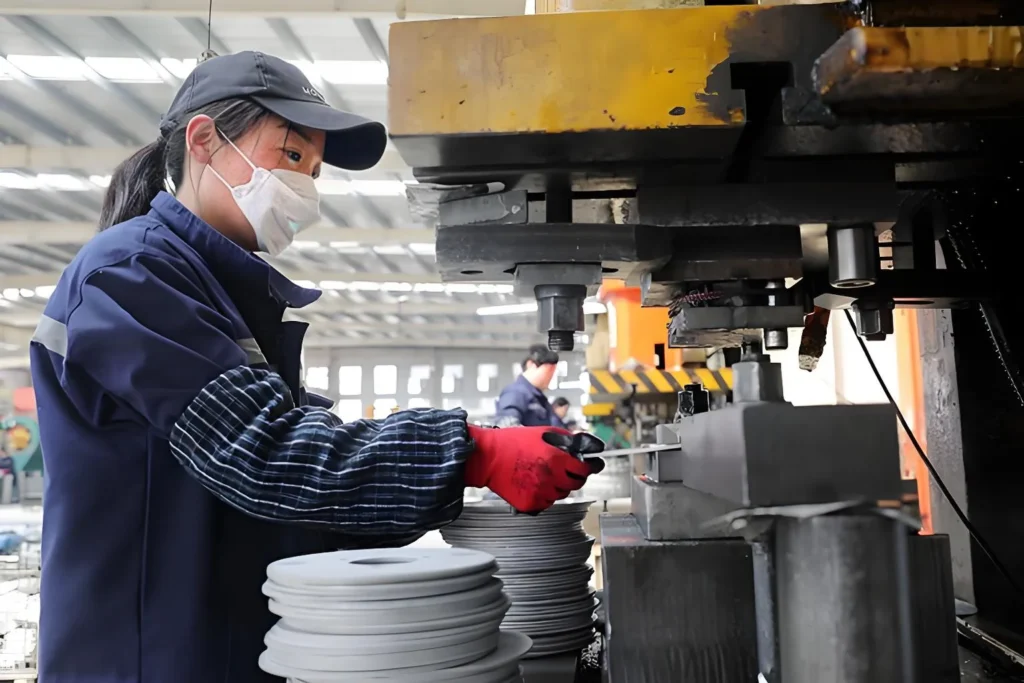
粗加工
初步加工确定制动盘的主要几何形状,并为更精确的精加工做好准备。.
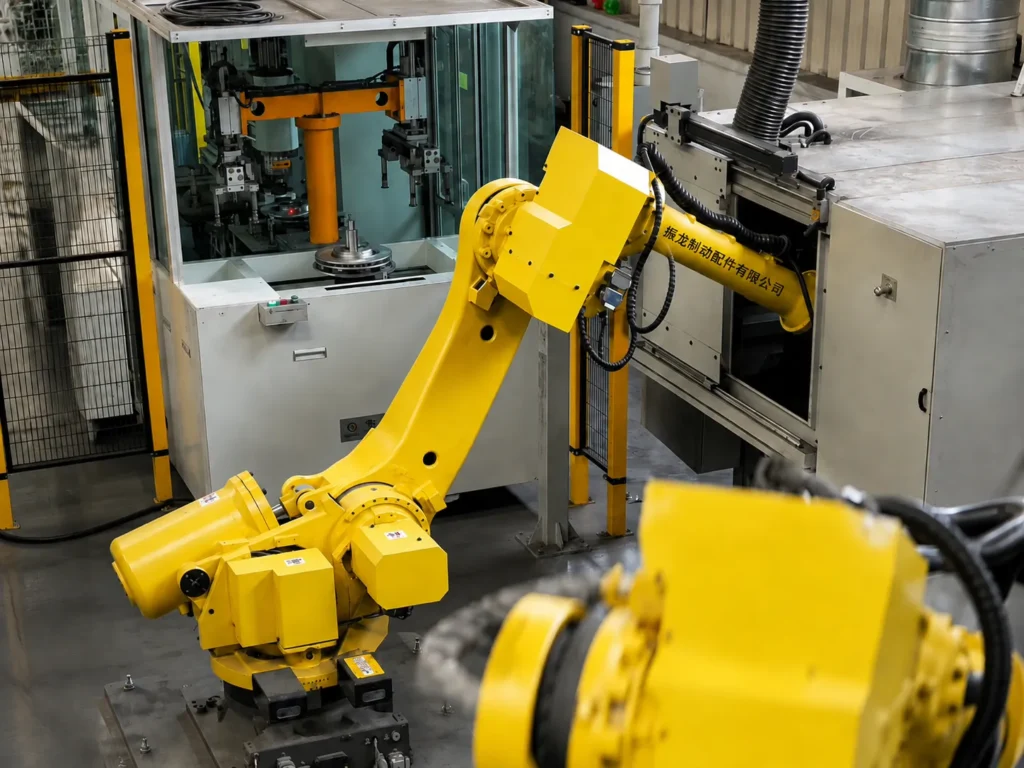
精密数控加工
制动盘的关键区域需加工至所需尺寸。这些区域包括:
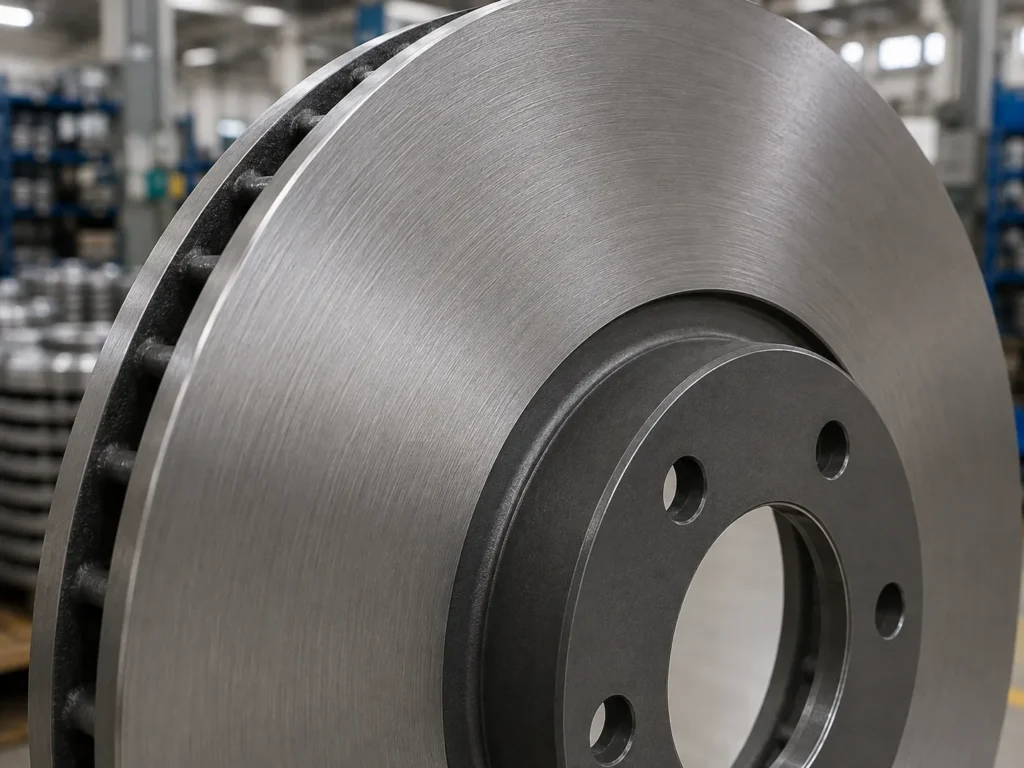
摩擦表面精加工
摩擦面经过精细加工,可为刹车片提供一致的制动表面接触。.
表面质量在视觉和尺寸上都很重要。.
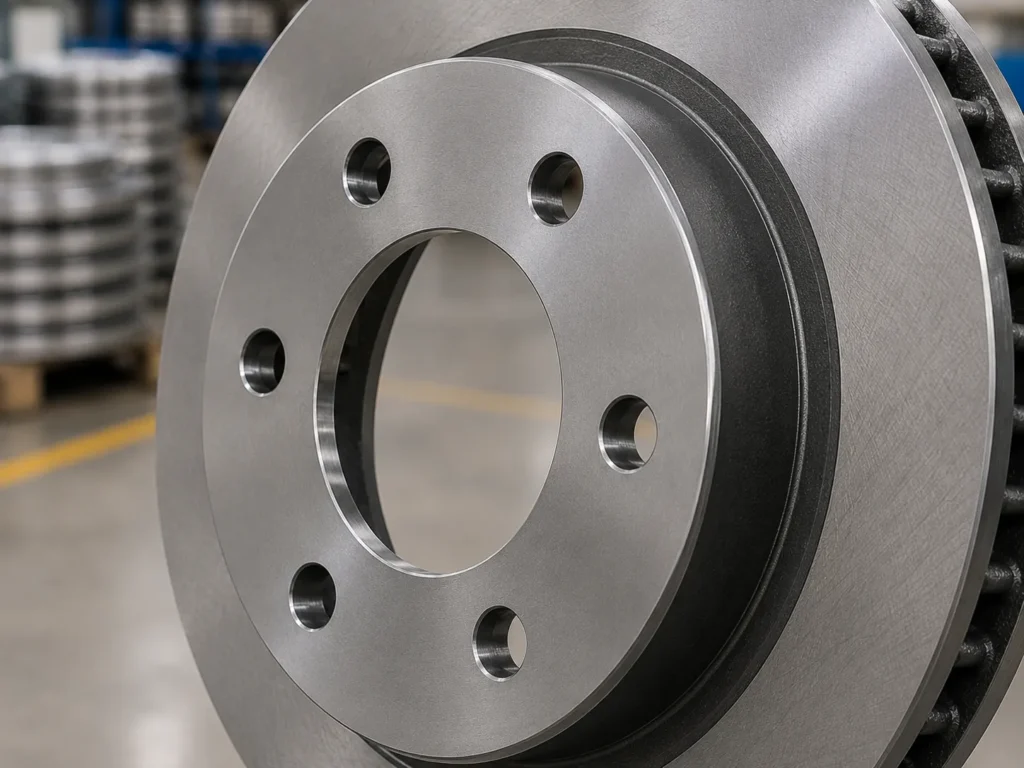
轮毂安装面控
轮毂安装面决定了刹车盘如何与车辆轮毂贴合。.
该区域的加工一致性尤为重要,因为装配误差会导致安装跳动。.
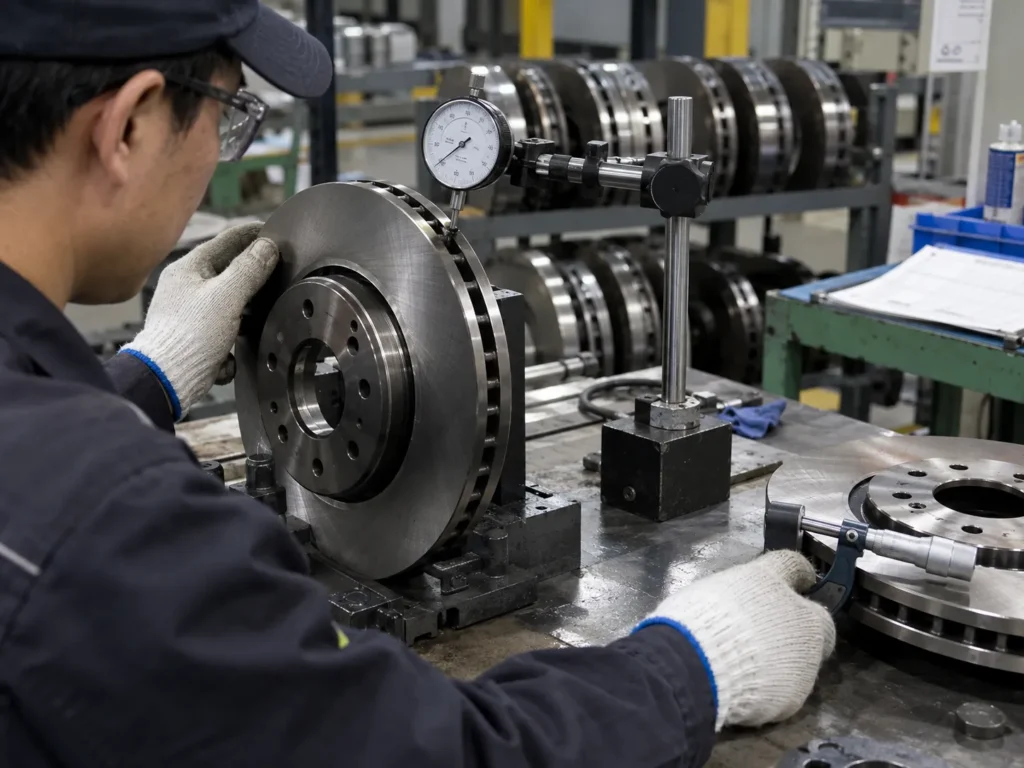
流出检验
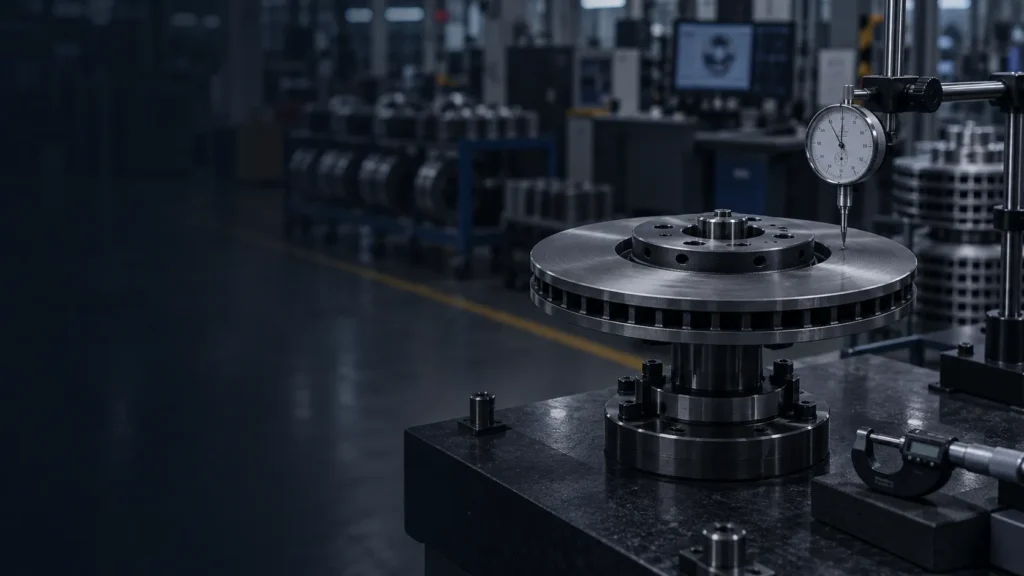
检查转子跳动是为了评估摩擦面的横向移动。.
过大的跳动会导致接触不均匀、振动,并最终导致厚度变化。.
DTV检测
盘片厚度变化测量摩擦环周围转子厚度的差异。.
DTV 与跳动测量是分开检查的,因为这两个测量值描述的是不同的几何条件。.
冷却叶片检查
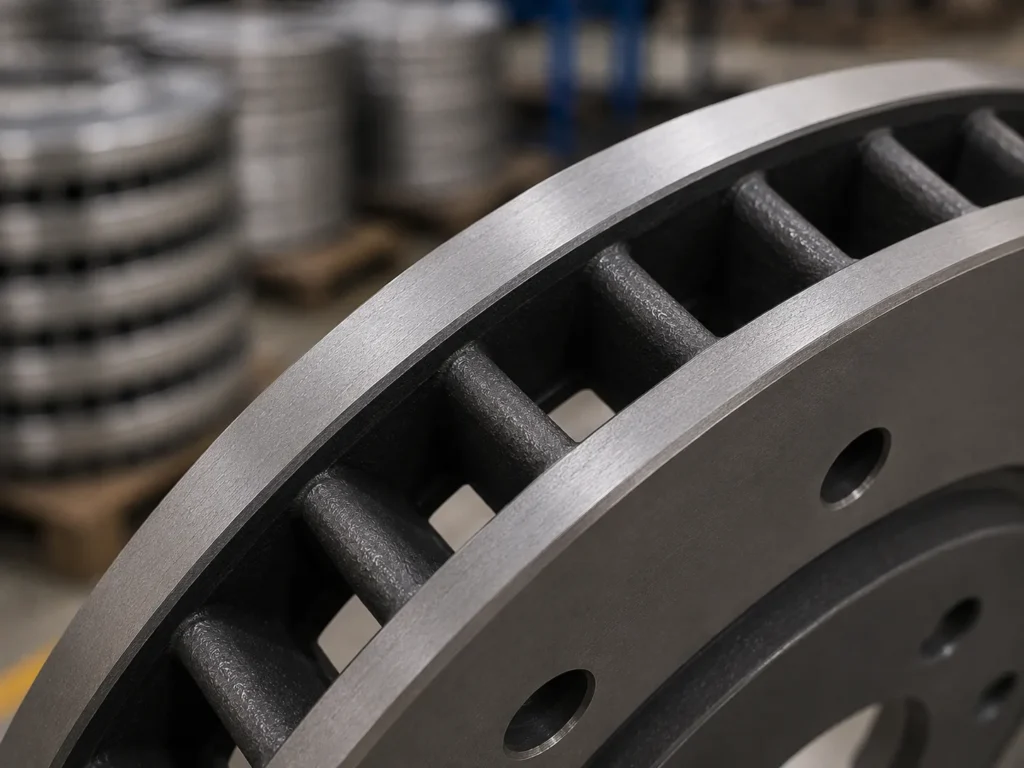
对于通风式刹车盘,内部冷却叶片也需要进行目视检查。检查重点包括:
防锈油和表面保护
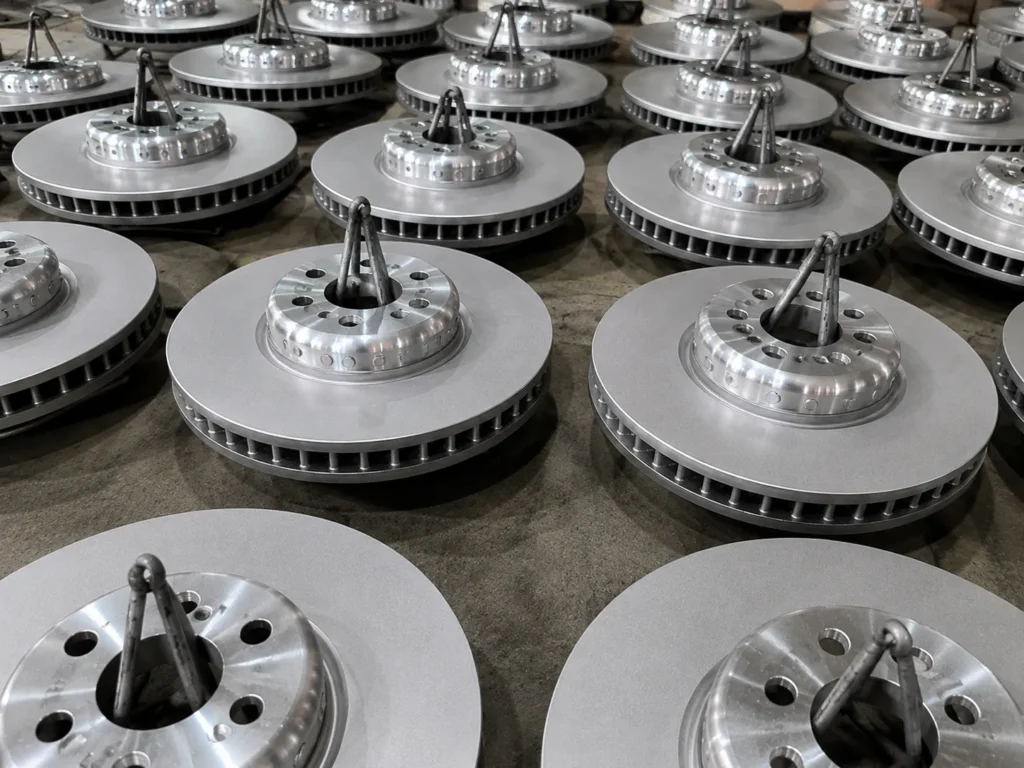
加工完成的转子在加工表面涂上防锈油,以提高其在储存和运输过程中的耐腐蚀性。.
刹车片生产
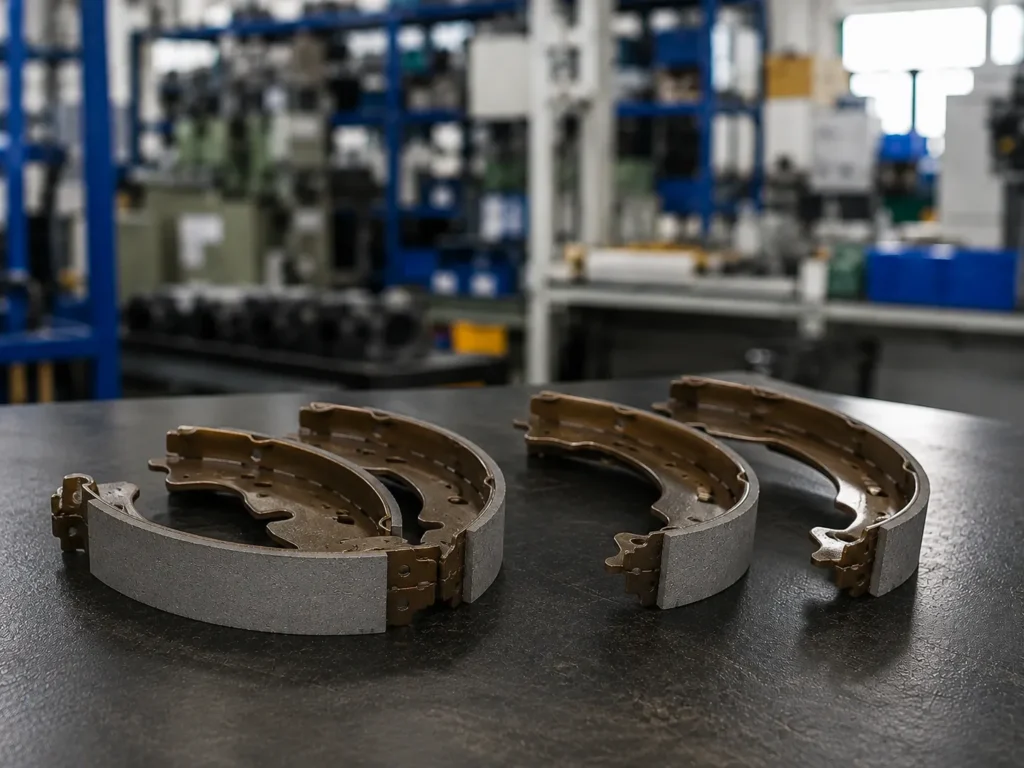
采用配合关键几何控制的刹车蹄制造
人们通常只根据摩擦衬片来判断刹车蹄片的好坏,但钢蹄片的几何形状同样重要。.
两块刹车蹄在照片上可能看起来很相似,但在宽度、曲率、弹簧孔位置或衬片尺寸上可能有所不同。.
因此,我们的刹车蹄制造工艺和检验工作既关注摩擦材料,也关注决定装配的结构。.
步骤 01
钢鞋准备
钢制鞋体按照要求的形状和产品规格进行加工。.
鞋子为摩擦衬里提供了结构基础。.
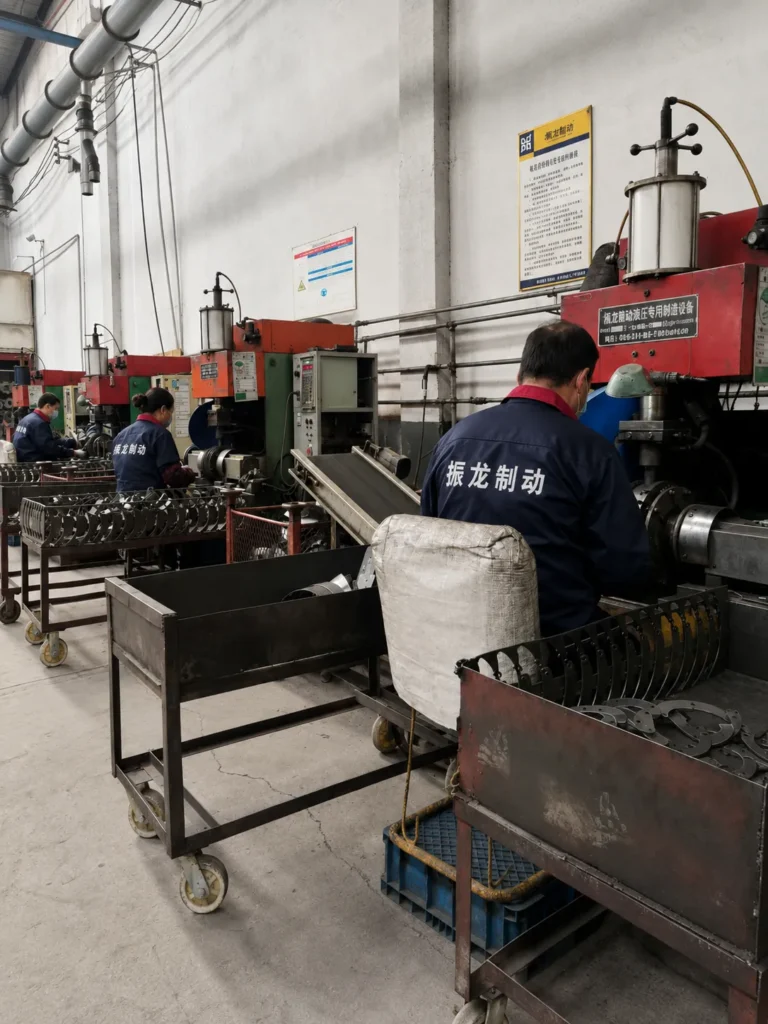
步骤 02
表面处理
鞋面在衬里安装前需进行预处理,以适应所需的生产工艺。.
步骤 03
摩擦衬里制备
摩擦衬片的加工是根据制动蹄的设计进行的。.
重要特征可能包括
步骤 04
衬里附件
根据产品设计和生产工艺,摩擦衬片附着在钢制鞋体上。.
连接稳定性是刹车蹄质量的重要组成部分。.
步骤 05
研磨与精加工
成品刹车蹄经过加工处理,以达到所需的尺寸和表面状况。.
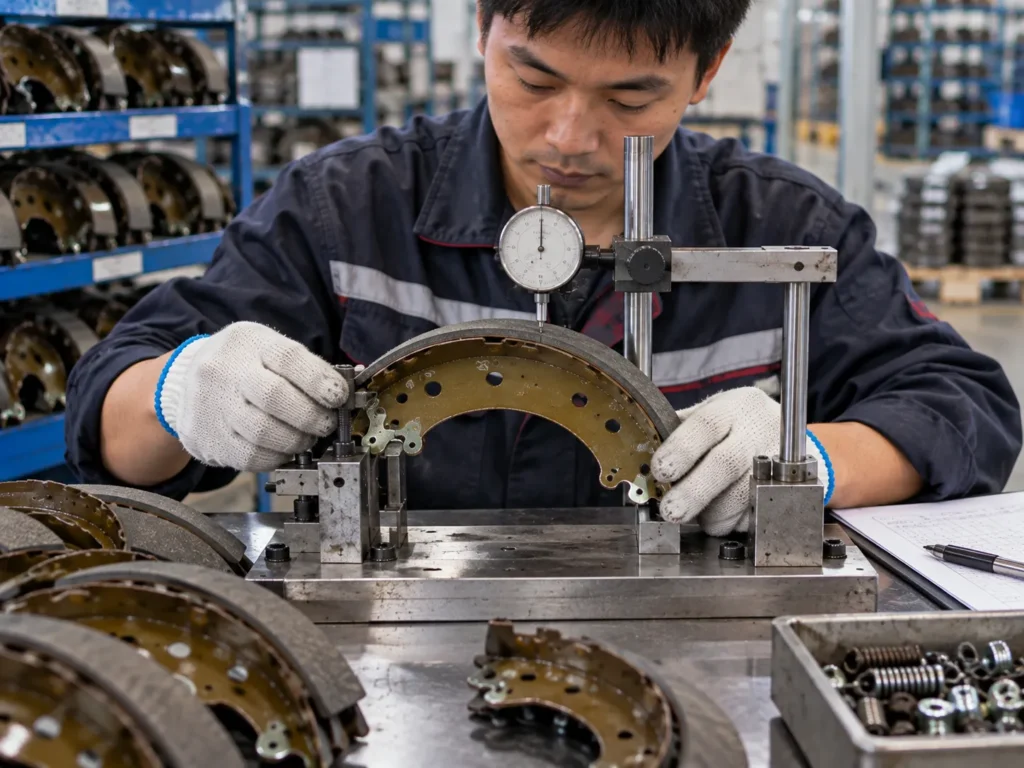
步骤 06
几何体检测
对照产品规格检查与适配性相关的特性。.
检查可能包括
生产设备
我们刹车部件背后的生产设备
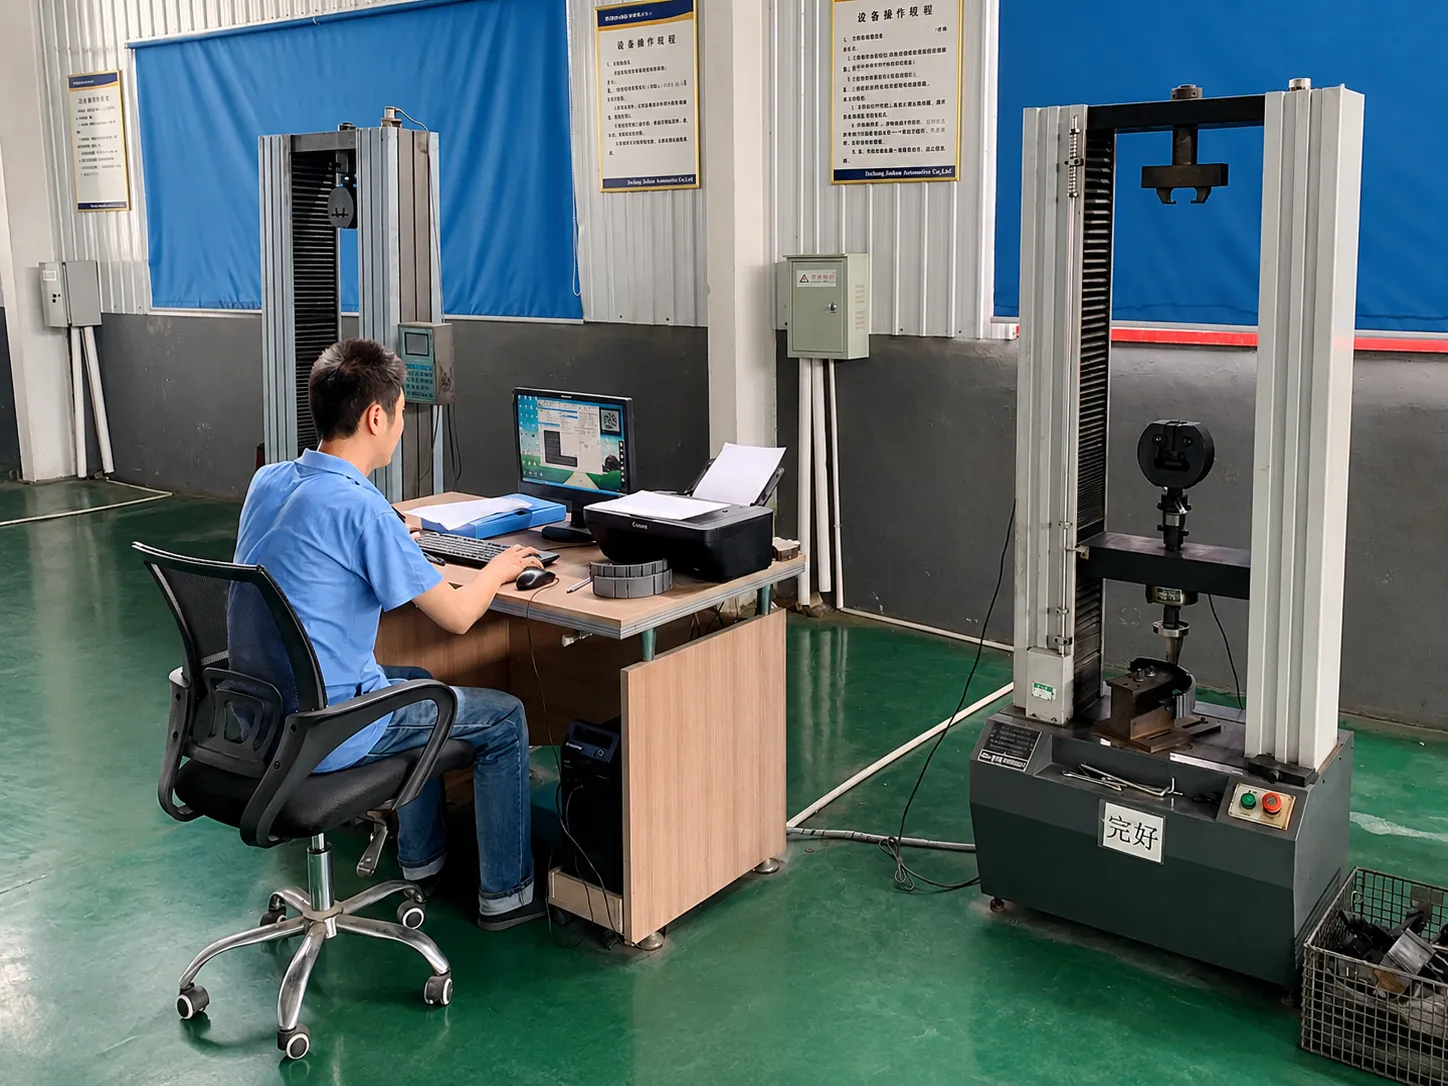
单凭一张机器照片无法说明工厂的生产能力。.
更重要的问题是,该设备有助于控制成品中的哪些方面。.
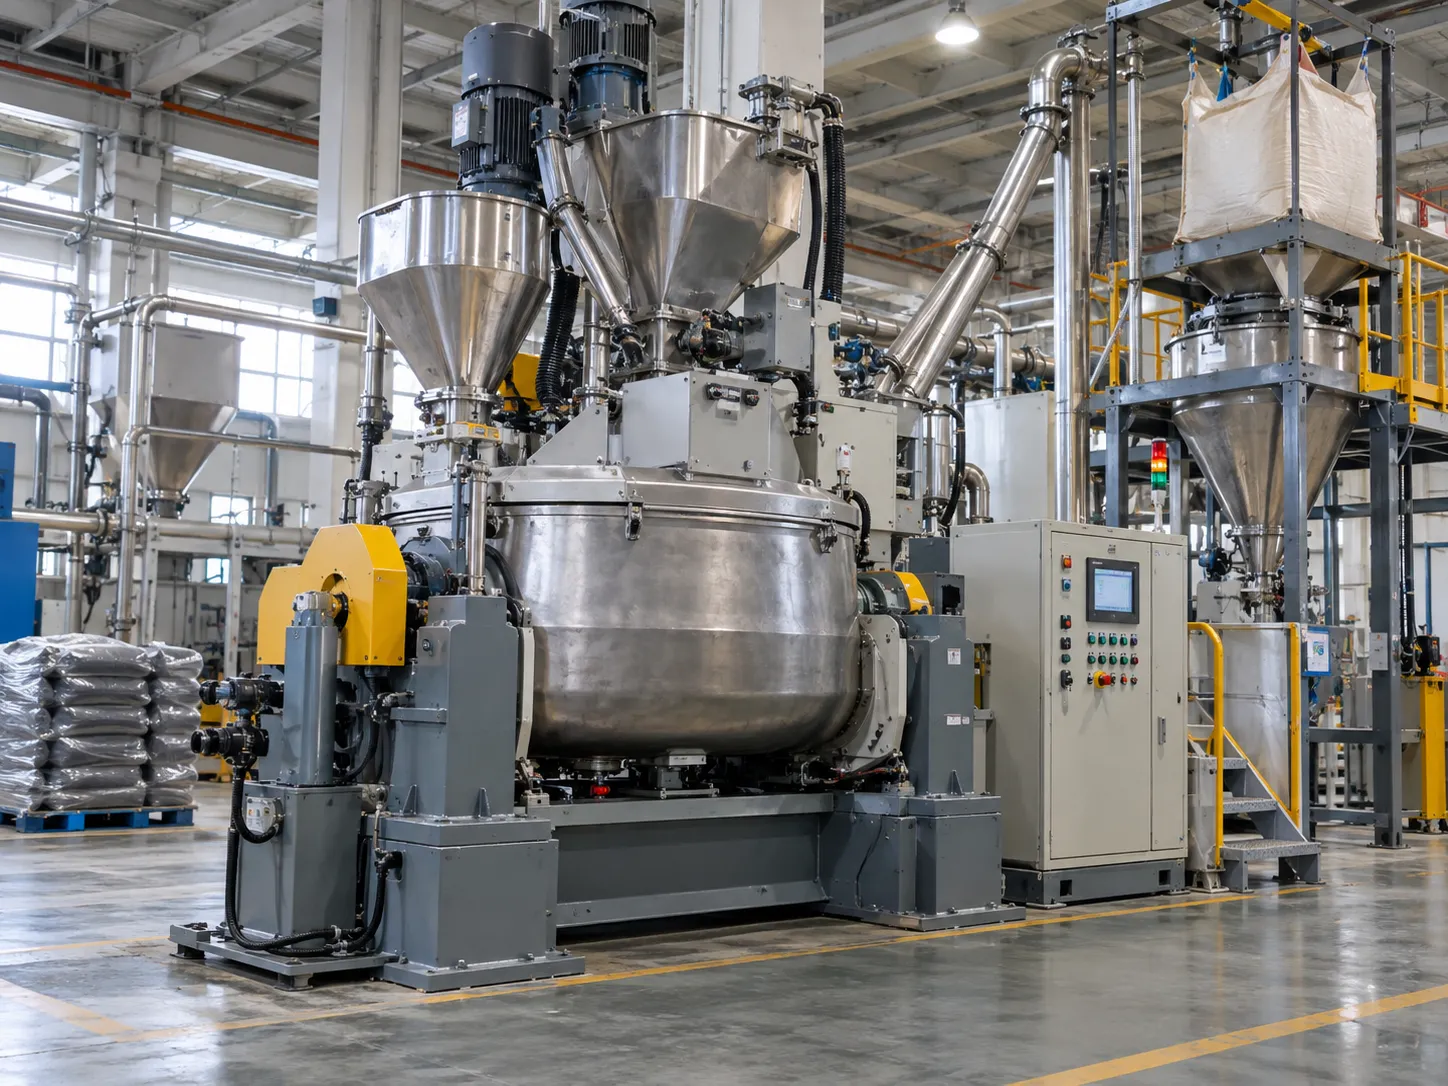
搅拌设备
EQ-01 · 刹车片
摩擦材料混合设备
用于刹车片材料制备过程中。.
它支持什么压制前物料分布更加均匀。.
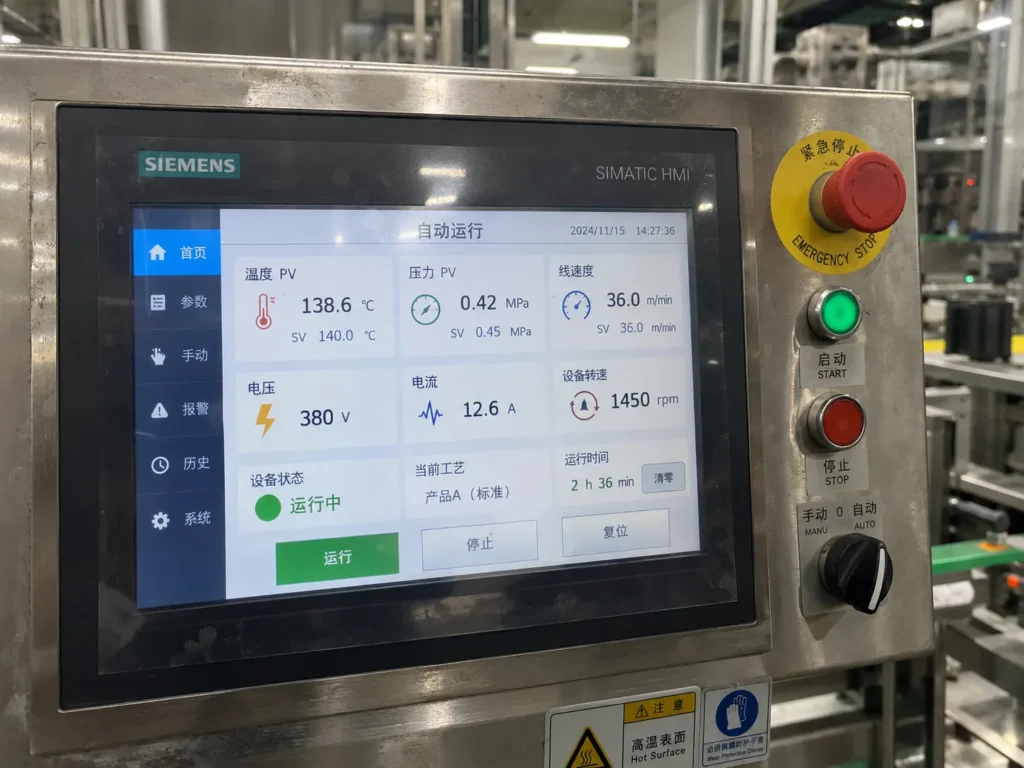
EQ-02 · 刹车片
刹车片热压设备
用于在背板上形成摩擦材料。.
它支持什么可控的成型压力、温度和生产条件。.
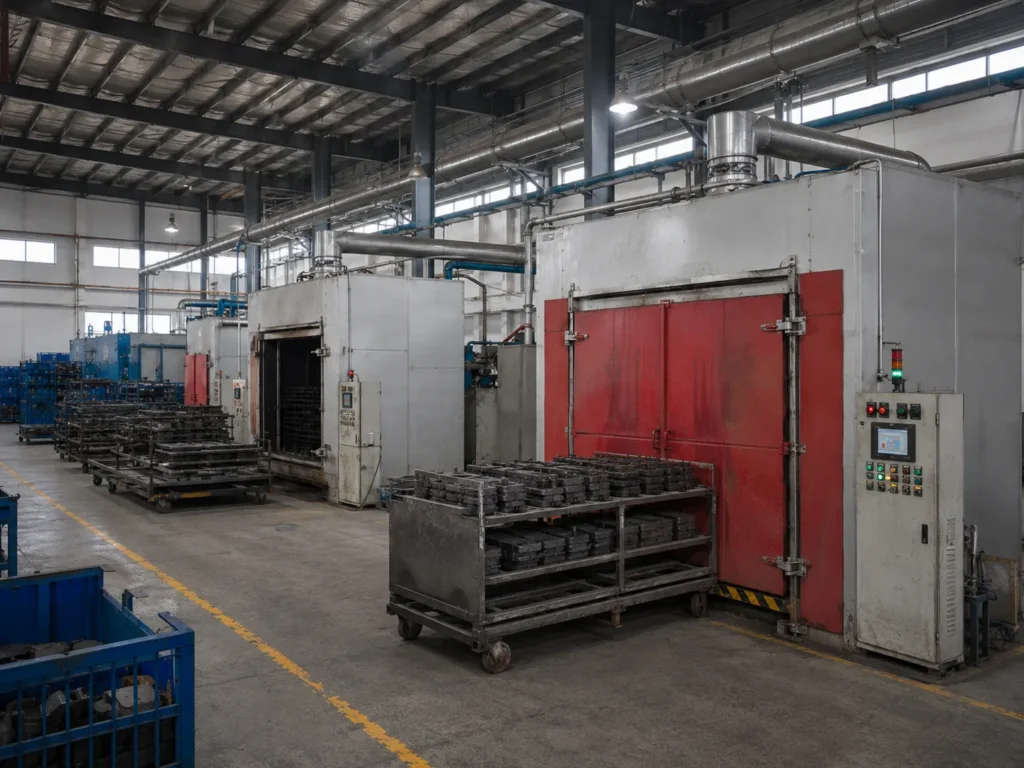
EQ-03 · 刹车片
热处理设备
用于固化和稳定过程中。.
它支持什么生产批次间的热处理更加一致。.
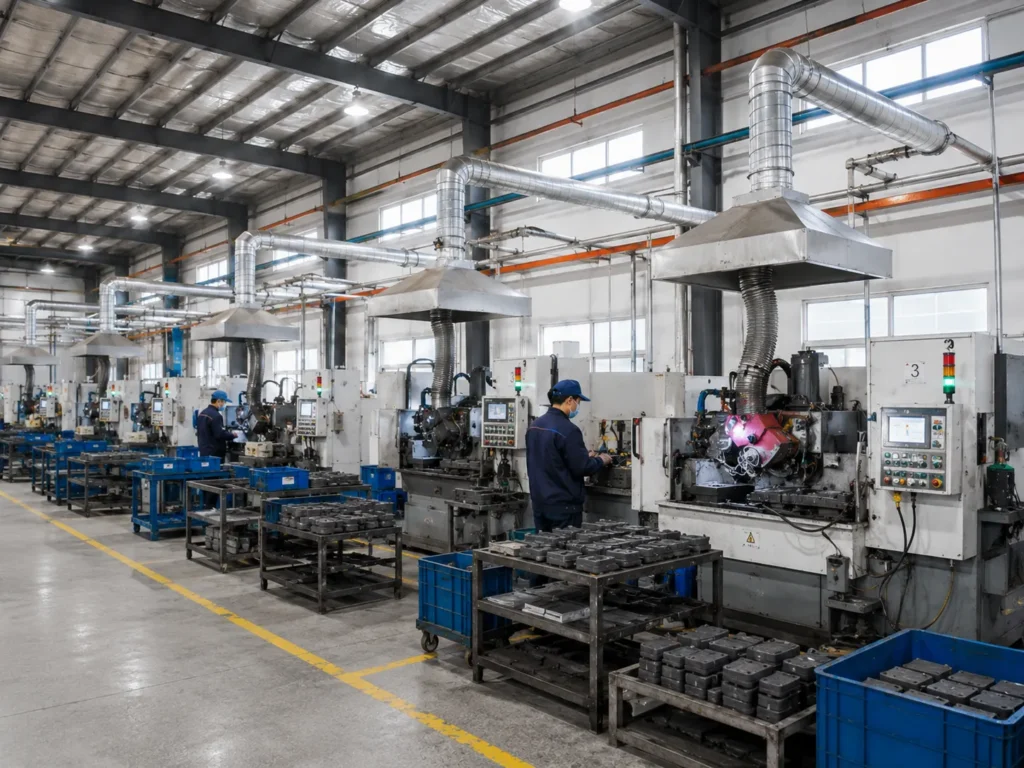
磨床
EQ-04 · 刹车片
研磨和精加工设备
用于控制刹车片的最终尺寸和表面光洁度。.
它支持什么厚度和产品一致性。.
EQ-05 · 刹车盘
数控转子加工设备
用于加工刹车盘的关键几何形状。.
它支持什么摩擦面、轮毂端面、中心孔、厚度和安装尺寸。.
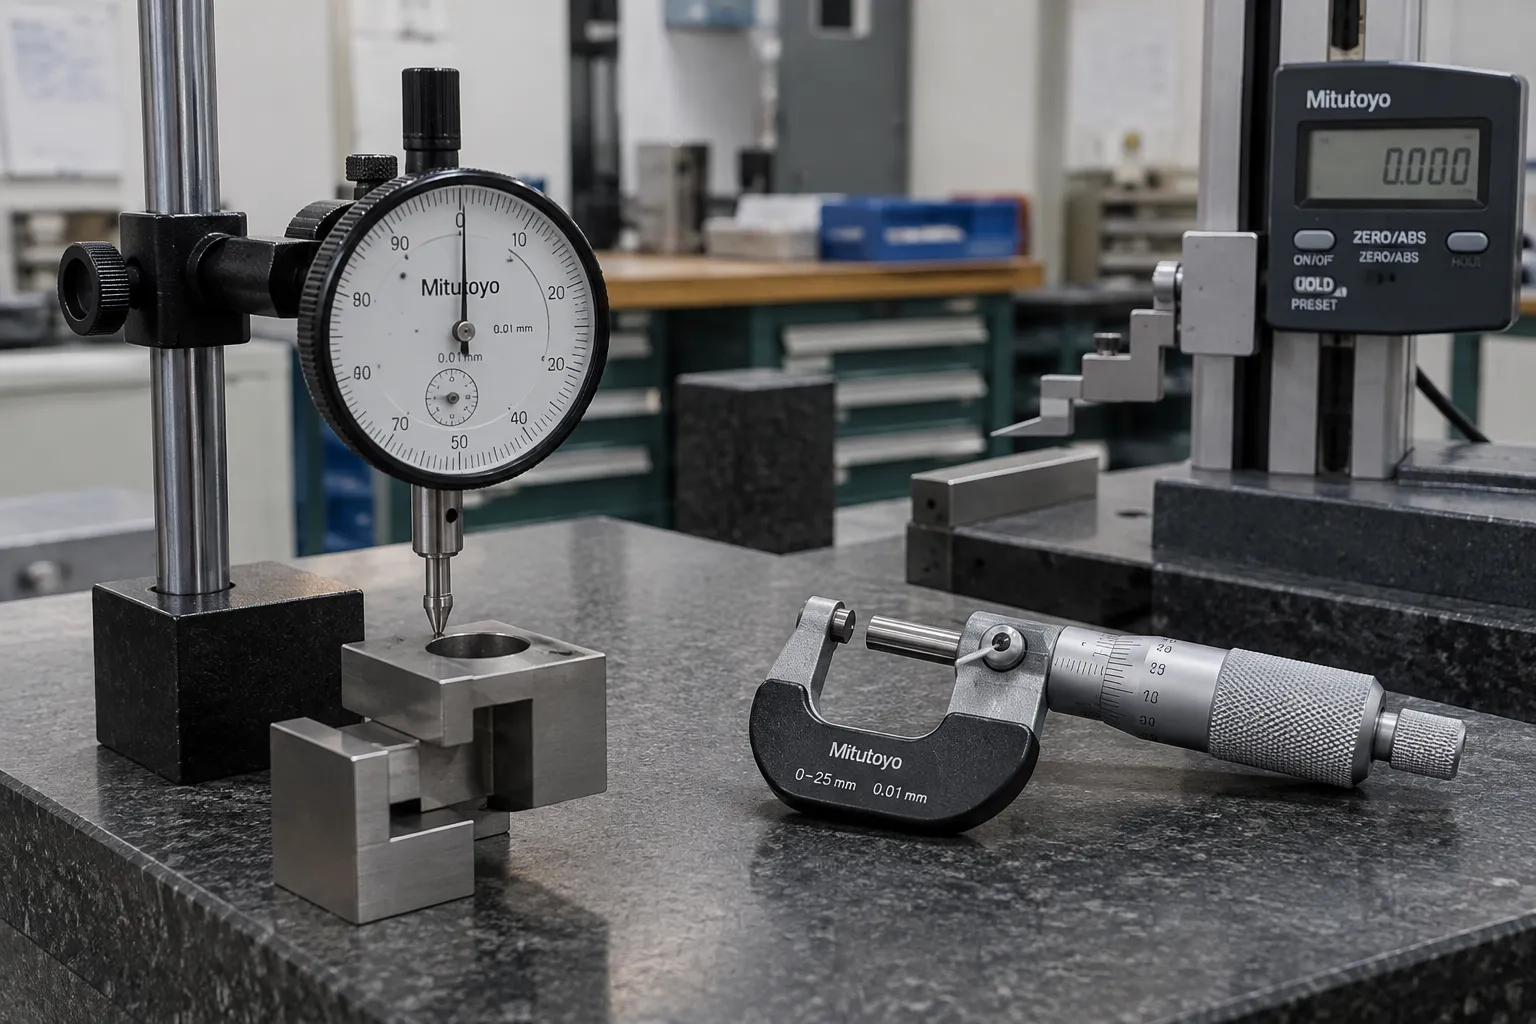
千分表/千分尺/测量站
EQ-06 · 刹车盘
制动盘测量设备
用于检查相关尺寸、跳动和厚度。.
它支持什么发货前对加工结果进行验证。.
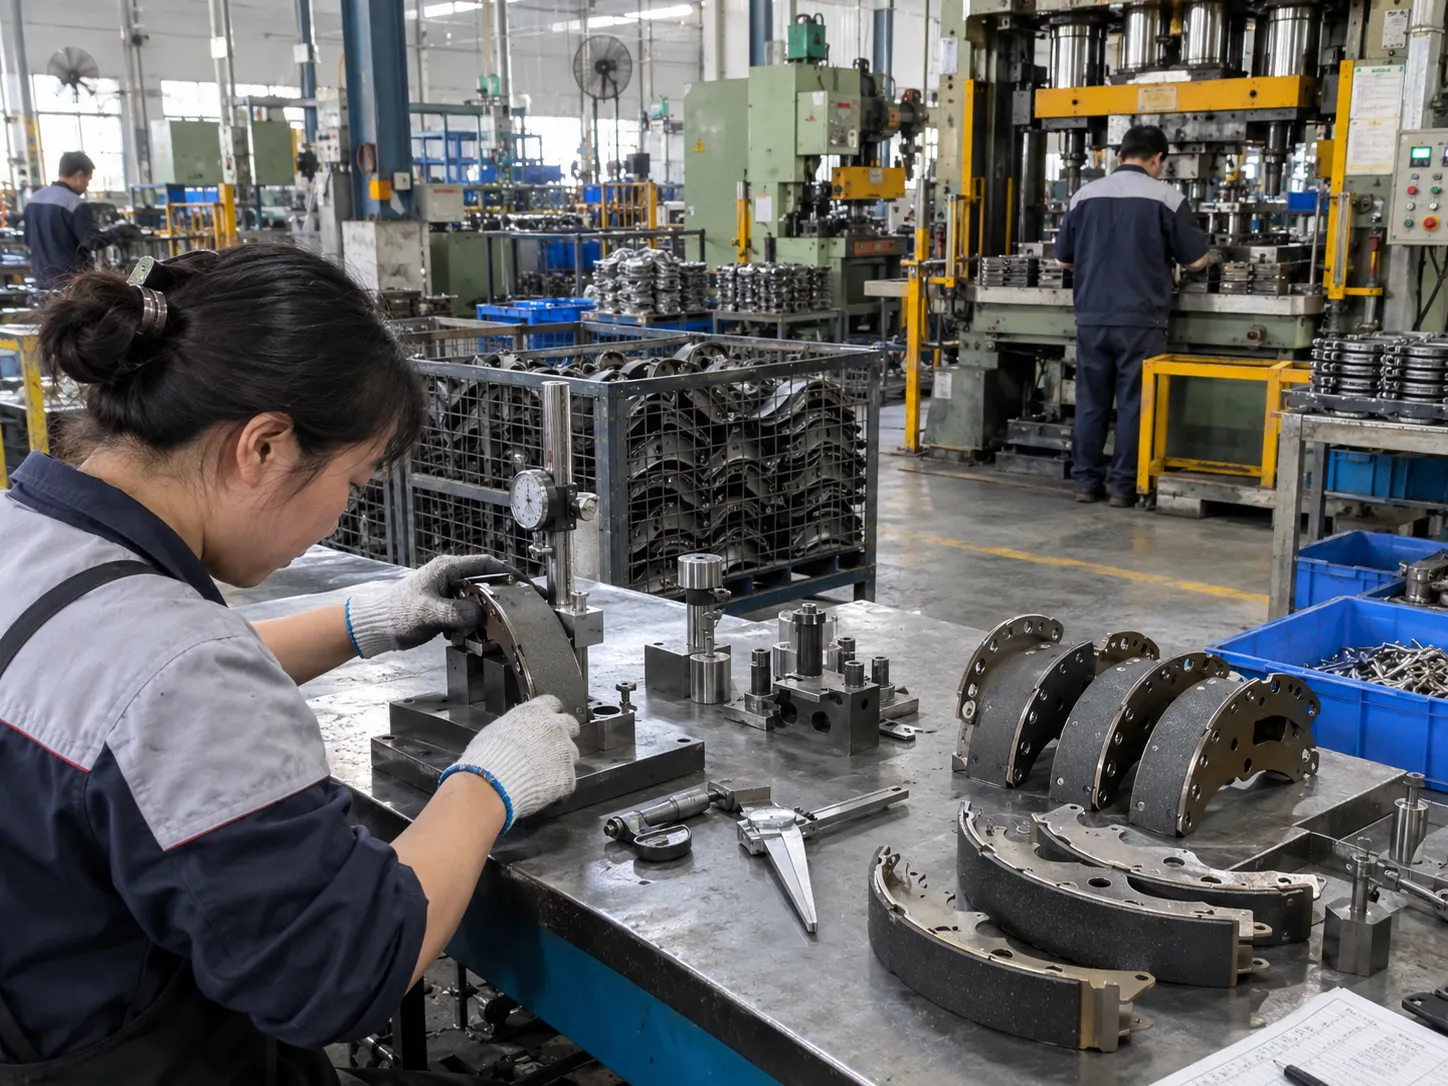
刹车蹄生产设备/检测夹具
EQ-07 · 刹车片
刹车蹄生产及检测夹具
用于辅助刹车蹄片的成型、精加工和尺寸验证。.
它支持什么鞋子的几何形状、衬里位置和合脚度的一致性。.
产能与生产计划
生产能力已建成,可满足重复的B2B供应需求。
单凭产量大小并不能告诉B2B买家一家工厂是否能够有效地处理他们的订单。.
售后刹车零件采购通常涉及许多不同的零件编号、包装要求和重复订单。.
因此,生产计划需要平衡产量和 SKU 控制。.
日产量
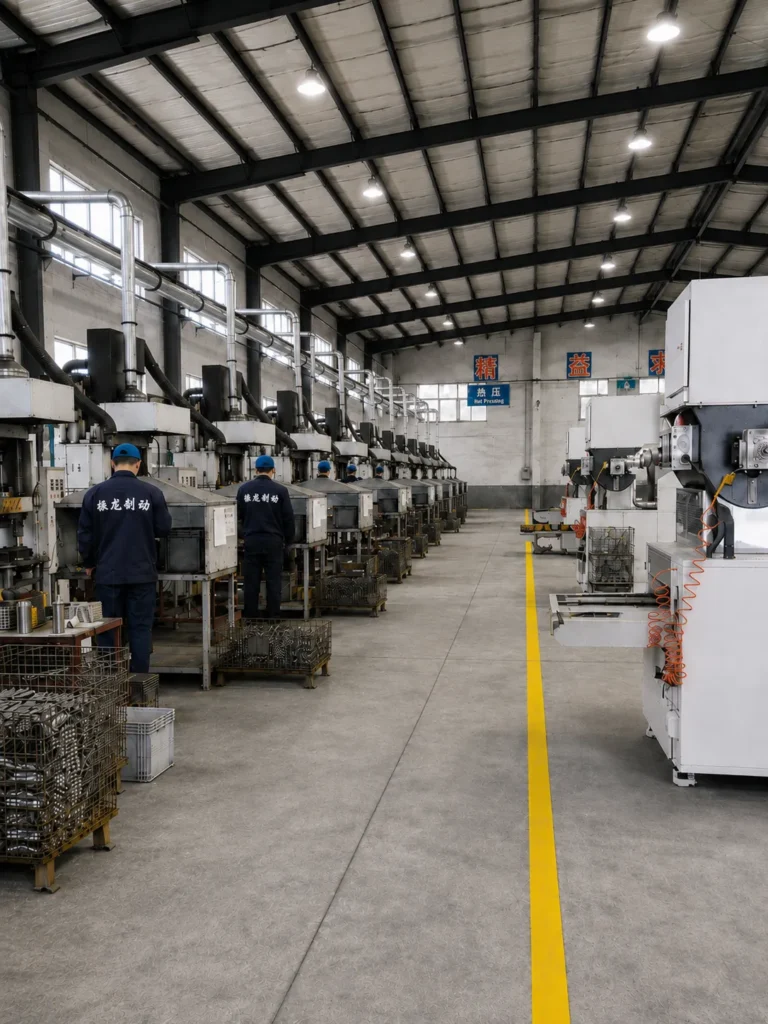
根据产品组合和生产计划,我们的刹车部件业务每天可支持 2500 多件的生产能力,涵盖我们的所有制造活动。.
特定订单的实际交货时间和产量将根据 SKU 组合和数量进行确认。.
支持常规批发订单
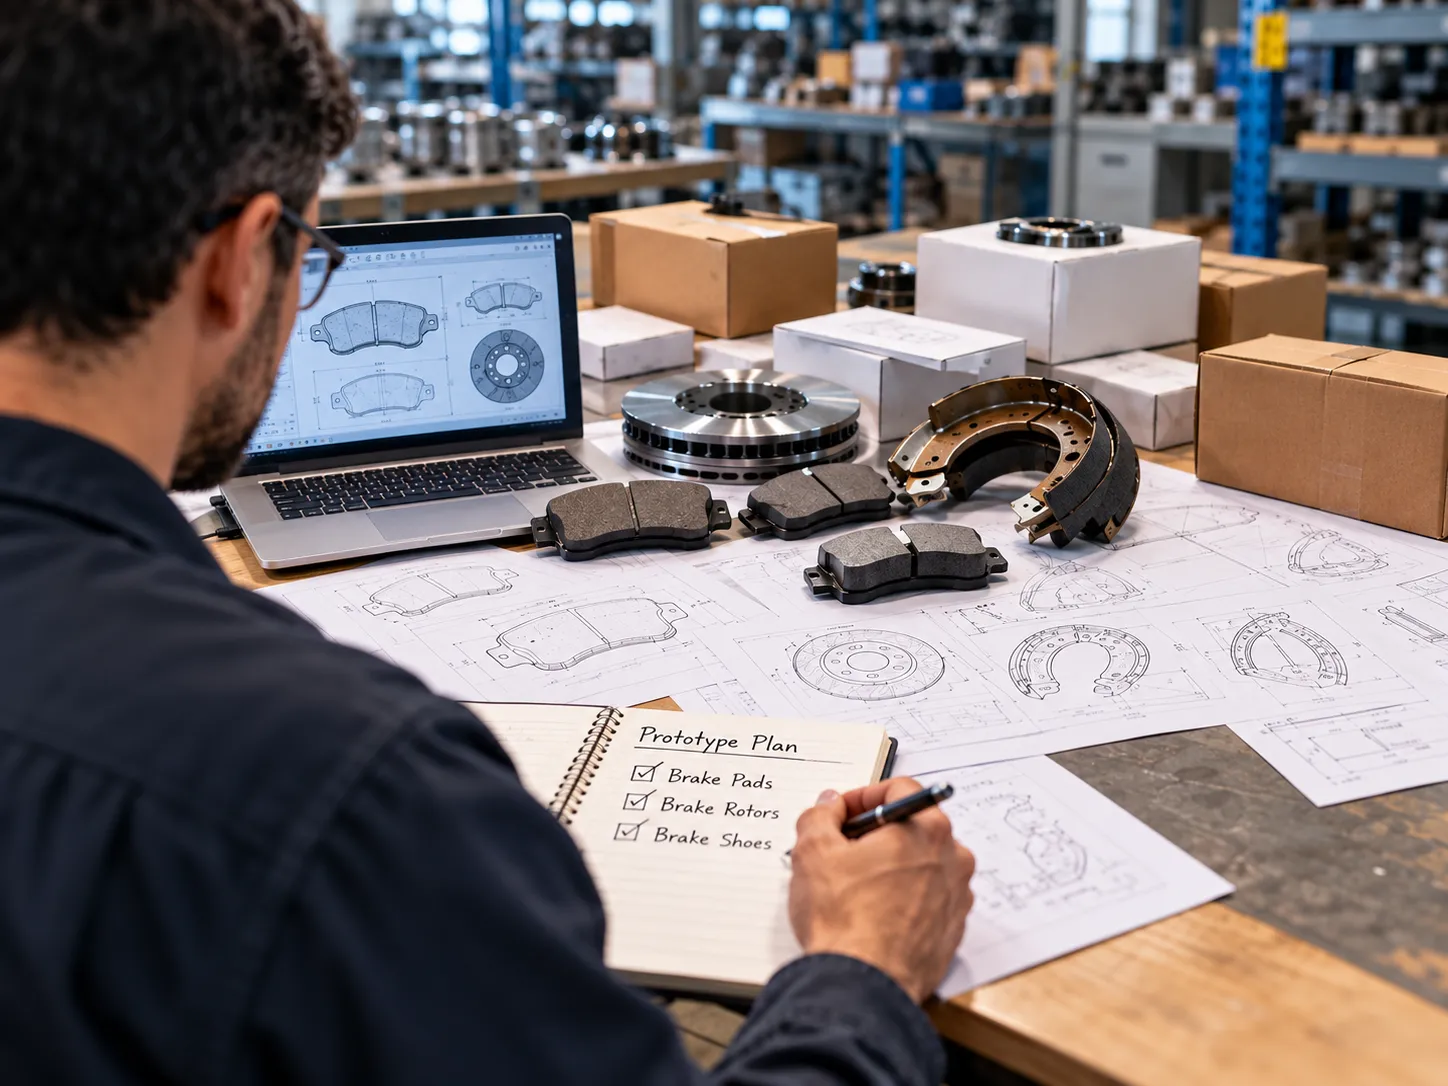
我们的刹车零件生产能力支持常规的 B2B 采购计划和持续的库存补充。.
生产计划是根据产品类别、数量和订单要求制定的。.
批量计划
产品按生产和订单信息进行组织,以便在需要时将相关批次与最终发货联系起来。.
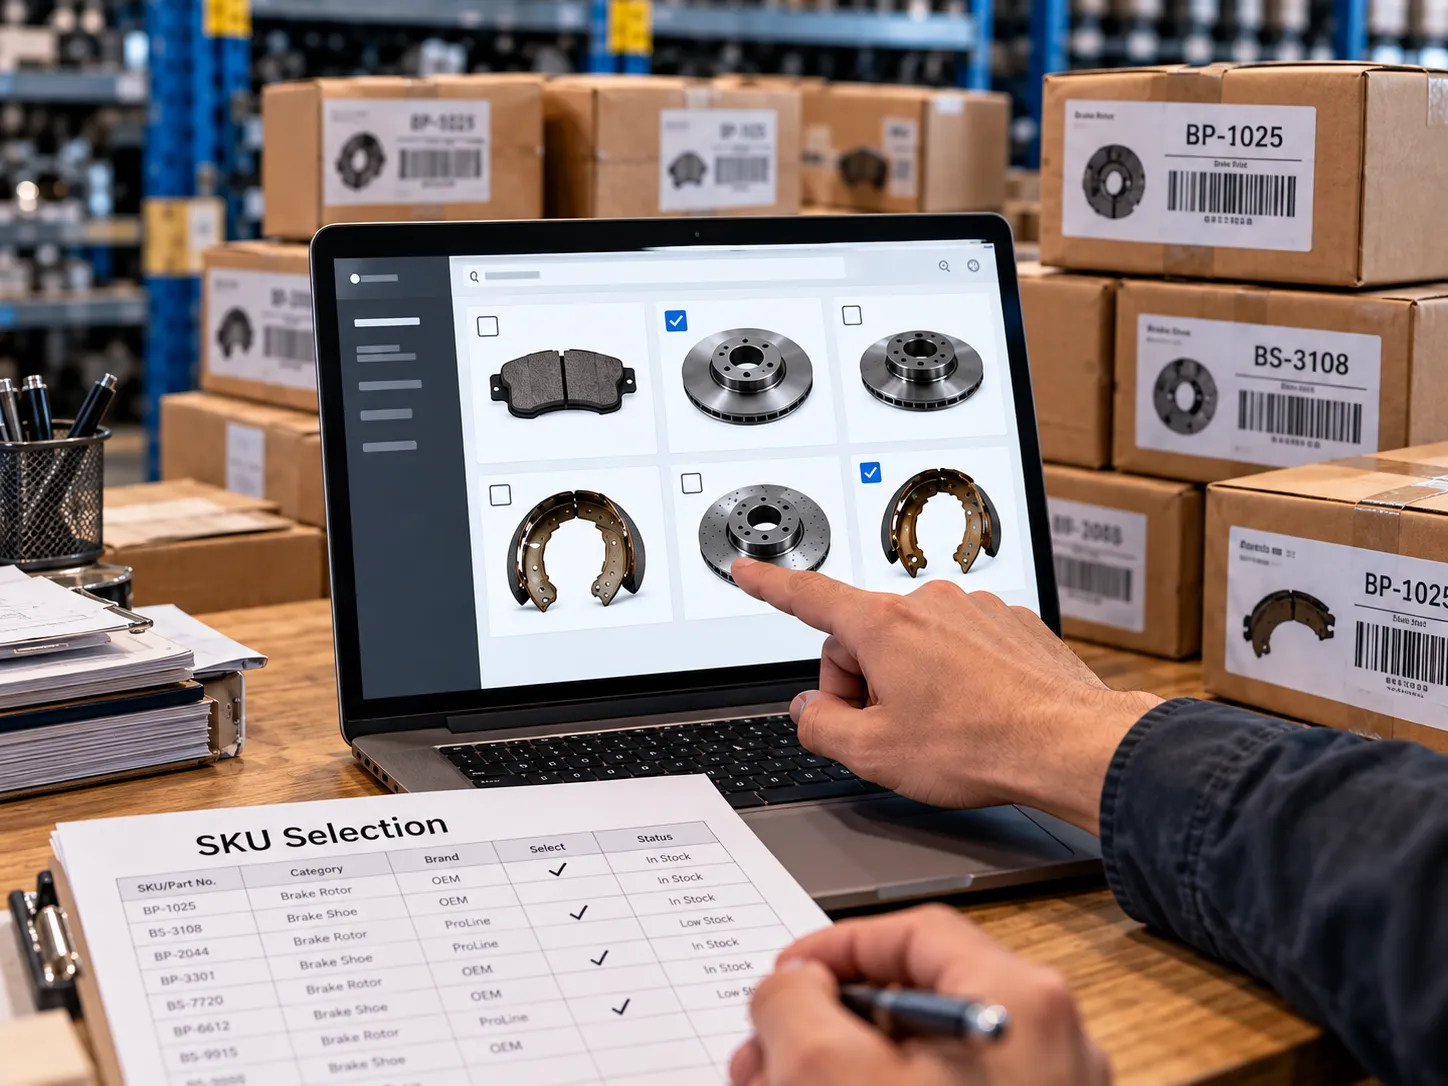
多SKU订单管理
经销商在同一采购周期内可能会订购数十种刹车片、刹车盘和刹车蹄。.
每个参考文献都需要始终保持可识别性。
这样可以降低将正确的产品与错误的标签或纸箱混淆的风险。.
重复生产
重复订购不应要求客户从头开始重新制定每个产品规格。.
清晰的产品参考信息和以往的订单信息有助于更高效地补货。.
混合类别订单
同一采购订单中的刹车片、刹车盘和刹车蹄会一起计划,以便在时间允许的情况下,可以作为一个合并订单进行包装和发货。.
交货期确认
交货时间是根据订单的 SKU 清单、数量和包装情况进行审核后确定的,不会在细节确定之前给出固定的交货时间。.
我们需要哪些信息来安排您的订单
请提供您内部已使用的信息。我们将据此规划生产和包装。.
- 零件编号(OE、FMSI 或您自己的代码)
- 每个 SKU 的数量
- 品牌、标签和纸箱要求
- 预计发货日期
- 新引用或重复引用
- 目的地市场
工厂质量检验
工厂内部的质量控制
检验并非指纸箱封箱前进行的最后一次目视检查。.
不同的产品需要不同的质量控制重点。.
我们的工厂检验流程侧重于可能直接影响装配、产品一致性和服务性能的特性。.
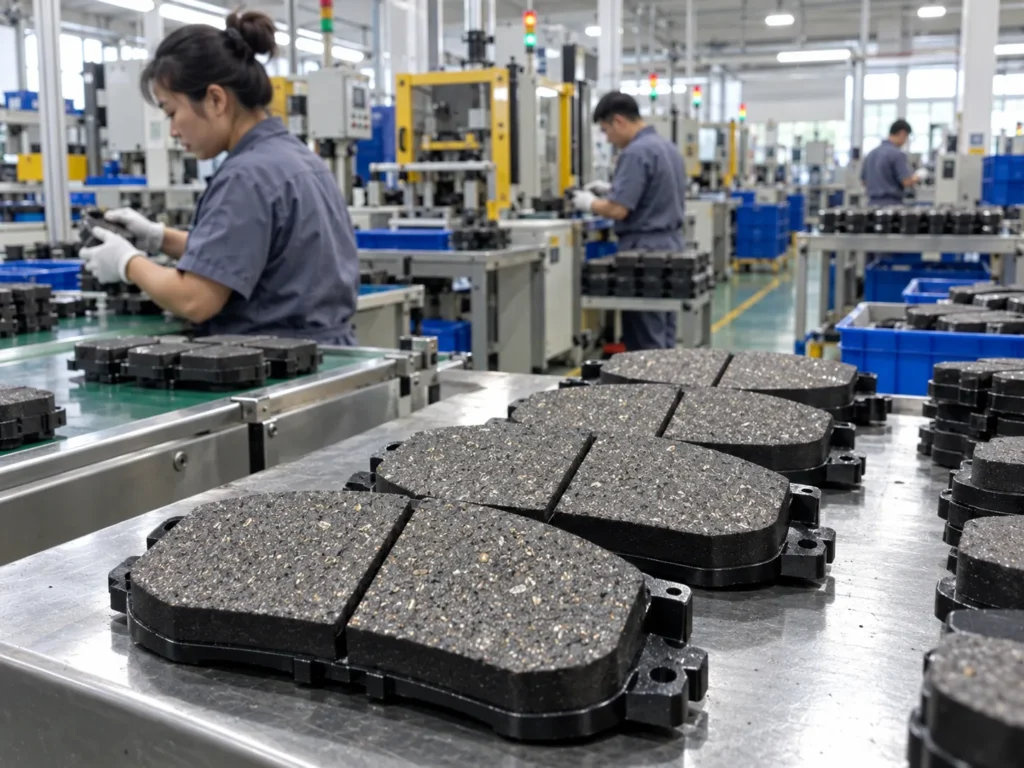
刹车片检查
典型的检查区域可能包括:
- 整体尺寸
- 摩擦材料状态
- 背板
- 垫片
- 倒角
- 老虎机
- 表面状况
- 产品标记
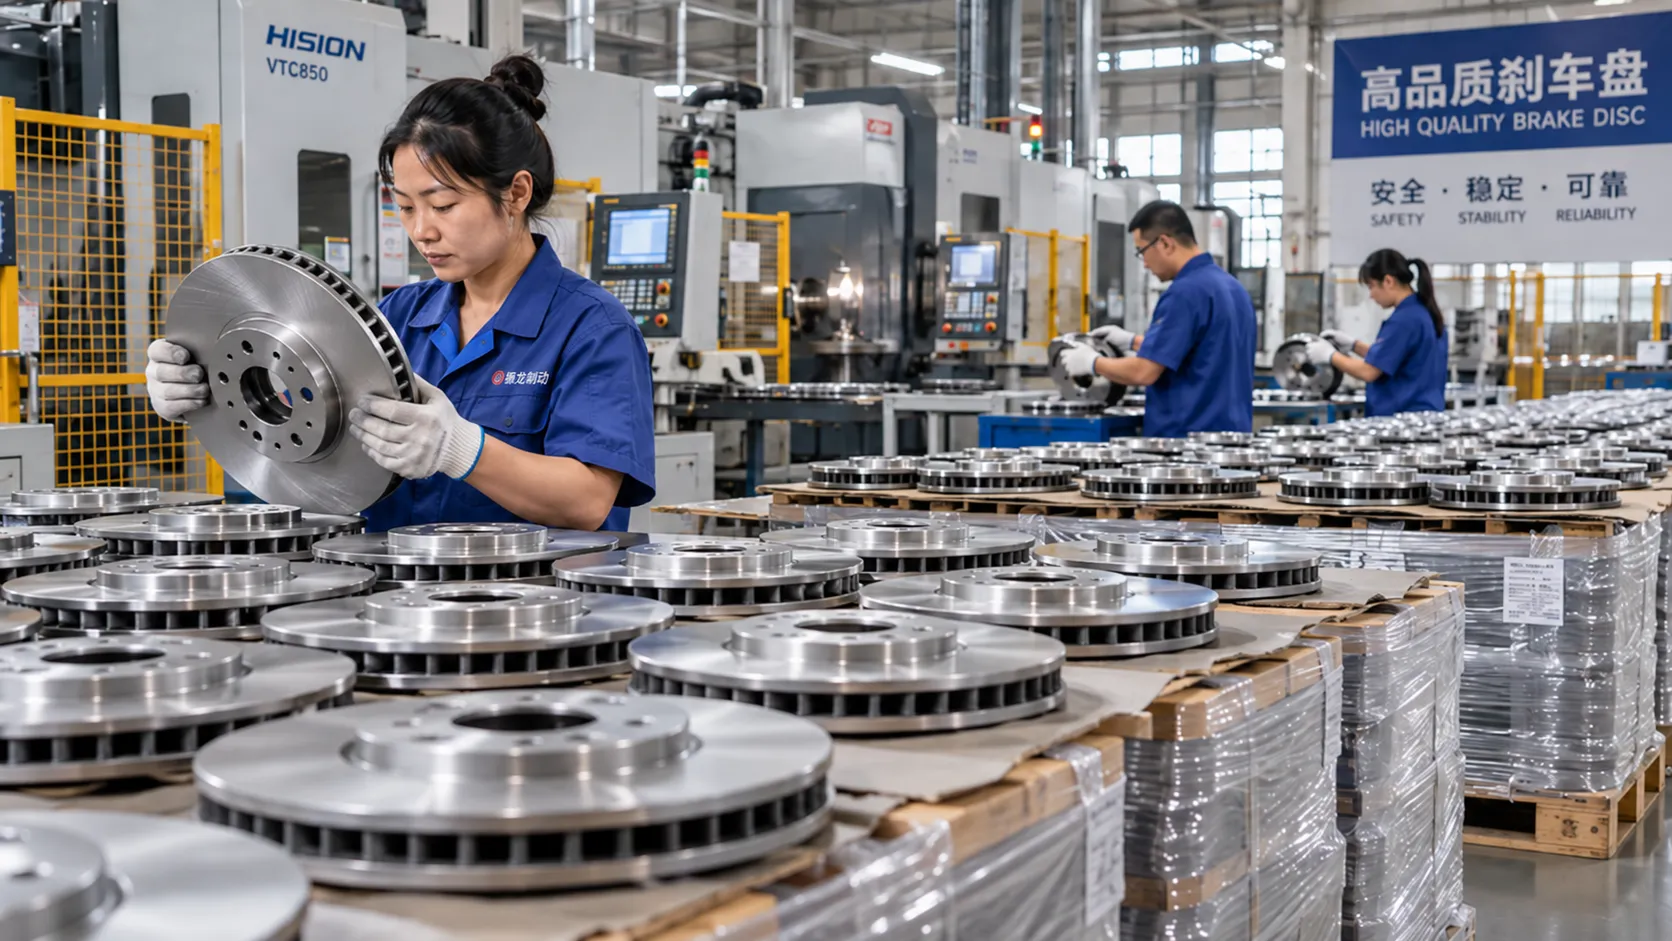
转子跳动测量
刹车盘检查
典型的检查区域可能包括:
- 直径
- 厚度
- 整体高度
- 中心孔
- 跑道
- 数字电视
- 摩擦面
- 轮毂面
- 冷却叶片
- 防锈
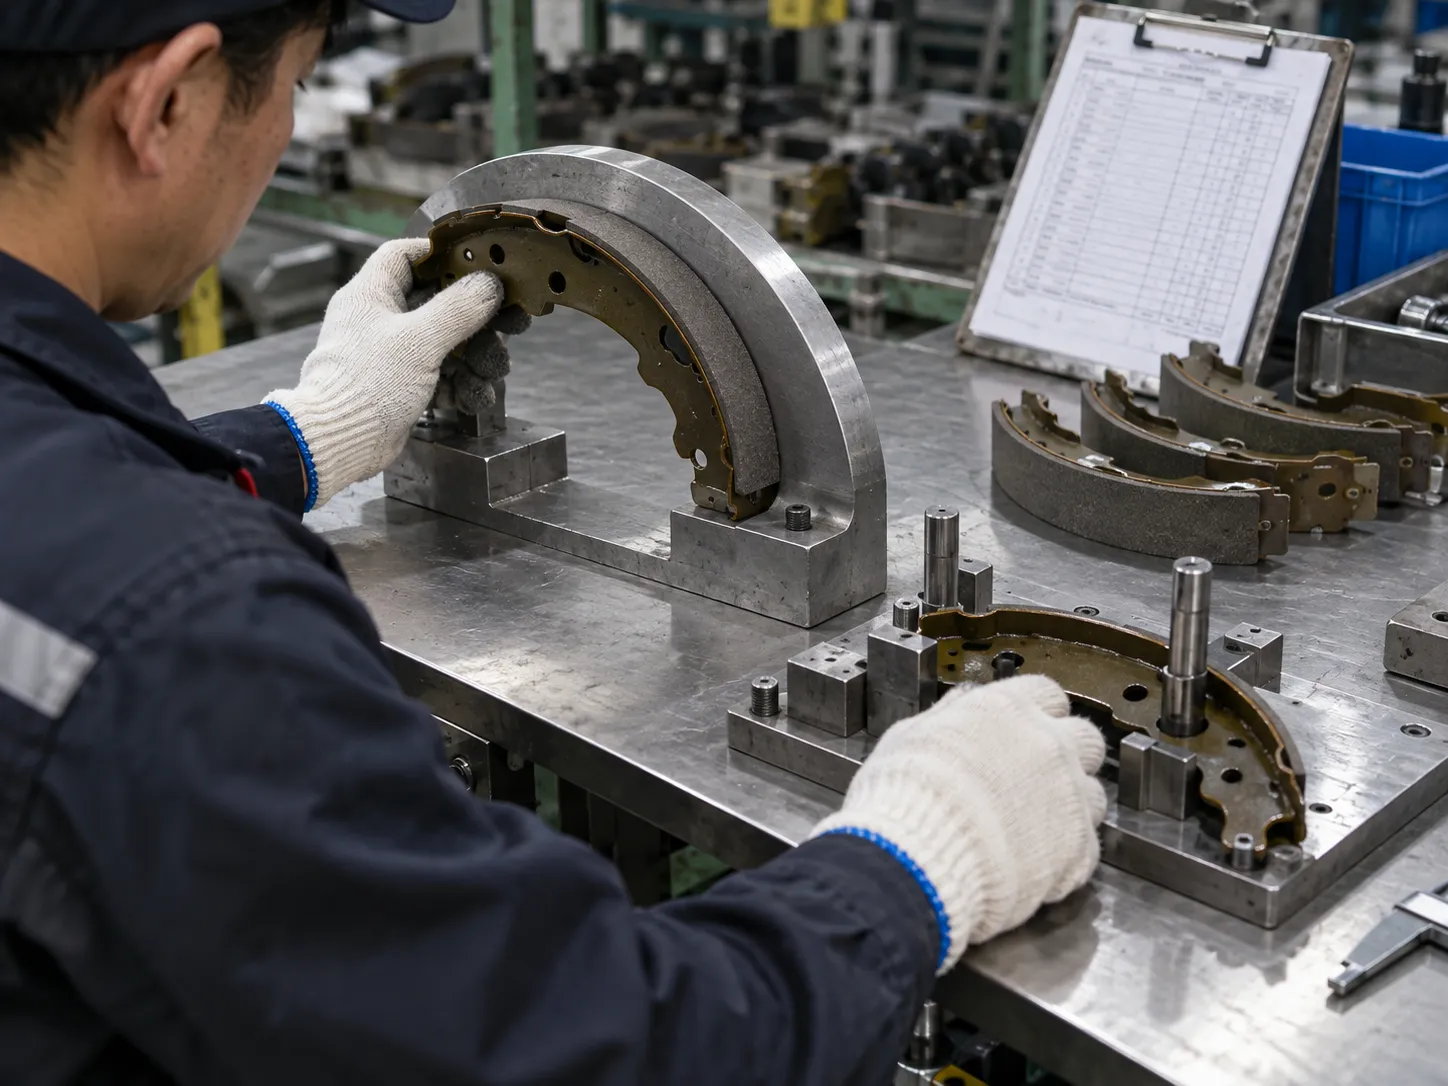
刹车蹄检查
典型的检查区域可能包括:
- 鞋宽
- 几何学
- 曲率
- 衬里尺寸
- 衬里放置
- 衬里附件
- 弹簧孔位置
- 产品集准确性
过程质量控制
质量控制贯穿生产过程,而不仅仅是在生产结束时。
最终检验可以发现成品的问题。. 它不能取代良好的过程控制。.
因此,我们的质量控制方法包括在生产过程的多个阶段进行检查。我们的质量页面详细介绍了这些检查。 过程质量控制 针对每种产品。.
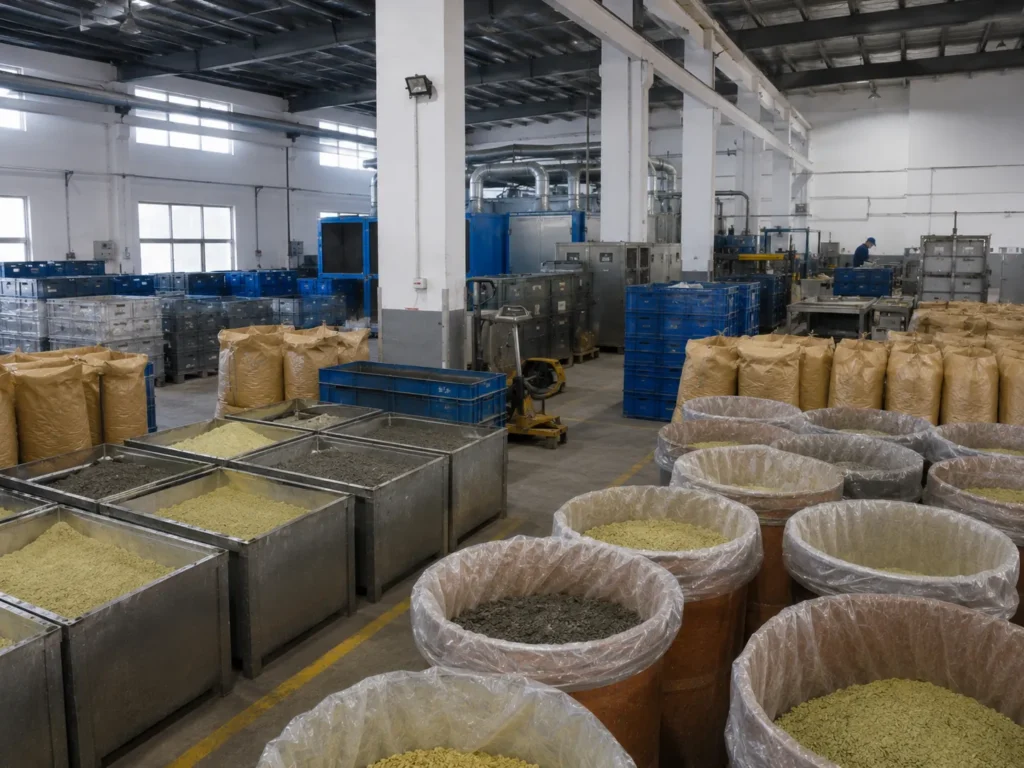
来料检验
材料和零部件在投入生产前都会经过审核。.
目标是在材料或规格问题进一步进入制造过程之前,将其识别出来。.
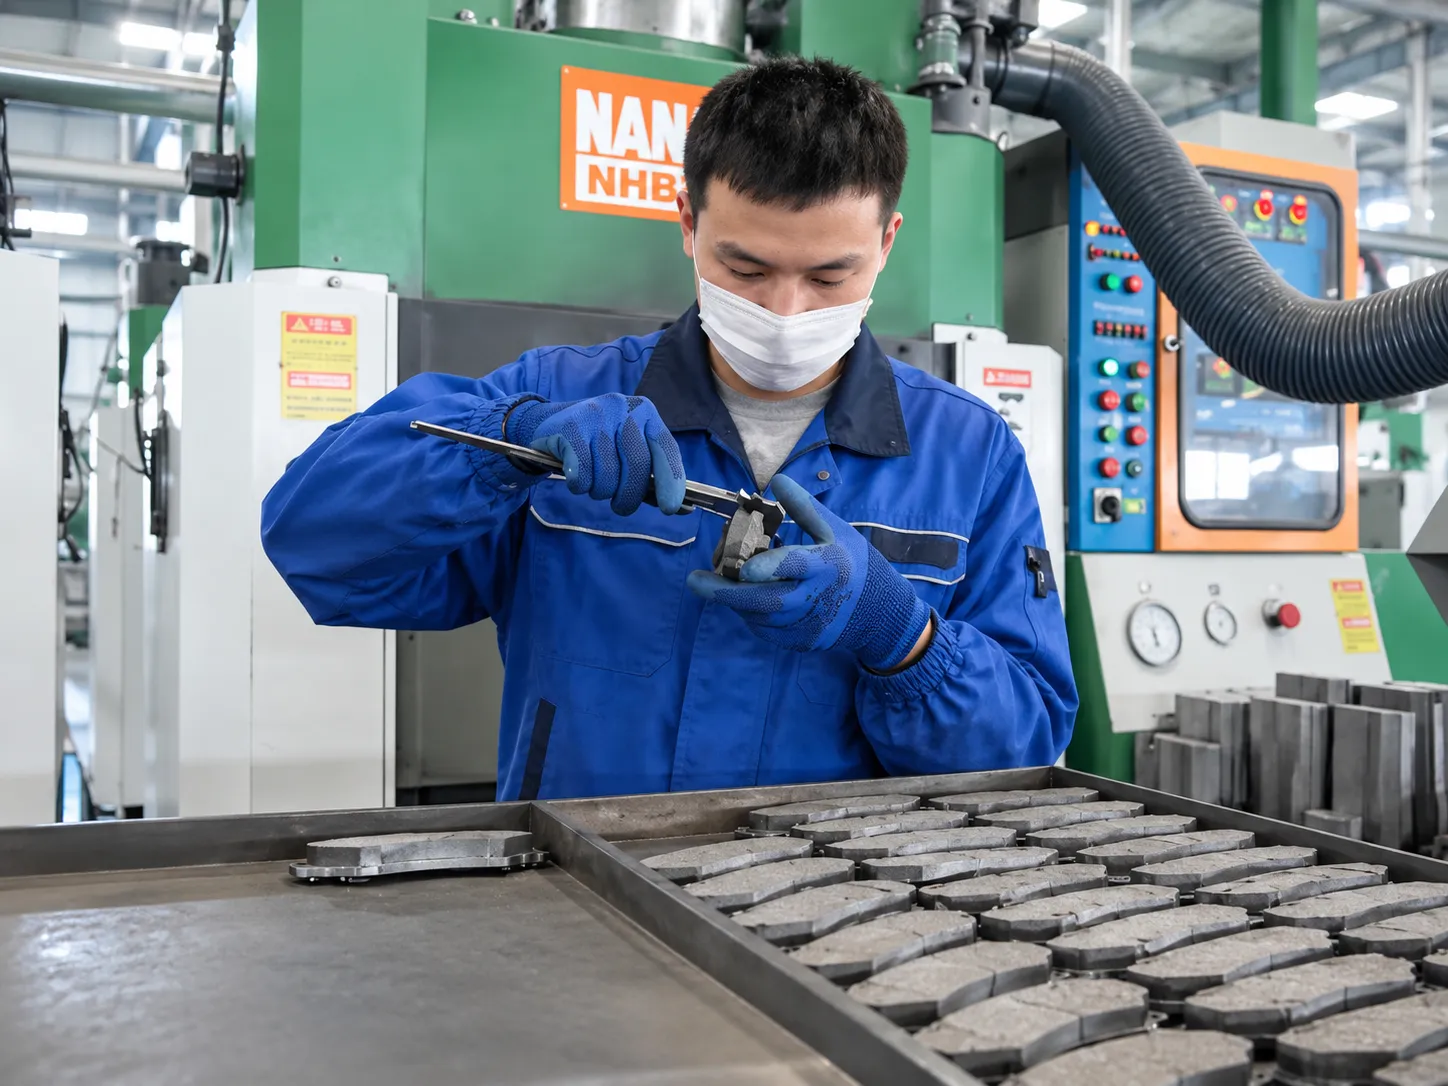
首件检验
在继续生产之前,可以对第一个完成的产品进行检验,看其是否符合所需的尺寸和产品规格。.
这有助于及早发现设置问题。.
过程检验
在生产过程中检查相关尺寸或工艺结果,而不是等到整批产品生产完毕。.
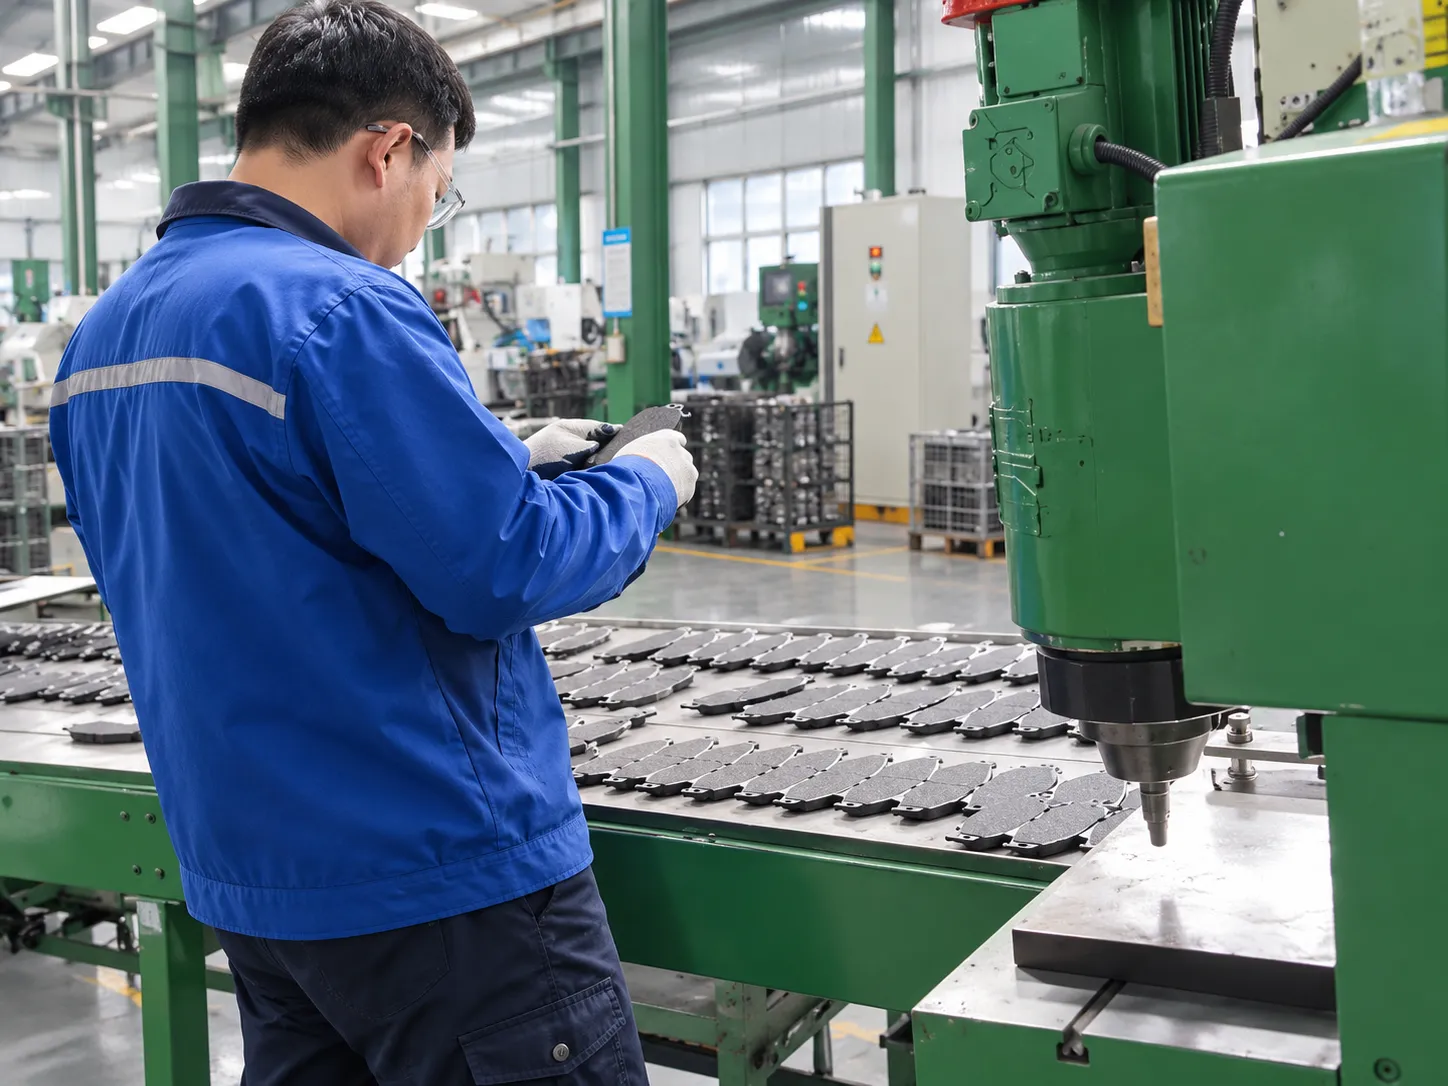
最终产品检验
成品在包装前会根据相关产品要求进行检验。.
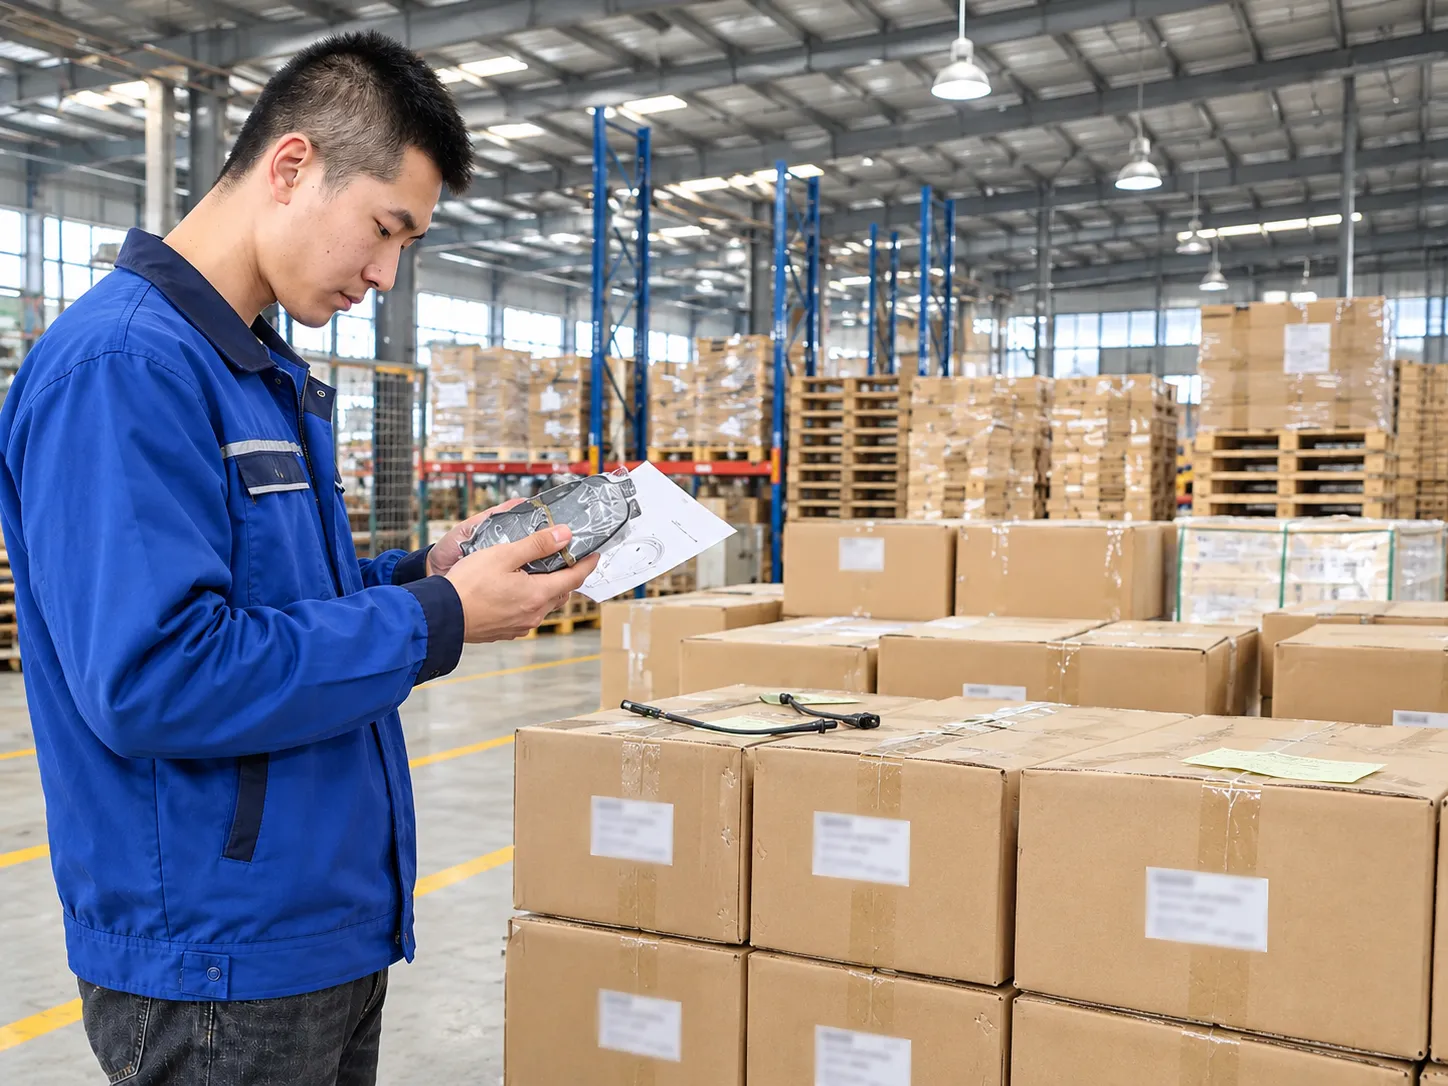
包装验证
正确的商品必须放入正确的包装中。最终订单检查可能包括:
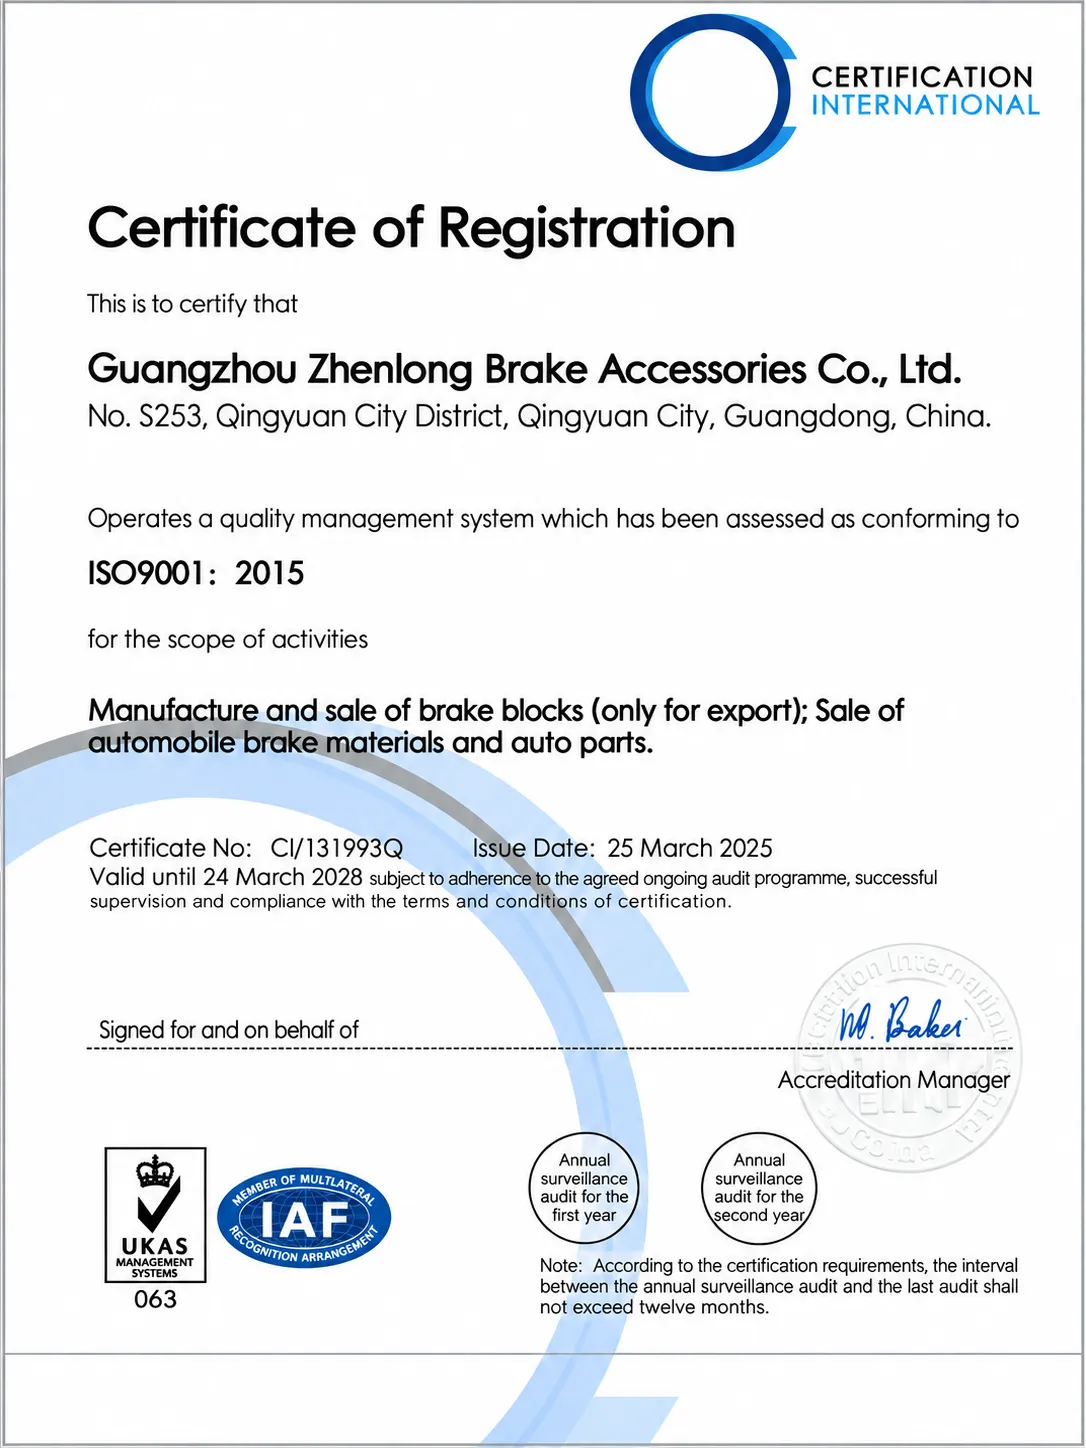
认证、测试和可追溯性
认证、测试和产品文档
只有当买家了解证书的适用范围时,证书才有用。.
产品批准、材料合规性、检验记录和批次可追溯性各有不同的用途。.
我们将这些区域分开,以便买家可以根据实际产品和目标市场的要求来审查文件。.
ECE R90 文档
在适用情况下,可将相关的制动摩擦产品与相应的 ECE R90 文件一起审查。.
认证范围应根据实际产品参考信息进行核查,而不是假定其适用于目录中的每个制动部件。.
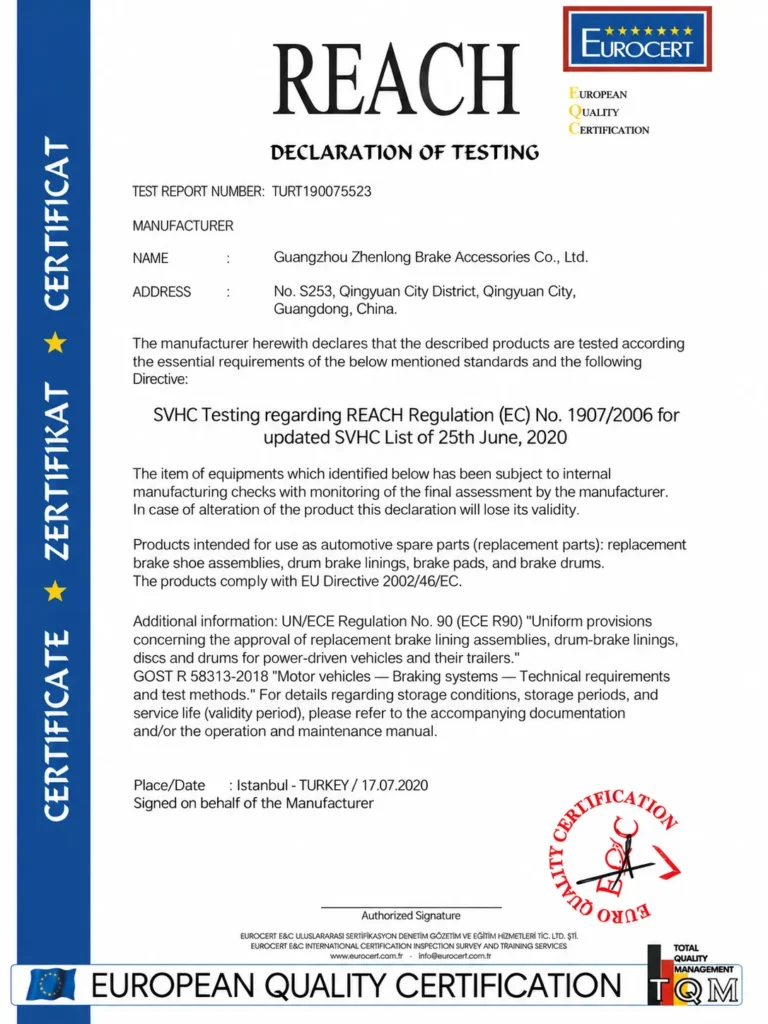
REACH 文件
REACH 相关文件可以支持相关市场适用的材料和化学品合规性要求。.
应该将其视为材料合规性文件,而不是制动性能认证。.
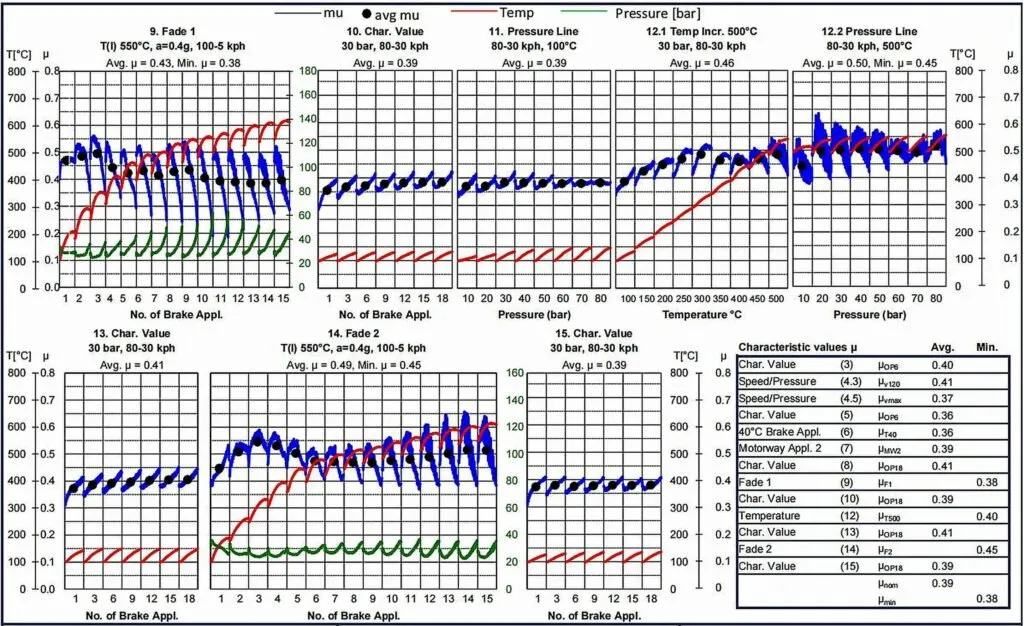
产品检验记录
检验信息可以为尺寸和其他相关产品特性提供实际的质量证据。.
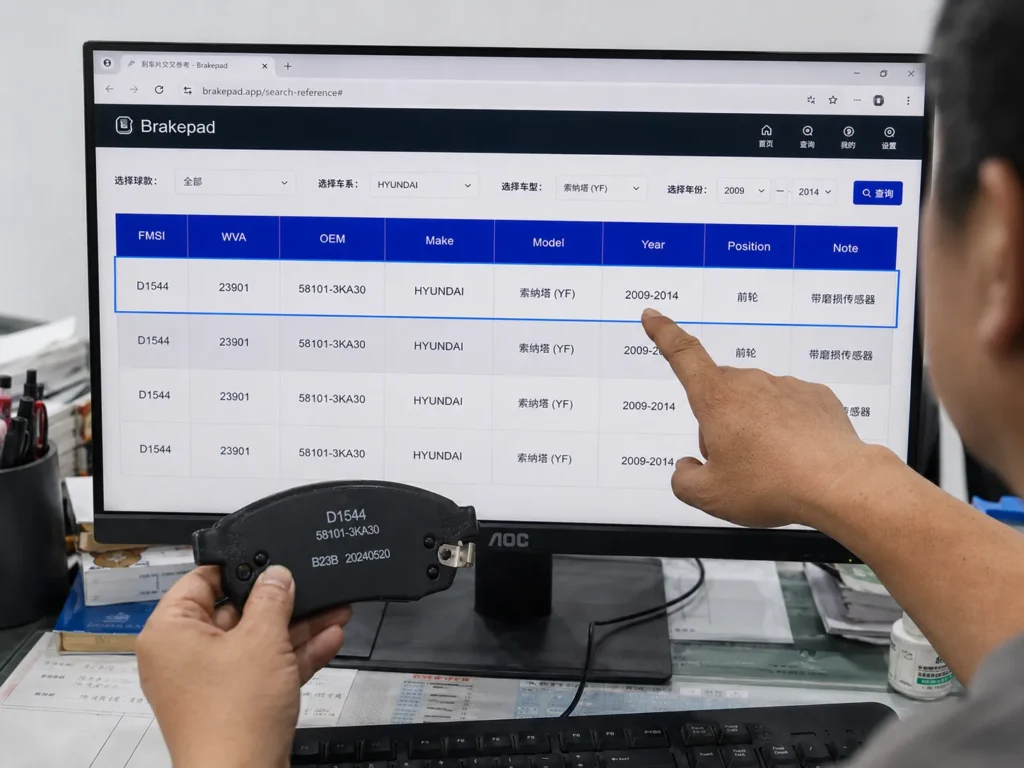
批次追溯性
清晰的生产和订单信息有助于连接产品参考→批次→检验→订单→发货。.
批次追溯连接
当分销商需要在交货后调查特定产品时,这一点尤其有用。.
根据实际产品和目标市场要求审核文件。.
仓库及多SKU管理
多SKU刹车零件订单的仓库管理
B2B刹车配件仓库不仅仅是一个堆满纸箱的房间。.
当一个客户订单包含数十个不同的参考编号时,产品识别和订单分离就变得至关重要。.
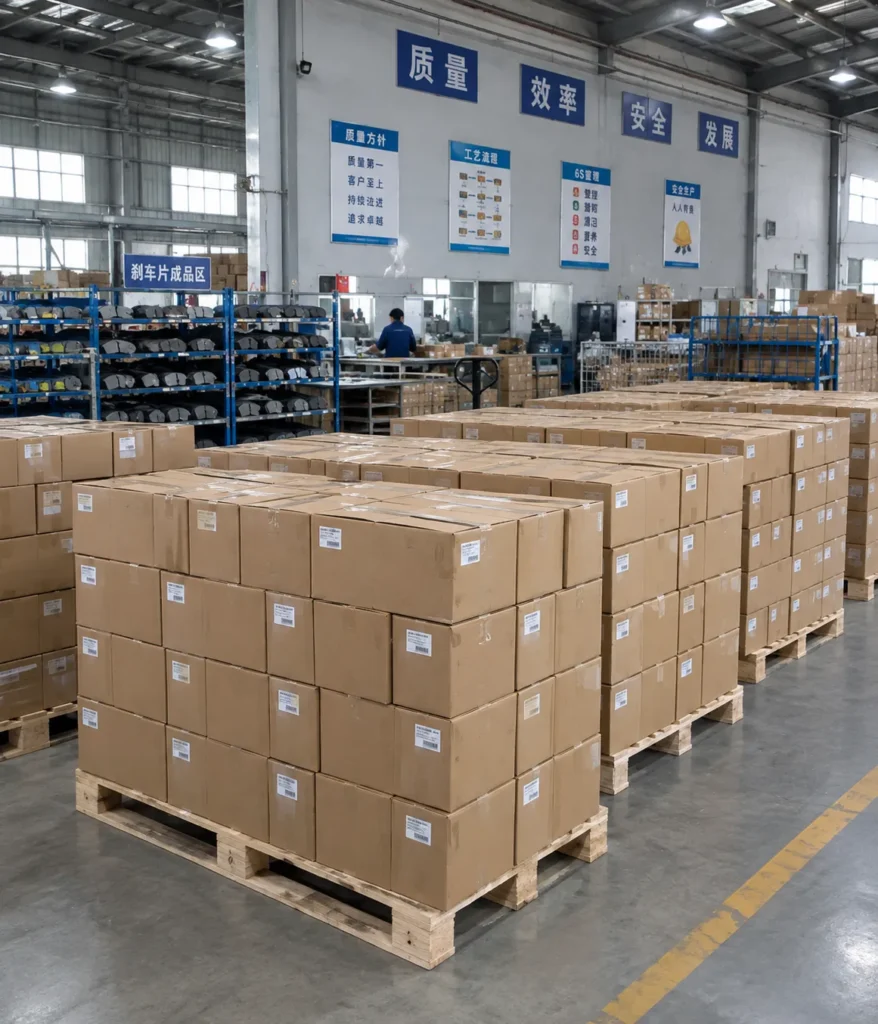
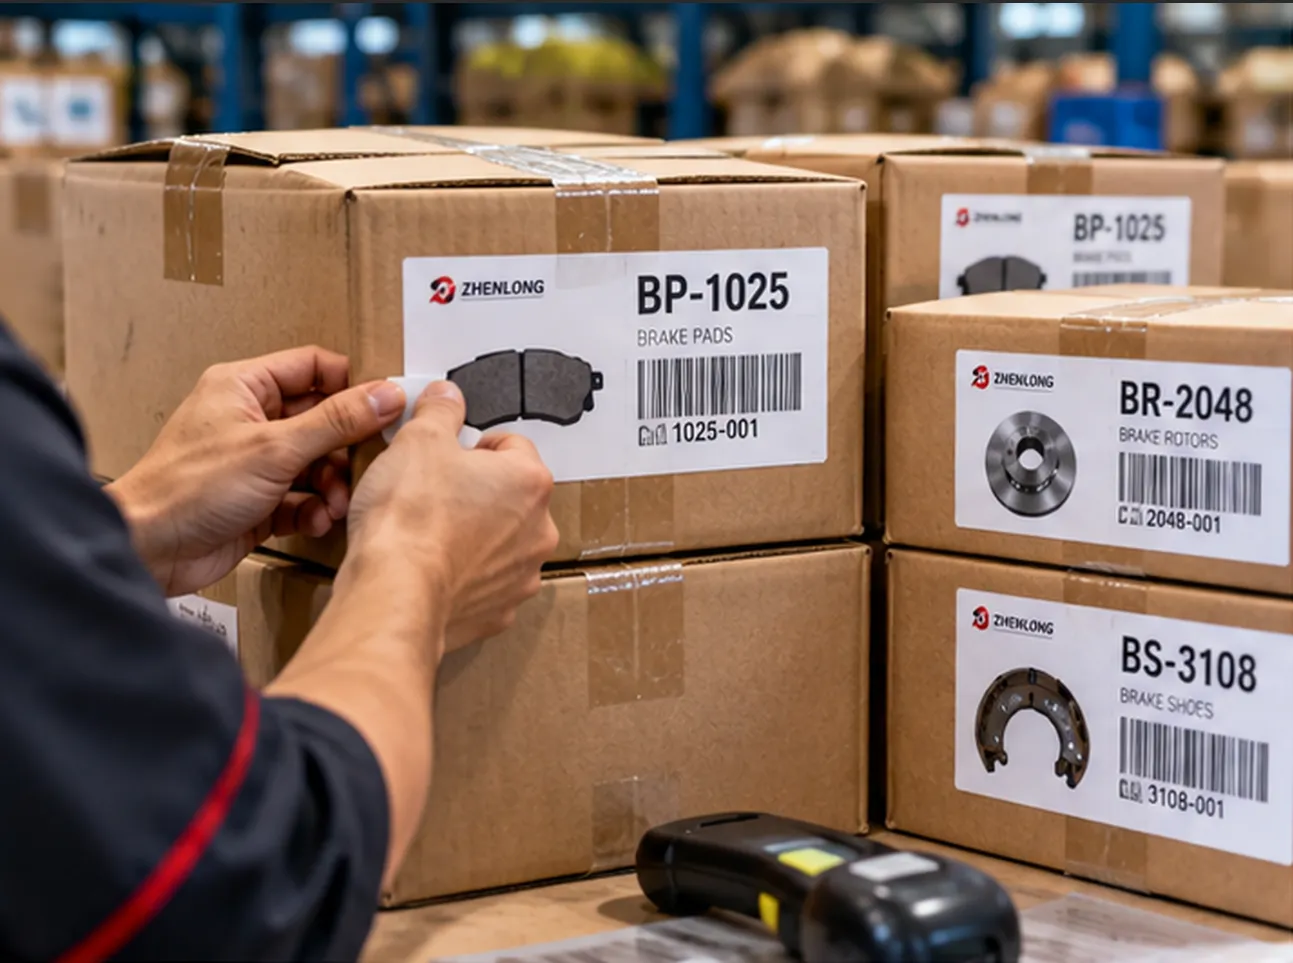
清晰的 SKU 标识
成品和纸箱均按照相关产品编号进行标识。.
清晰的标识既有利于当前的货物运输准备,也有利于未来的重复采购。.
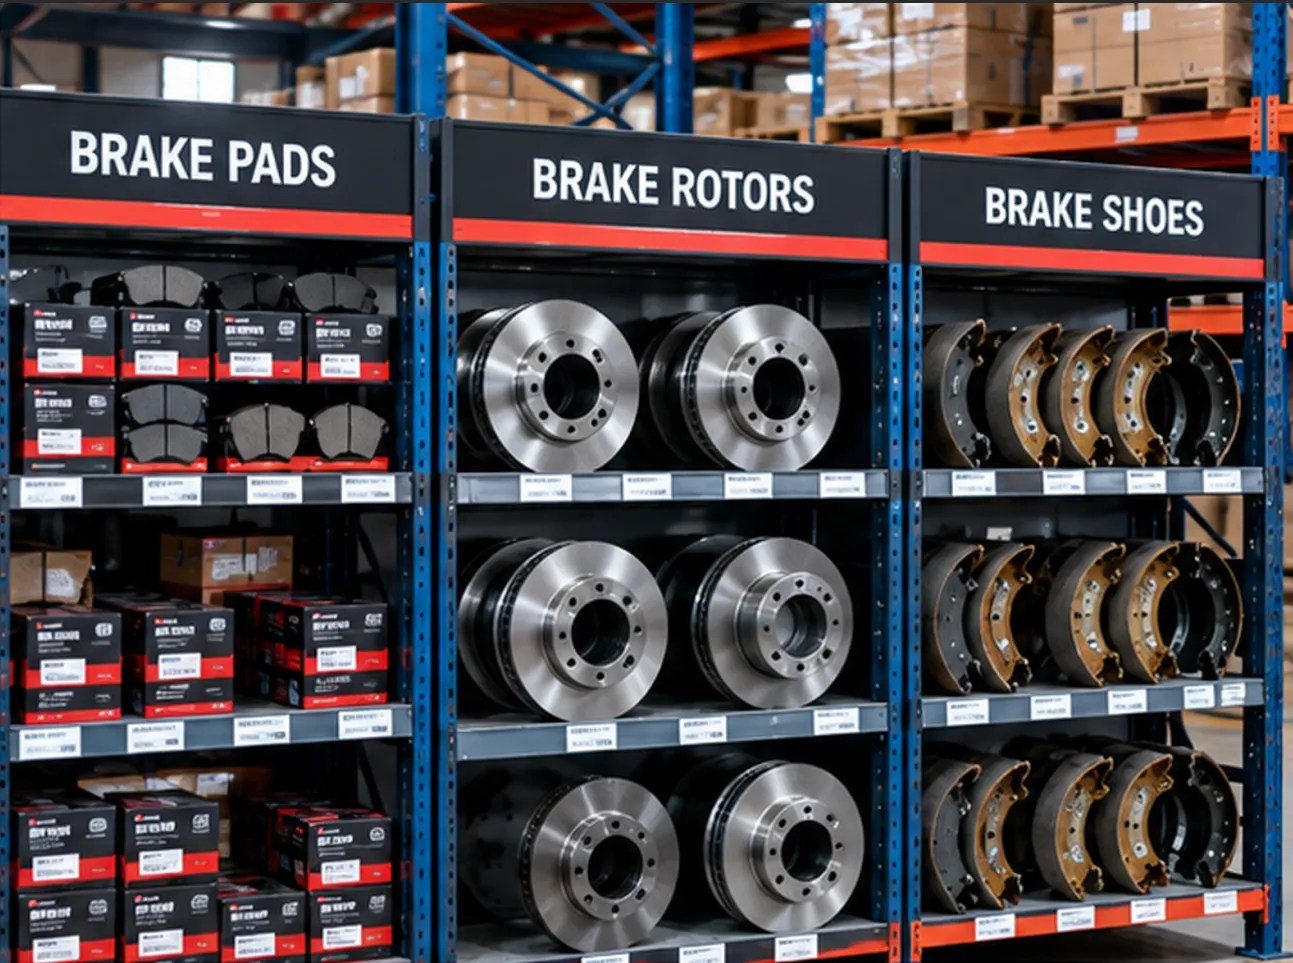
产品分离
不同型号的刹车片、刹车盘和刹车蹄在仓库搬运过程中需要分开存放。.
这有助于减少包装和收货错误。.
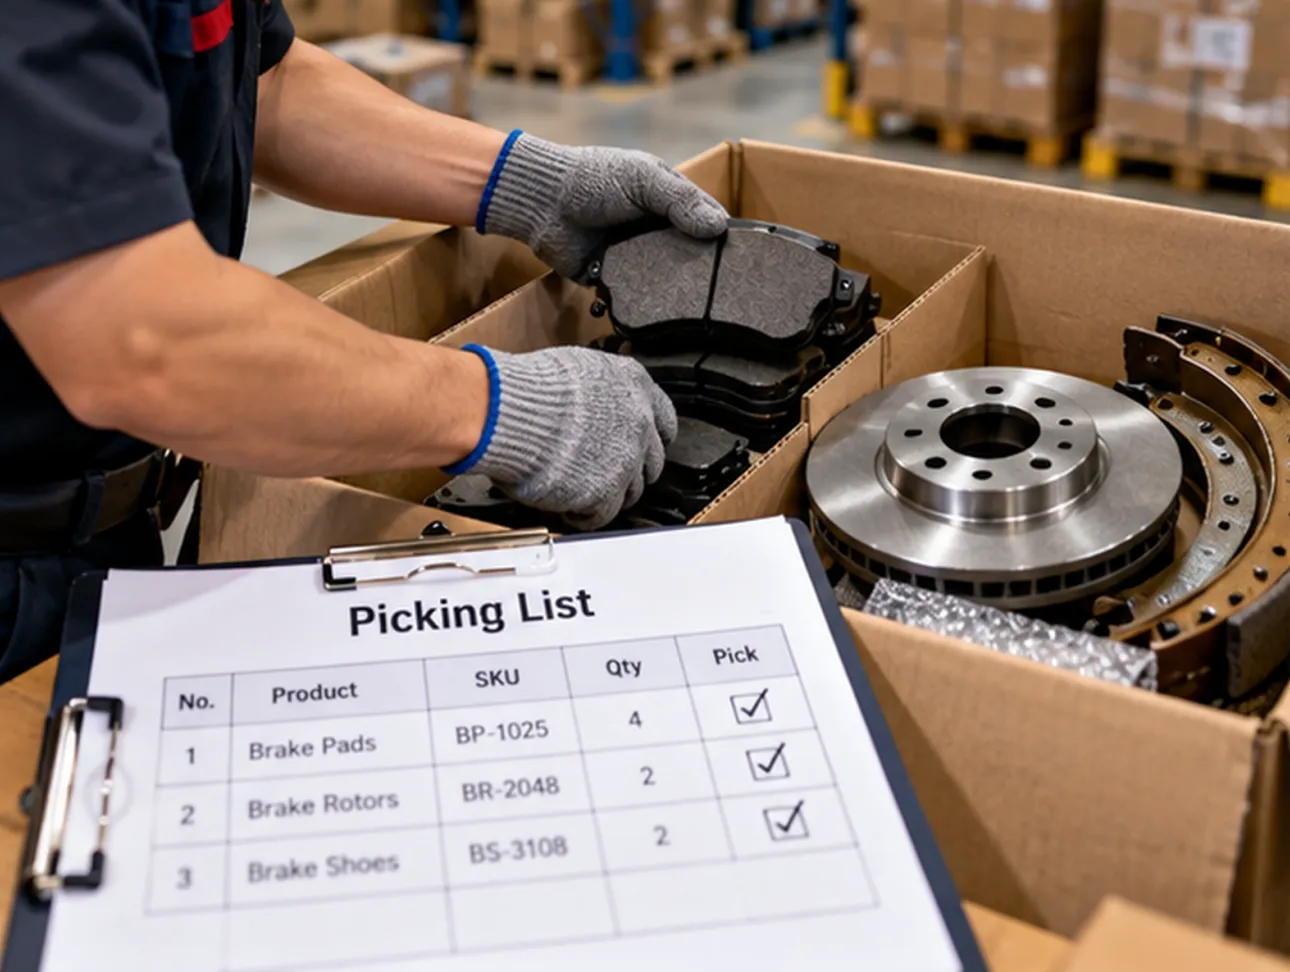
混合订单准备
根据已确认的采购清单准备多SKU批发订单。.
目标是确保最终实物发货与已批准的订单结构相符。.
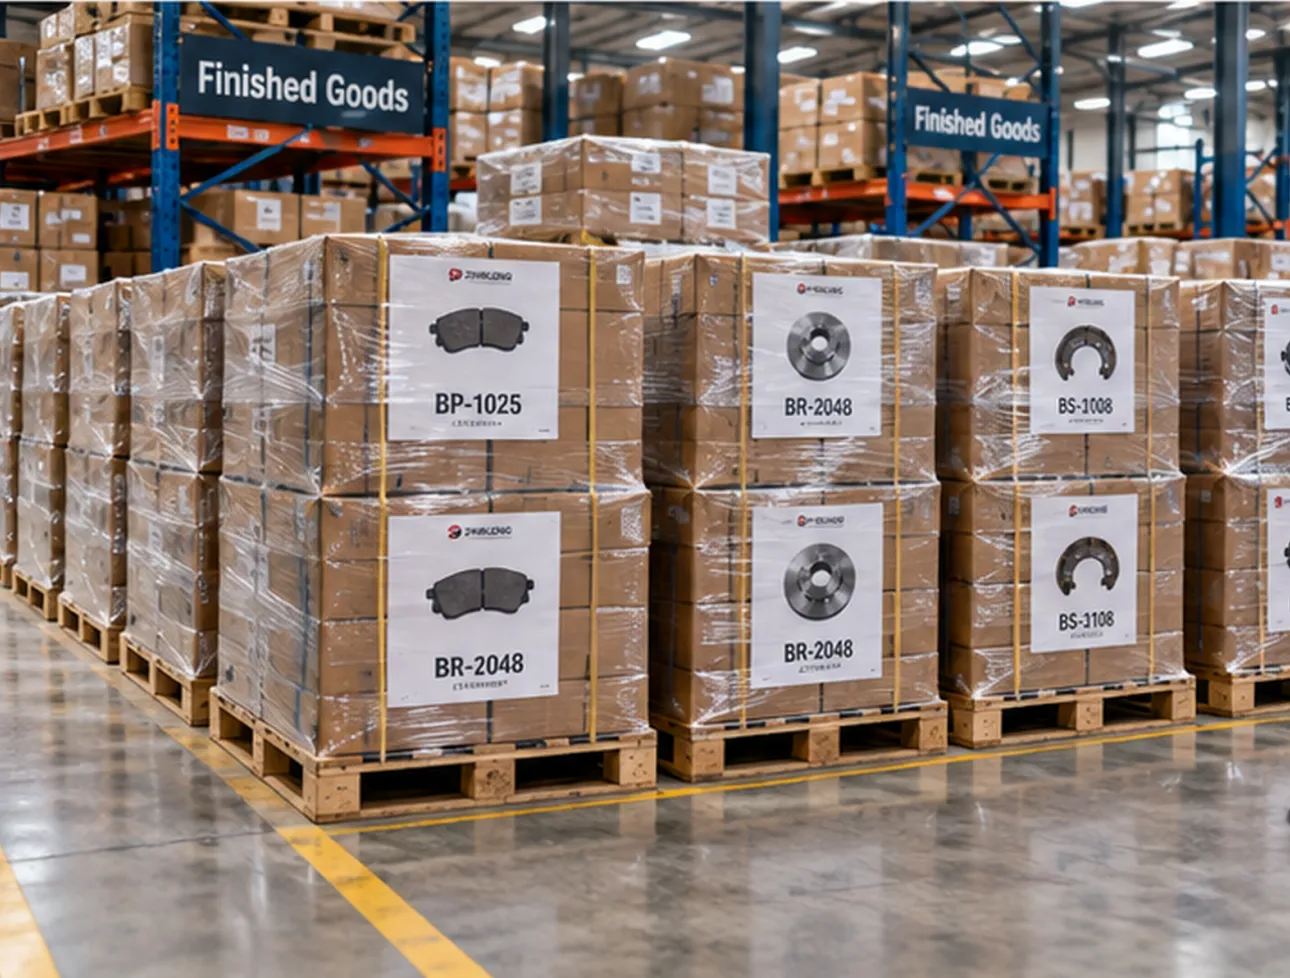
成品存储
产品在发货前会妥善存放,以保护包装和成品表面。.
这对于重型刹车盘和自有品牌包装来说尤其重要。.
包装及自有品牌
专为B2B分销设计的包装
包装不仅仅是装饰。.
对于分销商和零件商店而言,包装需要保护产品、识别 SKU 并支持仓库管理。.
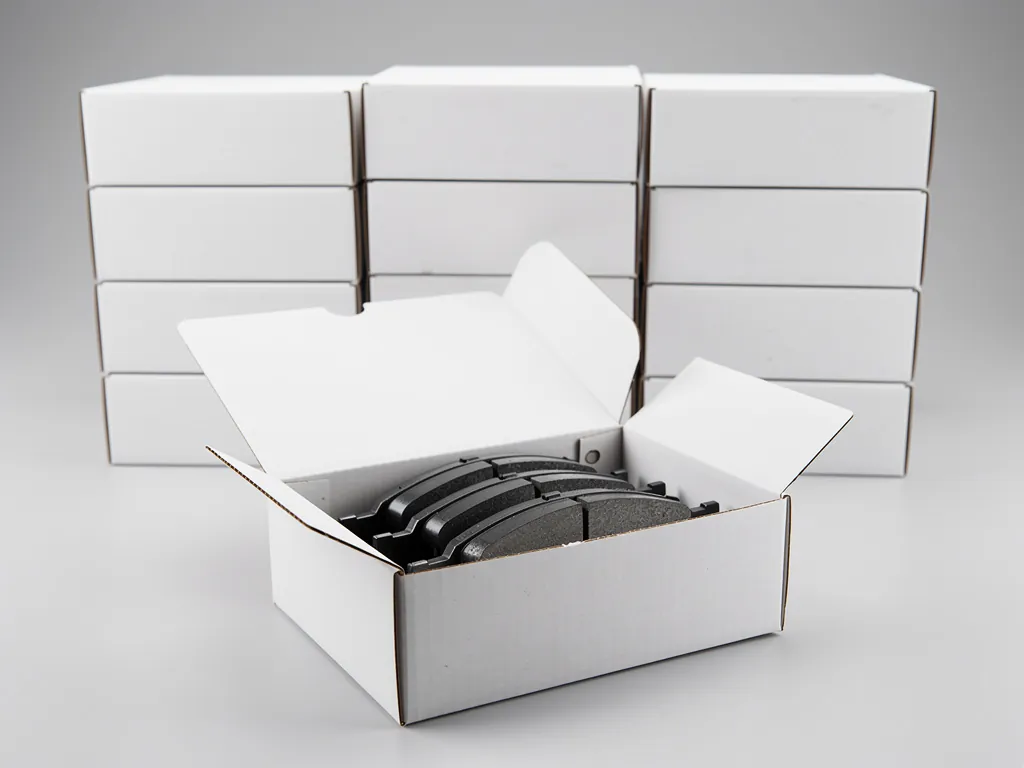
中性包装
对于不需要客户品牌的批发项目,可以使用标准中性包装。.
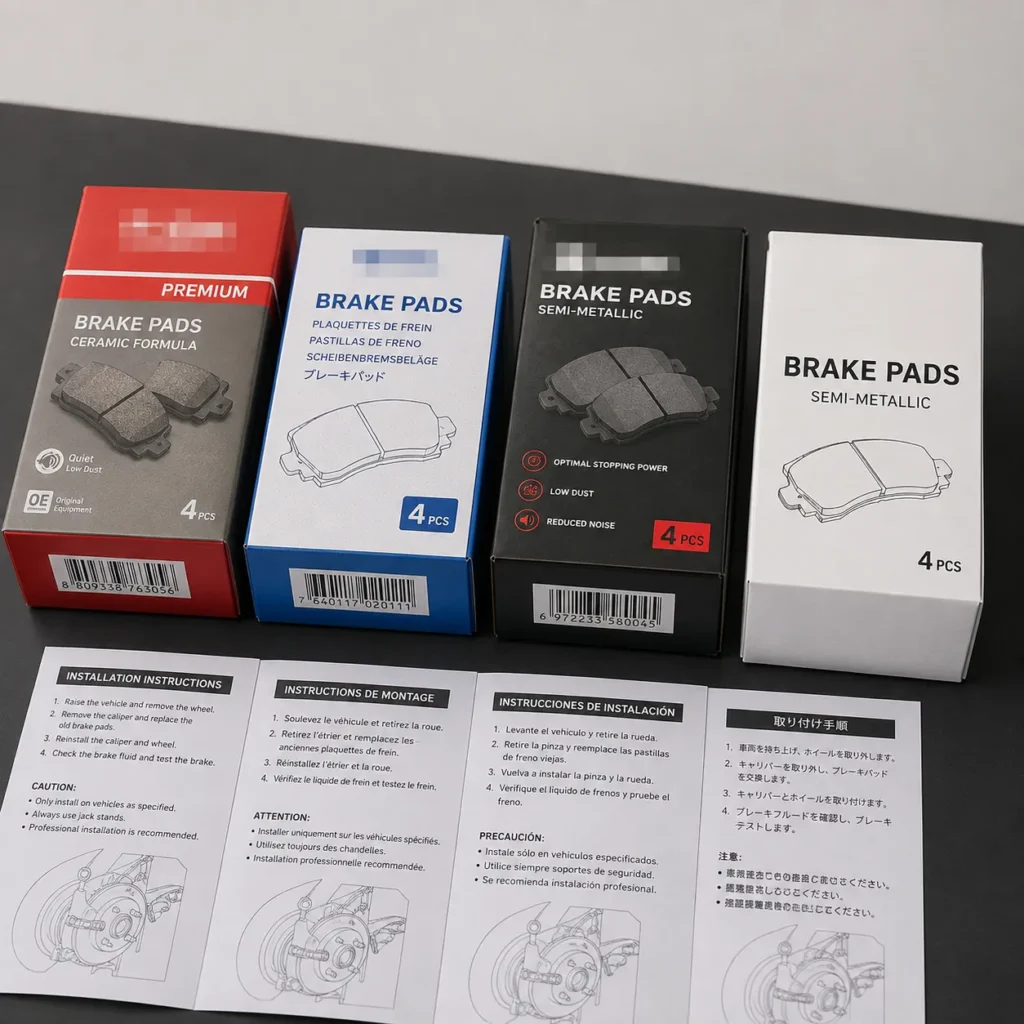
自有品牌包装
对于符合条件的项目,客户包装可以包括:
SKU 和条形码标签
标签有助于顾客在以下情况下识别产品:
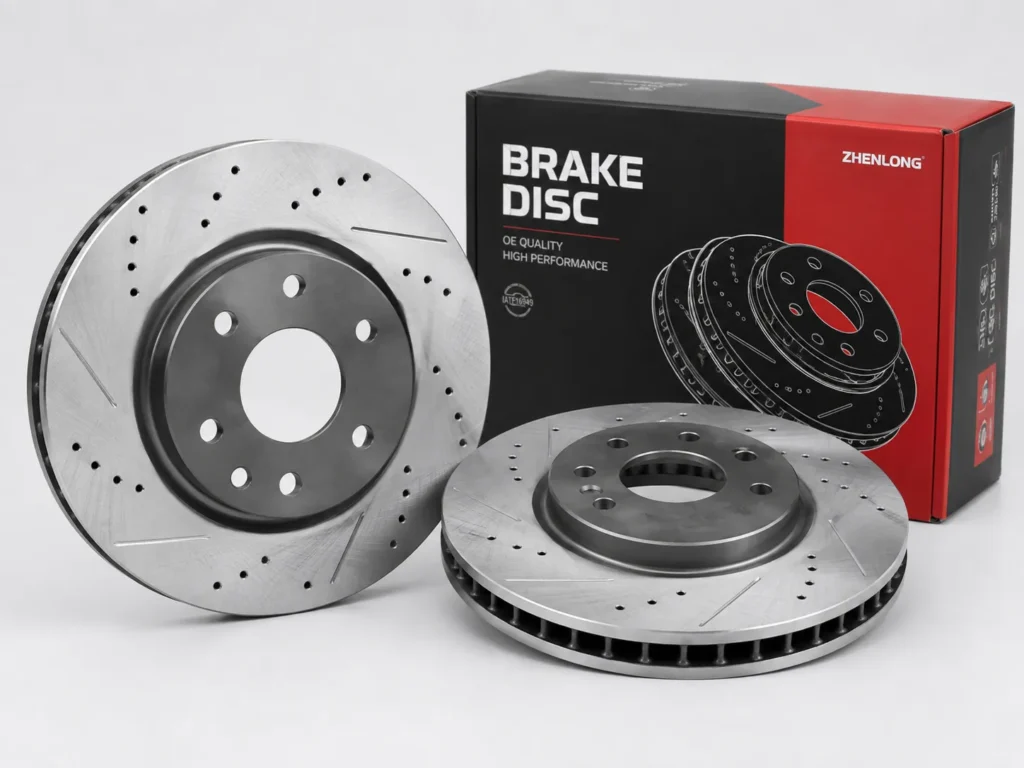
刹车盘包装
刹车盘比许多其他刹车部件都重。.
包装需要足够坚固,以减少长途运输过程中纸箱的移动、压扁和表面损伤。.
包装验证
发货前,会将产品编号与相应的包装盒和标签进行核对。.
目标很简单:
正确的产品 → 正确的包装盒 → 正确的标签 → 正确的顾客
工厂团队
生产线背后的人们
机器生产零件,但人控制生产过程。.
我们的工厂运营依赖于负责生产、检验、设备、技术支持和最终订单准备的团队。.
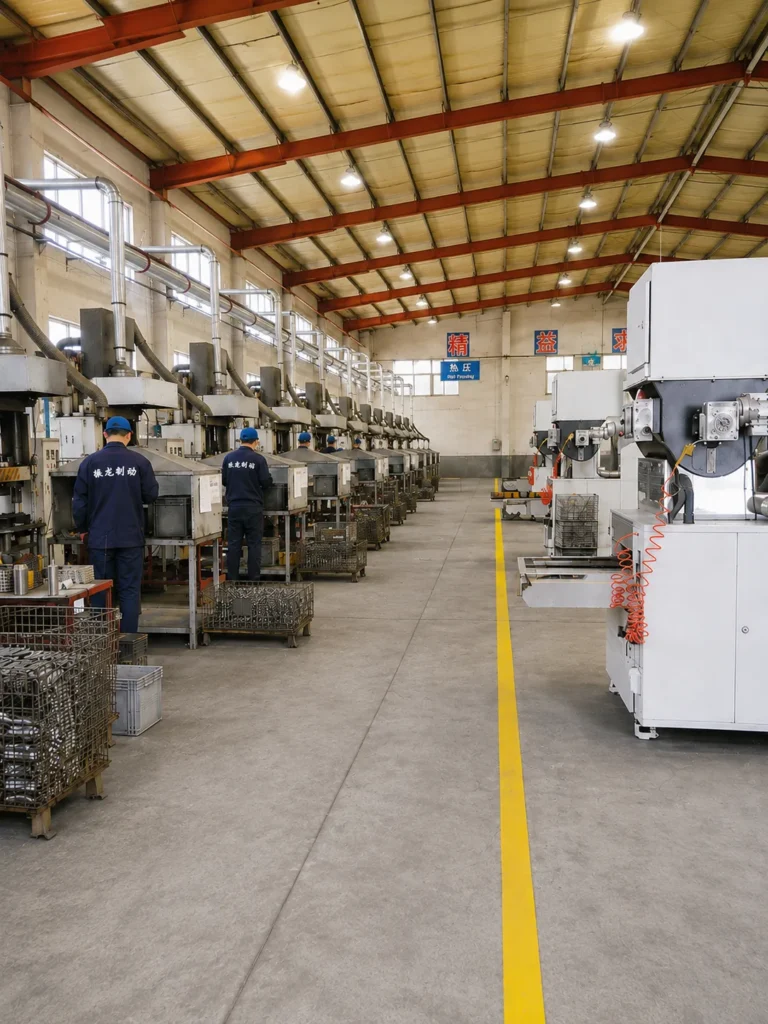
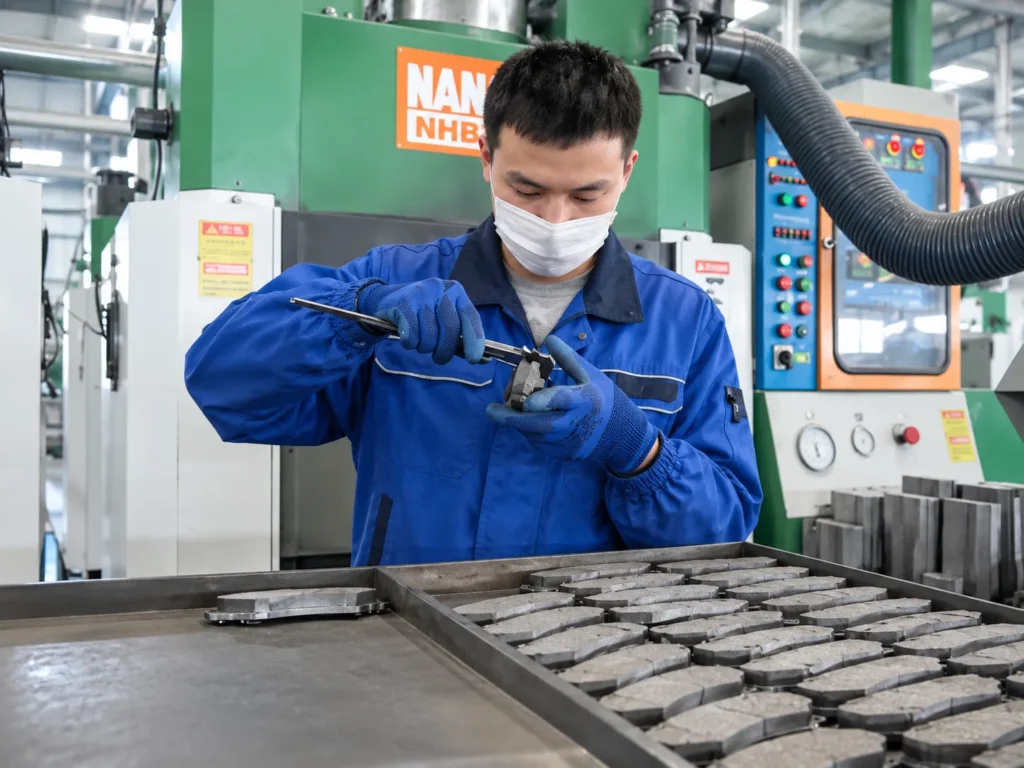
生产团队
生产团队负责刹车片、刹车盘和刹车蹄的生产制造流程。.
他们的职责是遵循生产要求,并在每个生产阶段保持一致性。.
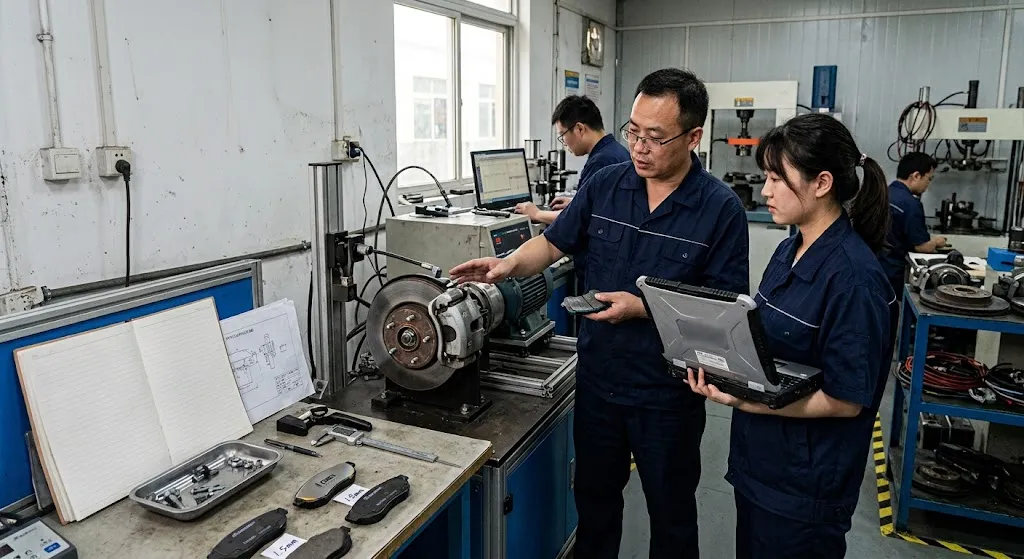
质量团队
质量团队根据相关的制动器零件类别进行产品和工艺检验。.
他们的工作包括尺寸检查、外观检查和最终发货验证。.
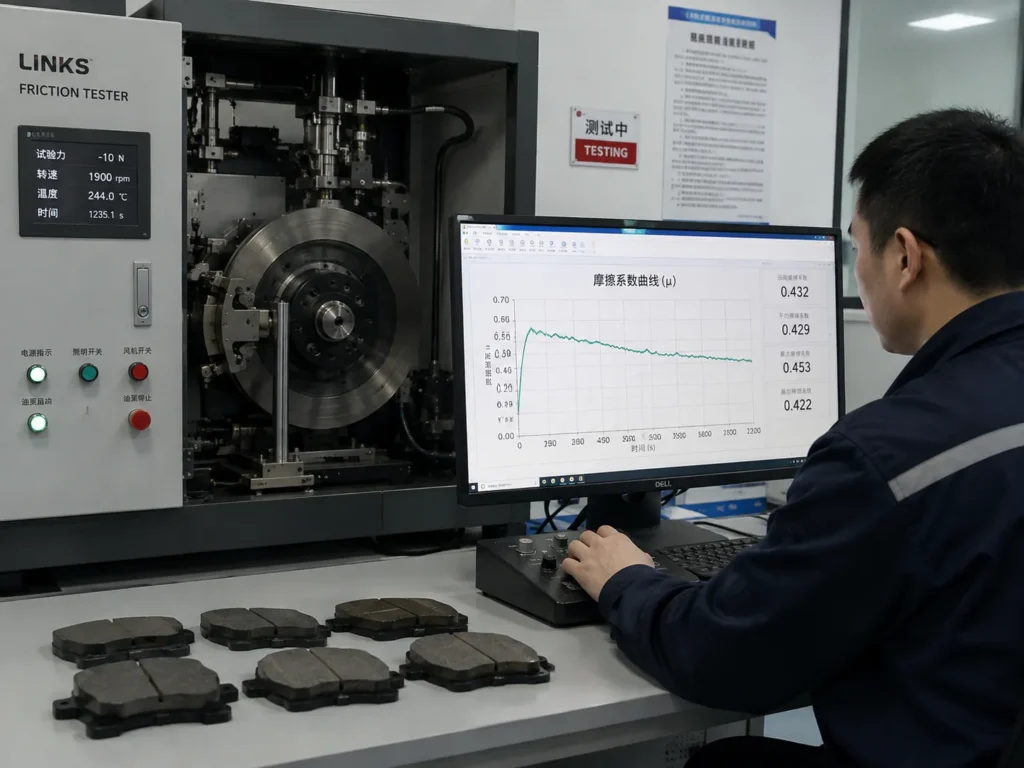
设备及维护团队
稳定的设备性能保障了稳定的生产。.
设备维护有助于减少生产中断和工艺偏差。.
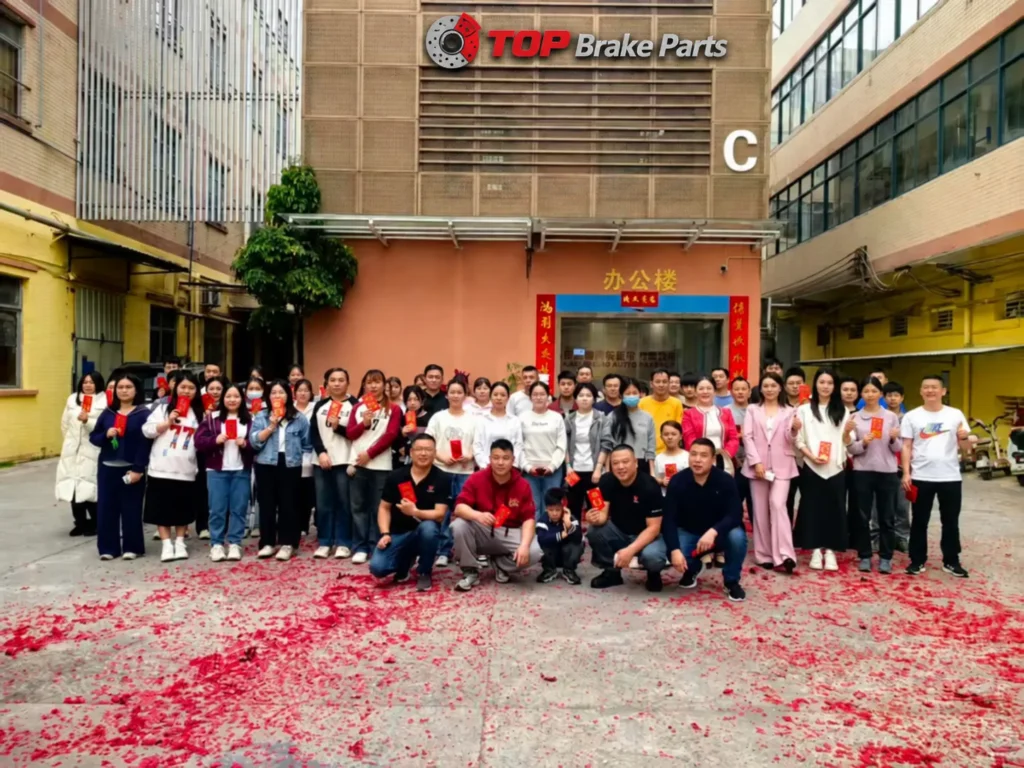
产品与技术团队
技术团队负责支持产品改进、制造工艺审查和产品相关问题的调查。.
仓库及包装团队
B2B订单的最后阶段需要准确地拣货、包装、贴标签和准备发货。.
他们的工作有助于确保正确的成品送达正确的客户手中。.
发货准备
从成品刹车零件到可立即发货的订单
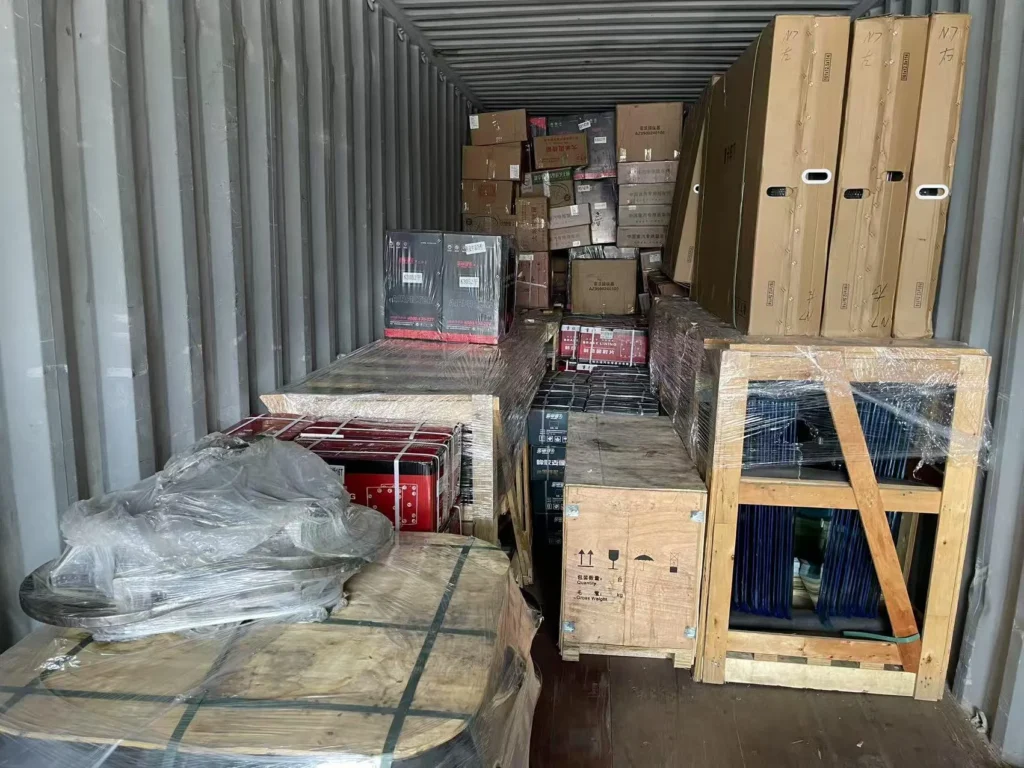
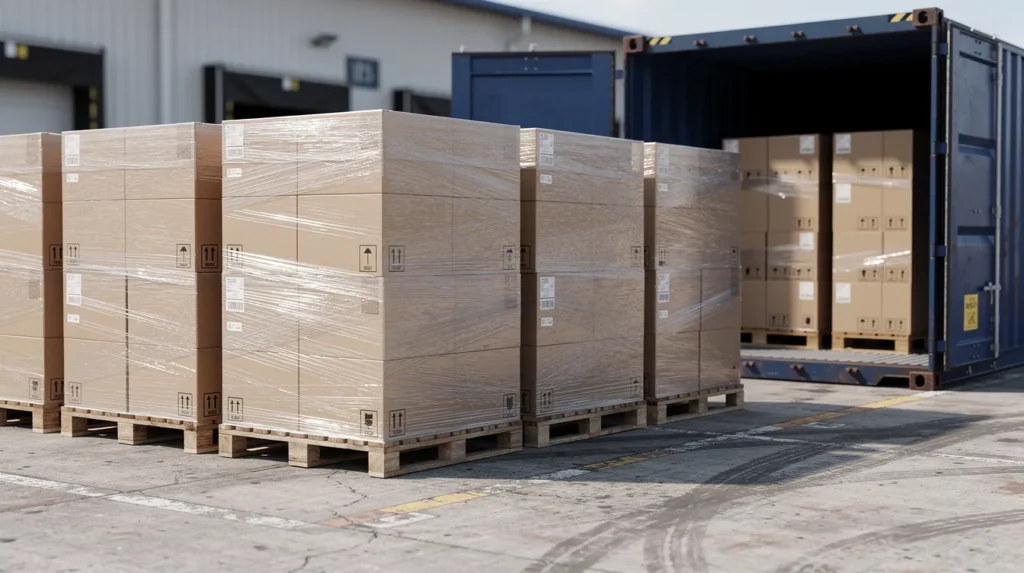
当最后一个零件离开生产机器时,制造过程并没有结束。.
该订单仍需进行检查、清点、包装和运输准备。.
最终订单核对
发货前,最终订单将与已确认的采购信息进行核对。核对内容可能包括:
- SKU
- 数量
- 包装
- 标签
- 客户要求
纸箱和托盘准备
根据订单和运输方式,对产品进行处理和运输前的准备工作。.
刹车盘等重型产品需要特别注意纸箱强度和装载稳定性。.
运输标志和产品标识
运输标记和产品信息有助于客户在货物到达后识别货物。.
加载中
已完成的订单从仓库暂存区移入已安排好的物流流程。.
运输单据
已准备好相关的包装和运输信息,以支持收货和发货协调。.
刹车片. 刹车盘. 刹车片.
振龙——专为专业售后市场买家打造的刹车配件工厂。.
topbrakeparts.com