مراقبة جودة قطع غيار الفرامل من دفعة المواد الخام إلى الشحنة النهائية
لا يمكن التحقق من جودة قطع غيار المكابح من خلال المظهر النهائي وحده. فدقة الأبعاد، وتناسق مادة الاحتكاك، والترابط، وهندسة الدوار، وتكوين المكونات، والتغليف، كلها تعتمد على الضوابط المطبقة في مراحل الإنتاج المختلفة.
في شركة توب بريك بارتس، تتبع عملية مراقبة الجودة لدينا وسادات الفرامل وأقراص الفرامل وأحذية الفرامل من المواد الواردة مروراً بالإنتاج والفحص البُعدي واختبار الأداء المطبق وفحص التعبئة النهائي وتتبع الدفعة.
بالنسبة لطلبات الشركات، يمكن تأكيد متطلبات الفحص الإضافية قبل الإنتاج وفقًا لمرجع المنتج والسوق المستهدف وكمية الطلب ومتطلبات جودة العميل.
فحوصات القياس المعايرة
فحص دقيق للقرص الدوار
سجلات الدفعات والكميات
كيف يعمل نظام مراقبة جودة قطع غيار الفرامل لدينا
لا يقتصر ضبط الجودة على فحص واحد يُجرى بعد الإنتاج، بل تُطبق نقاط ضبط مختلفة في مراحل متعددة لتحديد مشاكل المواد والإنتاج والأبعاد والتجميع والتغليف قبل شحن المنتجات النهائية.
1. متطلبات المنتج
التوافق مع المواصفات الهندسية قبل تخصيص دفعة المواد الخام.
- • مطابقة المراجع الأصلية / FMSI / ما بعد البيع
- • الرسومات الهندسية والهندسة
- • تخصيص معادلة الاحتكاك
- • مواصفات لوحة الدعم والدوار
- • الأجهزة، والمشابك، والمستشعرات، والحشوات
- • الباركود والتغليف والسوق الإقليمي المستهدف
2. مراقبة الإنتاج
الانضباط البارامتري في عمليات المزج الخام، والضغط، والمعالجة الحرارية، والتشغيل الآلي.
- • تحديد دفعة المواد الخام
- • إصدار رقم دفعة الإنتاج
- • الموافقة على التحقق من القطعة الأولى
- • تدقيق معلمات العملية في الوقت الفعلي
- • إجراءات التحقق من الأبعاد أثناء العملية
- • حالة السطح وتسجيل عيوب الطباعة
3. التحقق من المنتج
القياسات والاختبارات الفيزيائية الميكانيكية على الأجزاء المكتملة.
- • أبعاد دقيقة وانحراف
- • التسطيح والتوازي والتحقق من التلفزيون الرقمي
- • فحص تركيب الأجزاء المعدنية وعزم دوران المسامير
- • قوة القص وسلامة الترابط
- • تقييم الانضغاطية والاحتكاك
- • وضع علامات ليزرية على الحواف ورموز الحواف
4. الإصدار والتتبع
التحقق من نهاية خط الإنتاج، والتحقق من صحة الرموز الشريطية، وأرشفة سجلات ضمان الجودة.
- • الموافقة البصرية على المنتج النهائي
- • التحقق من صحة التغليف والكرتون الداخلي
- • التحقق من مسح الباركود الرئيسي للكرتون
- • تدقيق كمية الطلب والملصقات
- • الاحتفاظ بالسجلات على مستوى الدفعة
- • ربط إمكانية التتبع العكسي
فحص المواد الواردة
تُحدد المواد الخام سلوك الاحتكاك النهائي، والسلامة الهيكلية، وأداء مقاومة الضوضاء. لا تدخل أي دفعة إلى أرضية الخلط أو التشكيل دون فحص دقيق. صفحة مصنعنا توضح ذلك. كيفية صنع بطانات الفرامل بمجرد إصدار المواد.
فحص المواد الخام لمواد الاحتكاك
بروتوكول التحقق من المواد الرابطة والألياف ومعدلات الاحتكاك والحشوات المعدنية.
معايير فحص الفولاذ للوحة الدعم
أبعاد الختم، والتسطيح، وخصائص الاحتفاظ على ألواح الدعم المصنوعة من الفولاذ الكربوني.
فحص الحشوات والمشابك والمستشعرات والأجهزة
أجهزة مضادة للاهتزاز، وآليات تنبيه التآكل، والتحقق من صحة الحزام الإلكتروني.
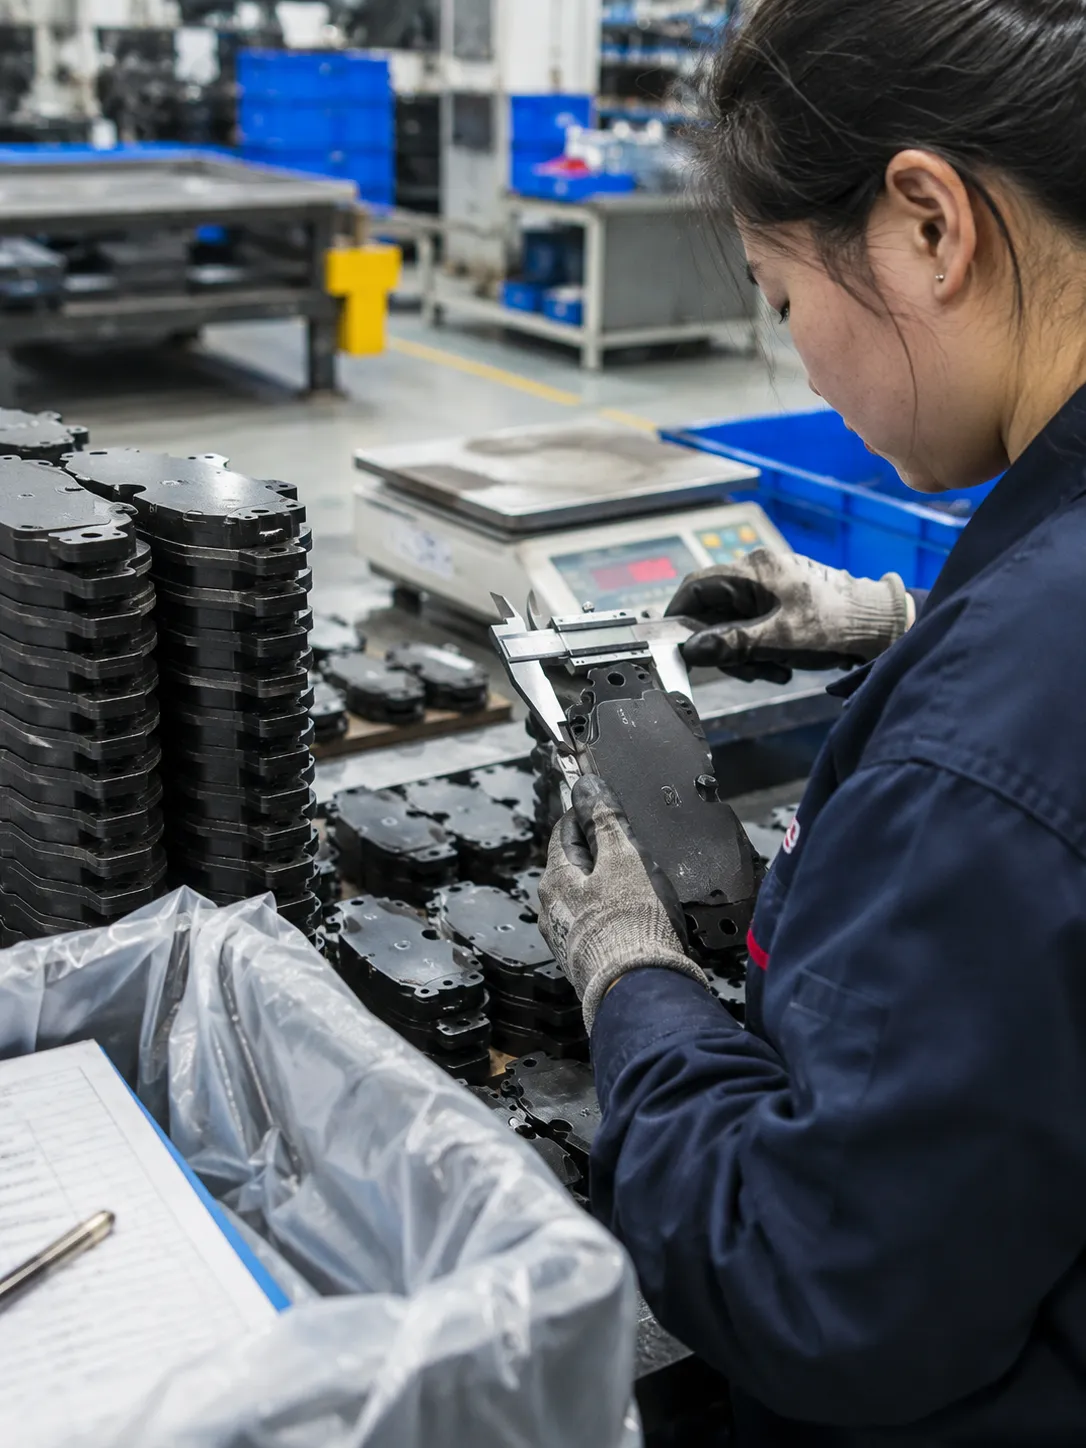
بروتوكول القياس الوارد للوحة الخلفية - معايرة مقياس السماكة وفقًا لمعايير مرجعية معتمدة قبل إصدار ختم الدفعة.
يتم وضع دفعات المواد الخام المعزولة تحت بروتوكول وضع العلامات المادية مع الحصول على إذن من المشرف.
التحقق من القطعة الأولى
قبل السماح بالإنتاج المستمر للخط بعد تغيير الأداة أو تبديل الصيغة أو تغيير المشغل، يتم إجراء تدقيق للقطعة الأولى بواسطة مهندس مراقبة الجودة المعين.
تم القياس مقابل الرسم ثنائي الأبعاد باستخدام الفرجار الرقمي وميكرومتر الارتفاع.
يمنع الاحتكاك المسامية، ويمنح لونًا موحدًا، وحوافًا نظيفة دون تفتت أو لمعان.
تم التحقق من رمز ختم اللوحة الخلفية، وشكل الأذن، وموقع مشبك المكبس / البرشام.
التحقق من موضع مركز الفتحة، والعمق المحدد للوحة الخلفية، وزاوية الشطف.
تم فحص قوة تثبيت المادة اللاصقة للحشوة، وشد زنبرك المشبك، وملاءمة الخلوص.
وضوح رمز الحافة، وتحديد الدفعة، وعلامات السوق المطلوبة، وموافقة المشرف.
الفحص أثناء العملية
تُضمن استمرارية الإنتاج من خلال أخذ عينات دورية خلال كل عملية تشغيل. يقوم المشغلون ومفتشو ضمان الجودة المتجولون بفحص الأبعاد الحرجة للتحقق من تآكل الأدوات في وقت مبكر.
يتم تسجيل السماكة الإجمالية وعرض صفيحة الأذن كل 30 إلى 60 دقيقة في محطات عمل SPC.
مراقبة مستمرة للتشققات الحرارية الدقيقة، وتقشر الحواف، وظهور فقاعات في الطلاء.
تتحقق أجهزة الإنذار الآلية من أن مستشعرات درجة حرارة وضغط قالب الضغط تبقى ضمن النطاق المحدد.
تتحرك الأجزاء عبر أرضية المصنع فقط في صناديق تخزين تحمل ملصقات الباركود، وتحتوي على أوراق مسار الإنتاج الحية.
عمليات فحص الجودة الخاصة بالمنتج
تختلف أنماط تعطل وسادات الفرامل والأقراص والأحذية. وتُصمم معايير الفحص خصيصاً لتناسب الديناميكيات الفيزيائية والوصلات الميكانيكية لكل مجموعة من مكونات الفرامل.
معايير فحص تيل الفرامل
الأبعاد الكلية
تم القياس باستخدام الفرجار والميكرومترات المعايرة وفقًا للرسم الهندسي ثنائي الأبعاد المعتمد.
- • السماكة الكلية: وفقًا لحدود الرسم
- • الطول والعرض: حسب حدود الرسم
هندسة اللوحة الخلفية
تم فحص استواء شكل الأذن، وموضع ثقب الدبوس، ومسافات المشبك لضمان انزلاق الفرجار بسلاسة.
- • تم التحقق من استواء اللوح بمقارنته بالرسم.
- • حواف مصقولة ومسافات مناسبة للدبابيس
حالة سطح الاحتكاك
تم تقييم السطح للتأكد من تشطيبه الموحد، ووجود فتحات نظيفة بدون تآكل الحواف، وزوايا شطف صحيحة.
- • تشطيب السطح وفقًا للمواصفات
- • التحقق من شكل الفتحة والشطبة
شروط الربط
تم التحقق من قوة الالتصاق بين الصفيحة الفولاذية الداعمة وكتلة مادة الاحتكاك لمنع الانفصال.
- • انعدام الفجوة عند حدود الاحتكاك بين الفولاذ
- • سلامة قوة القص التي تم التحقق منها
حشوة، مؤشر التآكل، ومستشعر
حشوات مضادة للضوضاء، ومشابك مؤشر التآكل الميكانيكي، والتحقق من صحة أسلاك مستشعر التآكل الإلكتروني.
- • تم فحص استمرارية الدائرة الكهربائية للمستشعر
- • تم فحص تركيب وثبات الحشوات.
تحديد حافة المنتج
نقش ليزر دائم عالي التباين على طول حافة الوسادة أو الجهة الخلفية للوحة الدعم.
- • رقم الدفعة، مرجع الجزء، رمز التاريخ
- • رمز التركيبة مُحدد بوضوح
معايير فحص أقراص الفرامل
فحص هندسة القرص، وعلم المعادن، والتوازن الديناميكي، وفحص الانحراف. تنطبق هذه الفحوصات على جميع منتجاتنا. أقراص فرامل بديلة.
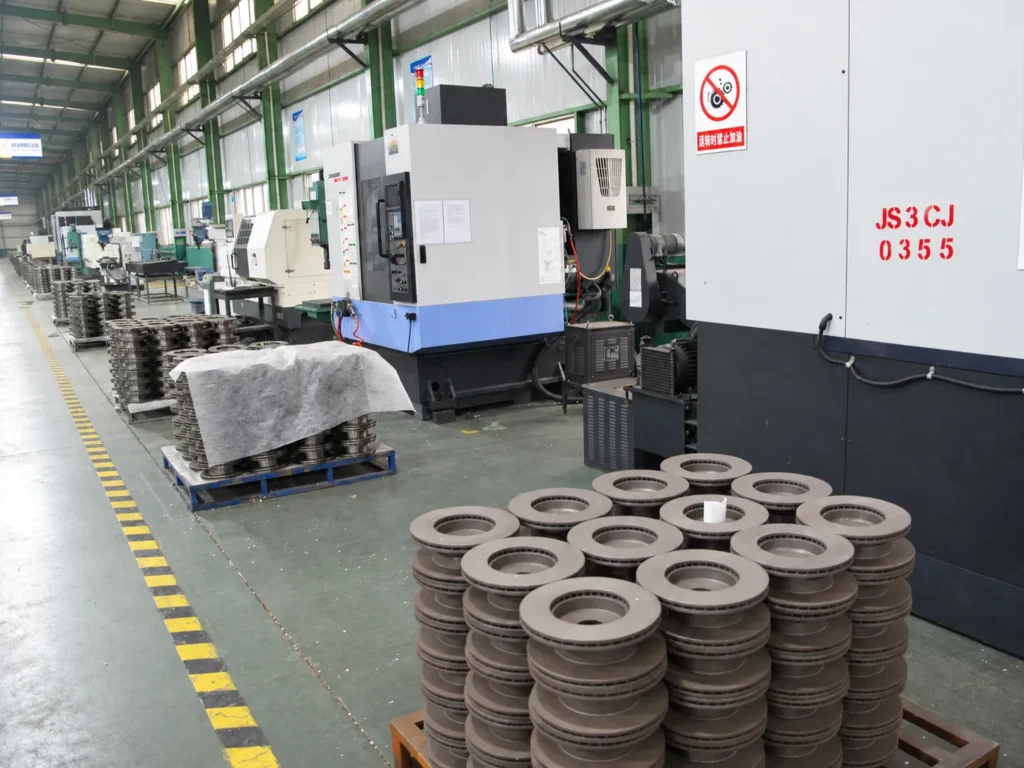
تم فحص القطر الخارجي، والسمك الاسمي، والارتفاع الكلي، وقطر التجويف المركزي، ودائرة مسامير PCD على تجهيزات دقيقة.
سطح مصقول أو محفور بدقة. يتم فحص سطح تثبيت المحور للتأكد من عدم وجود تموجات لضمان تثبيت المحور بشكل متساوٍ.
تم فحص الدوارات ذات الفتحات للتأكد من تجانس سمك جدار القلب، وانحناءات الريش الاتجاهية، وقنوات الهواء الخالية من العوائق.
تم فحص طبقة الزيت المانعة للصدأ وموازنة الدوارات ديناميكيًا وفقًا لمواصفات الرسم.
الانحراف الجانبي مقابل تباين سمك القرص (DTV)
يقيس فحص انحراف قرص الفرامل الانحراف المحوري الجانبي لسطح الاحتكاك أثناء دوران القرص على قرص دوار دقيق.
يقيس اختلافات السماكة عند نقاط محيطية متعددة حول سطح الاحتكاك عند أعماق نصف قطر متطابقة.
يؤدي التحكم في الانحراف الجانبي وDTV إلى منع اهتزاز دواسة الفرامل وارتجاج عجلة القيادة.
معايير فحص بطانات الفرامل
نصف قطر بطانة فرامل الأسطوانة، وقوة لحام الشبكة، وأمان ربط البطانة. تنطبق هذه المعايير على كل مجموعة من أحذية الفرامل الخلفية نقوم بالشحن.
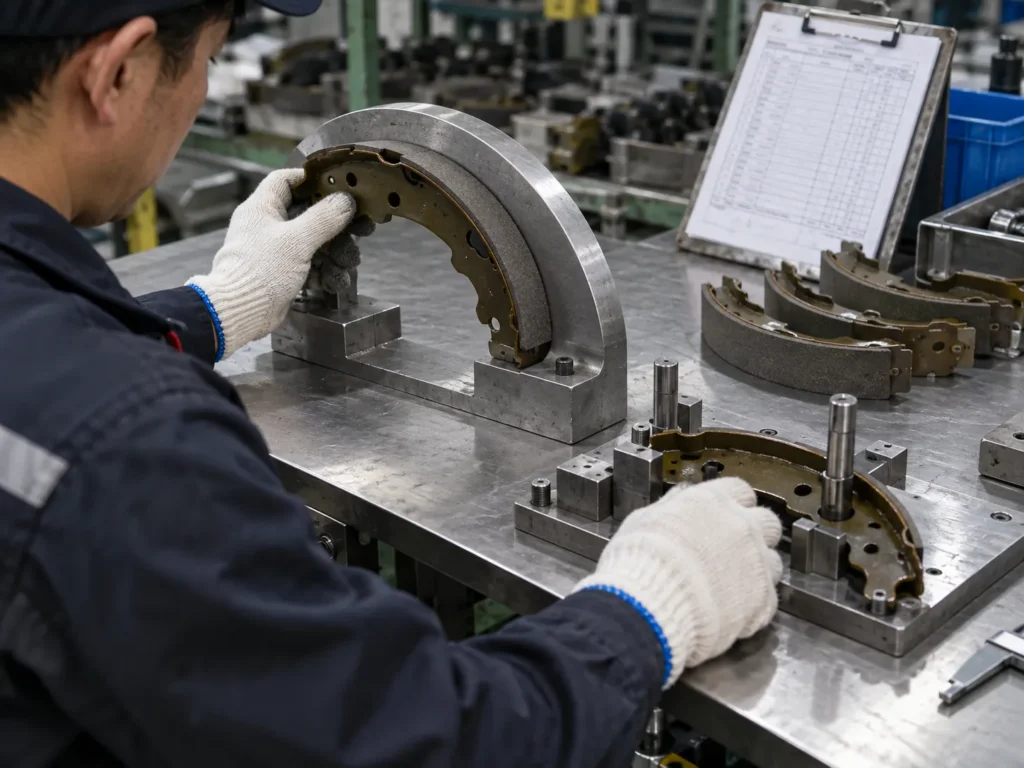
تم قياس نصف قطر الانحناء مقابل مقاييس نصف القطر الرئيسية لمنع تلامس الكعب وأصابع القدم داخل أسطوانات الفرامل.
تم التحقق من سمك البطانة عبر القوس، وزاوية شطف الحافة، ومسامية السطح وفقًا لمعايير تلامس الأسطوانة.
تم اختبار قوة القص للمادة اللاصقة المتصلبة بالحرارة أو عزم تثبيت المسامير للتأكد من عدم وجود انفصال تحت حمل القص الأسطواني.
تم فحص فتحات دبابيس التثبيت، ودبابيس تثبيت ذراع الشبكة، ومراكز ثقوب زنبرك التثبيت على تجهيزات Go / No-Go.
معدات الفحص واختبار الأداء
تتطلب الجودة المتسقة أدوات قياس في أرضية المصنع للتحقق من مطابقة الأبعاد، ومعدات مختبرية للتأهيل الميكانيكي والاحتكاكي.
مقياس رقمي معاير لقياس الطول والعرض وسماكة الاحتكاك.
مقياس دقيق للتحقق من تباين سمك القرص (DTV).
مقياس ارتفاع لوحة السطح لقياس الارتفاع الكلي لغطاء الدوار والوسادة المتدرجة.
مقياس مغناطيسي لقياس الانحراف الشعاعي والجانبي لسطح الدوار.
ميزان إلكتروني للتحقق من اتساق وزن وكتلة التركيبة.
قوالب أدوات مخصصة لتركيب دعامة الأذن ومسافات التثبيت.
الفحص ليس هو نفسه اختبار الأداء
يمكن أن تتمتع وسادة الفرامل بأبعاد خارجية صحيحة وطلاء حافة نظيف، ومع ذلك قد تفشل في ظل درجات حرارة التلاشي الديناميكية. الفحص البُعدي يسأل: “"هل تم تصنيع المنتج وفقًا للهندسة المطلوبة؟"” اختبار الأداء يسأل: “"هل يتصرف بشكل آمن ومتسق تحت الأحمال الحرارية والميكانيكية وأحمال التباطؤ؟"”
تم إجراؤها على دفعات الإنتاج لدعم التركيب المباشر، والتحرر من احتكاك الفرجار، وقابلية التبادل الميكانيكي.
أُجريت اختبارات تأهيل التركيبة وأخذ عينات الدفعات للتحقق من قوة القص ومعامل الاحتكاك ومقاومة التلاشي - وهي نفس الاختبارات التي نجريها على منتجاتنا وسادات الفرامل الخزفية مقابل وسادات الفرامل شبه المعدنية مقارنة.
الاختبارات المعملية والتحقق من صحة المواد
يتم إجراء الاختبارات المعملية المعيارية المدمرة وغير المدمرة داخلياً أو مع مختبرات شريكة.
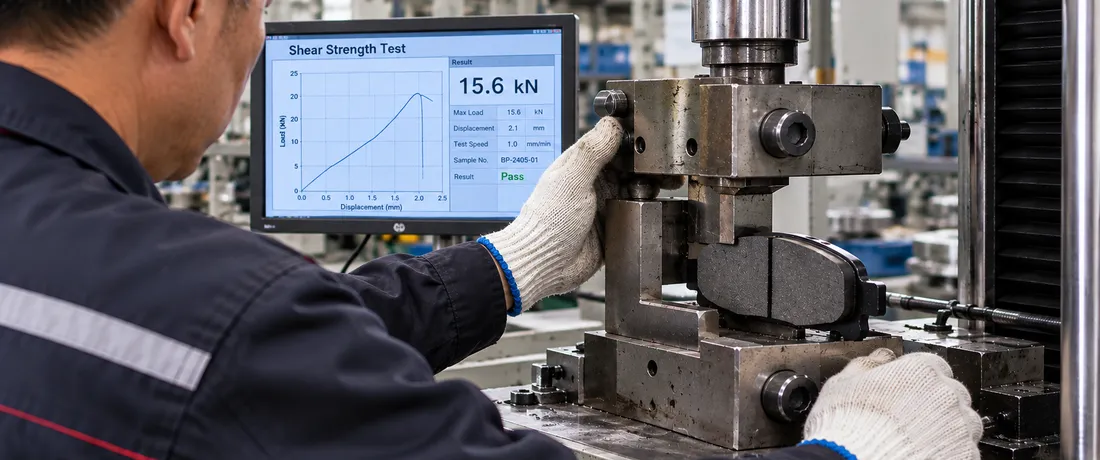
اختبار قوة القص
يطبق قوة القص الجانبية للتحقق من قوة الالتصاق الميكانيكي بين مادة الاحتكاك واللوحة الداعمة.
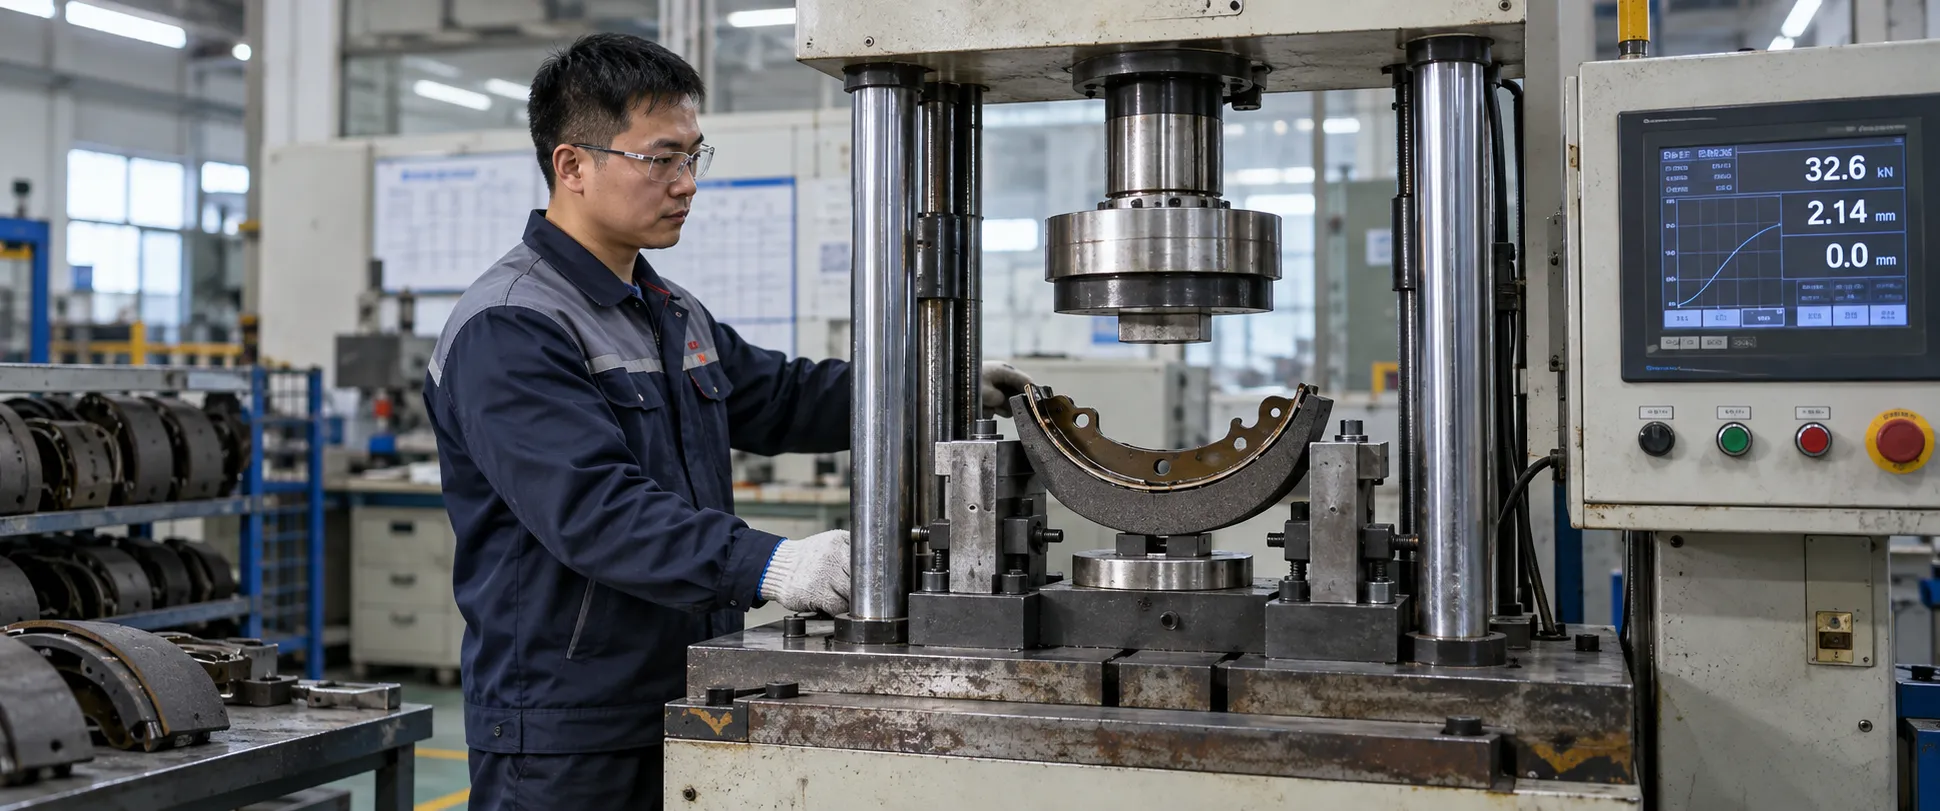
اختبار قابلية الانضغاط
يقيس إزاحة الوسادة تحت الضغط الهيدروليكي في درجات الحرارة المحيطة والمرتفعة للتحقق من صلابة الدواسة.
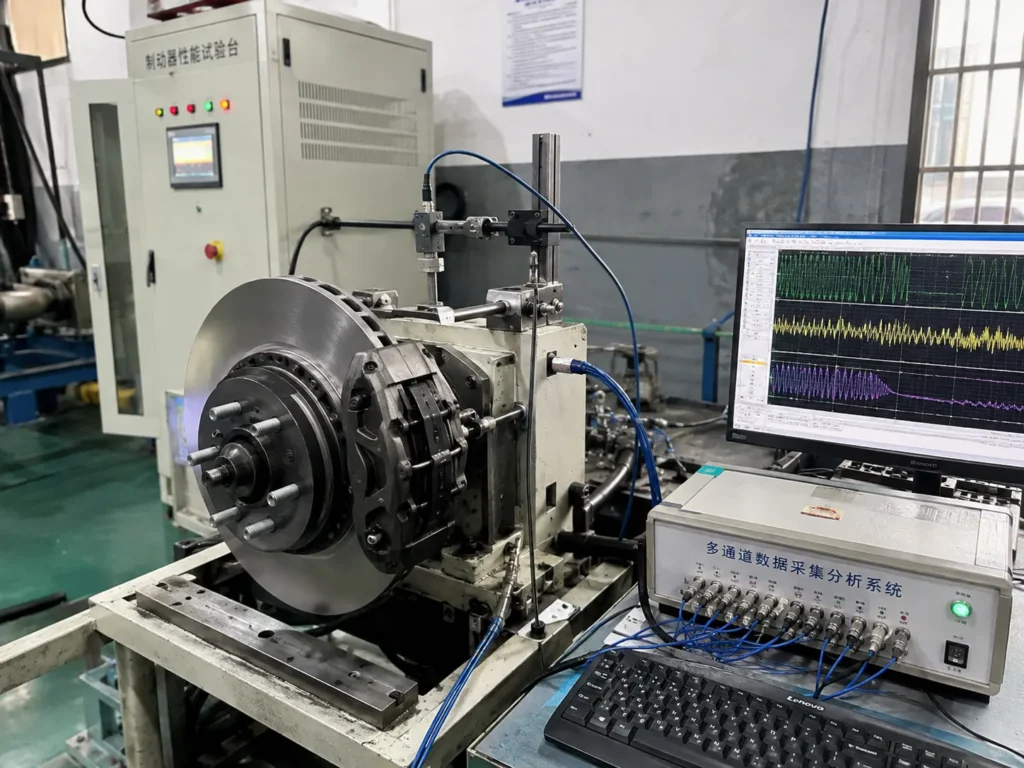
اختبار الاحتكاك والتآكل
يقوم اختبار معامل الاحتكاك على جهاز قياس قوة الفرامل بتقييم مستوى الاحتكاك، ومقاومة التلاشي الحراري أثناء دورات التوقف المتكررة، ومعدلات تآكل المواد.
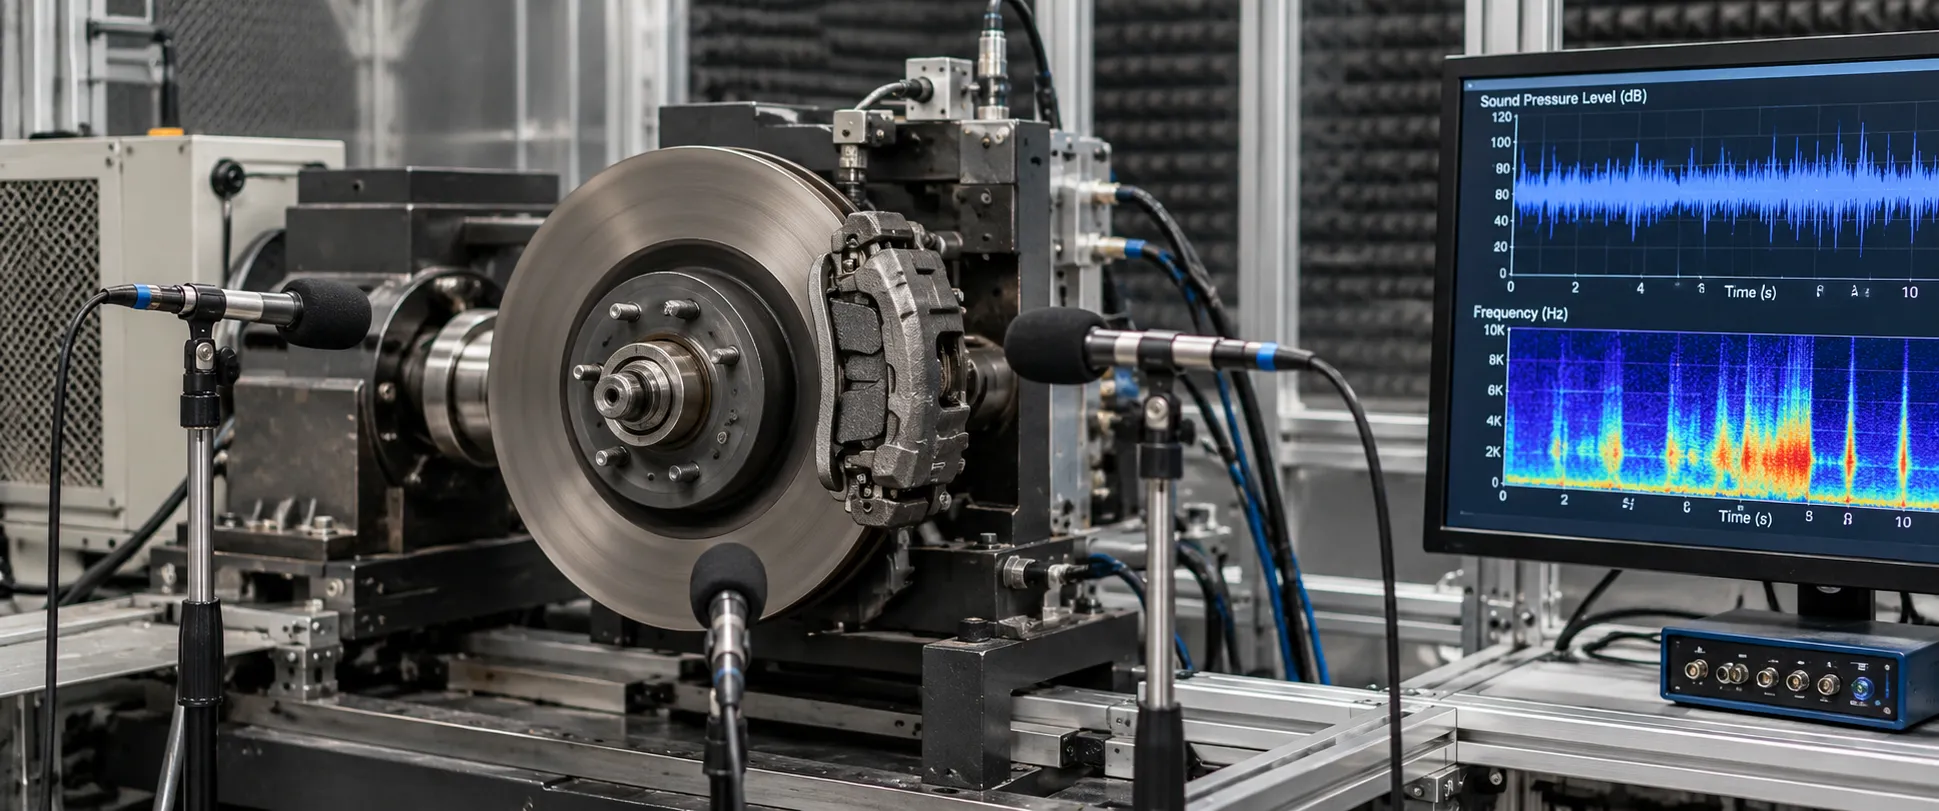
تقييم صوت الصرير الناتج عن الضوضاء والاهتزازات
يقيس اختبار NVH ميل الضوضاء وكفاءة التخميد المضاد للاهتزاز في ظل دورات الاختبار.
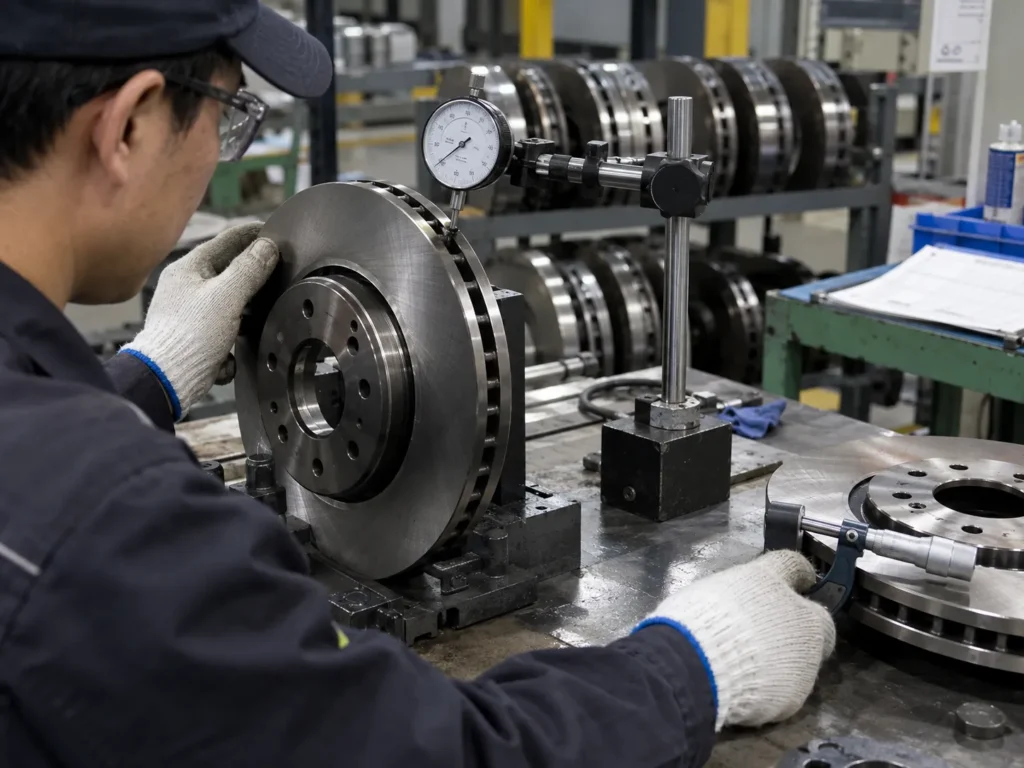
قياس انحراف الدوار وقياس DTV
الموازنة الدورانية والتحقق من تباين سمك القرص عبر 360 درجة باستخدام المسبار.
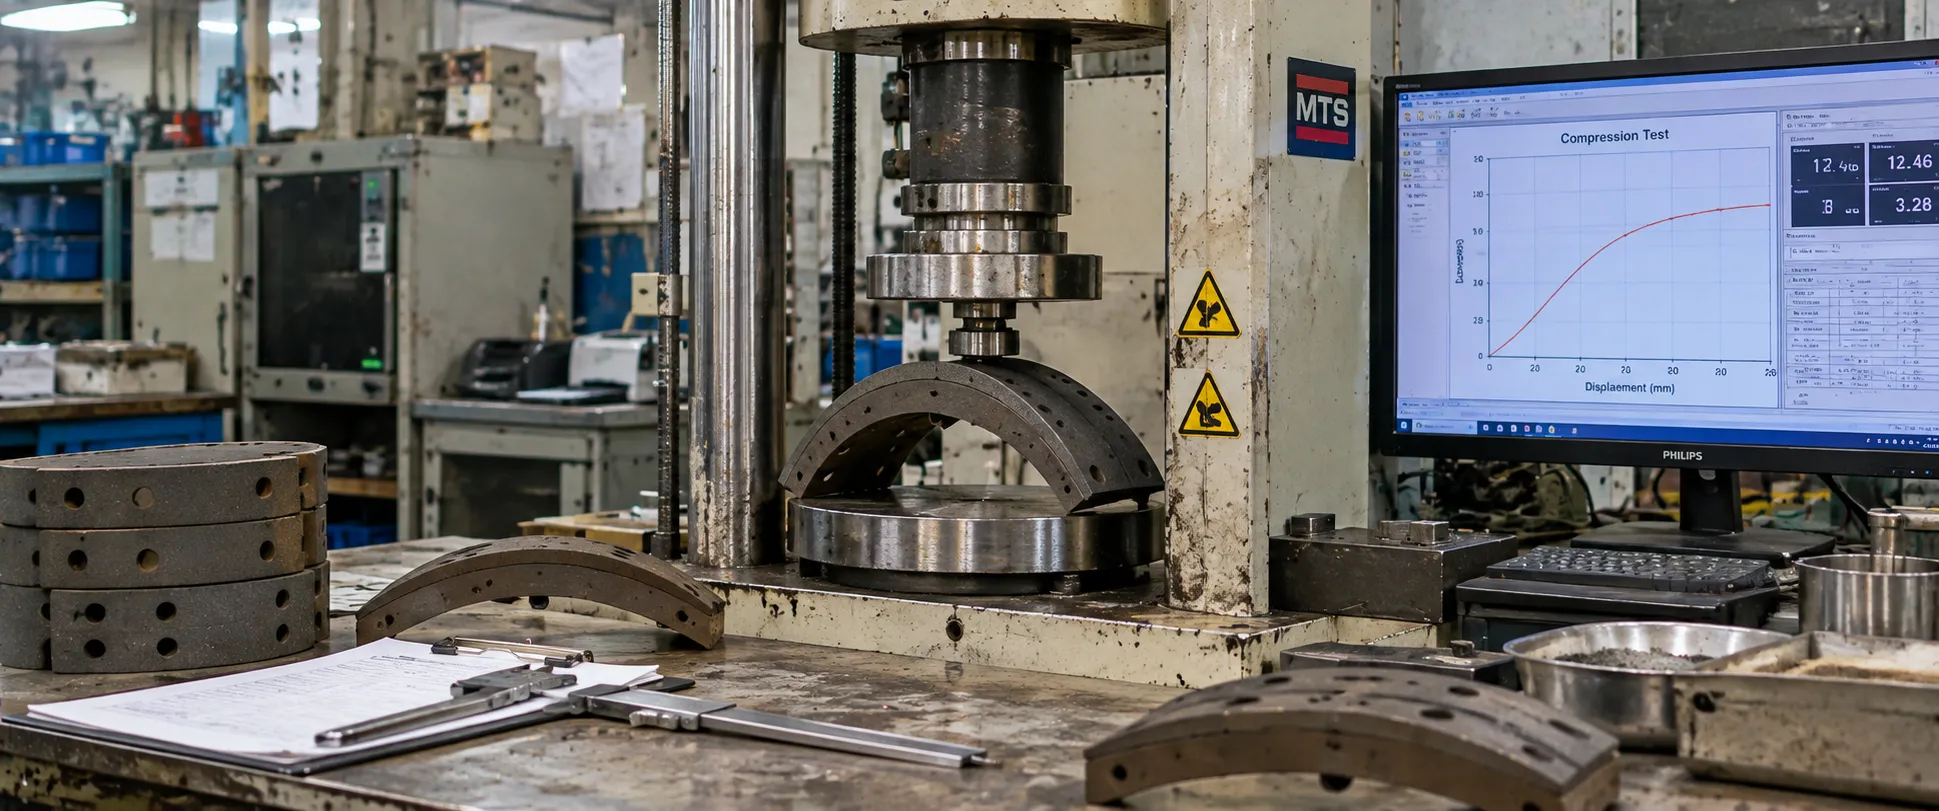
الخصائص الفيزيائية والمادية
اختبار الصلابة، والتحقق من كثافة المواد، والفحص المجهري للدوارات والصفائح الداعمة.
التغليف النهائي وفحص الشحن
يمتد ضبط الجودة ليشمل الخدمات اللوجستية للتصدير. فدخول الرطوبة، أو تآكل أسطح الاحتكاك، أو وضع ملصقات خاطئة على الرموز الشريطية الرئيسية، كلها عوامل قد تُفسد أسابيع من التصنيع الدقيق.
الفحص البصري النهائي قبل إدخال الكرتونة الداخلية.
- • رقم القطعة مطابق للعلامة المحفورة بالليزر على ظهر الوسادة / غطاء الدوار
- • مجموعة كاملة من المكونات المعدنية (حشوات، نوابض، مشابك مقاومة للتآكل، مستشعرات التآكل)
- • ورق الحماية من الصدأ VCI أو غلاف الانكماش سليم
التدقيق الهيكلي لعلبة العلامة التجارية الداخلية وعلبة التصدير الرئيسية.
- • تصميم العلبة الداخلية الصحيح (أبيض محايد، أو كرافت، أو يحمل علامة تجارية للعميل)
- • كرتون تصدير رئيسي مموج مزدوج الجدار شديد التحمل
- • أشرطة ربط من البولي بروبيلين عالية الشد لتثبيت كتلة المنصة
يقوم النظام بمطابقة البيانات مع طلب الشراء الخاص بالعميل وبوليصة الشحن.
- • التحقق من صحة رموز EAN-13 أو UPC أو Code 128 باستخدام ماسح ضوئي للرموز الشريطية أحادية وثنائية الأبعاد
- • التحقق الدقيق من عدد القطع لكل كرتونة ولكل إيصال منصة نقالة
- • دقة علامات الشحن للتصدير (ميناء الدخول، الوزن الإجمالي، رقم المنصة).
بروتوكول التتبع والمطالبات على مستوى الدفعة
كل قطعة غيار فرامل تُصنّعها شركة توب بريك بارتس مرتبطة برقم تتبع خاص بالدفعة. في حال وجود أي نزاع حول الجودة، تسمح سجلاتنا بإجراء تحقيق عكسي وصولاً إلى دفعات راتنج الاحتكاك الخام وملفات الصلب.
قم بوضع علامة ليزرية على القطعة وملصق على العلبة برقم القطعة الخاص بالعميل.
سجل خاص بخط الضغط، وطاقم المناوبة، ودُفعة المعالجة في الفرن.
بطاقات فحص أبعاد مراقبة الجودة، وتوقيع القطعة الأولى، وسجلات القياسات.
معرف دفعة المواد الكيميائية الخام للاحتكاك، ورقم دفعة الراتنج، وحرارة مطحنة الصلب للوحة الخلفية.
يوضح المثال أعلاه هيكل التتبع ولا يمثل طلب عميل محدد.
المعلومات المطلوبة لتقديم مطالبة بالجودة
في حالة وجود اختلافات في التركيب أو عمليات إرجاع بموجب الضمان الميداني، يرجى تقديم ما يلي حتى نتمكن من إجراء البحث العكسي في أرشيفنا:
مرجع قطع غيار الفرامل الرئيسية، FMSI، WVA أو رمز المنتج الخاص بالعميل.
رقم الدفعة محفور بالليزر على حافة الوسادة أو حافة الدوار.
عدد القطع أو أرقام الكراتين المحددة المطلوبة.
أعراض محددة (على سبيل المثال، تركيب الفرجار أو تردد الضوضاء).
صور أو فيديو واضح لقياسات الفرجار أثناء عملية التركيب.
نوع السيارة، طرازها، سنة الصنع، ونوع مكابح العجلات المُركّبة.
مدة التحقيق: يتم إرجاع ملخص السبب الجذري الأولي في غضون 48 ساعة عمل.
فشل عملية التفتيش: سير عمل التخلص من النفايات المكون من 9 خطوات
لا تُعاد المنتجات غير المطابقة للمواصفات إلى خط الإنتاج. تتضمن عملية التصحيح المكونة من 9 خطوات الحجر الصحي المادي، والتحقيق في الأسباب الجذرية، وتوثيق الإجراءات التصحيحية.
تم الكشف عن حالة غير طبيعية
يقوم المشغل أو مسؤول ضمان الجودة باكتشاف الانحراف في الأبعاد، أو تشقق السطح، أو انحراف ضغط الكبس.
توقف أو انتظر فوراً
يتم إيقاف الآلة أو خلية الضغط أو خط الطحن المتأثر لمنع تكاثر العيوب.
تحديد الدفعة المتأثرة
التحقق من الحدود وصولاً إلى آخر نقطة تفتيش تم المرور بها لتحديد كمية الدفعة المشتبه بها.
افصل المنتج المشتبه به
نقل المجموعة المشتبه بها فعلياً إلى منطقة الحجر الصحي.
مراجعة هندسة مراقبة الجودة
يقوم مفتش مراقبة الجودة ومدير الإنتاج بمراجعة حالات عدم المطابقة مع التفاوتات المسموح بها في الرسم ثنائي الأبعاد.
تحليل الأسباب الجذرية
تحليل الأسباب الخمسة ومراجعة مخطط هيكل السمكة: هل السبب هو تآكل الأدوات؟ انحراف مستشعر درجة الحرارة؟ تباين المشغل؟
قرار التخلص من المنتج
التصنيف الرسمي: أُعيد صياغته (إعادة الطحن)،, إعادة التفتيش (فرز 100%)، أو مرفوض / تم إلغاؤه.
الإجراءات التصحيحية (CAPA)
تمت إعادة معايرة الأدوات أو تغييرها. تمت إعادة ضبط حدود المستشعرات الآلية لمنع حدوث ذلك مستقبلاً.
تدقيق التسجيل والمتابعة
يتم أرشفة تقرير عدم المطابقة الكامل في النظام مع مراقبة التحقق لمدة 30 يومًا.
التحكم في تغيير المنتج والعملية
لا يُسمح بإجراء أي تعديلات غير مصرح بها على المواد أو الأدوات أو الموردين بمجرد الحصول على موافقة الإنتاج.
- • تغيير مورد المواد الخام أو استبدال درجات المعادن
- • تعديلات على تركيبة تركيبة الاحتكاك أو تغيير مادة الربط الراتنجية
- • تعديل أداة ختم اللوحة الخلفية أو تغيير درجة الفولاذ
- • مورد حشوات عازلة للصوت، أو تغييرات في طبقة المادة اللاصقة أو طبقة التخميد
- • مورد مؤشرات التآكل، أو الأجهزة، أو أجهزة الاستشعار الإلكترونية
- • درجة حرارة المعالجة بالضغط، أو دورة الضغط، أو ملف تعريف الخبز
- • مواصفات التغليف الداخلي، وحواجز الرطوبة، أو الكرتون
- تقديم طلب تغيير هندسي رسمي (ECR)
- التحقق من الأبعاد ومقارنة أجزاء الاختبار
- إنتاج عينة تجريبية ضمن معايير مضبوطة
- إعادة تأهيل مختبرات القص والاحتكاك والانضغاطية
- الموافقة الداخلية على العينات وأرشفة الأجزاء الرئيسية
- إشعار مسبق للعميل وتأكيد كتابي
متطلبات الجودة الخاصة بالمشتري
غالباً ما يضع المستوردون وأصحاب العلامات التجارية الخاصة والموزعون معايير قبول خاصة بهم. يمكننا تلبية بروتوكولات الأعمال التجارية بين الشركات (B2B) المتخصصة.
اتفاقيات خاصة بشأن التفاوتات المسموح بها في أبعاد الخلوص الحساسة للأذن أو ارتفاعات غطاء الدوار المخصصة.
توفير أماكن إقامة لمهندسي التفتيش المعتمدين من جهات خارجية أو المعينين من قبل العميل.
مجموعات التحقق البصري التي تغطي علامات الأجزاء، والصناديق الداخلية، وتغليف المنصات بالانكماش الحراري، وتحميل الحاويات.
يتضمن ذلك إرفاق شهادة المطابقة المتفق عليها للدفعة، وتقارير اختبار المواد، أو سجلات الفحص لكل عقد مع العميل.
وثائق الجودة لطلبات الشركات (B2B) وأدلة المصنع
يمكن إرفاق الشحنات بالوثائق الداعمة. نعتمد نهجاً مفتوحاً لإجراء عمليات تدقيق الجودة الدورية في المصنع والموافقة على إطلاق الحاويات.
حزم الوثائق القياسية المتاحة
يتم توفيرها إلكترونياً أو تعبئتها مع شحن الحاويات. يمكنك طلب تقارير الاختبار للاطلاع عليها قبل الطلب.
سجلات قياسات الفرجار والمقياس من عمليات فحص القطعة الأولى وأثناء عملية التصنيع.
وثائق تربط الرموز الشريطية لكراتين الشحن بمجموعات من الراتنج الخام ولفائف الصلب.
صور متسلسلة للصناديق المعبأة، والمنصات المربوطة، ورقم ختم الحاوية، والجزء الداخلي للحاوية.
سجلات اختبار قوة القص، ومنحنيات الاحتكاك باستخدام جهاز قياس القوة، وتقارير التحقق من الصلابة.
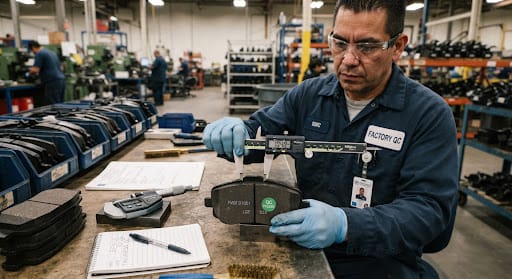
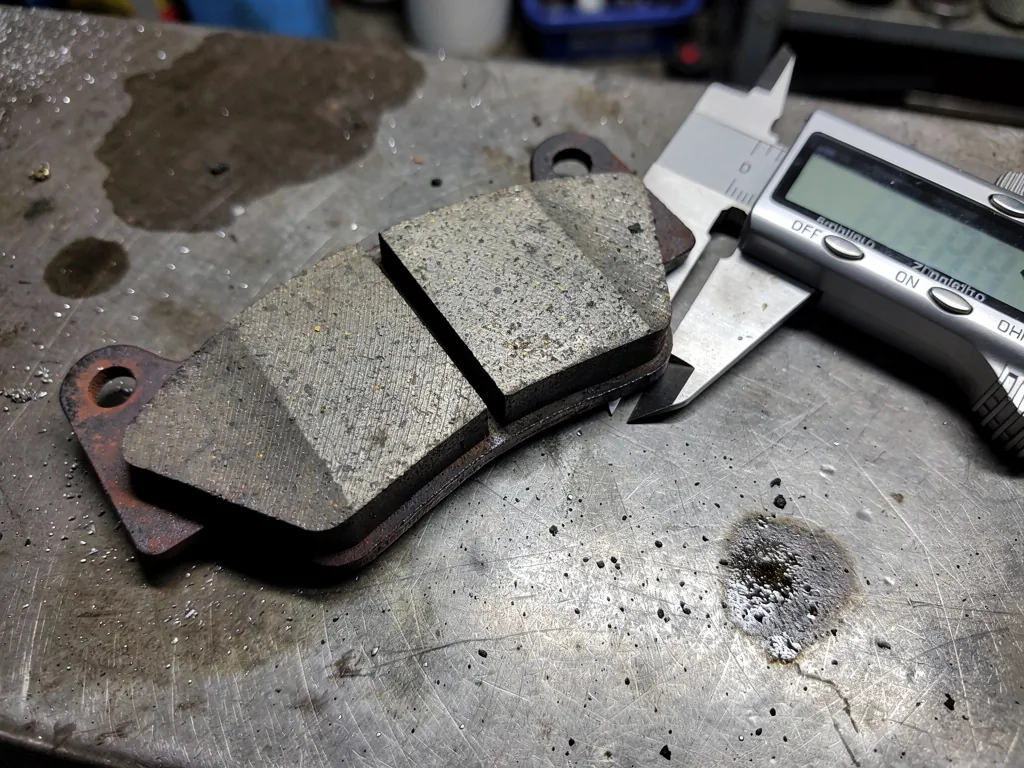
قياس سمك احتكاك وسادات الفرامل
قياس عمق مادة الاحتكاك باستخدام مقياس الورنية الرقمي مقابل صفيحة الدعم الفولاذية.
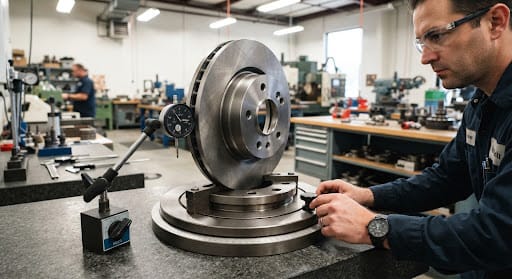
فحص الانحراف الجانبي للقرص المهوى
جهاز قياس الانحراف المحيطي ومؤشر DTV الدوار على سطح الاحتكاك المشكل آلياً.
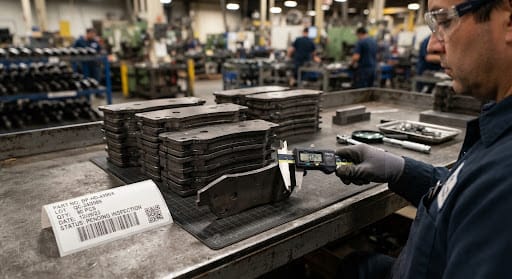
التحقق من دفعات لوحات الدعم شديدة التحمل
التحقق من سمك لوحة الدعم باستخدام الفرجار مقابل كتلة قياس قياسية قبل إصدار ختم الإنتاج.
معايير جودة التصنيع
ينبغي التحقق من نطاق الشهادة وصلاحيتها بالرجوع إلى الشهادة ذات الصلة. ويمكن تأكيد الوثائق المحددة وتفاصيل المصادقة بناءً على متطلبات السوق الخاصة بكم.
هل تحتاج إلى قطع غيار فرامل بمواصفات جودة محددة؟
أرسل إلينا قائمة مراجعك من الشركات المصنعة الأصلية (OE) أو الشركات المصنعة للمعدات الأصلية (FMSI) أو شركات ما بعد البيع، بالإضافة إلى السوق المستهدف والكمية ومتطلبات التعبئة والتغليف ومتطلبات الفحص. يمكننا مراجعة مطابقة المنتج ومتطلبات مراقبة الجودة المطبقة واحتياجات الاختبار وتقديم عرض سعر قبل بدء الإنتاج.