Contrôle qualité des pièces de freinage, du lot de matières premières à l'expédition finale
La qualité des pièces de freinage ne peut être vérifiée uniquement par leur aspect final. La précision dimensionnelle, l'homogénéité du matériau de friction, le collage, la géométrie du rotor, la configuration de la visserie et l'emballage dépendent tous des contrôles appliqués à différentes étapes de la production.
Chez Top Brake Parts, notre processus de contrôle qualité suit les plaquettes de frein, les disques de frein et les mâchoires de frein depuis les matières premières jusqu'à la production, en passant par le contrôle dimensionnel, les tests de performance applicables, le contrôle final de l'emballage et la traçabilité des lots.
Pour les commandes B2B, des exigences d'inspection supplémentaires peuvent être confirmées avant la production en fonction de la référence du produit, du marché cible, de la quantité commandée et des exigences de qualité du client.
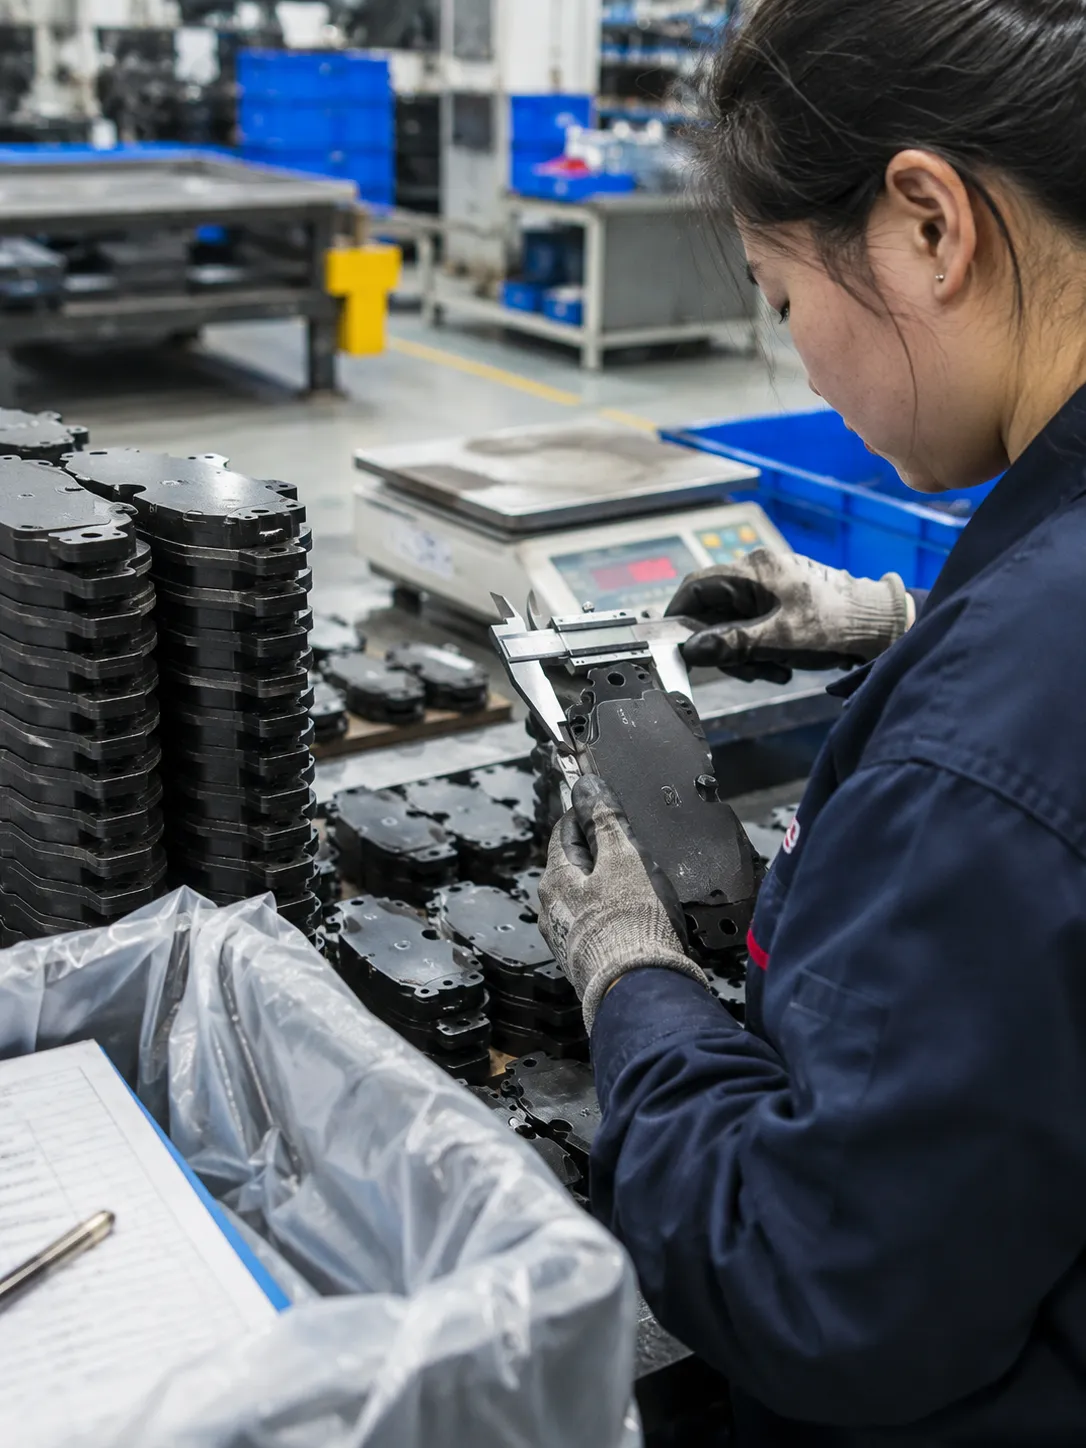
Contrôles métrologiques calibrés
Inspection de précision des plateaux tournants
Enregistrements de lots et de lots
Comment fonctionne notre système de contrôle qualité des pièces de frein
Le contrôle qualité ne se limite pas à une simple inspection après production. Différents points de contrôle sont mis en œuvre à différentes étapes afin d'identifier les problèmes liés aux matériaux, à la production, aux dimensions, à l'assemblage et à l'emballage avant l'expédition des produits finis.
1. Exigences relatives au produit
Conformité aux spécifications techniques avant l'attribution des lots de matières premières.
- • Correspondance des références OE / FMSI / pièces de rechange
- • Dessins techniques et géométrie
- • Allocation de la formule de friction
- • Spécifications de la plaque de support et du rotor
- • Matériel, clips, capteurs et cales
- • Code-barres, emballage et cibles de marché régionales
2. Contrôle de la production
Discipline paramétrique appliquée au mélange des matières premières, au pressage, au traitement thermique et à l'usinage.
- • Identification des lots de matières premières
- • Numéro de lot de production publié
- • Validation de la première pièce
- • Audit des paramètres de processus en temps réel
- • Routines de contrôle dimensionnel en cours de traitement
- • Enregistrement de l'état de surface et des défauts de presse
3. Vérification du produit
Mesures métrologiques et essais mécaniques et physiques sur les pièces finies.
- • Dimensions de précision et faux-rond
- • Vérification de la planéité, du parallélisme et de la télévision numérique terrestre
- • Vérification de l'ajustement des pièces et du couple de serrage des goupilles
- • Résistance au cisaillement et intégrité de la liaison
- • Évaluation de la compressibilité et du frottement
- • Marquage laser des bords et codes de bord
4. Libération et traçabilité
Vérification en fin de ligne, validation des codes-barres et archivage des enregistrements d'assurance qualité.
- • Validation visuelle du produit fini
- • validation de l'emballage et du carton intérieur
- • vérification du code-barres du carton principal
- • Audit de la quantité commandée et de l'étiquetage
- • Conservation des enregistrements au niveau des lots
- • Reliure de traçabilité en amont
Inspection des matières premières
Les matières premières déterminent le comportement final en matière de frottement, l'intégrité structurelle et les performances d'insonorisation. Aucun lot n'entre dans la chaîne de mélange ou d'emboutissage sans avoir été contrôlé à réception. Notre page d'usine présente les informations suivantes : Comment sont fabriquées les plaquettes de frein ? une fois les documents publiés.
Inspection des matières premières des matériaux de friction
Protocole de vérification des liants, fibres, modificateurs de friction et charges minérales.
Critères d'inspection de l'acier de la plaque de support
Dimensions d'estampage, planéité et caractéristiques de rétention sur les plaques de support en acier au carbone.
Inspection des cales, clips, capteurs et pièces détachées
Dispositifs anti-vibrations, mécanismes d'alerte d'usure et validation du faisceau électronique.
Protocole de métrologie des plaques de support entrantes — jauge d'épaisseur calibrée par rapport à des normes de référence certifiées avant la mise en production par lots.
Les lots de matières premières mis en quarantaine sont verrouillés selon un protocole d'étiquetage physique avec l'autorisation d'un superviseur.
Vérification de la première pièce
Avant d'autoriser la production en continu suite à un changement d'outil, un changement de formule ou l'arrivée d'un nouvel opérateur, un audit du premier article est effectué par l'ingénieur CQ désigné.
Mesuré par rapport au dessin 2D à l'aide d'un pied à coulisse numérique et d'un micromètre de hauteur.
Porosité par friction, couleur uniforme, bords nets sans effritement ni bavure.
Le code d'estampillage de la plaque de support, la forme de l'oreille et l'emplacement du clip de piston/rivet ont été vérifiés.
Vérification de la position centrale de la fente, de la profondeur spécifiée par rapport à la plaque de support et de l'angle du chanfrein.
La tenue de l'adhésif des cales, la tension du ressort du clip et le jeu ont été vérifiés.
Lisibilité du code de bord, identification du lot, marquages de marché requis et signature du superviseur.
Inspection en cours de processus
La continuité de la production est assurée par un échantillonnage périodique tout au long de chaque cycle. Les opérateurs et les inspecteurs qualité itinérants vérifient les dimensions critiques afin de détecter rapidement l'usure des outils.
L'épaisseur totale et la largeur de la plaque auriculaire sont enregistrées toutes les 30 à 60 minutes dans les stations de travail SPC.
Surveillance continue des microfissures thermiques, des ébréchures sur les bords et des cloques sur le revêtement.
Des alarmes automatisées vérifient que les capteurs de température et de pression de la matrice de la presse restent dans les limites de la plage de fonctionnement.
Les pièces ne circulent dans l'atelier que dans des bacs de transport étiquetés à code-barres et contenant les fiches de production mises à jour.
Inspections de qualité spécifiques au produit
Les plaquettes, les disques et les segments de frein présentent des modes de défaillance distincts. Les critères d'inspection sont adaptés à la dynamique physique et aux interfaces mécaniques de chaque famille de composants de freinage.
Critères d'inspection des plaquettes de frein
Dimensions générales
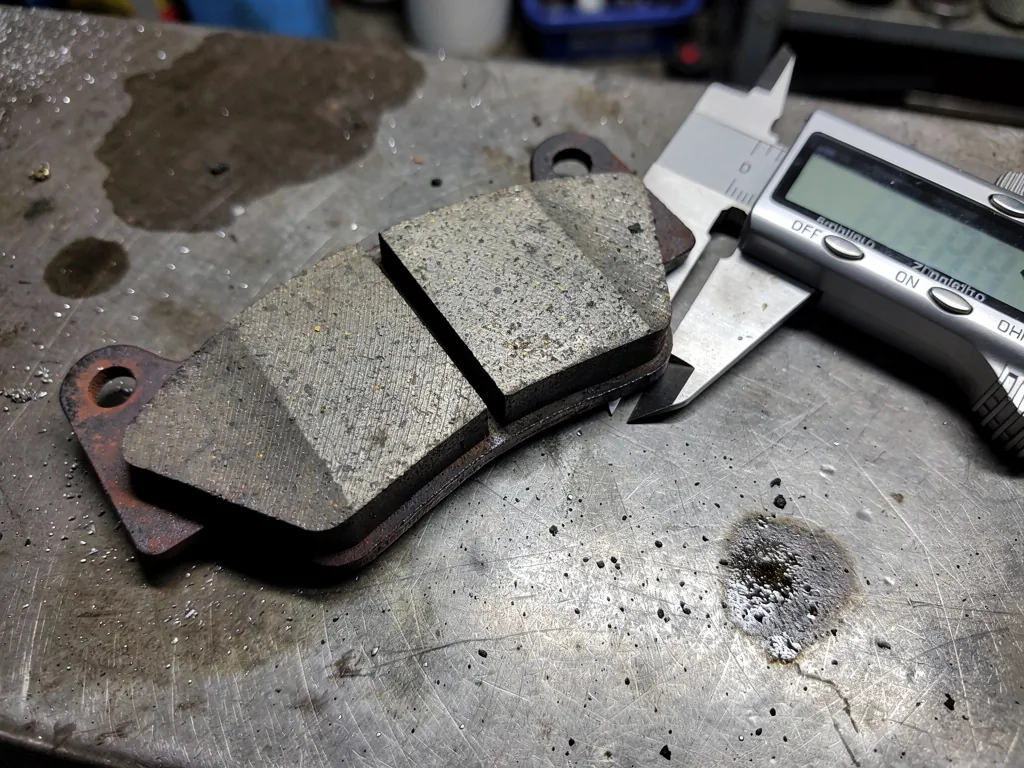
Mesuré à l'aide d'un pied à coulisse et d'un micromètre étalonnés, par rapport au dessin technique 2D approuvé.
- • Épaisseur totale : selon les limites du dessin
- • Longueur et largeur : selon les limites du dessin
Géométrie de la plaque de support
Vérification de la planéité du profil de l'oreille, du positionnement du trou de goupille et des jeux de clip pour un coulissement fluide de l'étrier.
- • La planéité de la plaque a été vérifiée par rapport au dessin.
- • Ébavurage des bords et jeux des goupilles
État de surface de frottement
Surface évaluée pour une finition de meulage uniforme, des découpes de fentes nettes sans effilochage des bords et des angles de chanfrein corrects.
- • Finition de surface conforme aux spécifications
- • vérification du profil de fente et de chanfrein
Condition de liaison
L'adhérence entre la plaque de support en acier et le bloc de matériau de friction a été vérifiée afin d'éviter tout délaminage.
- • Aucun écart à la limite de frottement de l'acier
- • Intégrité de résistance au cisaillement vérifiée
Cale, indicateur d'usure et capteur
Validation des cales anti-bruit, des clips indicateurs d'usure mécanique et du faisceau de câbles des capteurs d'usure électroniques.
- • Vérification de la continuité électrique du capteur
- • Vérification de l'ajustement et de la rétention des cales
Marquage des bords du produit
Gravure laser permanente à contraste élevé le long du bord du tampon ou au verso de la plaque de support.
- • Numéro de lot, référence de la pièce, code de date
- • Code de formulation clairement indiqué
Critères d'inspection des disques de frein
Géométrie du disque, métallurgie, équilibrage dynamique et contrôle du faux-rond. Ces contrôles s'appliquent à tous nos disques. disques de frein de remplacement.
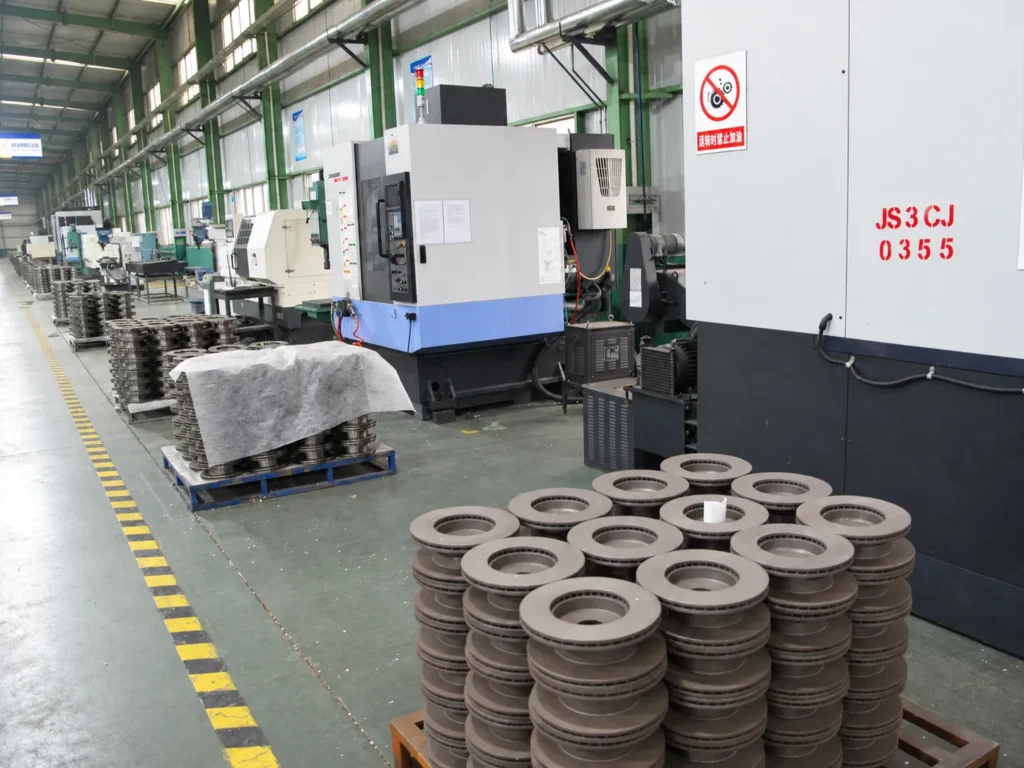
Le diamètre extérieur, l'épaisseur nominale, la hauteur totale, le diamètre de perçage central et le diamètre du cercle de boulonnage PCD ont été vérifiés sur des dispositifs de précision.
Finition de surface quadrillée ou usinée avec précision. La surface de montage du moyeu est inspectée afin de détecter toute ondulation et garantir un positionnement affleurant de l'essieu.
Les rotors ventilés sont inspectés afin de vérifier l'uniformité de l'épaisseur de la paroi du noyau, les courbes directionnelles des aubes et l'absence d'obstruction dans les canaux d'air.
Le film d'huile antirouille est contrôlé et les rotors sont équilibrés dynamiquement conformément aux spécifications du plan.
Variation de l'épaisseur du disque (DTV) par rapport au faux-rond latéral
Le contrôle du faux-rond du disque de frein mesure l'écart axial latéral de la surface de friction lorsque le disque effectue une rotation complète sur un plateau tournant de précision.
Mesure les différences d'épaisseur en plusieurs points circonférentiels autour de la surface de friction à des profondeurs de rayon identiques.
Le contrôle du faux-rond latéral et du DTV permet d'éviter les pulsations de la pédale de frein et les vibrations de la direction.
Critères d'inspection des garnitures de frein
Rayon de courbure des garnitures de freins à tambour, résistance de la soudure de l'âme et adhérence de la garniture. Ces paramètres s'appliquent à tous les jeux de freins à tambour. mâchoires de frein arrière Nous expédions.
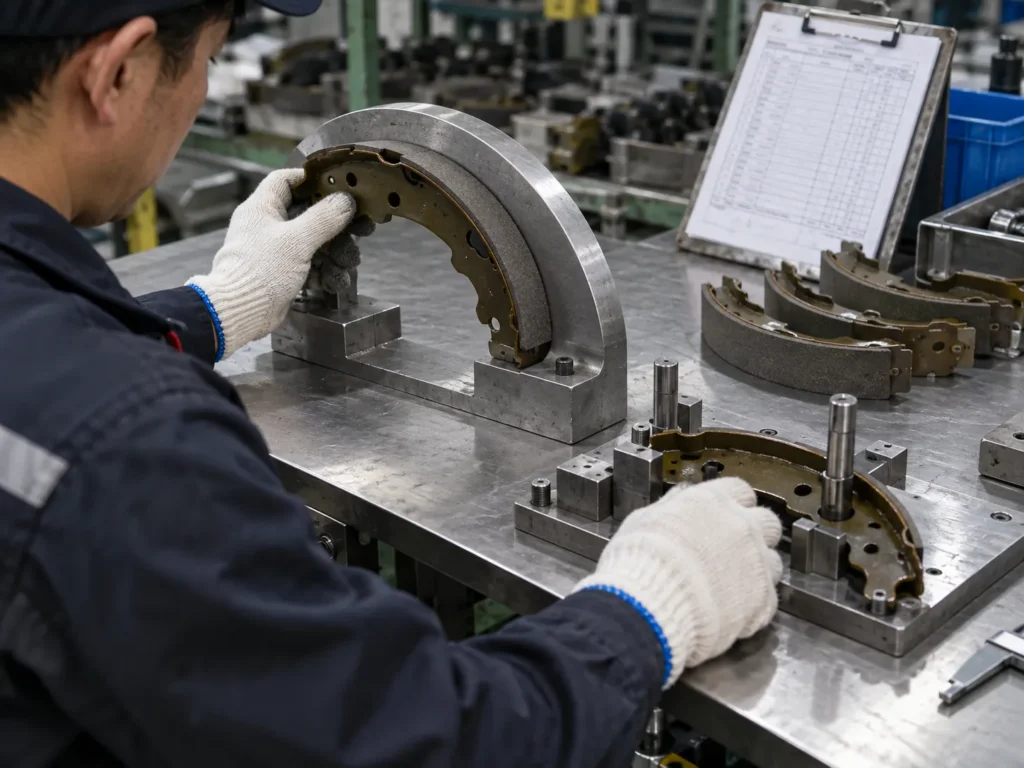
Rayon de courbure mesuré par rapport à des gabarits de profil de rayon de référence afin d'éviter le contact talon-pointe à l'intérieur des tambours de frein.
L'épaisseur du revêtement sur l'arc, l'angle de biseau du bord et la porosité de surface ont été vérifiés par rapport aux normes de contact avec le tambour.
Test de cisaillement d'adhésif thermodurcissable ou test de couple de serrage des rivets pour une séparation nulle sous charge de cisaillement du tambour.
Les fentes des goupilles de maintien, les goupilles de montage du levier de sangle et les centres des trous des ressorts d'ancrage ont été vérifiés sur les dispositifs Go/No-Go.
Équipements d'inspection et essais de performance
Une qualité constante nécessite à la fois des outils de métrologie d'atelier pour la conformité dimensionnelle et des équipements de laboratoire pour la qualification mécanique et de frottement.
Vernier numérique calibré pour la longueur, la largeur et l'épaisseur de friction.
Micromètre de précision pour la vérification de la variation d'épaisseur du disque (DTV).
Jauge de hauteur de plaque de surface pour la hauteur totale du chapeau de rotor et de la plaquette.
Calibre magnétique mesurant le faux-rond radial et latéral de la face du rotor.
Balance électronique vérifiant le poids et la consistance de la masse de la formulation.
Gabarits d'outillage spécifiques pour les dégagements des piliers auriculaires et de montage.
L'inspection n'est pas la même chose que les tests de performance.
Une plaquette de frein peut avoir des dimensions externes correctes et un revêtement de bord propre tout en présentant une défaillance sous l'effet de la variation dynamique de température. Inspection dimensionnelle demande : “ Le produit a-t-il été fabriqué conformément à la géométrie requise ? ” Tests de performance demande : “ Son comportement est-il sûr et constant sous des charges thermiques, mécaniques et de décélération ? ”
Réalisés en production pour garantir un montage facile, l'absence de blocage de l'étrier et l'interchangeabilité mécanique.
Réalisés pour la qualification de la formulation et l'échantillonnage des lots afin de vérifier la résistance au cisaillement, le coefficient de frottement et la résistance à la décoloration — les mêmes tests que ceux effectués pour nos Plaquettes de frein en céramique ou semi-métalliques comparaison.
Essais en laboratoire et validation des matériaux
Essais de laboratoire normalisés, destructifs et non destructifs, réalisés en interne ou avec des laboratoires partenaires.
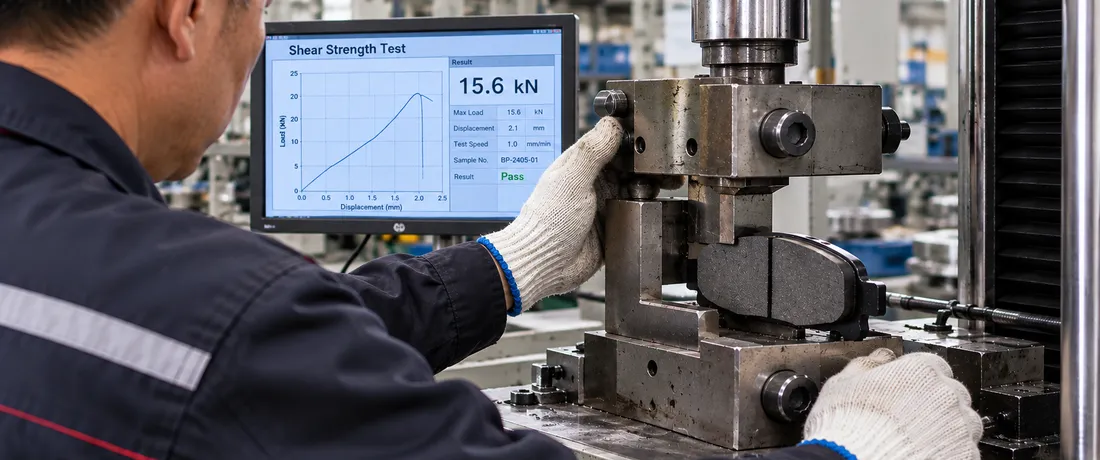
Essais de résistance au cisaillement
Applique une force de cisaillement latérale pour vérifier l'adhérence mécanique entre le matériau de friction et la plaque de support.
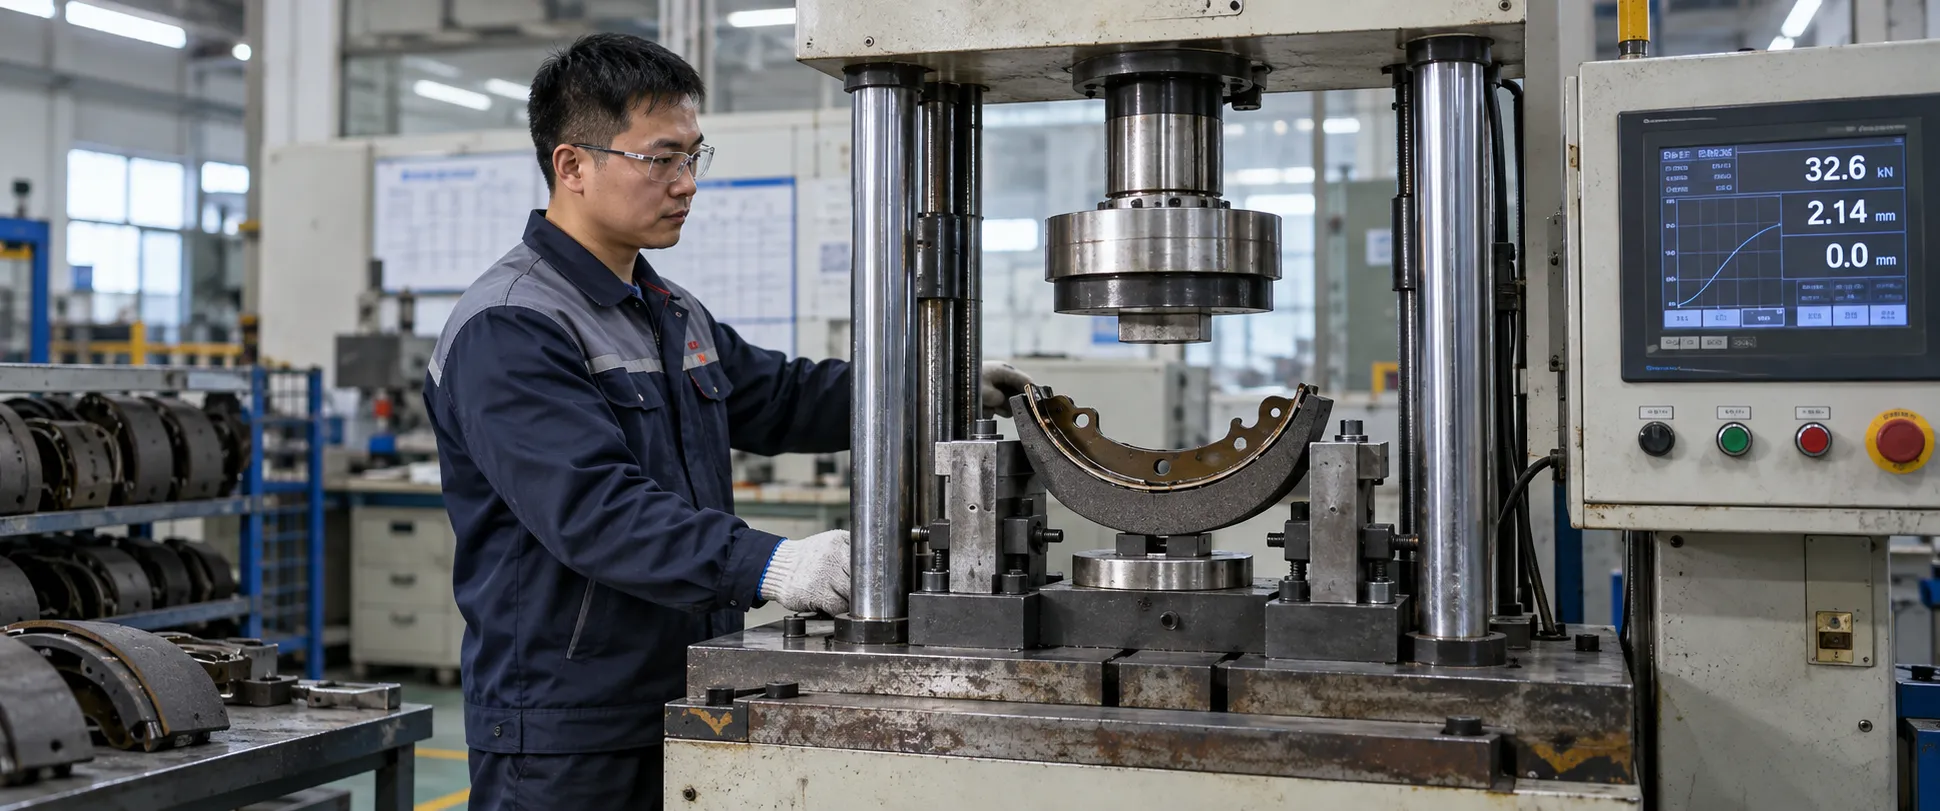
Tests de compressibilité
Mesure le déplacement de la plaquette sous pression hydraulique à température ambiante et à température élevée pour vérifier la fermeté de la pédale.
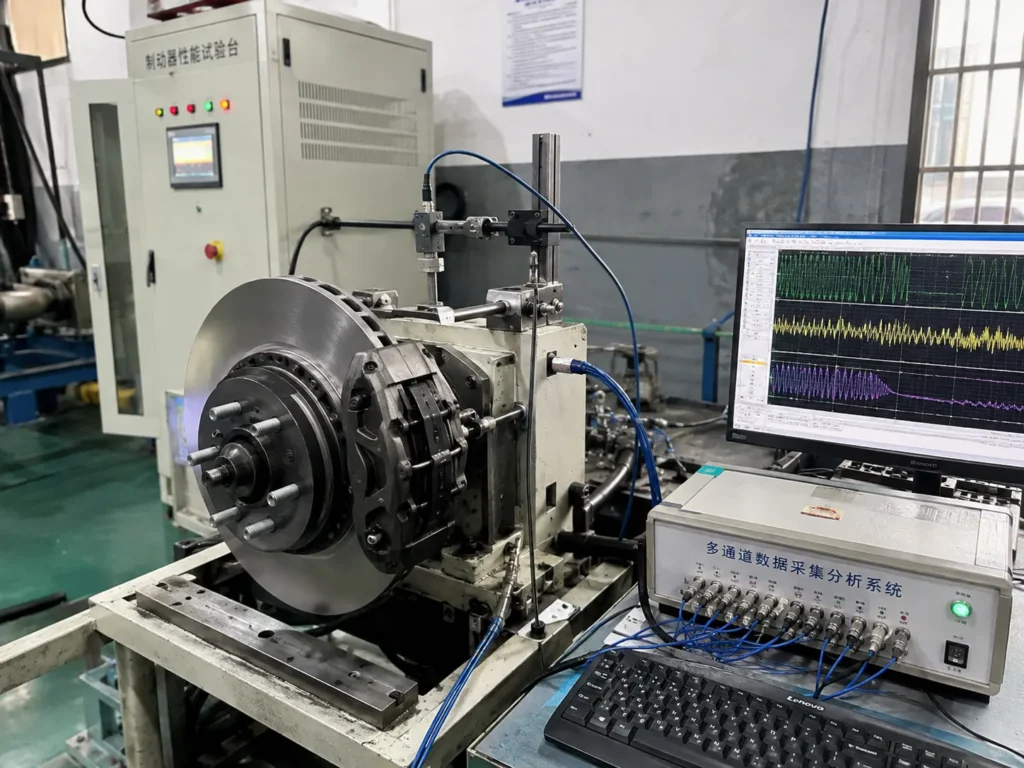
Essais de frottement et d'usure
Un test de coefficient de frottement sur le dynamomètre de frein évalue le niveau de frottement, la résistance à l'échauffement thermique lors de cycles d'arrêt répétés et les taux d'usure des matériaux.
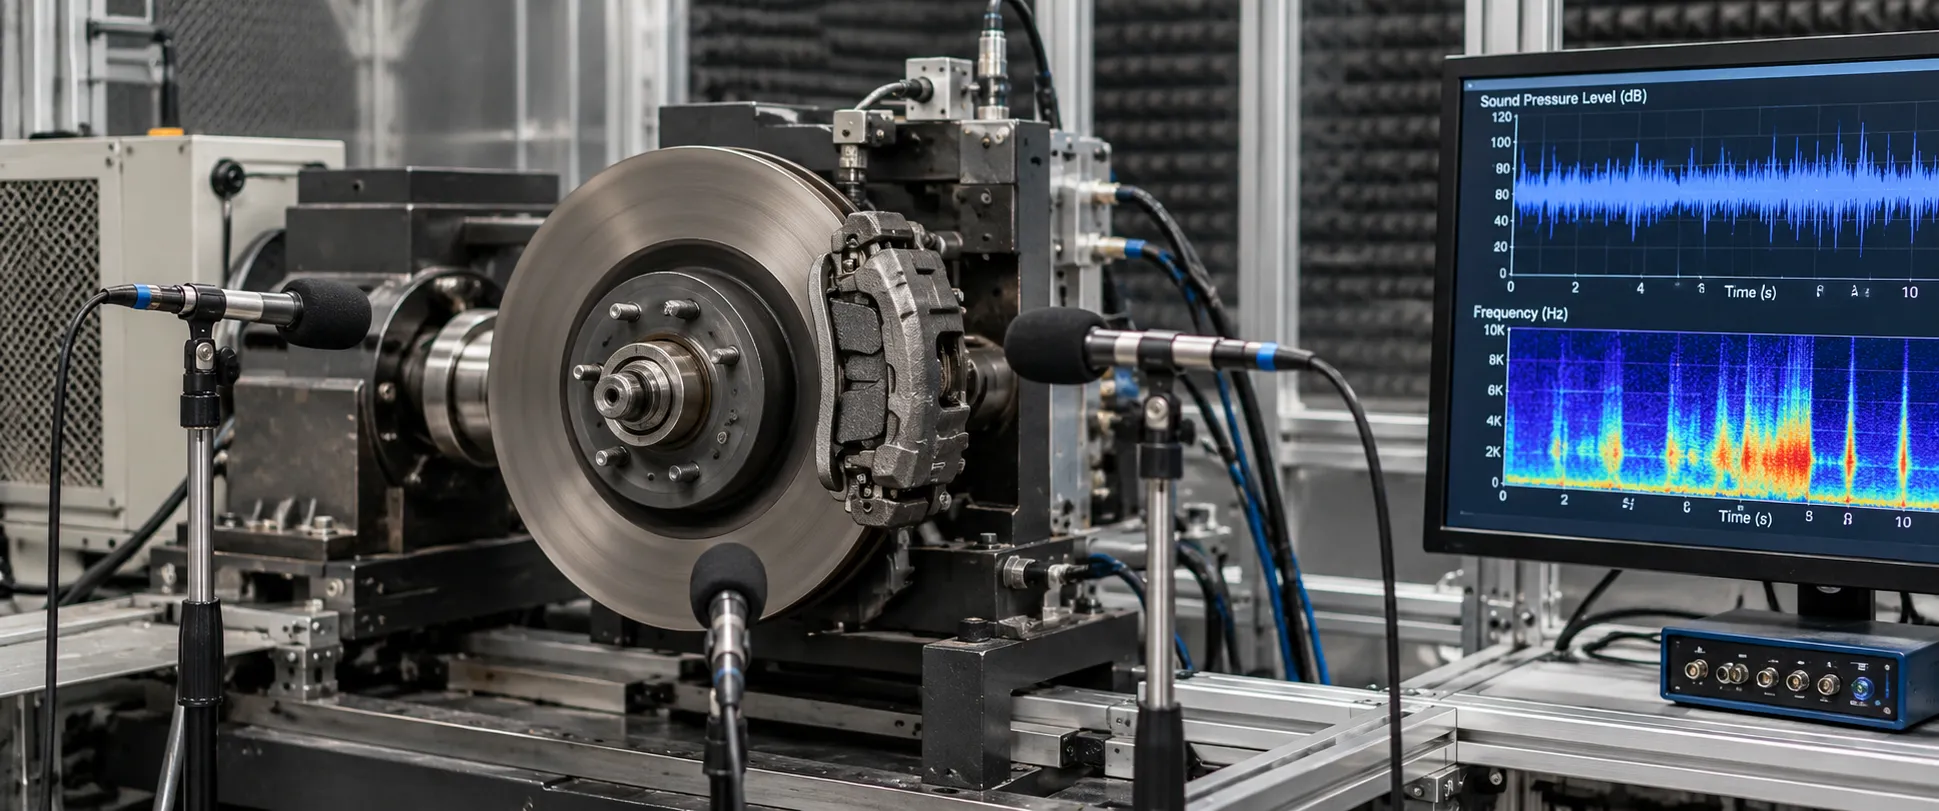
Évaluation des sifflements NVH
Les tests NVH mesurent la propension au bruit et l'efficacité d'amortissement des cales anti-vibrations lors des cycles de test.
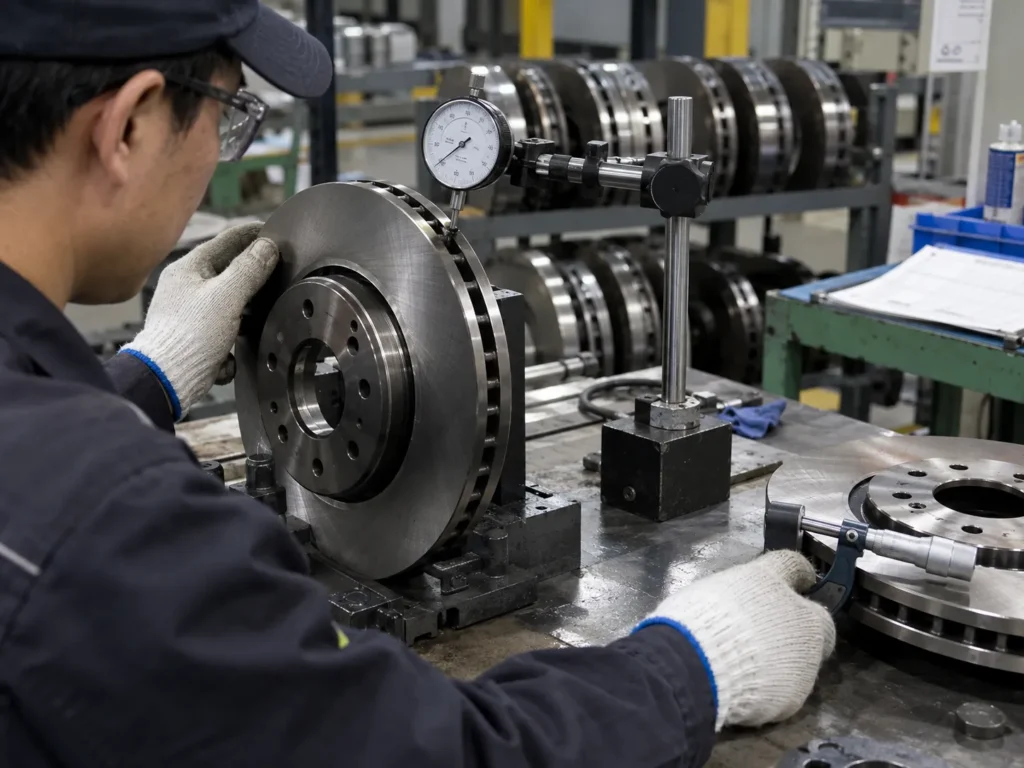
Mesure du faux-rond du rotor et du DTV
Équilibrage rotationnel et vérification par sonde de la variation d'épaisseur du disque sur 360 degrés.
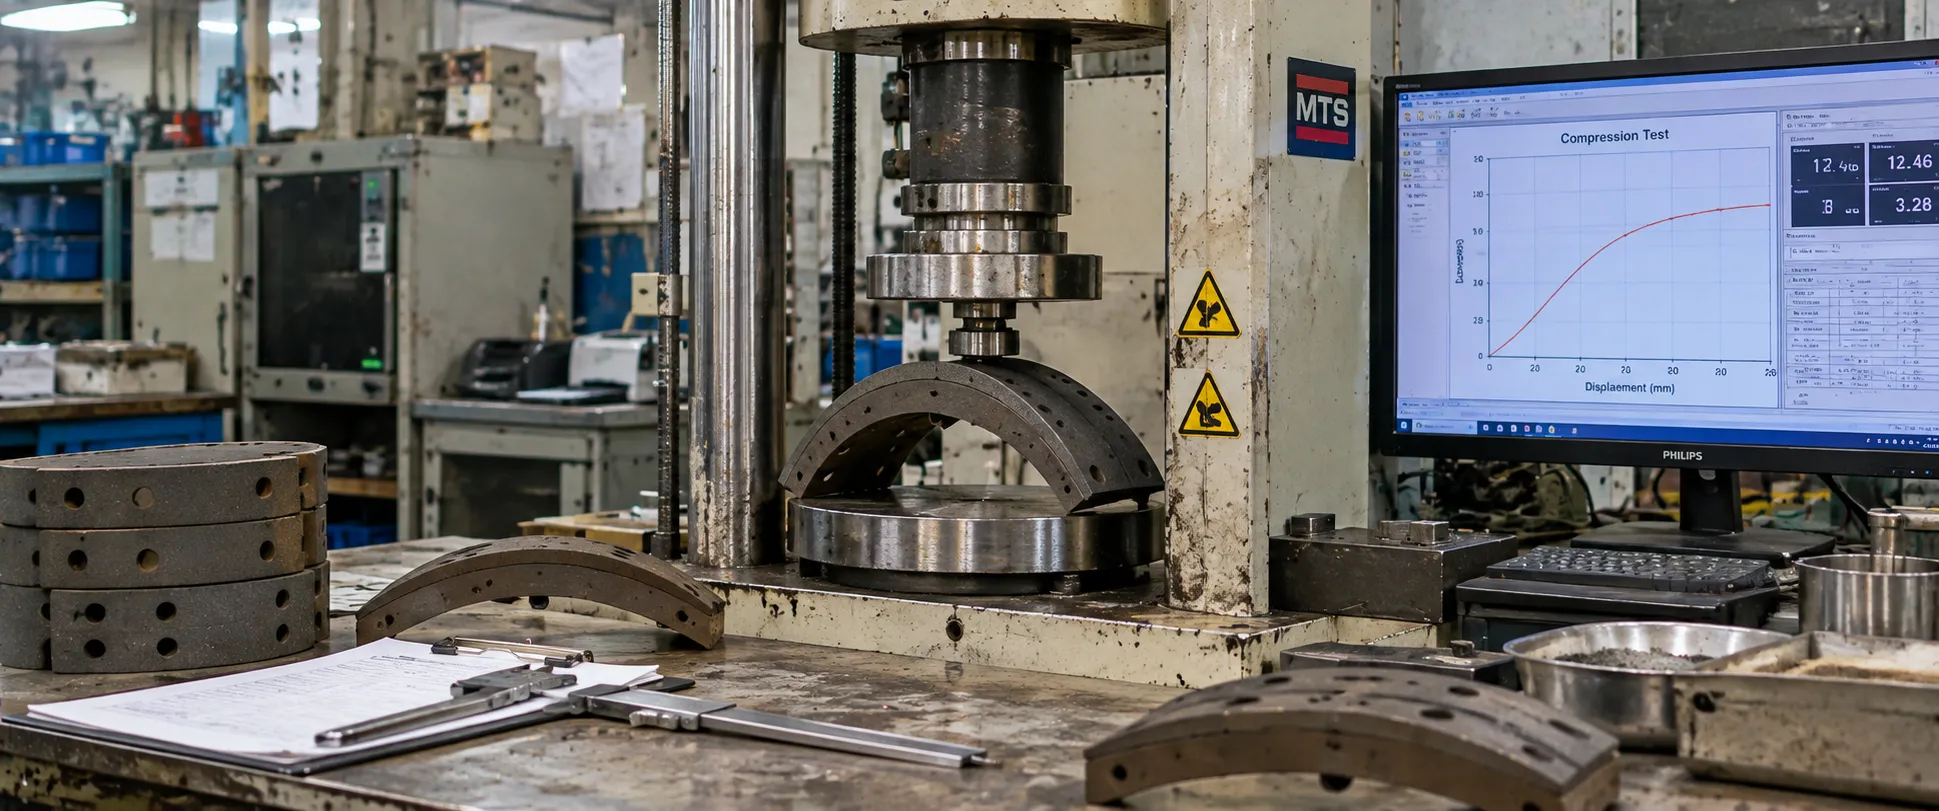
Propriétés physiques et matérielles
Essais de dureté, vérification de la densité du matériau et inspection microstructurale des rotors et des plaques de support.
Inspection finale de l'emballage et de l'expédition
Le contrôle qualité s'étend à la logistique d'exportation. L'infiltration d'humidité, les surfaces de friction rayées ou les codes-barres maîtres mal étiquetés peuvent anéantir des semaines de fabrication de précision.
Dernier contrôle visuel avant l'insertion dans la boîte intérieure.
- • La référence de la pièce correspond au marquage laser sur le dos de la plaquette / le chapeau du rotor.
- • Inclusion complète de la quincaillerie (cales, ressorts, clips d'usure, capteurs d'usure)
- • Papier antirouille VCI ou film rétractable intacts
Audit structurel de la boîte intérieure de marque et du carton d'exportation principal.
- • Conception correcte de la boîte intérieure (blanc neutre, kraft ou personnalisée avec la marque du client)
- • Carton d'exportation robuste à double paroi ondulée
- • Sangles de cerclage en polypropylène haute résistance fixant le bloc de palettes
Le système vérifie la concordance avec le bon de commande client et le connaissement.
- • Vérification par lecteur de codes-barres 1D/2D des codes EAN-13, UPC ou Code 128
- • Vérification exacte du nombre de pièces par carton et par bon de palette
- • Exactitude du marquage d'expédition à l'exportation (port d'entrée, poids brut, numéro de palette)
Protocole de traçabilité et de réclamations au niveau des lots
Chaque pièce de frein fabriquée par Top Brake Parts est associée à un numéro de lot de suivi. En cas de litige relatif à la qualité, nos archives permettent de remonter jusqu'aux lots de résine de friction brute et aux coulées de bobines d'acier.
Marquage laser de la pièce et étiquette sur la boîte avec le numéro de pièce client.
Ligne de presse spécifique, équipe de quart et registre des lots de cuisson au four.
Fiches de contrôle dimensionnel QC, validation de la première pièce et registres de métrologie.
Identification du lot de produit chimique brut de friction, du lot de résine et de la chaleur du laminoir à acier de la plaque de support.
L'exemple ci-dessus illustre la structure de traçabilité et ne représente pas une commande client spécifique.
Informations nécessaires pour une allégation de qualité
En cas de problème de compatibilité ou de retour sous garantie, veuillez soumettre les informations suivantes afin que nous puissions effectuer une recherche inversée dans nos archives :
Référence Top Brake Parts, FMSI, WVA ou référence client.
Numéro de lot gravé au laser sur le bord de la plaquette ou sur la jante du disque.
Nombre exact de pièces unitaires ou nombre de cartons en question.
Symptômes spécifiques (par exemple, le montage de l'étrier ou la fréquence du bruit).
Photos ou vidéo claires des mesures à l'aide d'un pied à coulisse lors de l'installation.
Marque, modèle, année et marque de l'étrier de frein du véhicule.
Délai d'investigation : résumé initial des causes profondes renvoyé sous 48 heures ouvrables.
Inspection non concluante : procédure de traitement en 9 étapes
Les articles non conformes ne sont jamais réintégrés à la production. Le processus correctif en 9 étapes comprend la mise en quarantaine physique, l'analyse des causes profondes et la documentation des actions correctives.
État anormal détecté
L'opérateur ou le responsable qualité détecte une dérive dimensionnelle, une fissure de surface ou un écart de pression de pressage.
Arrêt immédiat ou suspension
La machine, la cellule de presse ou la ligne de broyage concernée est arrêtée afin d'éviter la multiplication des défauts.
Identifier le lot concerné
Contrôle des limites jusqu'au dernier point de contrôle d'inspection pour définir la quantité du lot suspect.
Isoler les produits suspects
Retrait physique du lot suspect vers la zone de quarantaine.
Examen technique du contrôle qualité
L'inspecteur du contrôle qualité et le responsable de production examinent la non-conformité par rapport aux tolérances des dessins 2D.
Analyse des causes profondes
5- Pourquoi l'analyse et l'audit en arêtes de poisson : usure des outils ? dérive du capteur de température ? variabilité de l'opérateur ?
Décision relative au devenir du produit
Classification formelle : retravaillé (rebroyé), réinspecté (tri 100%), ou rejeté / mis au rebut.
Mesures correctives (CAPA)
L'outillage a été recalibré ou modifié. Les limites des capteurs automatisés ont été réinitialisées afin d'empêcher toute récidive.
Audit des enregistrements et du suivi
Rapport complet de non-conformité archivé dans le système avec un suivi de vérification de 30 jours.
Contrôle des changements de produits et de procédés
Aucune modification non autorisée des matériaux, de l'outillage ou des fournisseurs n'est permise une fois l'approbation de production obtenue.
- • changement de fournisseur de matières premières ou qualités minérales alternatives
- • modifications de la recette de la formule de friction ou changement du liant résineux
- • Modification de l'outil d'emboutissage de la plaque de support ou changement de nuance d'acier
- • Fournisseur de cales antibruit, modifications de la couche adhésive ou d'amortissement
- • fournisseur d'indicateurs d'usure, de matériel ou de capteurs électroniques
- • Température de pressage, cycle de pression ou profil de cuisson
- • Spécifications de l'emballage intérieur, des barrières contre l'humidité ou du carton
- Demande formelle de modification technique (ECR)
- Vérification dimensionnelle et comparaison des pièces d'essai
- Production d'échantillons pilotes sous paramètres contrôlés
- requalification en laboratoire des essais de cisaillement, de frottement et de compressibilité
- Approbation interne des échantillons et archivage des pièces maîtresses
- notification préalable au client et confirmation écrite
Exigences de qualité spécifiques à l'acheteur
Les importateurs, les propriétaires de marques privées et les distributeurs appliquent souvent leurs propres critères d'acceptation. Nous pouvons prendre en charge les protocoles B2B spécifiques :
Des accords de tolérance spéciaux s'appliquent aux dimensions sensibles du dégagement des oreilles ou aux hauteurs personnalisées des chapeaux de rotor.
Hébergement pour les ingénieurs d'inspection accrédités, qu'ils soient mandatés par un tiers ou par le client.
Ensembles de vérification visuelle couvrant le marquage des pièces, les boîtes intérieures, le filmage rétractable des palettes et le chargement des conteneurs.
Inclusion du certificat de conformité du lot convenu, des rapports d'essais des matériaux ou des registres d'inspection conformément au contrat client.
Documents de qualité pour les commandes B2B et preuves de fabrication
Les expéditions peuvent être accompagnées des documents justificatifs. Nous pratiquons une communication transparente concernant les audits qualité en usine et les validations de dédouanement des conteneurs.
Ensembles de documentation standard disponibles
Fourni électroniquement ou emballé avec expédition par conteneur. Vous pouvez demander des rapports de test Pour votre information avant de commander.
Registres de mesures au pied à coulisse et à l'instrument de mesure provenant des contrôles de première pièce et en cours de production.
Documents associant les codes-barres des cartons d'expédition aux lots de résine brute et de bobines d'acier.
Séquence de photos montrant les cartons emballés, les palettes cerclées, le numéro de scellé du conteneur et l'intérieur du conteneur.
Résultats des essais de résistance au cisaillement, courbes de frottement au dynamomètre et rapports de vérification de la dureté.
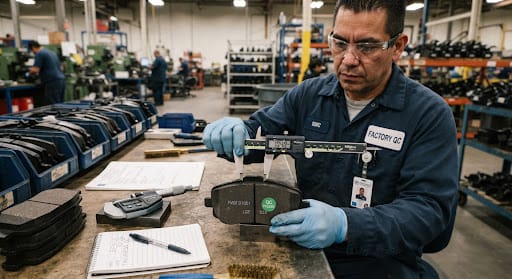
Métrologie de l'épaisseur de friction des plaquettes de frein
Mesure numérique au vernier de la profondeur du matériau de friction contre l'acier de la plaque de support.
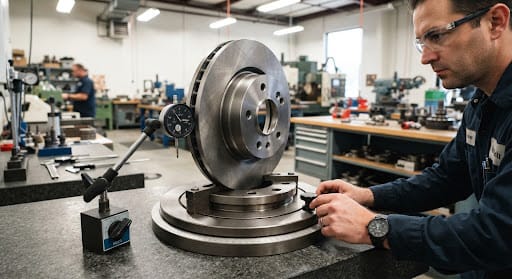
Inspection du faux-rond latéral des disques ventilés
Dispositif de mesure rotatif à comparateur à cadran permettant de mesurer le faux-rond circonférentiel et le DTV sur la surface de friction usinée.
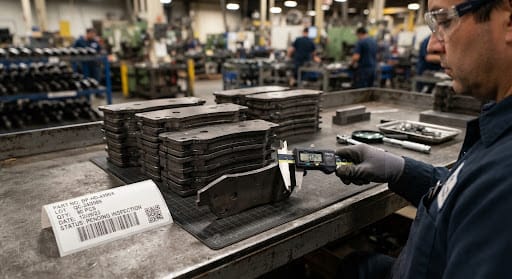
Vérification par lot des plaques de support robustes
Vérification de l'épaisseur de la plaque de support à l'aide d'un calibre standard avant la mise en production.
Normes de qualité de fabrication
Il convient de vérifier la portée et la validité de la certification à l'aide du certificat correspondant. Les documents spécifiques et les détails d'homologation peuvent être confirmés en fonction des exigences de votre marché.
Vous avez besoin de pièces de frein répondant à des exigences de qualité spécifiques ?
Veuillez nous envoyer votre liste de références (équipementiers, fournisseurs FMSI ou pièces de rechange) ainsi que votre marché cible, la quantité souhaitée, vos exigences en matière d'emballage et de contrôle qualité. Nous pourrons ainsi examiner la compatibilité des produits, les exigences de contrôle qualité applicables, les tests nécessaires et établir un devis avant la production.