ブレーキ部品の品質管理:原材料ロットから最終出荷まで
ブレーキ部品の品質は、最終的な外観だけで判断することはできません。寸法精度、摩擦材の均一性、接着性、ローター形状、ハードウェア構成、パッケージングなど、すべては製造工程の様々な段階で適用される管理によって決まります。.
トップブレーキパーツでは、ブレーキパッド、ブレーキローター、ブレーキシューの品質管理プロセスは、原材料の入荷から製造、寸法検査、該当する性能試験、最終梱包検査、バッチ追跡まで、一貫して行われています。.
B2B注文の場合、製品仕様、対象市場、注文数量、顧客の品質要件に応じて、生産前に追加の検査要件を確認することができます。.
校正済みの計測検査
精密ターンテーブル検査
バッチおよびロット記録
当社のブレーキ部品品質管理システムの仕組み
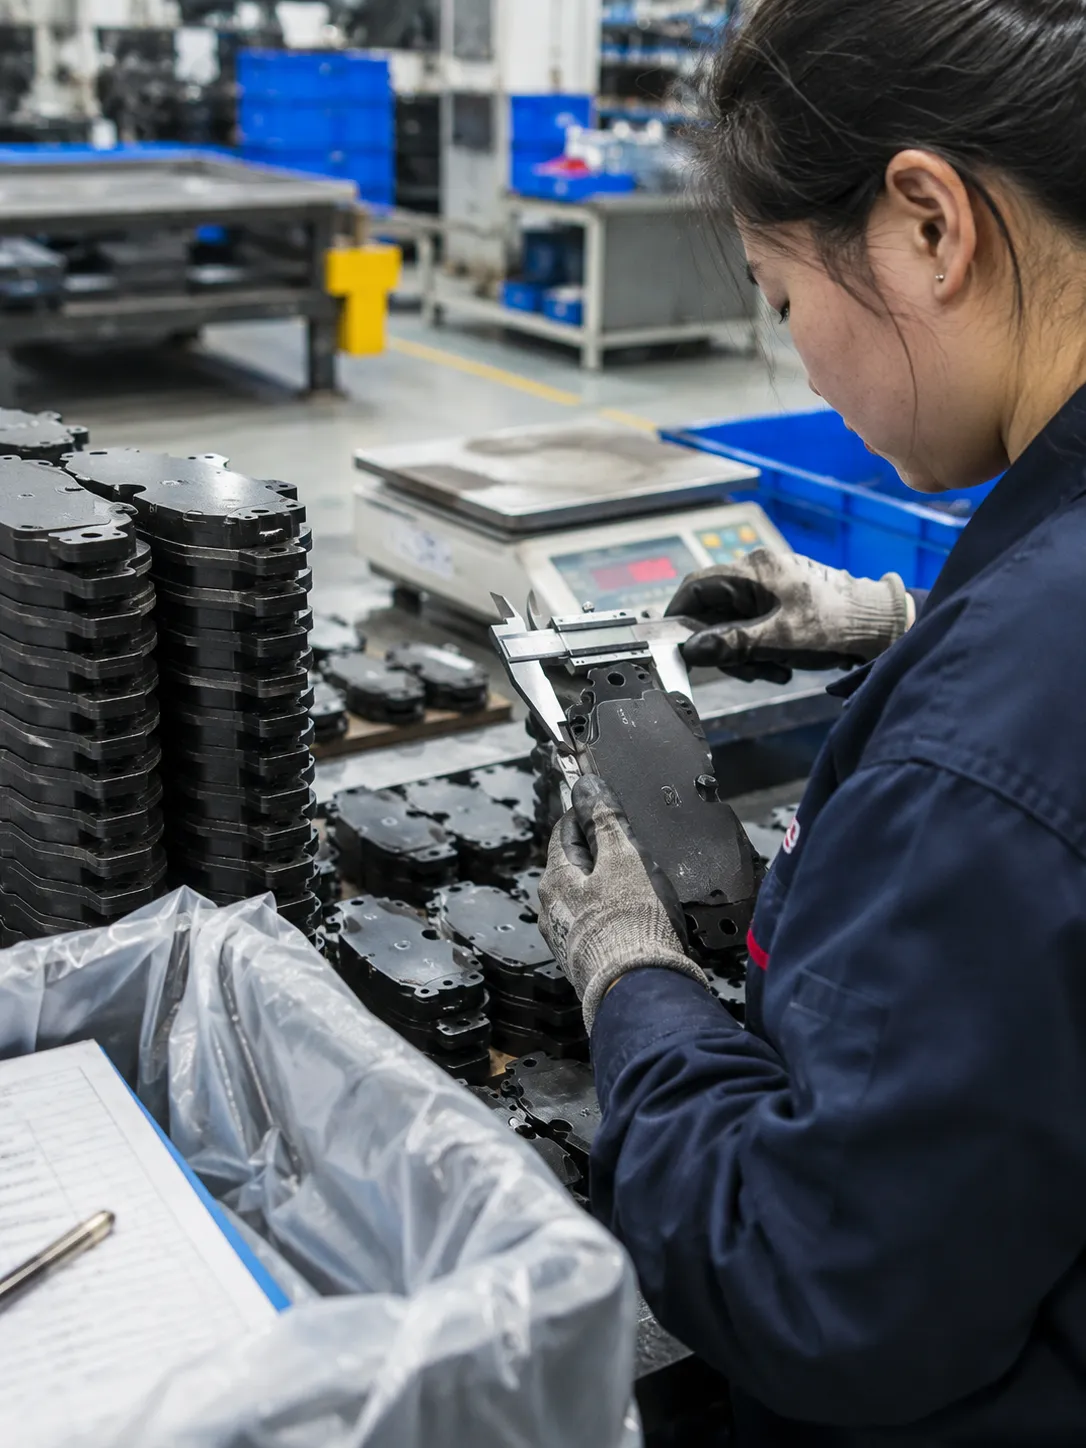
品質管理とは、製造後に一度だけ行う検査のことではありません。様々な段階で異なる管理ポイントを設けることで、完成品が出荷される前に、材料、製造工程、寸法、組み立て、梱包に関する問題を特定することができます。.
1. 製品要件
原材料のバッチ割り当て前に、エンジニアリング仕様との整合性を確認する。.
- • OE / FMSI / アフターマーケットの参照適合
- • エンジニアリング図面と幾何学
- • 摩擦計算式の配分
- • バックプレートおよびローターの仕様
- • ハードウェア、クリップ、センサー、シム
- • バーコード、パッケージング、地域市場ターゲット
2. 生産管理
原料混合、プレス加工、熱処理、機械加工に至るまで、パラメトリックな管理を徹底しています。.
- • 原材料ロット識別
- • 製造バッチ番号リリース
- • 初回品確認サインオフ
- • リアルタイムプロセスパラメータ監査
- • 工程内寸法チェックルーチン
- • 表面状態およびプレス欠陥の記録
3. 製品検証
完成部品に対する計測および機械的物理試験。.
- • 精密な寸法精度と振れ精度
- • 平面度、平行度、およびDTV検証
- • ハードウェアの適合性およびピンのトルクチェック
- • せん断強度と接着強度
- • 圧縮性および摩擦評価
- • エッジレーザーマーキングとエッジコード
4. リリースとトレーサビリティ
最終工程での検証、バーコードの妥当性確認、および品質保証記録のアーカイブ。.
- • 完成品の視覚的な承認
- • 包装および内装カートンの検証
- • マスターカートンのバーコードスキャン検証
- • 注文数量およびラベル表示の監査
- • バッチレベルのレコード保持
- • 後方追跡可能性バインディング
入荷資材検査
原材料が最終的な摩擦特性、構造的完全性、防音性能を決定します。入荷検査なしに混合またはプレス加工工程に入るバッチはありません。当社の工場ページでは、 ブレーキパッドの製造方法 資料が公開され次第。.
摩擦材原料検査
結合剤、繊維、摩擦調整剤、鉱物充填剤の検証プロトコル。.
裏板鋼材の検査基準
炭素鋼製裏板のプレス加工寸法、平面度、および保持特性。.
シム、クリップ、センサー、ハードウェアの検査
防振ハードウェア、摩耗警告機構、および電子ハーネスの検証。.
裏板の入荷計測プロトコル ― バッチプレス出荷前に、厚さ計を認証済み基準器に対して校正する。.
隔離された原材料ロットは、管理者の承認を得た上で、物理的なタグによる施錠措置が取られます。.
初回品確認
工具交換、配合変更、またはオペレーター交代後に連続生産が許可される前に、指定された品質管理エンジニアによる初回品検査が実施されます。.
デジタルノギスと高さマイクロメーターを用いて、2次元図面と比較して測定した。.
摩擦ブロックの多孔性、均一な色、崩れやバリのないきれいなエッジ。.
裏板の刻印コード、耳の形状、ピストンクリップ/リベットの位置を確認しました。.
スロット中心位置、バックプレートまでの指定深さ、および面取り角度の検証。.
シムの接着保持力、クリップスプリングの張力、およびクリアランス適合性を確認しました。.
エッジコードの判読性、バッチ識別、必要な市場表示、および監督者の承認。.
工程内検査
生産の継続性は、各工程における定期的なサンプリングによって確保されます。作業員と巡回品質保証検査員が重要な寸法を相互チェックし、工具の摩耗を早期に発見します。.
全体の厚みと耳板の幅は、30分から60分ごとにSPCワークステーションに記録される。.
熱による微細なひび割れ、端部の欠け、およびコーティングの膨れを継続的に監視する。.
自動アラームにより、プレス金型の温度センサーと圧力センサーが許容範囲内に収まっていることが確認されます。.
部品は、バーコード付きのトートコンテナに入れられ、その中には最新の生産工程表が同梱されている状態でのみ、工場内を移動する。.
製品別品質検査
ブレーキパッド、ローター、ブレーキシューはそれぞれ異なる故障モードを示す。検査基準は、各ブレーキ部品の物理的な挙動と機械的な接合部に合わせて策定されている。.
ブレーキパッドの点検基準
全体寸法
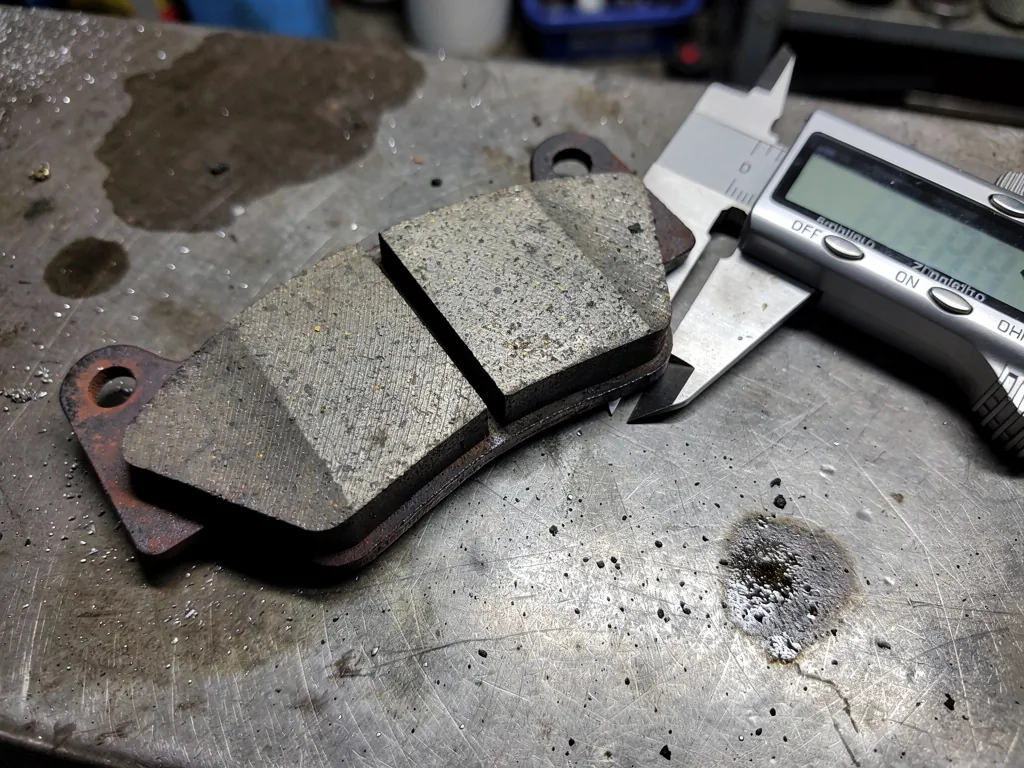
承認済みの2次元設計図面に基づき、校正済みのノギスとマイクロメーターを用いて測定した。.
- • 総厚:図面の制限による
- • 長さと幅:図面の制限による
バックプレートの形状
耳の形状の平坦性、ピン穴の位置、およびキャリパーがスムーズにスライドするためのクリップのクリアランスについて検査します。.
- • 図面と照らし合わせてプレートの平面度を確認済み
- • バリ取りされたエッジとピンのクリアランス
摩擦面の状態
表面は、均一な研磨仕上げ、エッジのほつれのないきれいな溝切り、および正しい面取り角度について評価される。.
- • 仕様書に基づく表面仕上げ
- • スロットおよび面取り形状の検証
接着条件
鋼製裏板と摩擦材ブロック間の接着性が確認され、剥離が防止されている。.
- • 鋼材と摩擦材の境界におけるギャップはゼロです。
- • せん断強度の完全性を検証済み
シム、摩耗インジケーター、センサー
防振シム、機械式摩耗インジケータークリップ、および電子式摩耗センサーハーネスの検証。.
- • センサーの電気的導通を確認しました
- • シムの適合性と保持力を確認済み
製品のエッジマーキング
パッドの端または裏板の裏面に、高コントラストの永久レーザー彫刻を施します。.
- • バッチID、部品番号、日付コード
- • 配合コードが明確に表示されている
ブレーキローターの点検基準
ディスクの形状、冶金、動的バランス、振れ検査。これらのチェックは、当社のすべての製品に適用されます。 交換用ブレーキローター.
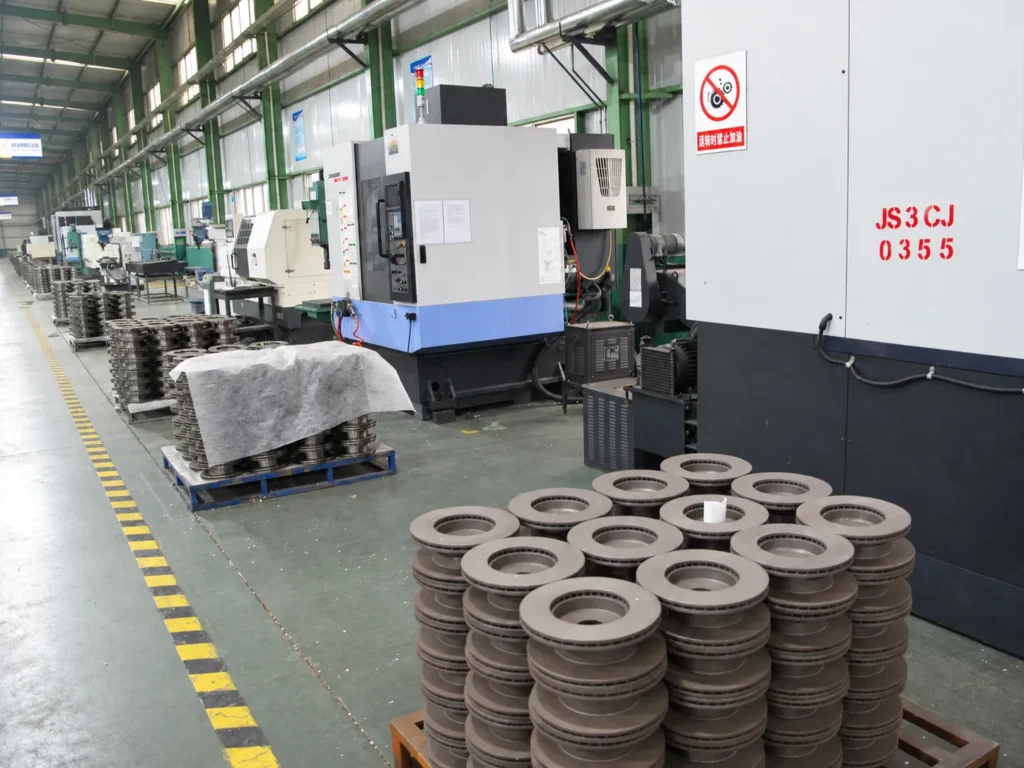
外径、公称厚さ、全高、センターボアパイロット、PCDボルトサークルは、精密治具を使用して検査されます。.
表面仕上げは、クロスハッチングまたは精密旋削加工。ハブ取り付け面は、車軸が面一になるように波打ちがないか検査されます。.
通気孔付きローターは、コア壁厚の均一性、方向性のある羽根の形状、および障害物のない空気通路について検査されます。.
防錆油膜の状態を確認し、図面仕様に従ってローターの動的バランス調整を行った。.
横方向振れとディスク厚さ変動(DTV)の関係
ブレーキローターの振れ検査では、ローターが精密なターンテーブル上で1回転する際に、摩擦面の左右方向の軸方向のずれを測定します。.
摩擦面の周囲にある複数の円周上の点で、同一の半径深さにおける厚さの差を測定します。.
横方向の振れとDTVを制御することで、ブレーキペダルの脈動やステアリングの振動を防ぐことができます。.
ブレーキシューの点検基準
ドラムブレーキシューの半径、ウェブ溶接強度、ライニングの接着強度。これらはすべてのセットに適用されます。 リアブレーキシュー 発送いたします。.
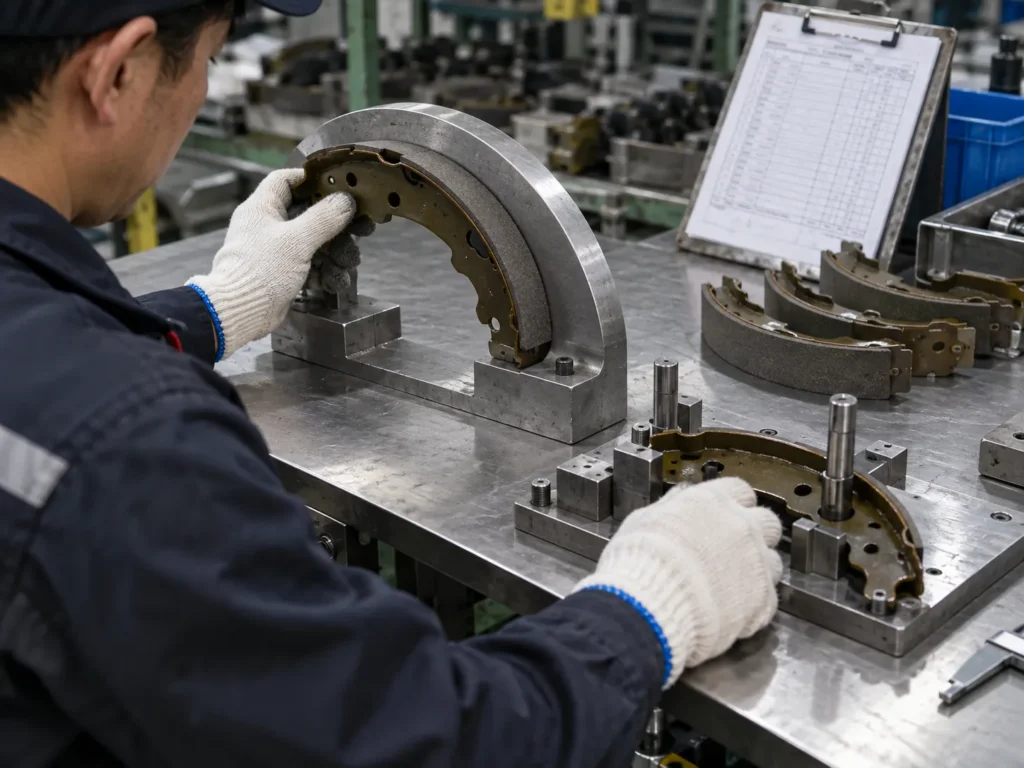
ブレーキドラム内部で踵とつま先が接触するのを防ぐため、マスター半径プロファイルゲージを用いて曲率半径を測定する。.
円弧全体のライニング厚さ、エッジの面取り角度、および表面の多孔性は、ドラム接触規格と比較して検証済みです。.
ドラムのせん断荷重下で、熱硬化性接着剤のせん断試験、またはリベットの締め付けトルク試験を行い、分離がないことを確認する。.
合否判定治具上で、固定ピンのスロット、ウェブレバー取り付けピン、アンカースプリング穴の中心位置を確認した。.
検査機器および性能試験
一貫した品質を確保するには、寸法適合性を確認するための現場計測ツールと、機械的特性および摩擦特性を評価するための実験室設備の両方が必要です。.
長さ、幅、摩擦厚さを測定できる校正済みデジタルバーニア。.
ディスク厚さ変動(DTV)検証用の高精度マイクロメーター。.
ローターハットとパッドの段差を含む全体の高さを測定するための表面プレート高さゲージ。.
ローター面の半径方向および横方向の振れを測定する磁気式スタンドゲージ。.
配合物の重量と質量の一貫性を確認するための電子秤。.
耳介部と取り付けクリアランス専用の工具テンプレート。.
検査は性能試験とは異なります
ブレーキパッドは、外形寸法が正しく、エッジコーティングもきれいであっても、動的なフェード温度下では故障する可能性がある。. 寸法検査 質問: “「製品は要求された形状で製造されましたか?」” パフォーマンス テスト 質問: “「熱負荷、機械的負荷、減速負荷の下で、安全かつ安定した動作を示すか?」”
ボルトオン装着、キャリパーの固着防止、および機械的な互換性を確保するために、量産ロットで実施されました。.
配合の適格性およびバッチサンプリングごとに実施し、せん断強度、摩擦係数、耐退色性を検証します。これは、当社の製品の背後にあるのと同じテストです。 セラミック製ブレーキパッドとセミメタリック製ブレーキパッドの比較 比較。.
実験室試験および材料検証
標準化された破壊試験および非破壊試験を、社内または提携研究所で実施する。.
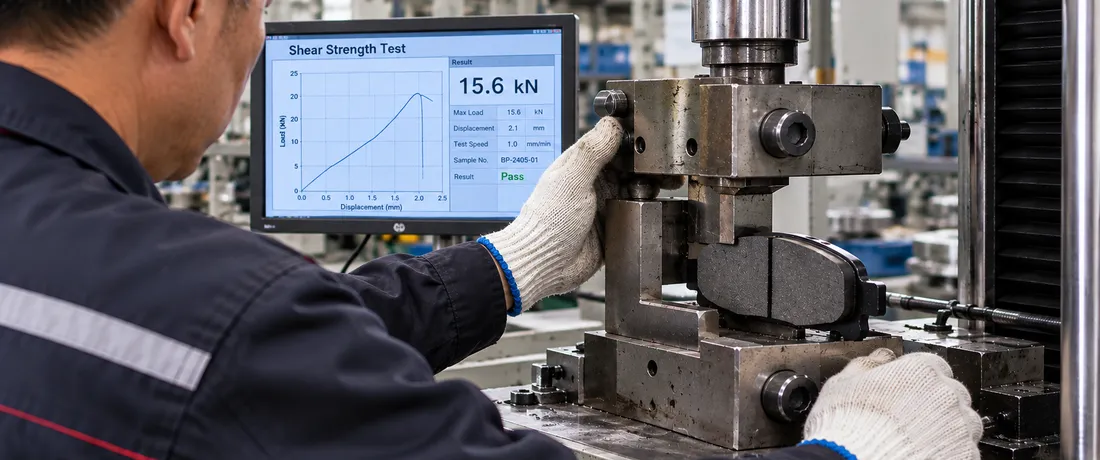
せん断強度試験
摩擦材と裏板間の機械的接着性を検証するために、横方向のせん断力を加える。.
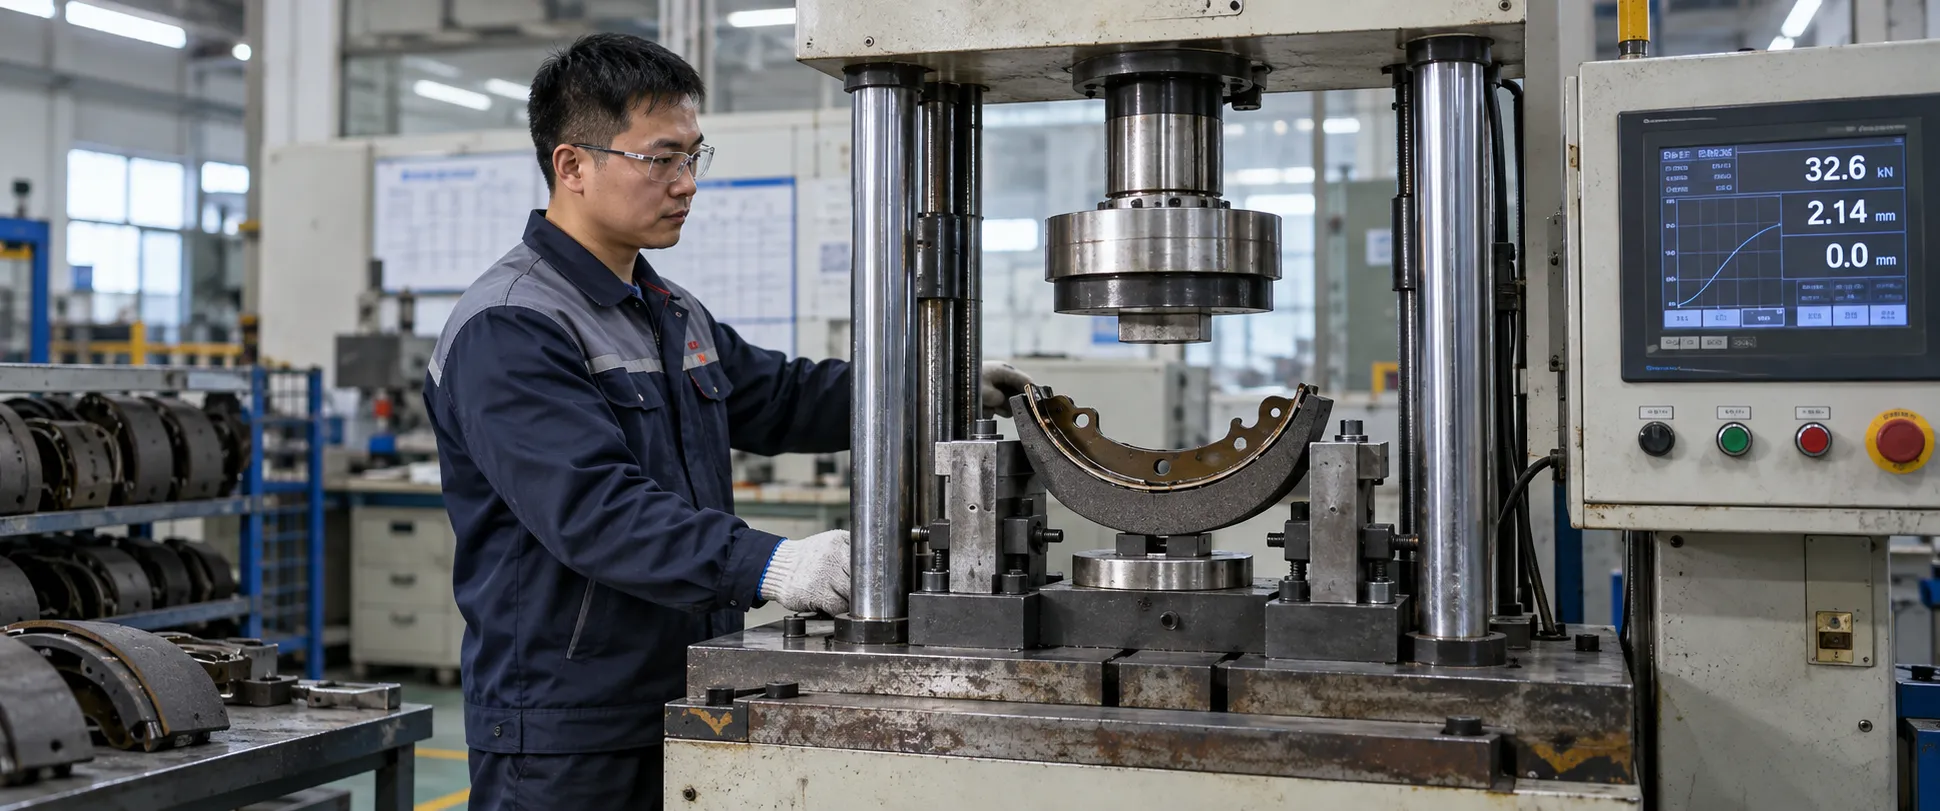
圧縮性試験
常温および高温下で油圧によるパッドの変位を測定し、ペダルの硬さを検証します。.
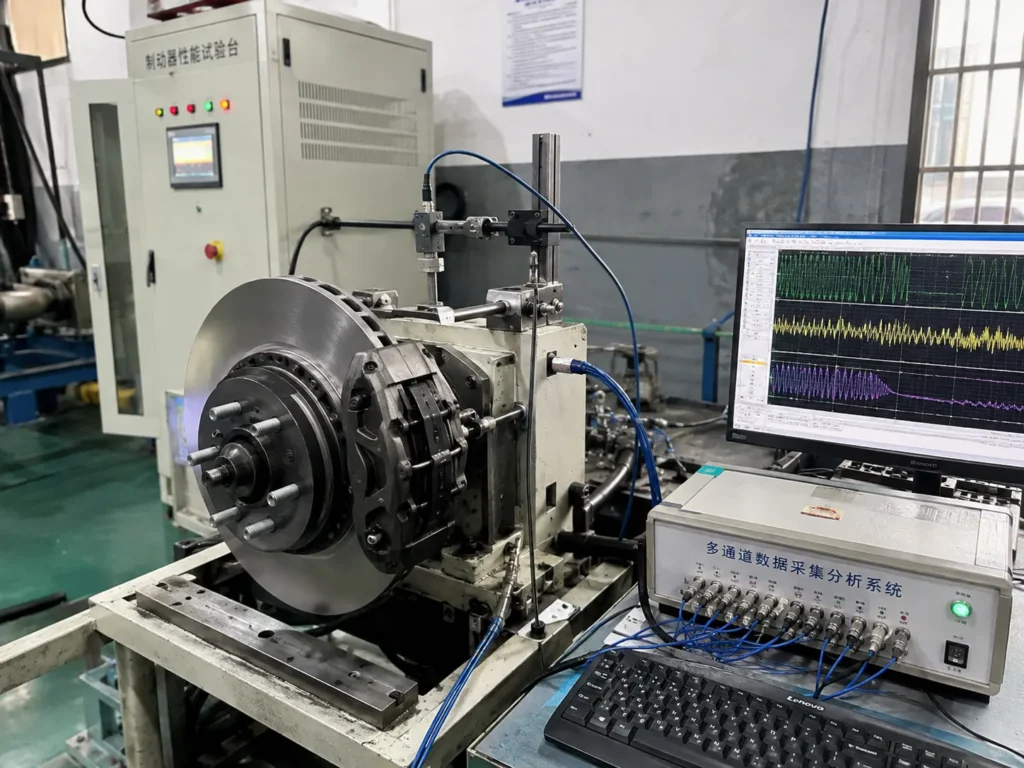
摩擦および摩耗試験
ブレーキダイナモメーターを用いた摩擦係数試験では、摩擦レベル、繰り返し停止サイクル中の熱フェード耐性、および材料の摩耗率を評価する。.
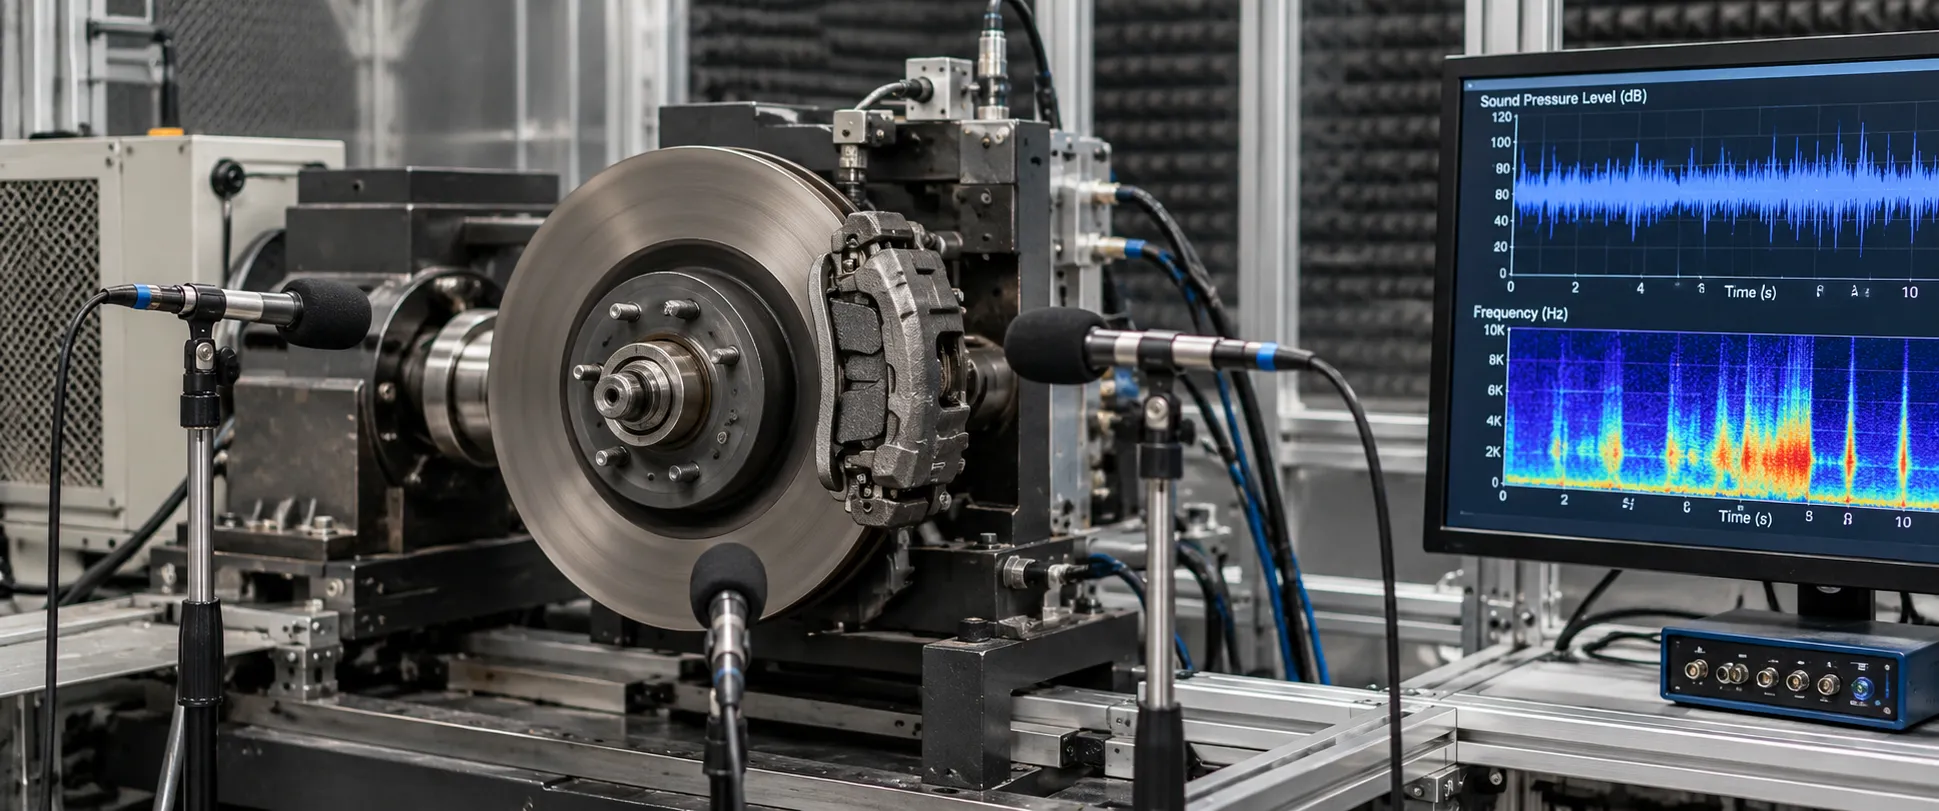
NVH異音評価
NVH試験では、試験サイクルにおける騒音発生傾向と防振シムの減衰効率を測定します。.
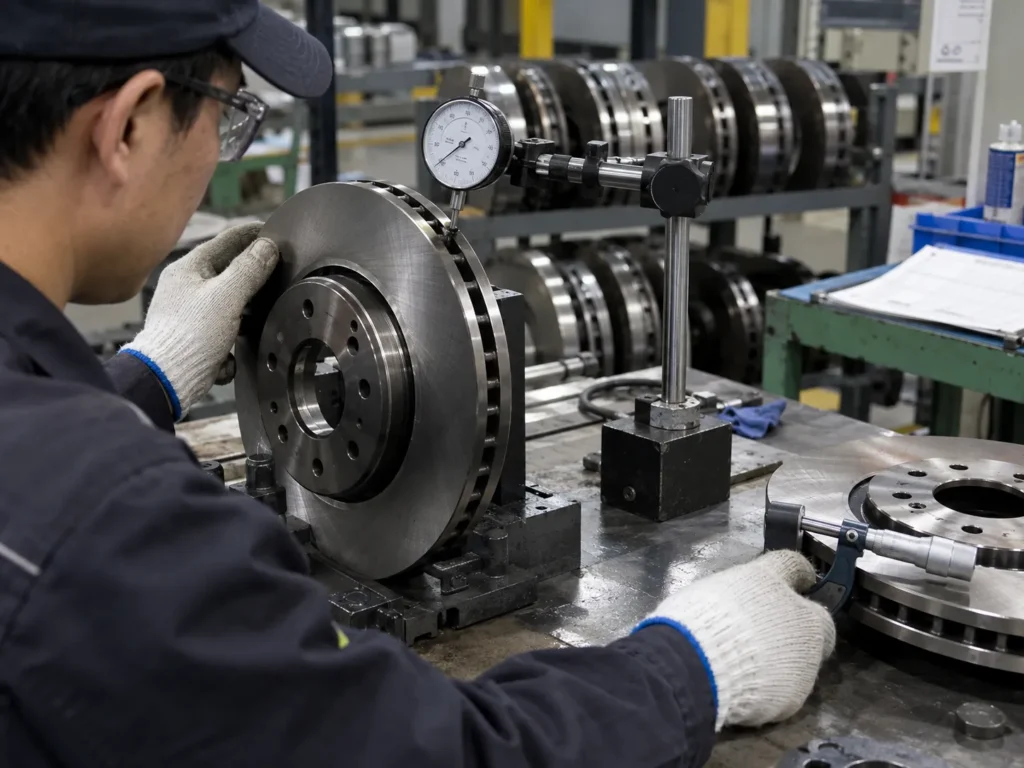
ローター振れとDTV測定
回転バランス調整と、360度にわたるディスク厚さのばらつきのプローブによる検証。.
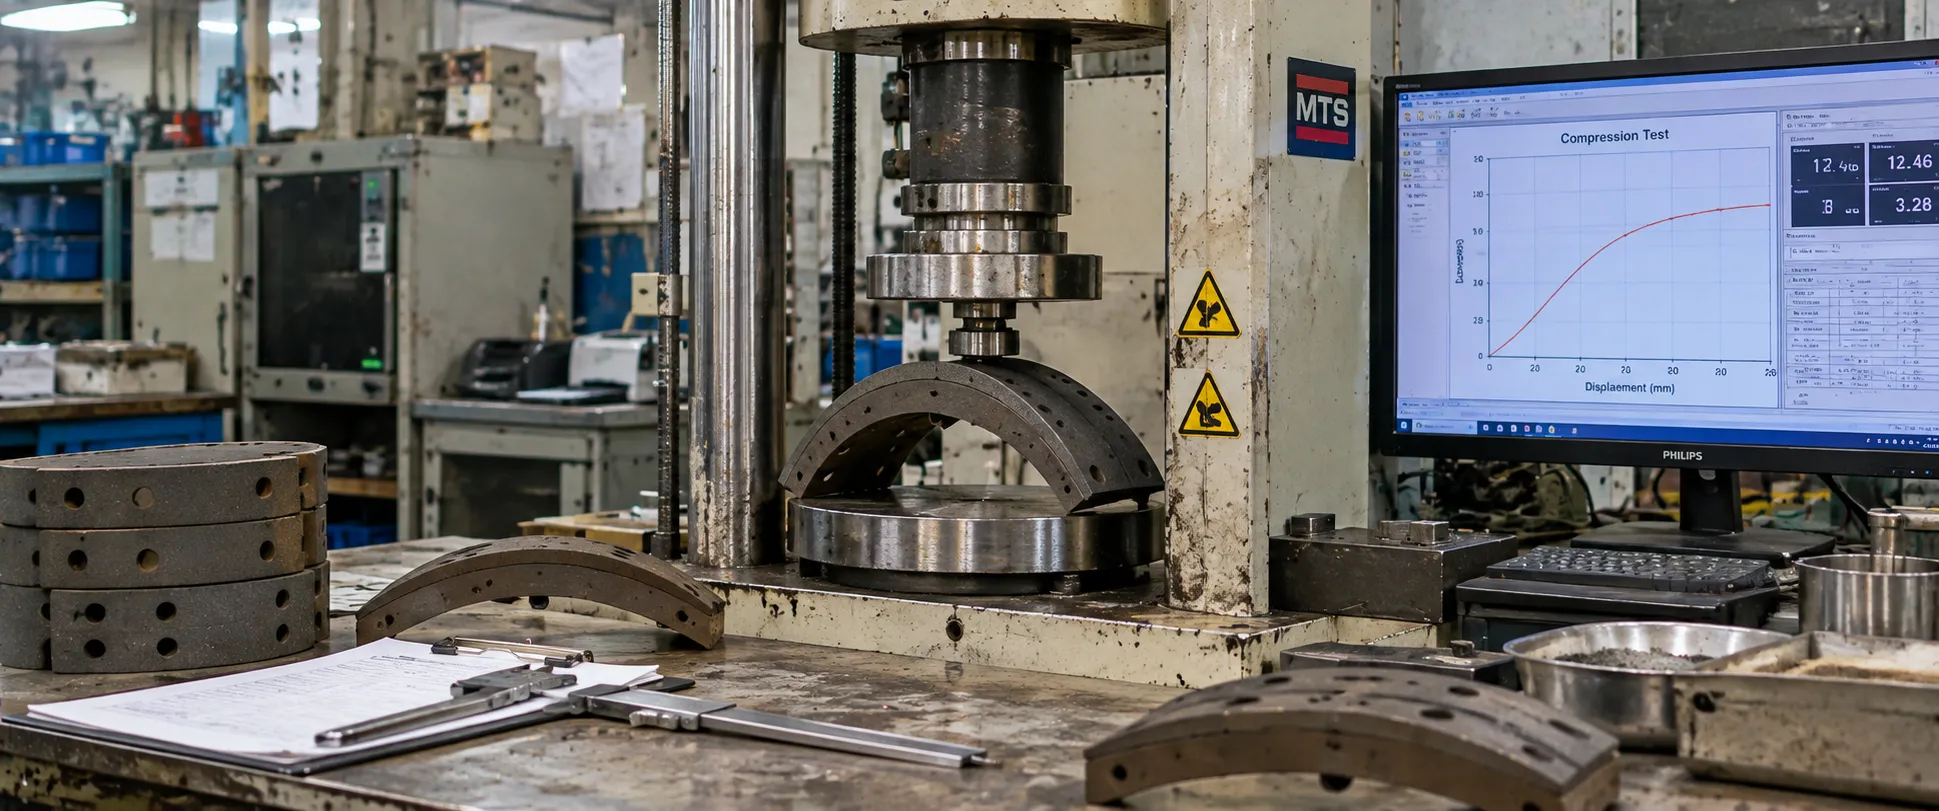
物理的および材料特性
ローターおよびバックプレートの硬度試験、材料密度検証、微細構造検査。.
最終梱包および発送検査
品質管理は輸出物流にも及ぶ。湿気の侵入、摩擦面の傷、マスターバーコードの誤表示などは、数週間にわたる精密な製造工程を台無しにする可能性がある。.
内箱挿入前の最終目視確認。.
- • 部品番号はパッド背面/ローターハットのレーザーマーキングと一致します
- • ハードウェア一式(シム、スプリング、摩耗クリップ、摩耗センサー)
- • VCI防錆紙またはシュリンクラップ保護はそのままです
ブランド内箱および輸出用マスターカートンの構造監査。.
- • 適切な内箱のデザイン(無地の白、クラフト紙、または顧客ブランド)
- • 頑丈な二重壁段ボール製輸出用マスターカートン
- • パレットブロックを固定する高張力PP製結束バンド
顧客の発注書と船荷証券をシステム上で照合します。.
- • EAN-13、UPC、またはCode 128の1D/2Dバーコードスキャナーによる検証
- • カートンごと、パレット伝票ごとの正確な個数確認
- • 輸出船荷証券の正確性(輸入港、総重量、パレット番号)
バッチレベルのトレーサビリティとクレーム対応プロトコル
Top Brake Parts社が製造するすべてのブレーキ部品には、ロット追跡番号が付与されています。品質に関する紛争が発生した場合、当社の記録に基づき、摩擦樹脂のロット番号や鋼コイルの製造ロット番号まで遡って調査することが可能です。.
部品にレーザーマーキングを施し、箱に顧客部品番号を記載したラベルを貼付する。.
特定のプレスライン、シフトクルー、オーブン硬化バッチのログ。.
品質管理寸法チェックカード、初回品承認サインオフ、および計測ログ。.
摩擦原料化学品バッチID、樹脂ロット、および裏板製鉄所の熱。.
上記の例はトレーサビリティ構造を示すものであり、特定の顧客注文を表すものではありません。.
品質クレームに必要な情報
取り付けに関する不一致や、現場での保証返品が発生した場合は、以下の情報をご提出ください。弊社のアーカイブで逆引き検索を実行いたします。
トップブレーキパーツのリファレンス番号、FMSI、WVA、またはお客様のSKU。.
パッドの端またはローターの縁にレーザー刻印されたロット番号。.
問題となっている正確な個数またはカートン数。.
具体的な症状(例えば、キャリパーの取り付け状態や異音の周波数など)。.
キャリパーの寸法がはっきりとわかる写真、または取り付け時の適合状況を示す動画。.
車両のメーカー、モデル、年式、および装着されているキャリパーのブランド。.
調査所要時間:初期根本原因概要は48営業時間以内にご報告いたします。.
検査不合格:9段階の処理手順
不適合品は決して生産ラインに戻されることはありません。9段階の是正プロセスには、物理的な隔離、根本原因の調査、および是正措置の文書化が含まれます。.
異常状態が検出されました
オペレーターまたは品質保証担当者が、寸法ずれ、表面亀裂、またはプレス圧力の偏差を検出します。.
即時停止または保持
欠陥の拡大を防ぐため、該当する機械、プレスセル、または研削ラインは停止されます。.
影響を受けるバッチを特定する
境界チェックは、最後に合格した検査チェックポイントまで遡って行い、疑わしいロットの数量を特定する。.
疑わしい製品を隔離する
感染疑いのある集団を隔離待機エリアへ物理的に移動させる。.
QCエンジニアリングレビュー
品質管理検査員と生産管理者は、2D図面の公差に対する不適合をレビューする。.
根本原因分析
5-Why分析とフィッシュボーン監査:工具の摩耗?温度センサーのドリフト?オペレーターのばらつき?
製品処分決定
正式な分類: 再設計 (再研磨), 再検査 (100%ソート)または 却下/破棄.
是正措置(CAPA)
工具の再調整または変更が行われました。自動センサーの制限値がリセットされ、今後の発生が防止されます。.
監査記録およびフォローアップ
完全な不適合報告書は、30日間の検証監視機能付きでシステムにアーカイブされます。.
製品およびプロセスの変更管理
生産承認が下りた後は、材料、工具、サプライヤーに対する無許可の変更は一切認められません。.
- • 原材料供給業者の変更または代替鉱物グレード
- • 摩擦配合レシピの変更または樹脂バインダーの変更
- • 裏板プレス金型の変更または鋼種の変更
- • 防振シムのサプライヤー、接着剤または制振層の変更
- • 摩耗インジケーター、ハードウェアまたは電子センサーのサプライヤー
- • プレス硬化温度、圧力サイクル、またはベーキングプロファイル
- • 内装、防湿バリア、またはカートンの仕様
- 正式なエンジニアリング変更要求(ECR)の提出
- 試験部品の寸法検証と比較
- 管理された条件下でのパイロットサンプル生産
- 実験室におけるせん断力、摩擦力、圧縮性の再認定
- 内部サンプル承認およびマスターパーツのアーカイブ
- 事前の顧客通知および書面による確認
購入者固有の品質要件
輸入業者、プライベートブランドオーナー、販売代理店は、それぞれ独自の受入基準を設けている場合が多くあります。当社は、こうした特殊なB2Bプロトコルにも対応可能です。
耳のクリアランス寸法やカスタムローターハットの高さに関する特別な許容範囲に関する合意。.
認定を受けた第三者機関または顧客が任命した検査技術者のための宿泊施設。.
部品のマーキング、内箱、パレットのシュリンク包装、コンテナへの積載などを対象とした目視検査セット。.
顧客契約に基づき、合意されたバッチ適合証明書、材料試験報告書、または検査記録を添付する。.
B2B注文および工場証拠に関する品質文書
出荷時には、関連書類を添付することができます。工場での品質監査やコンテナ出荷承認については、常にオープンな姿勢で対応いたします。.
標準で利用可能なドキュメントパッケージ
電子的に提供されるか、コンテナで発送されます。 テストレポートをリクエストする ご注文前にご参考までにご覧ください。.
初回品検査および工程内検査における、ノギスとゲージによる測定記録。.
出荷用カートンのバーコードと、原料樹脂および鋼コイルのロットを関連付ける文書。.
梱包された箱、結束されたパレット、コンテナの封印番号、およびコンテナ内部の連続写真。.
せん断強度試験記録、ダイナモメーター摩擦曲線、および硬度検証報告書。.
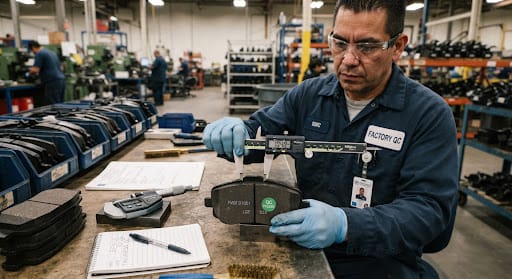
ブレーキパッド摩擦厚さ測定
裏板鋼板に対する摩擦材の深さをデジタルノギスで測定する。.
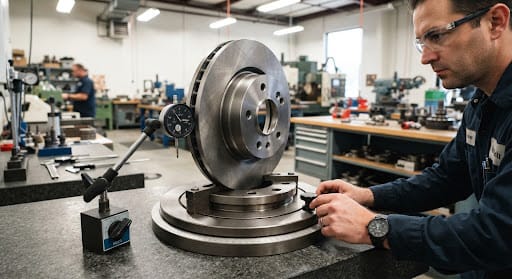
ベントディスクの横振れ検査
加工された摩擦面の円周振れとDTVを測定する回転式ダイヤルインジケータ治具。.
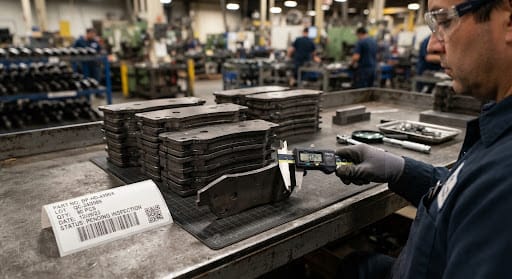
高耐久性バックプレートのバッチ検証
生産プレス加工前に、標準ゲージブロックを用いて裏板の厚さをキャリパーで検証する。.
製造品質基準
認証の範囲と有効性については、関連する証明書と照合して確認してください。具体的な書類や型式認証の詳細については、お客様の市場要件に基づいて確認できます。.
特定の品質要件を満たすブレーキ部品が必要ですか?
OE、FMSI、またはアフターマーケットの参照リストと、対象市場、数量、梱包要件、検査要件を併せてお送りください。生産前に、製品の適合性、適用される品質管理要件、試験の必要性、および見積もりについて検討いたします。.