Controle de Qualidade de Peças de Freio: Do Lote de Materiais ao Envio Final
A qualidade dos componentes de freio não pode ser verificada apenas pela aparência final. Precisão dimensional, consistência do material de fricção, colagem, geometria do rotor, configuração dos componentes e embalagem dependem de controles aplicados em diferentes etapas da produção.
Na Top Brake Parts, nosso processo de controle de qualidade acompanha pastilhas, discos e sapatas de freio desde o recebimento da matéria-prima até a produção, inspeção dimensional, testes de desempenho aplicáveis, inspeção final da embalagem e rastreabilidade do lote.
Para encomendas B2B, requisitos de inspeção adicionais podem ser confirmados antes da produção, de acordo com a referência do produto, o mercado-alvo, a quantidade encomendada e os requisitos de qualidade do cliente.
Verificações metrológicas calibradas
Inspeção de precisão em plataforma giratória
Registros de lote e partida
Como funciona nosso sistema de controle de qualidade de peças de freio
O controle de qualidade não se resume a uma única inspeção realizada após a produção. Diferentes pontos de controle são aplicados em diferentes etapas para que problemas relacionados a materiais, produção, dimensões, montagem e embalagem possam ser identificados antes que os produtos acabados sejam liberados para expedição.
1. Requisitos do produto
Alinhamento com as especificações de engenharia antes da atribuição do lote de matéria-prima.
- • Correspondência de referência OE / FMSI / mercado de reposição
- • Desenhos de engenharia e geometria
- • Alocação da fórmula de fricção
- • Especificações da placa de apoio e do rotor
- • Componentes, clipes, sensores e calços.
- • Código de barras, embalagem e público-alvo regional
2. Controle de Produção
Disciplina paramétrica em todas as etapas: mistura de matérias-primas, prensagem, tratamento térmico e usinagem.
- • Identificação do lote de matéria-prima
- • Liberação do número do lote de produção
- • Aprovação da verificação da primeira peça
- • Auditoria de parâmetros de processo em tempo real
- • Rotinas de verificação dimensional em processo
- • Registro de condições da superfície e defeitos de prensagem
3. Verificação do Produto
Metrologia e testes mecânicos físicos em peças acabadas.
- • Dimensões e excentricidade de precisão
- • Planicidade, paralelismo e verificação DTV
- • Verificação da montagem do hardware e do torque dos pinos
- • Resistência ao cisalhamento e integridade da ligação
- • Avaliação de compressibilidade e atrito
- • Marcação a laser de borda e códigos de borda
4. Liberação e Rastreabilidade
Verificação de fim de linha, validação de código de barras e arquivamento de registros de controle de qualidade.
- • Aprovação visual do produto final
- • Validação da embalagem e da caixa interna
- • Verificação de leitura de código de barras da caixa master
- • Auditoria de quantidade e rotulagem de pedidos
- • Retenção de registros em nível de lote
- • Encadernação de rastreabilidade reversa
Inspeção de Materiais Recebidos
As matérias-primas determinam o comportamento final de fricção, a integridade estrutural e o desempenho antirruído. Nenhum lote entra na área de mistura ou estampagem sem passar por inspeção de entrada. Nossa página da fábrica mostra Como são fabricadas as pastilhas de freio Assim que os materiais forem liberados.
Inspeção de matérias-primas para materiais de fricção
Protocolo de verificação para ligantes, fibras, modificadores de fricção e cargas minerais.
Critérios de Inspeção de Aço para Placas de Apoio
Dimensões de estampagem, planicidade e características de retenção em placas de suporte de aço carbono.
Inspeção de calços, clipes, sensores e componentes.
Componentes antivibração, mecanismos de alerta de desgaste e validação de chicotes eletrônicos.
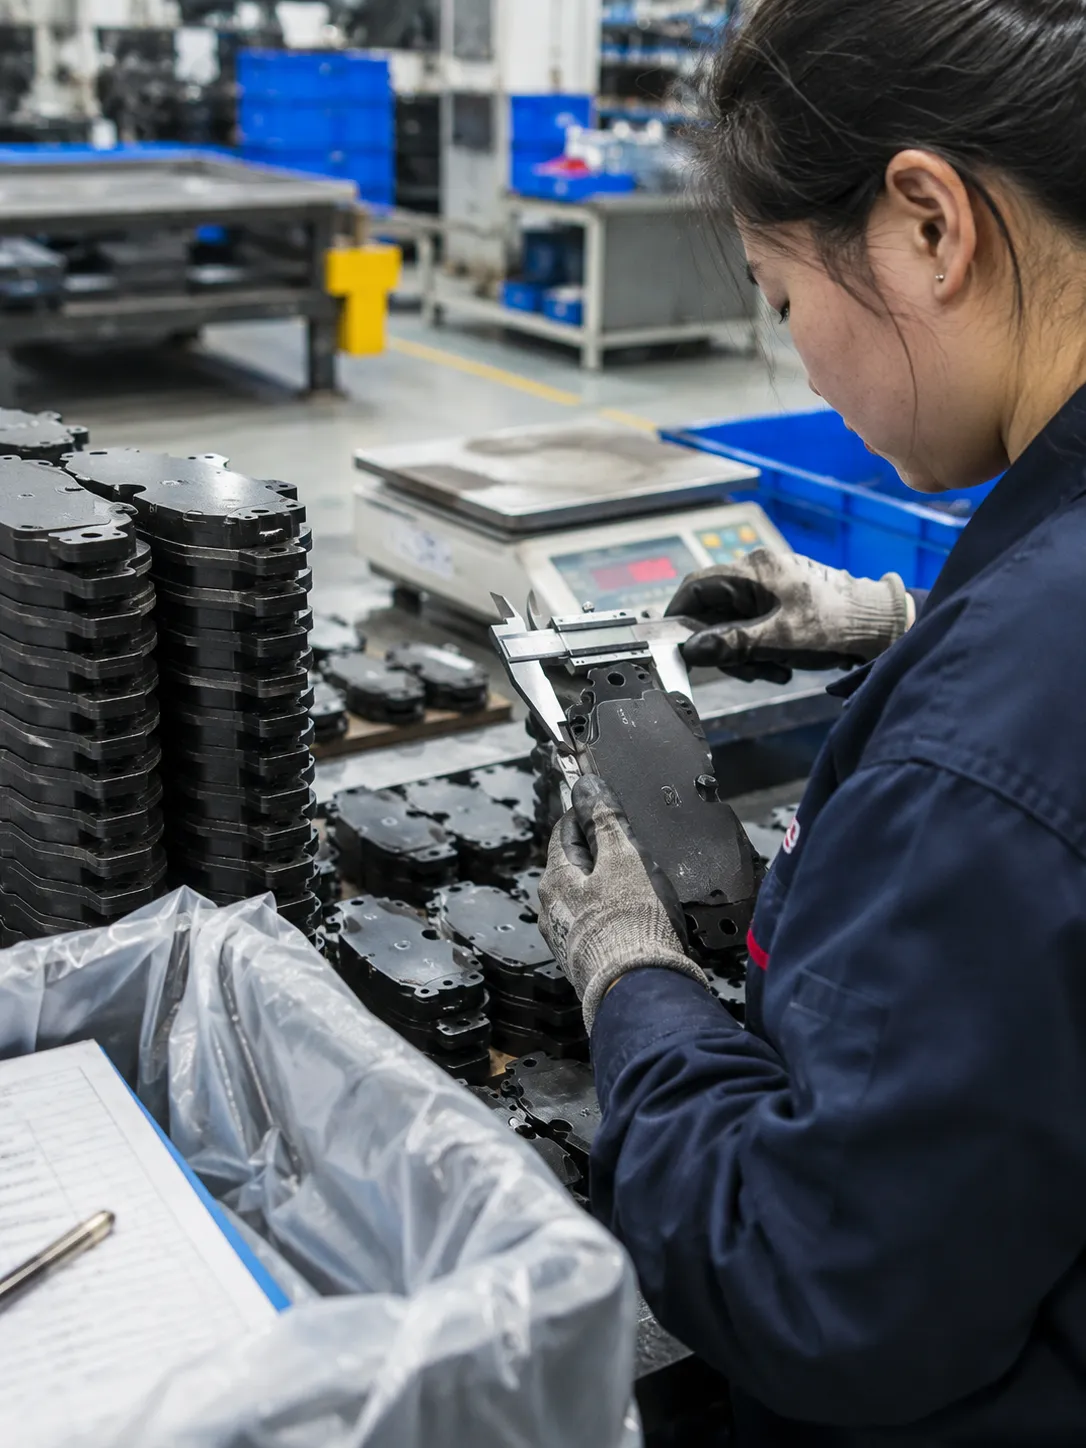
Protocolo de metrologia de entrada da placa de suporte — medidor de espessura calibrado em relação a padrões de referência certificados antes da liberação do lote de estampagem.
Lotes de matéria-prima em quarentena são bloqueados por um protocolo de etiquetagem física com autorização do supervisor.
Verificação da primeira peça
Antes que a produção contínua em linha seja permitida após uma troca de ferramenta, mudança de fórmula ou entrada de um novo operador, uma auditoria da primeira peça é realizada pelo engenheiro de controle de qualidade designado.
Medido em relação ao desenho 2D com paquímetro digital e micrômetro de altura.
Bloco de fricção com porosidade, cor uniforme, bordas limpas sem esfarelamento ou rebarbas.
Código de identificação da placa de suporte, formato da orelha e localização do clipe/rebite do pistão verificados.
Verificação da posição central da ranhura, da profundidade especificada em relação à placa de apoio e do ângulo do chanfro.
Verificadas a retenção do adesivo da calço, a tensão da mola do clipe e o ajuste da folga.
Legibilidade do código de borda, identificação do lote, marcações de mercado obrigatórias e aprovação do supervisor.
Inspeção em processo
A continuidade da produção é assegurada por meio de amostragem periódica ao longo de cada lote. Operadores e inspetores de controle de qualidade itinerantes verificam as dimensões críticas para detectar o desgaste das ferramentas precocemente.
A espessura total e a largura da placa auricular são registradas a cada 30 a 60 minutos em estações de trabalho de CEP (Controle Estatístico de Processo).
Monitoramento contínuo de microfissuras térmicas, lascamento das bordas e formação de bolhas no revestimento.
Alarmes automatizados verificam se os sensores de temperatura e pressão da matriz de prensagem permanecem dentro da faixa ideal.
As peças circulam pelo chão de fábrica apenas em caixas de transporte com etiquetas de código de barras, contendo as folhas de roteiro de produção atualizadas.
Inspeções de Qualidade Específicas do Produto
Pastilhas, discos e sapatas de freio apresentam modos de falha distintos. Os critérios de inspeção são adaptados à dinâmica física e às interfaces mecânicas de cada família de componentes de freio.
Critérios de inspeção das pastilhas de freio
Dimensões gerais
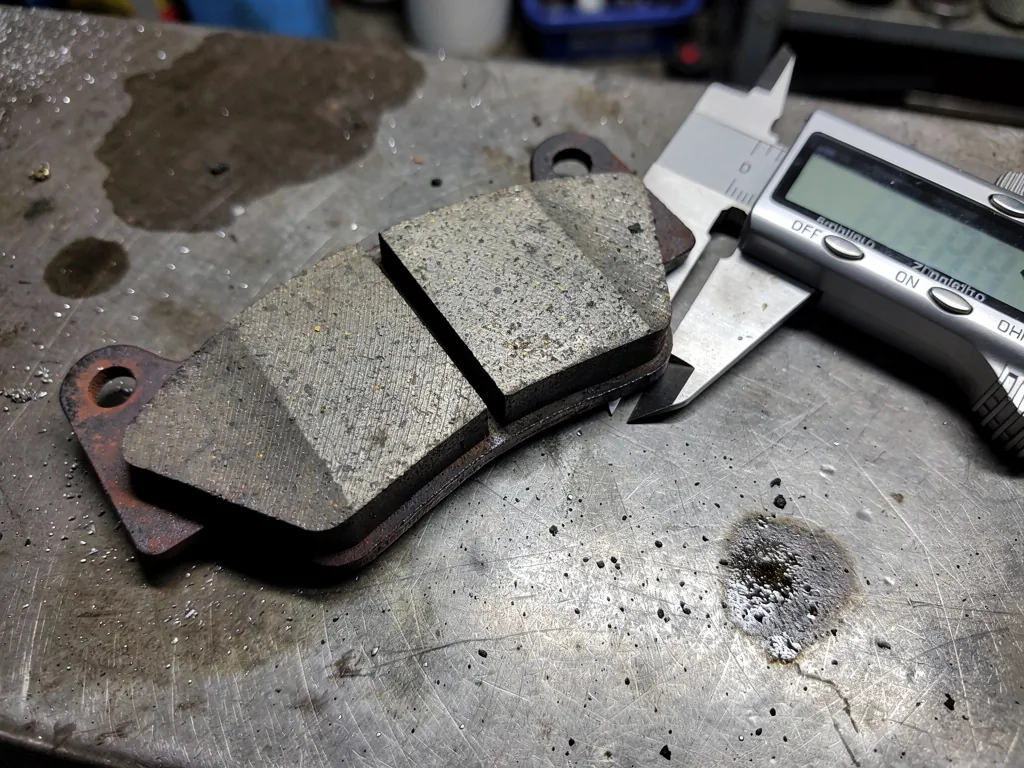
Medido com paquímetro e micrômetro calibrados, comparando com o desenho técnico 2D aprovado.
- • Espessura total: conforme limites do desenho
- • Comprimento e largura: conforme limites do desenho
Geometria da placa de suporte
Inspecionada a planicidade do perfil da orelha, o posicionamento do orifício do pino e as folgas da presilha para um deslizamento suave da pinça.
- • Planicidade da placa verificada em comparação com o desenho.
- • Bordas sem rebarbas e folgas entre pinos
Condição da superfície de atrito
A superfície foi avaliada quanto ao acabamento uniforme do retificado, cortes de ranhura limpos sem desfiamento das bordas e ângulos de chanfro corretos.
- • Acabamento da superfície conforme especificação
- • Verificação do perfil de ranhura e chanfro
Condição de ligação
A adesão entre a placa de suporte de aço e o bloco de material de fricção foi verificada para evitar a delaminação.
- • folga zero no limite de atrito do aço
- • Integridade da resistência ao cisalhamento verificada
Calço, indicador de desgaste e sensor
Calços antirruído, clipes indicadores de desgaste mecânico e validação do chicote do sensor de desgaste eletrônico.
- • Verificada a continuidade elétrica do sensor.
- • Verificação de encaixe e retenção das arruelas de ajuste
Marcação da borda do produto
Gravação a laser permanente de alto contraste ao longo da borda da almofada ou no verso da placa de suporte.
- • ID do lote, referência da peça, código de data
- • Código de formulação claramente marcado
Critérios de Inspeção do Disco de Freio
Inspeção da geometria do disco, metalurgia, balanceamento dinâmico e excentricidade. Essas verificações se aplicam a todos os nossos produtos. discos de freio de substituição.
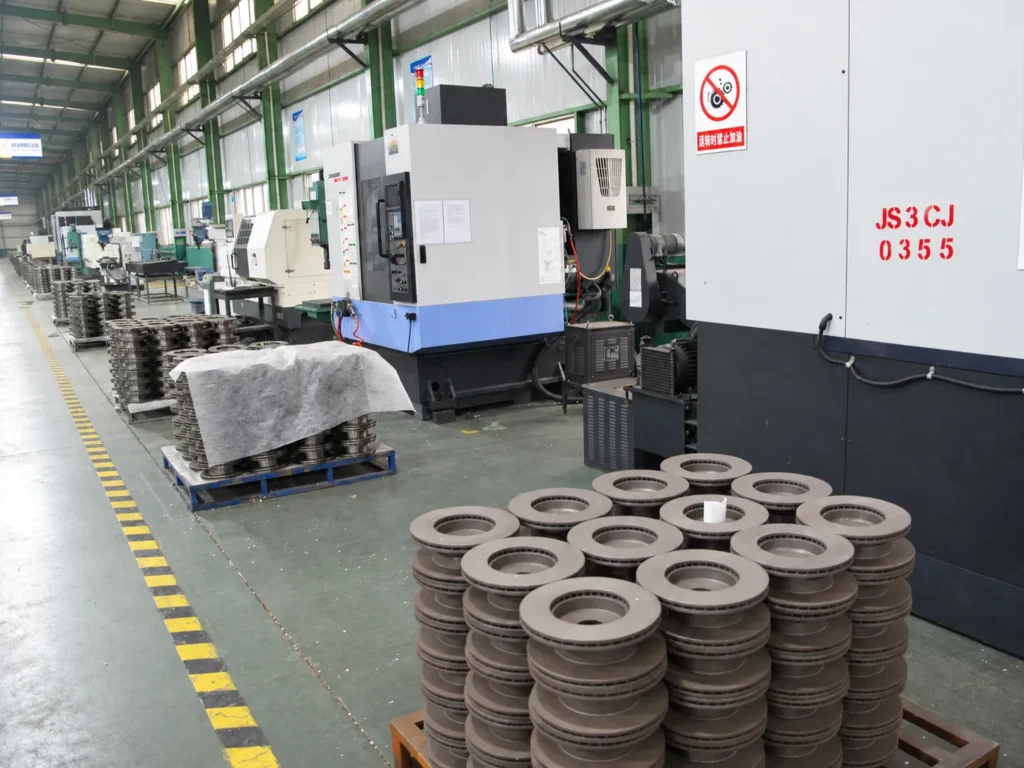
Diâmetro externo, espessura nominal, altura total, furo piloto central e círculo de parafusos PCD verificados em dispositivos de precisão.
Acabamento superficial quadriculado ou torneado fino. A face de montagem do cubo foi inspecionada quanto a ondulações para garantir o encaixe perfeito do eixo.
Os rotores ventilados foram inspecionados quanto à uniformidade da espessura da parede do núcleo, curvas direcionais das pás e canais de ar desobstruídos.
A película de óleo anticorrosivo foi verificada e os rotores foram balanceados dinamicamente de acordo com as especificações do desenho.
Desvio lateral versus variação da espessura do disco (DTV)
A inspeção de excentricidade do rotor de freio mede o desvio axial lateral da superfície de fricção enquanto o rotor completa uma rotação em uma plataforma giratória de precisão.
Mede as diferenças de espessura em múltiplos pontos circunferenciais ao redor da face de fricção em profundidades de raio idênticas.
O controle da oscilação lateral e do DTV (Dynamic Vibration Variation - Variação Dinâmica da Direção) evita a pulsação do pedal do freio e a trepidação da direção.
Critérios de Inspeção das Sapatas de Freio
Raio da sapata do freio a tambor, resistência da solda da alma e segurança da aderência do revestimento. Aplicam-se a todos os conjuntos de sapatas de freio traseiras Enviamos para todo o país.
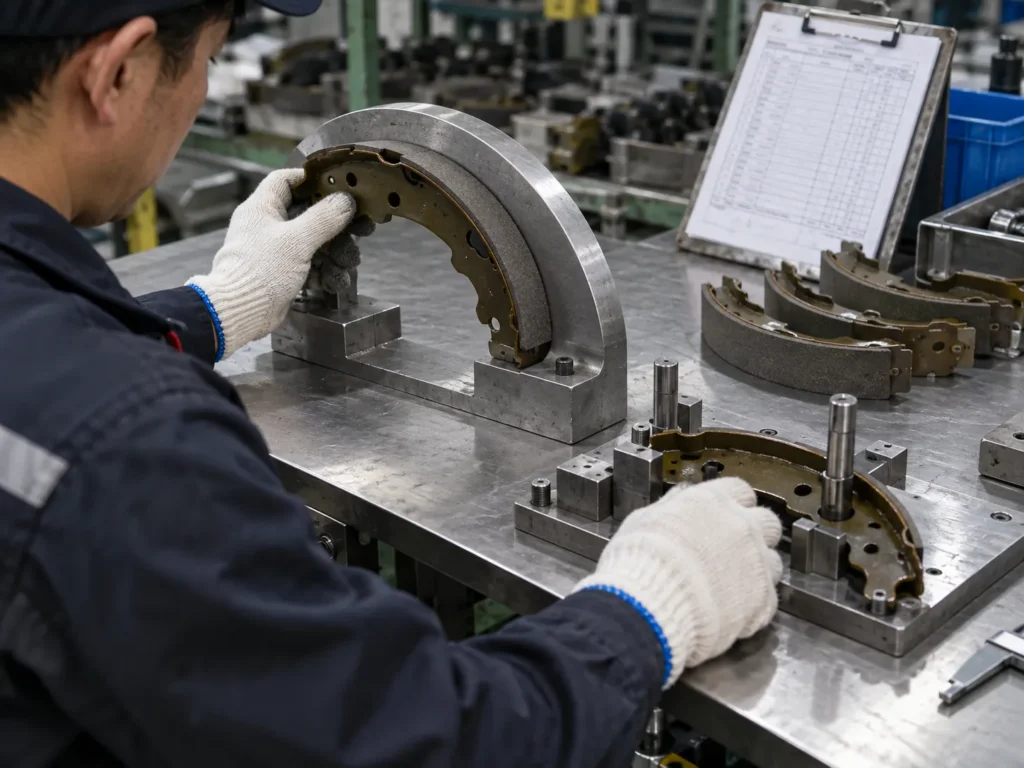
O raio de curvatura é medido em relação a gabaritos de perfil de raio mestre para evitar o contato entre o calcanhar e a ponta do pé dentro dos tambores de freio.
A espessura do revestimento ao longo do arco, o ângulo de bisel da borda e a porosidade da superfície foram verificados em relação aos padrões de contato do tambor.
Teste de cisalhamento do adesivo termofixo ou teste de torque de aperto do rebite para separação zero sob carga de cisalhamento do tambor.
As ranhuras dos pinos de fixação, os pinos de montagem da alavanca da teia e os centros dos furos das molas de ancoragem foram verificados em dispositivos de aprovação/reprovação.
Equipamentos de Inspeção e Testes de Desempenho
A qualidade consistente exige tanto ferramentas de metrologia de chão de fábrica para conformidade dimensional quanto equipamentos de laboratório para qualificação mecânica e de atrito.
Paquímetro digital calibrado para comprimento, largura e espessura de fricção.
Micrômetro de precisão para verificação da variação da espessura do disco (DTV).
Medidor de altura da placa de superfície para altura total do rotor e altura escalonada da pastilha.
Medidor magnético de suporte para medição da excentricidade radial e lateral da face do rotor.
Balança eletrônica para verificação da consistência do peso e da massa da formulação.
Modelos de ferramentas específicos para folgas de encaixe e montagem da orelha.
Inspeção não é o mesmo que teste de desempenho.
Uma pastilha de freio pode ter dimensões externas corretas e revestimento de borda impecável, mesmo assim falhando sob temperaturas de fading dinâmico. Inspeção dimensional pergunta: “O produto foi fabricado de acordo com a geometria exigida?” Testes de desempenho pergunta: “"Ele se comporta de forma segura e consistente sob cargas térmicas, mecânicas e de desaceleração?"”
Realizados em lotes de produção para garantir encaixe perfeito, ausência de travamento da pinça de freio e intercambialidade mecânica.
Realizados testes de qualificação de formulação e amostragem de lote para verificar a resistência ao cisalhamento, o coeficiente de atrito e a resistência ao desbotamento — os mesmos testes que comprovam a eficácia dos nossos produtos. Pastilhas de freio de cerâmica versus pastilhas semimetálicas comparação.
Testes laboratoriais e validação de materiais
Testes laboratoriais padronizados, destrutivos e não destrutivos, realizados internamente ou em laboratórios parceiros.
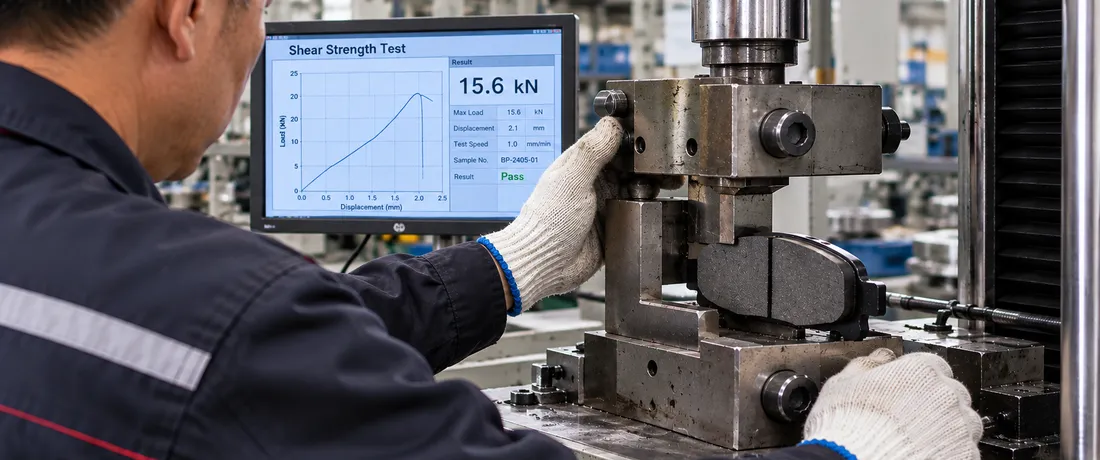
Teste de resistência ao cisalhamento
Aplica força de cisalhamento lateral para verificar a adesão da ligação mecânica entre o material de fricção e a placa de suporte.
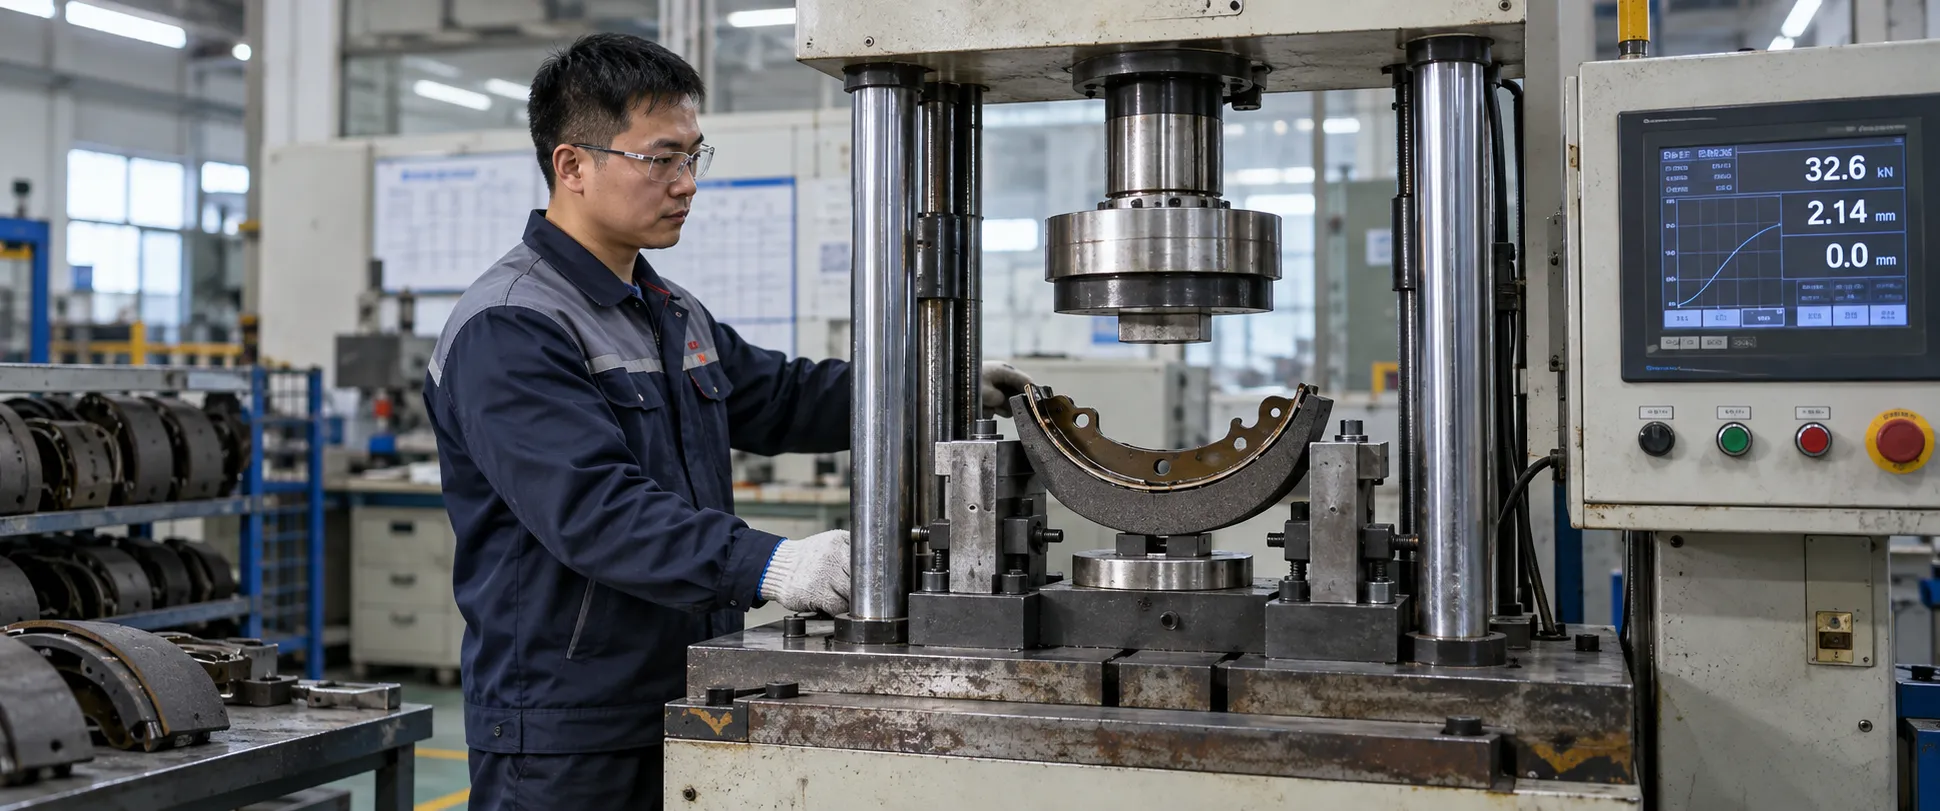
Teste de compressibilidade
Mede o deslocamento da pastilha sob pressão hidráulica em temperaturas ambiente e elevadas para verificar a firmeza do pedal.
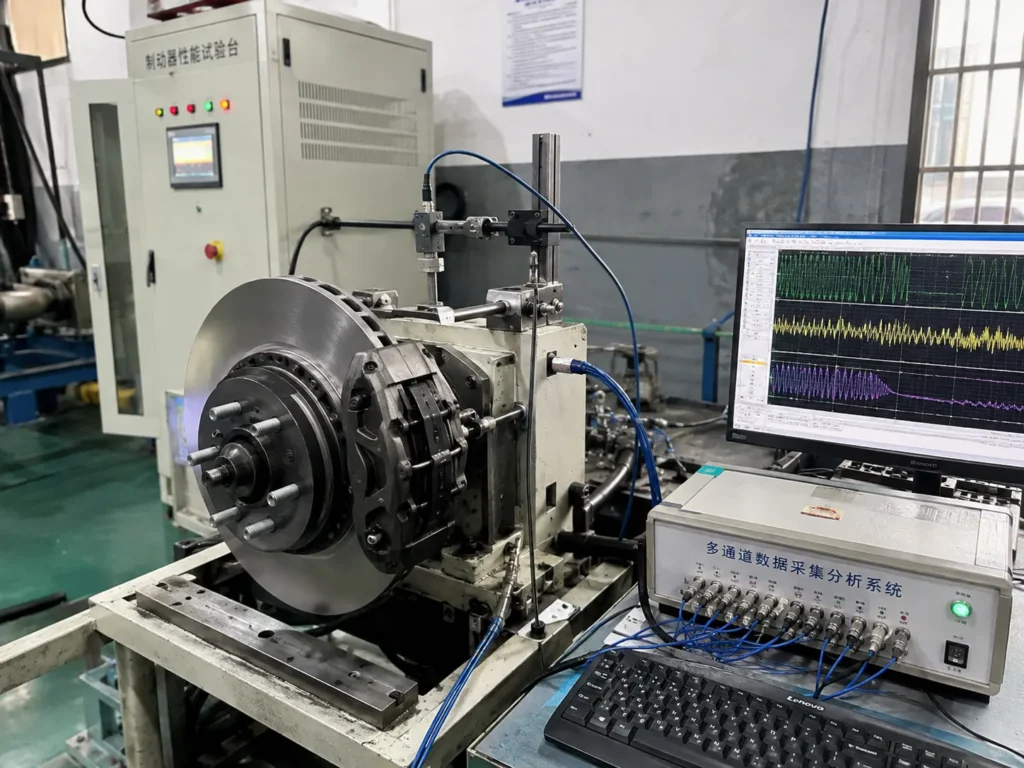
Testes de fricção e desgaste
Um teste de coeficiente de atrito no dinamômetro de freio avalia o nível de atrito, a resistência ao desvanecimento térmico durante ciclos de parada repetidos e as taxas de desgaste do material.
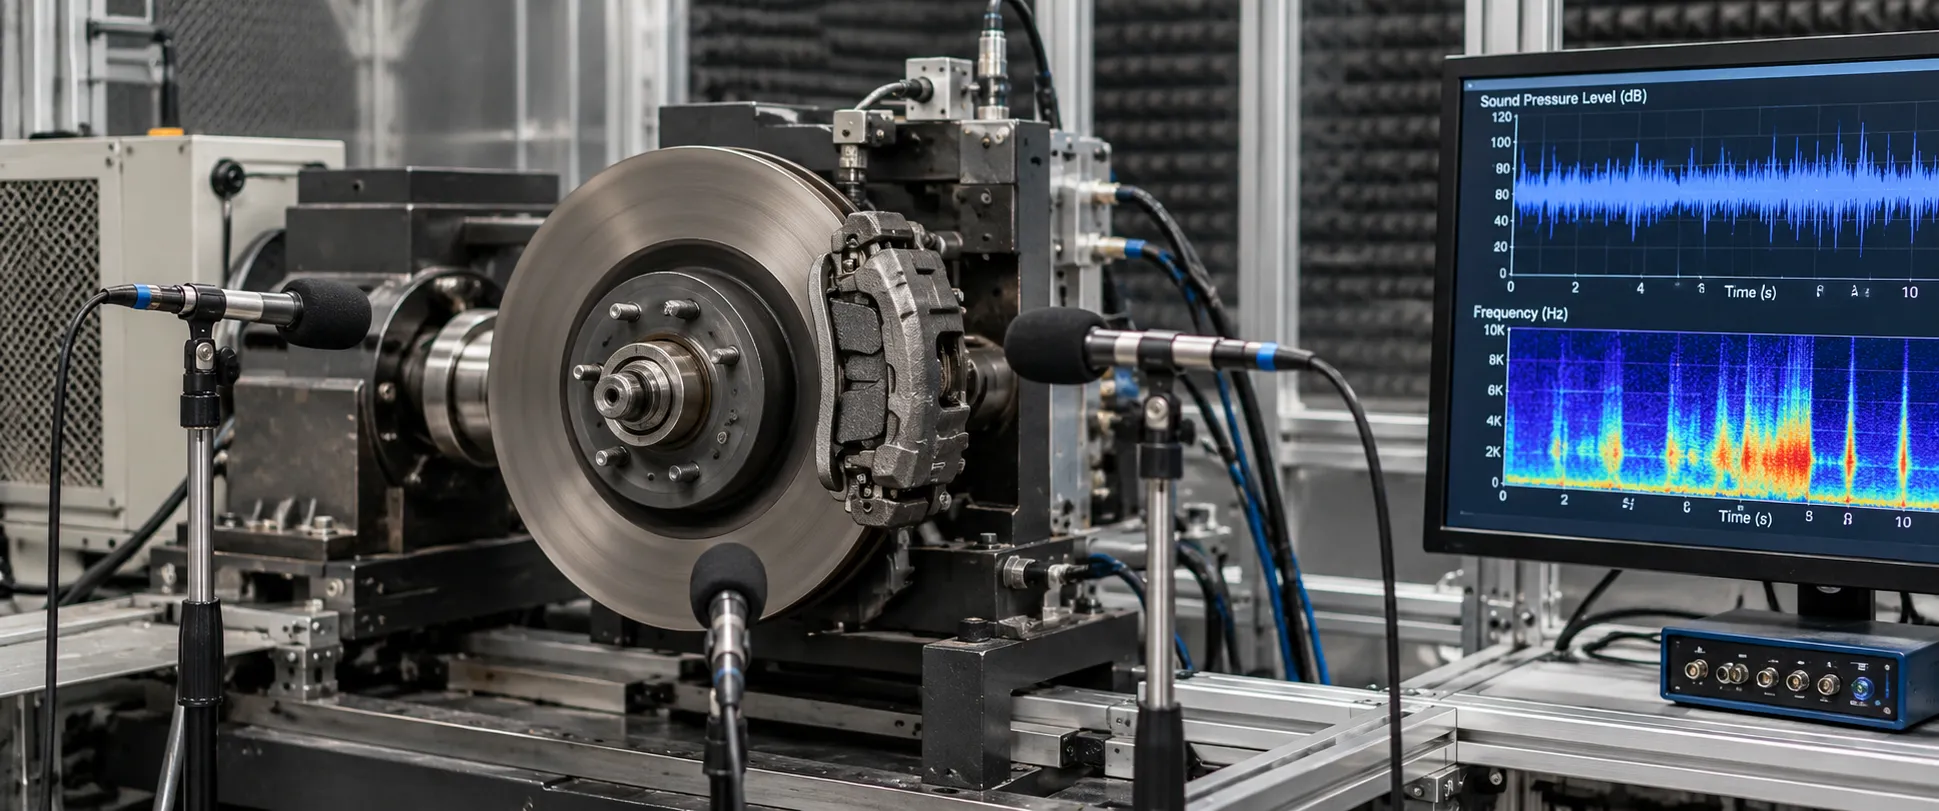
Avaliação de ruído NVH
Os testes NVH medem a propensão ao ruído e a eficiência de amortecimento das placas antivibração sob ciclos de teste.
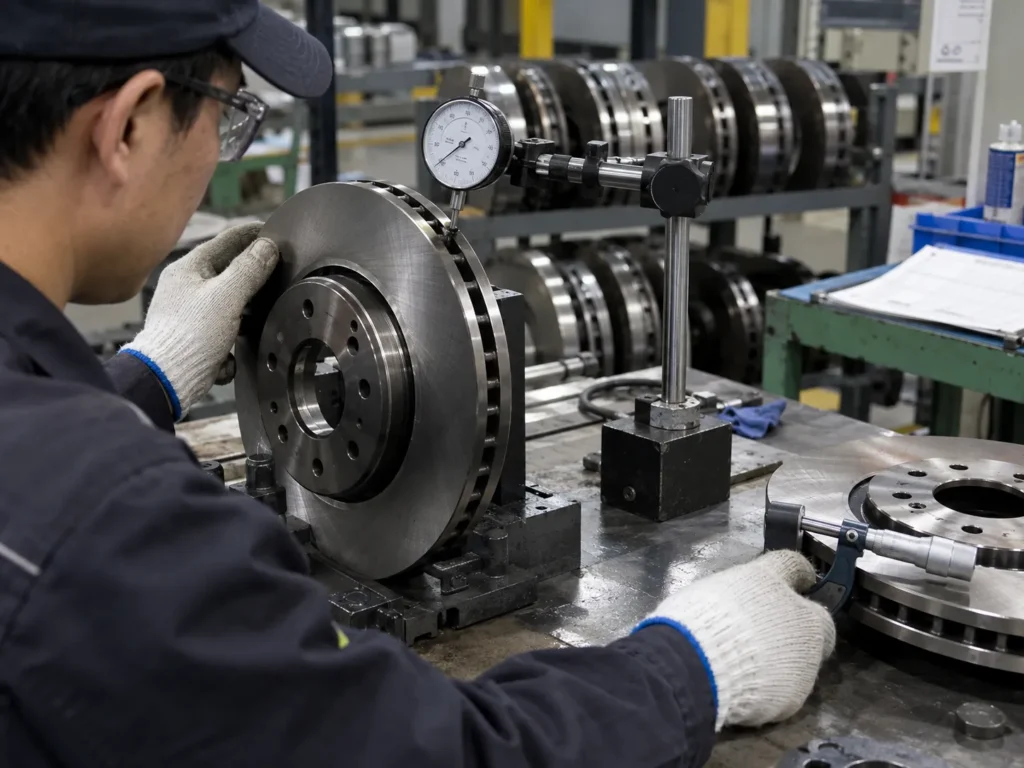
Medição de excentricidade do rotor e DTV
Balanceamento rotacional e verificação por sonda da variação da espessura do disco em 360 graus.
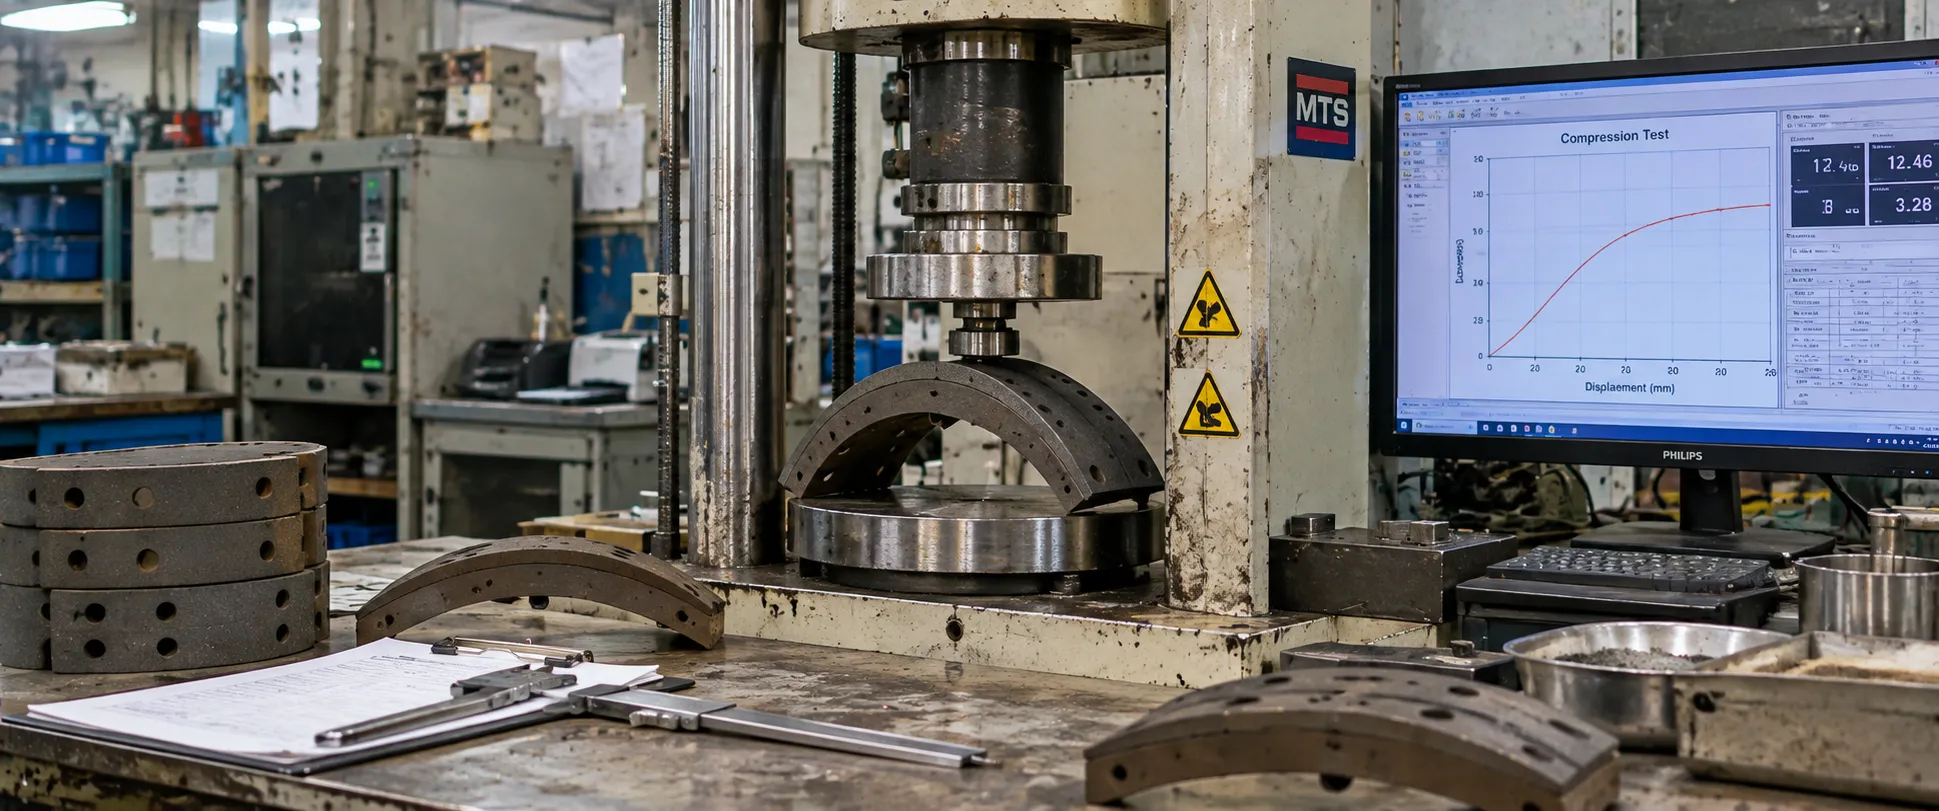
Propriedades Físicas e Materiais
Testes de dureza, verificação da densidade do material e inspeção microestrutural de rotores e placas de apoio.
Inspeção final de embalagem e expedição
O controle de qualidade se estende à logística de exportação. A entrada de umidade, superfícies de fricção arranhadas ou códigos de barras mestres com etiquetas incorretas podem comprometer semanas de fabricação precisa.
Verificação visual final antes da inserção da caixa interna.
- • O número da peça corresponde à marcação a laser na parte traseira da pastilha/tampa do rotor.
- • Conjunto completo de peças incluídas (calços, molas, clipes de desgaste, sensores de desgaste)
- • Papel anticorrosivo VCI ou proteção de embalagem retrátil intacta
Auditoria estrutural da caixa interna da marca e da caixa master de exportação.
- • Design correto da caixa interna (branca neutra, kraft ou com a marca do cliente)
- • Caixa master de exportação de papelão ondulado de parede dupla reforçado
- • Fitas de polipropileno de alta resistência para fixação do bloco de paletes
O sistema compara as informações com o pedido de compra do cliente e o conhecimento de embarque.
- • Verificação por leitor de código de barras 1D/2D de EAN-13, UPC ou Code 128
- • Verificação exata da quantidade de peças por caixa e por palete.
- • Precisão da marcação de embarque para exportação (porto de entrada, peso bruto, número do palete)
Protocolo de rastreabilidade e reclamações em nível de lote
Cada peça de freio fabricada pela Top Brake Parts possui um número de rastreamento de lote. Em caso de reclamação de qualidade, nossos registros permitem uma investigação completa, desde os lotes de resina de fricção até as bobinas de aço.
Marcação a laser da peça e etiqueta da caixa com o número da peça do cliente.
Registro específico da linha de prensagem, equipe de turno e lote de cura no forno.
Fichas de verificação dimensional de controle de qualidade, aprovação da primeira peça e registros de metrologia.
Identificação do lote de matéria-prima química por fricção, lote de resina e temperatura de laminação do aço da placa de suporte.
O exemplo acima ilustra a estrutura de rastreabilidade e não representa um pedido específico de um cliente.
Informações necessárias para uma reclamação de qualidade
Em caso de discrepâncias de encaixe ou devoluções em garantia, envie as seguintes informações para que possamos realizar a busca reversa em nosso arquivo:
Referência das peças principais do sistema de freios: FMSI, WVA ou SKU do cliente.
Número do lote gravado a laser na borda da pastilha ou na borda do rotor.
Quantidade exata de unidades ou números de caixas em questão.
Sintomas específicos (por exemplo, ajuste da pinça de freio ou frequência do ruído).
Fotos ou vídeos nítidos das medições com paquímetro para comprovar a instalação.
Marca, modelo, ano e marca da pinça de freio instalada no veículo.
Prazo de investigação: resumo inicial da causa raiz entregue em até 48 horas úteis.
Inspeção reprovada: fluxo de trabalho de disposição em 9 etapas
Itens não conformes nunca retornam à produção. O processo corretivo de 9 etapas abrange quarentena física, investigação da causa raiz e documentação da ação corretiva.
Condição anormal detectada
O operador ou o profissional de controle de qualidade detecta desvios dimensionais, fissuras superficiais ou variações na pressão de prensagem.
Parada ou suspensão imediata
A máquina, célula de prensagem ou linha de moagem afetada é parada para evitar a multiplicação do defeito.
Identificar o lote afetado
Verifique os limites até o último ponto de inspeção aprovado para definir a quantidade do lote suspeito.
Separar o produto suspeito
Remoção física do lote suspeito para a área de quarentena.
Revisão de Engenharia de Controle de Qualidade
O inspetor de controle de qualidade e o gerente de produção revisam as não conformidades em relação às tolerâncias do desenho 2D.
Análise da Causa Raiz
Análise dos 5 Porquês e auditoria de Ishikawa: desgaste da ferramenta? desvio do sensor de temperatura? variação do operador?
Decisão de Destinação do Produto
Classificação formal: retrabalhado (re-moagem), reinspecionado (classificação 100%), ou rejeitado / descartado.
Ação Corretiva (CAPA)
Ferramentas recalibradas ou alteradas. Limites de sensores automatizados redefinidos para bloquear ocorrências futuras.
Auditoria de Registro e Acompanhamento
Relatório completo de não conformidade arquivado no sistema com monitoramento de verificação de 30 dias.
Controle de mudanças de produto e processo
Nenhuma modificação não autorizada em materiais, ferramentas ou fornecedores é permitida após a aprovação da produção.
- • Mudança de fornecedor de matéria-prima ou tipos alternativos de minerais
- • Modificações na fórmula de fricção ou alteração do aglutinante de resina
- • Modificação da ferramenta de estampagem da placa de apoio ou alteração da qualidade do aço
- • Fornecedor de calços antirruído, alterações na camada adesiva ou de amortecimento
- • Fornecedor de indicadores de desgaste, hardware ou sensores eletrônicos
- • Temperatura de cura por prensagem, ciclo de pressão ou perfil de cozimento
- • Embalagem interna, barreiras de umidade ou especificações da caixa de papelão
- Submissão formal de uma solicitação de alteração de engenharia (ECR).
- Verificação dimensional e comparação de peças de teste
- Produção de amostras piloto sob parâmetros controlados
- Requalificação em laboratório de cisalhamento, fricção e compressibilidade
- Aprovação interna de amostras e arquivamento de peças mestras
- Notificação prévia ao cliente e confirmação por escrito.
Requisitos de qualidade específicos do comprador
Importadores, proprietários de marcas próprias e distribuidores frequentemente mantêm seus próprios padrões de aceitação. Podemos atender a protocolos B2B especializados:
Acordos de tolerância especiais em dimensões sensíveis de folga da orelha ou alturas personalizadas do chapéu do rotor.
Alojamento para engenheiros de inspeção credenciados, sejam eles terceirizados ou indicados pelo cliente.
Conjuntos de verificação visual abrangendo marcações de peças, caixas internas, embalagem retrátil de paletes e carregamento de contêineres.
Inclusão do certificado de conformidade do lote acordado, relatórios de ensaio de materiais ou registos de inspeção, conforme contrato com o cliente.
Documentação de qualidade para encomendas B2B e comprovação de fábrica.
Os embarques podem ser acompanhados de documentação comprobatória. Mantemos uma política de portas abertas para auditorias de qualidade programadas na fábrica e aprovações de liberação de contêineres.
Pacotes de documentação padrão disponíveis
Fornecido eletronicamente ou embalado para envio em contêiner. Você pode solicitar relatórios de teste Para sua referência antes de fazer o pedido.
Registros de medições com paquímetro e calibrador das verificações da primeira peça e durante o processo.
Documentos que associam códigos de barras de caixas de transporte a lotes de resina bruta e bobinas de aço.
Sequência de fotos de caixas embaladas, paletes amarrados, número do lacre do contêiner e interior do contêiner.
Registros de testes de resistência ao cisalhamento, curvas de fricção do dinamômetro e relatórios de verificação de dureza.
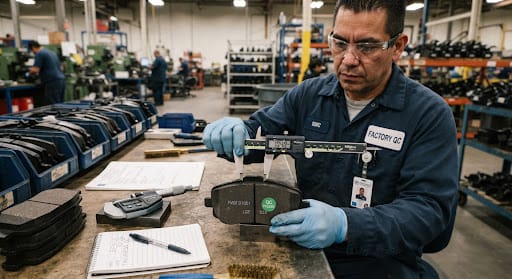
Metrologia da espessura de atrito das pastilhas de freio
Medição digital com nônio da profundidade do material de fricção contra a placa de aço de suporte.
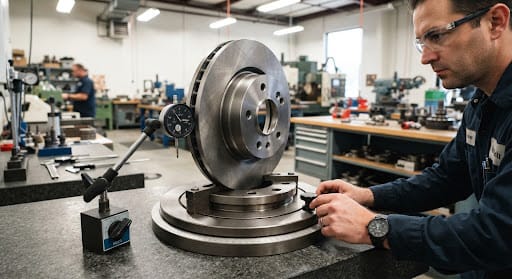
Inspeção de excentricidade lateral do disco ventilado
Dispositivo indicador de mostrador rotativo para medir a excentricidade circunferencial e a variação diferencial de torque (DTV) na superfície de fricção usinada.
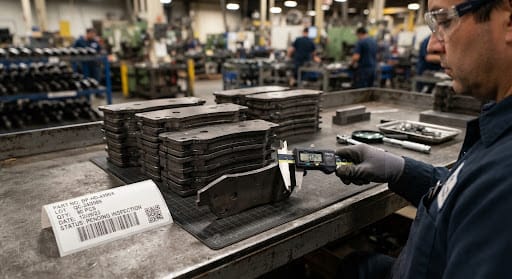
Verificação de lote de placa de suporte reforçada
Verificação da espessura da placa de apoio com um paquímetro em relação a um bloco padrão antes da liberação da estampagem para produção.
Padrões de Qualidade de Fabricação
O escopo e a validade da certificação devem ser verificados em relação ao certificado correspondente. A documentação específica e os detalhes de homologação podem ser confirmados com base nas exigências do seu mercado.
Precisa de peças de freio com requisitos de qualidade específicos?
Envie-nos sua lista de referências de OEM, FMSI ou mercado de reposição, juntamente com seu mercado-alvo, quantidade, requisitos de embalagem e de inspeção. Podemos analisar a compatibilidade do produto, os requisitos de controle de qualidade aplicáveis, as necessidades de teste e o orçamento antes da produção.